



Maîtriser le moulage par injection : éléments de conception pour le succès
Il y a beaucoup d'éléments de conception que nous aimons voir dans les modèles destinés à devenir des pièces moulées par injection. Parfois, nous recevons des modèles qui clouent le processus. On voit que le concepteur/ingénieur a un excellent sens de ce qu'on peut et ne peut pas faire avec le procédé, et tout commence par une solide connaissance de comment fonctionne le moulage par injection.
Faites vérifier votre conception pour le moulage !
Si vous voulez une pièce moulée, vos conceptions devraient parler à ce procédé. Nous pouvons examiner votre CAO et déterminer tôt si la pièce est conçue pour la moulabilité, ou nous pourrions suggérer d'utiliser une autre option, comme l'impression 3D ou l'usinage CNC. Nous pourrions même suggérer de petits changements qui peuvent faire une énorme différence une fois la production des pièces commencée. Obtenir ce retour initial peut vous sauver beaucoup de maux de tête, de temps et d'argent plus tard.
Refroidissement : Comment l'épaisseur affecte les pièces
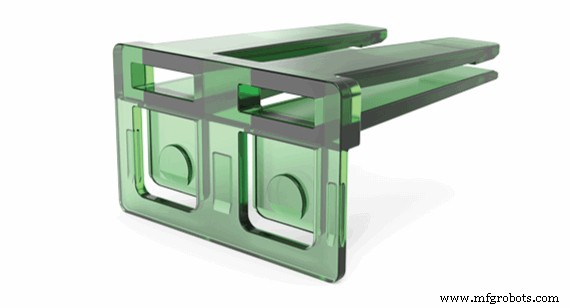
Concevez-vous vos pièces moulées en pensant à l'épaisseur de paroi ? Nous aimons voir des épaisseurs de paroi uniformes dans les modèles. Cela nous montre que vous visualisiez comment les pièces moulées refroidissent et durcissent. Avoir des épaisseurs de paroi uniformes entre 1,5 et 3,0 mm (0,060 et 0,120 po) sur les pièces est crucial pour assurer un refroidissement uniforme. Vu sous un autre angle, méfiez-vous d'économiser trop de poids au risque de rendre les pièces trop fragiles ou difficiles à remplir.
Au-delà de l'utilisation d'épaisseurs uniformes, si vous concevez des parois minces, vous pourriez vous retrouver avec :
- fissuration
- refroidissement supprimé et gauchissement possible si elles sont entourées de parois épaisses
- remplissage incomplet ou courts coups
- lignes de soudure faibles et points de fracture
- usure excessive / prématurée à la ligne de séparation
Rendez vos parois trop épaisses et vous obtiendrez d'autres problèmes fonctionnels :
- retassure (sink)
- porosité
- gauchissement (warp)
- lignes d'écoulement (flow lines)
Choix #1 pour le dégagement : Ajouter 1 degré pour la séparation
Le dégagement (draft) est cet angle (souvent léger) inclus sur les pièces pour s'assurer qu'elles peuvent facilement sortir d'un moule sans dommage. Espérons que vous ajoutez le dégagement automatiquement. Si vous créez une pièce sans dégagement dans la conception, vous pourriez avoir des difficultés à l'ajouter à la fin. Nous recommandons aussi de ne pas vous attendre à ce que votre fournisseur décide où le dégagement devrait et ne devrait pas être. C'est risqué quand ils fournissent une pièce pour votre assemblage. Communiquer les emplacements de dégagement dans votre conception peut raconter la bonne histoire au mouleur. Ce que nous aimons dans le dégagement, c'est à quel point il est facile de l'inclure dans vos modèles, alors ajoutez-en toujours à vos conceptions.
Le dégagement permet aux pièces d'être démoulées facilement sans contrainte ajoutée. Nous utilisons souvent des exemples de cuisine comme les gaufriers ou moules à bundt. Chacun a une bonne quantité de dégagement pour permettre au produit cuit de tomber librement de son moule.
Les pièces cosmétiques ont besoin de plus de dégagement, surtout lors de l'application de textures et de polissage. Les pièces fonctionnelles peuvent ne pas avoir besoin d'autant de dégagement, mais 1 degré devrait être le minimum considéré dans le moulage par injection, surtout lors de l'utilisation d'outillage en aluminium. De plus, le chiffre « 1 » est plus facile à taper que « 0,5 » pour un demi-degré. Pensez juste au chiffre 1 (au minimum) quand vous ajoutez du dégagement.
Le dégagement, en combinaison avec des épaisseurs de paroi uniformes, permet à la pièce de refroidir dans le moule sans se bloquer ou se tordre, ce qui ajouterait une contrainte interne à la pièce et au moule. Si votre pièce fait des chips (potato chips) à l'intérieur du moule, la force de verrouillage ajoutée du blocage de la pièce ajoute de la contrainte au système d'éjection et peut plier les goupilles d'éjection et d'autres composants, risquant d'endommager les moules et causant des arrêts. Dans le pire des cas, un manque de dégagement peut casser des caractéristiques en aluminium et acier dans le moule et faire des réparations coûteuses tant en dollars qu'en temps.
Pourquoi nous aimons les rayons (et pourquoi vous devriez aussi)
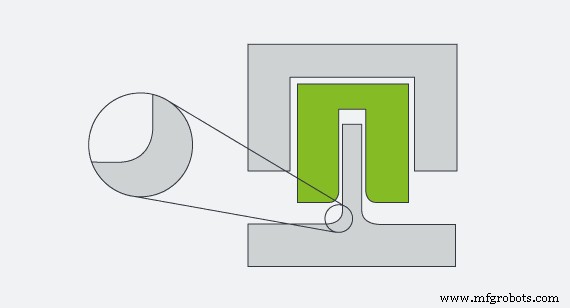
Avec le moulage par injection, nous faisons couler de la résine fondue à travers une cavité. La résine déteste être forcée dans un coin vif — surtout quand elle refroidit et se détend. Les rayons aident à réduire le cisaillement et la turbulence créés par les coins vifs et les changements brusques d'écoulement. Un bord vif sur votre pièce veut naturellement se détendre et former un petit rayon, alors donnez-lui quelque chose qu'il veut refléter — une courbe, plutôt qu'un coin vif. Ajouter des rayons aux coins intérieurs de votre géométrie de pièce est critique pour aider une pièce à s'éjecter proprement du moule.
Préparez-vous ! Mettez vos chapeaux et lunettes de visualisation — votre pièce est la forme positive. Le moule est la forme négative divisée en deux. Donc, un coin intérieur sur votre pièce est un coin extérieur sur le moule. À mesure que la pièce refroidit, elle se rétracte. Quand elle le fait, le coin intérieur de la pièce est pressé plus fort contre le coin extérieur du moule. Si ce coin extérieur du moule est vif, la pièce en plastique finira par épouser un bord vif. Cela mène à l'accrochage ou au pincement sur ce coin vif, créant du grip ou du blocage. Les systèmes d'éjection doivent pousser ce grip, et cela crée de la contrainte dans le moule et sur la pièce. Vous vous retrouvez avec des pièces cassées, des moules possiblement cassés, et des pièces mal traitées alors que le mouleur essaie de réduire les risques pour le moule et les pièces du client.
Si vous utilisez des noyaux traversants pour éliminer l'outillage coûteux comme les coulisseaux, cames et autres technologies de formage de contre-dépouille, ceux-ci ont aussi besoin de rayons sur les coins. Bien trop souvent nous créons des solutions pour réduire les coûts en projetant le contre-dépouille à travers la pièce pour former le noyau traversant sans créer de dégagements de coin ou ajouter de la place pour les rayons pour aider la pièce à s'éjecter du moule. En résumé : N'oubliez pas vos rayons.
La résine tourne en rond et sort par ici
Ça peut sembler drôle de dire cela à des concepteurs de pièces chevronnés mais rappelez-vous : les modèles de moulage par injection nécessitent un orifice (canal) pour pousser la résine dans la cavité et des goupilles d'éjection pour pousser la pièce hors du moule. Vous le saviez probablement, et cela nous fait plaisir. Voici quelques conseils supplémentaires pour assurer que vos conceptions sont prêtes pour le moulage.
Le moulage monocavité standard et le moulage à délai rapide utiliseront par défaut le canal en languette (tab gate). Il est simple, efficace, et ne nécessite pas de matériel spécial pour le faire. Les consommateurs sont habitués à voir des pièces de production à haut volume avec des canaux cachés ou camouflés. Généralement, les entreprises paient un coût initial significatif pour avoir des canaux spécialisés ajoutés pour les cacher. C'est coûteux et nécessite des délais prolongés pour cacher votre canal. Un canal en languette ne nécessite pas de temps, il a juste besoin d'être coupé à la ligne de séparation et — boum — vous pouvez commencer à mouler des pièces.
Les goupilles d'éjection sont requises. Elles sont simples et efficaces. La bonne nouvelle est qu'il y a généralement une face visible et une face non-visible sur une pièce. La face non-visible est à l'intérieur de l'assemblage — l'intérieur de la coque ou du boîtier. Où vous pourriez avoir du mal, c'est si vous fabriquez quelque chose comme un porte-savon où l'intérieur est la face visible. Rappelez-vous, la pièce se rétracte sur le moule en refroidissant. Cela pourrait la faire coller au moule, obligeant le mouleur à placer l'intérieur de la pièce du côté de l'éjection et cela nécessiterait aussi des goupilles d'éjection pour pousser la pièce maintenant plus petite hors du noyau du moule. Cela laisse de petites caractéristiques rondes à l'intérieur de notre porte-savon, le fléau de l'industrie du porte-savon.
Nous aimons voir des fichiers CAO où il est évident que le concepteur a considéré le processus de moulage par injection. Ce que nous aimons encore plus, c'est quand vous téléversez votre fichier CAO tôt pour recevoir des retours sur votre géométrie et notre processus de fabrication. Si vous n'avez pas encore toutes les règles maîtrisées, commencez un dialogue avec nous tôt dans la conception pour que nous puissions vous guider vers la meilleure pièce dans le plus court délai. Attendre que votre conception soit complète peut vous surprendre quand le mouleur demande des changements. Cela pourrait aussi affecter des pièces supplémentaires dans votre assemblage juste au moment où vous êtes prêt à acheter.
Voilà quelques-unes des choses que nous aimons voir dans les modèles CAO pour le moulage par injection. Lisez à propos des éléments de conception que nous aimons dans nos autres lignes de service : usinage CNC, impression 3D, et fabrication de tôle.
Technologie industrielle
- Conception de pièces moulées par injection : Maîtriser les angles de dépouille pour une éjection sans faille
- Le rôle crucial des angles de dépouille dans le succès du moulage par injection
- Moulage par réaction (RIM) : processus, avantages et applications
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Thermoformage vs Moulage par réaction (RIM) : choisir le bon procédé pour produits moulés sur mesure
- Moulage par injection vs RIM : choisir le bon procédé pour designs complexes
- Moulage par coulée vs moulage par injection-réaction : différences clés pour la production de polyuréthane thermodurcissable
- Moulage par Injection Aluminium : Production Efficace et Économique de Pièces Complexes
- Maîtriser le moulage par injection avec surdépouilles (undercuts) : stratégies design pour pièces complexes