



Le rôle crucial des angles de dépouille dans le succès du moulage par injection
La conception d'angles de dépouille pour le moulage par injection peut être fastidieuse. En tant que concepteurs et ingénieurs, nous aimons travailler avec des modèles droits et perpendiculaires, faciles et intuitifs à lire, mesurer et modifier.
Cependant, lorsqu'il s'agit de fabriquer réellement des composants basés sur nos conceptions, nous devons faire face à des formes trapézoïdales qui peuvent affecter la fonctionnalité, l'ajustement et l'esthétique. Cette forme trapézoïdale résulte de l'exigence du moulage par injection de concevoir des pièces avec des angles de dépouille.
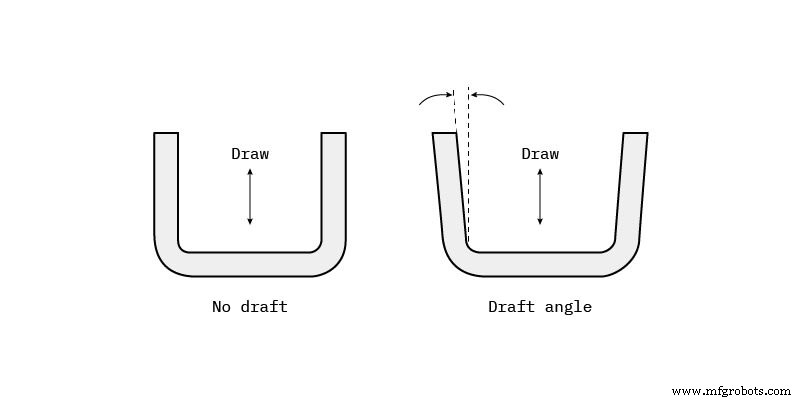
Qu'est-ce qu'un angle de dépouille ?
Un angle de dépouille est un conicité appliquée aux parois verticales du composant moulé par injection pour faciliter le démoulage de la pièce.
Les angles de dépouille sont une caractéristique obligatoire des pièces personnalisées moulées par injection. Une pièce fonctionnelle pour le moulage par injection doit avoir des angles de dépouille orientés vers les côtés de la cavité et du noyau. Cela réduira le risque de dommages aux pièces et garantira qu'elles peuvent être éjectées de la machine.
Alors que le plastique fondu s'écoule dans le moule fermé et remplit la cavité, le matériau se rétracte à l'intérieur du moule lors du refroidissement et, par conséquent, adhère au noyau.
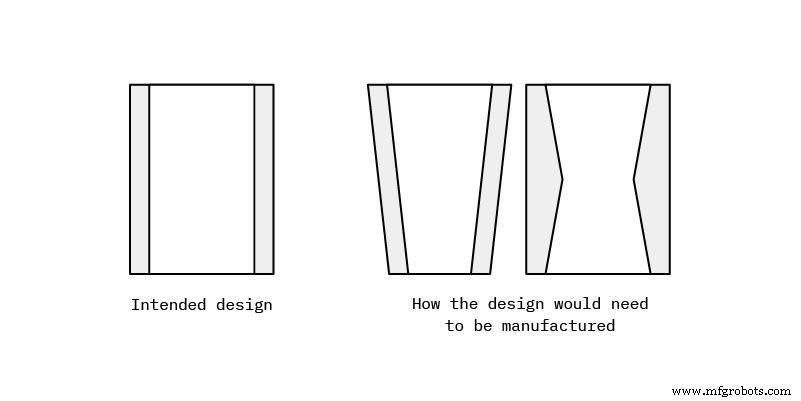
Pourquoi les angles de dépouille sont-ils essentiels pour le moulage par injection ?
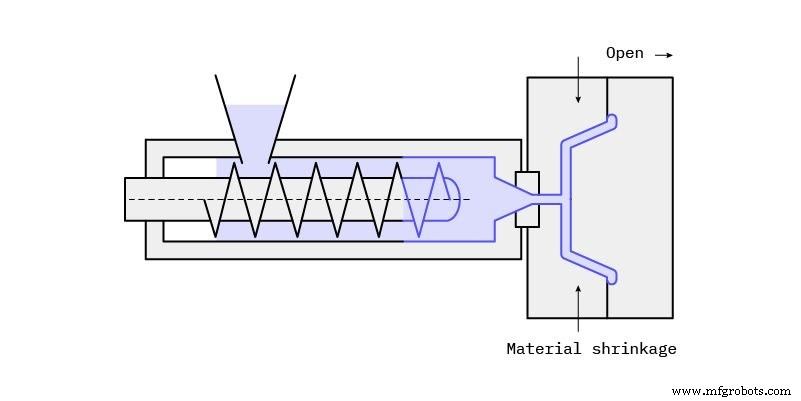
Sans aucun conicité, non seulement la pièce sortira rayée, mais le moule subira également une usure indésirable. Cela raccourcira à son tour la durée de vie de l'outillage. En plus de tout cela, vous pourriez ne pas être en mesure d'éjecter la pièce dans ce cas, ce qui signifie que vous devrez arrêter la production pour retirer manuellement la pièce du moule.
Ce qui est également important, c'est de surmonter les forces de vide en laissant l'air passer entre le métal et le plastique pour que la pièce se libère correctement. L'ajout d'un angle de dépouille adéquat garantit que le gauchissement lors de l'éjection est évité tout en maintenant une finition cosmétique décente.
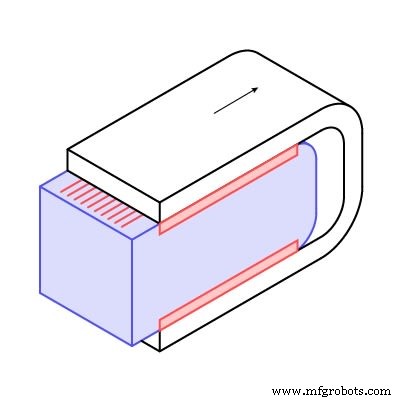
Avec le moulage par injection, vous devez également faire face au compromis inhérent entre le mécanisme d'éjection et le système de refroidissement — ils se disputent tous deux l'espace dans le noyau. Si votre pièce est facile à démouler par conception, vous facilitez l'éjection de la pièce, laissant plus d'espace pour le système de refroidissement.
Par conséquent, au lieu d'avoir de nombreux goupilles ou manchons pour pousser la pièce hors du noyau, vous laissez beaucoup de place pour les canaux de refroidissement qui réduisent considérablement votre temps de cycle. En conséquence, vous obtenez un prix unitaire plus compétitif pour votre projet, ce qui est extrêmement bénéfique une fois que vous atteignez des volumes de production élevés.
Rappel utile
En moyenne, 70 % du temps de cycle pendant le moulage par injection est consacré au refroidissement.
Alors, pourquoi est-il essentiel d'ajouter des angles de dépouille à votre conception ?
Minimise le gauchissement de votre géométrie
Augmente la durée de vie de l'outillage du moule
Améliore la finition de surface de vos pièces en plastique
Réduit les coûts en diminuant le temps de refroidissement
Comment concevoir de meilleurs angles de dépouille ?
Il n'existe pas de formule universelle qui puisse vous dire exactement comment implémenter les angles de dépouille dans votre conception, mais il y a certains facteurs à considérer :
Poches et cavités profondes
Les poches et cavités profondes nécessitent un angle de dépouille plus prononcé pour aider à surmonter les forces de vide et de frottement lorsque la pièce est poussée hors du noyau.
Astuce pro de Hubs
Texture de la pièce
La texture de la pièce dicte le minimum de dépouille. Une surface plus lisse, comme une finition miroir, est facile à éjecter et réduit les taux de rebut. Pour les textures légères, un angle de dépouille de 1 à 5 degrés est approprié. Les textures complexes comme le cuir ou la peau de serpent introduisent des micro-dépouilles et exigent un angle de dépouille de 5 à 12+ degrés.
Astuce pro de Hubs
Quels sont les meilleurs matériaux de moulage par injection pour les angles de dépouille ?
Plus le plastique se rétracte thermiquement, plus l'angle de dépouille doit être grand. De plus, les matériaux résistants, cassants et abrasifs nécessitent naturellement un conicité plus grande que ceux qui sont tendres, ductiles ou auto-lubrifiants.
Le nylon, par exemple, est très indulgent et n'a pas nécessairement besoin d'un angle de dépouille, bien qu'un conicité standard de 2 degrés soit toujours recommandé.
| Matériau | Angle de dépouille minimal* | Angle de dépouille recommandé |
|---|---|---|
| Nylon | 0 | 1 |
| Polyéthylène | 0,5 | 1,5 |
| PVC | 0,5 | 1,5 |
| PP | 1 | 2 |
| PC | 1,5 | 2 |
*En supposant des conditions parfaites
Quels sont les meilleurs conseils et astuces de Hubs pour concevoir des angles de dépouille ?
Les angles de dépouille ne sont peut-être pas votre caractéristique préférée à concevoir, mais cela en vaut la peine. Les concevoir correctement est la clé pour obtenir un coût compétitif et potentiellement raccourcir le délai de livraison.
Voici quelques conseils avancés pour concevoir les meilleurs angles de dépouille pour vos pièces personnalisées :
Intégrez la dépouille dans votre conception dès le début. Si vous souhaitez prototyper la pièce par impression 3D, assurez-vous qu'elle contient déjà la dépouille pour éviter de devoir refaire le travail de conception.
Appliquez la dépouille sur les côtés de la cavité et du noyau de votre pièce. Le noyau (surfaces intérieures) nécessite un angle de dépouille légèrement plus grand en raison de la direction de rétraction du matériau.
Toutes les faces verticales doivent avoir une dépouille. Cela inclut les nervures et les goussets, les bosses et les fonctions de support.
Plus l'angle de dépouille est grand, mieux c'est. Même un angle de 0,5 degré (le minimum absolu pour la plupart des matériaux) est mieux que pas d'angle de dépouille du tout.
Soyez attentif à la face de référence à partir de laquelle vous appliquez la dépouille et si la dépouille affecte la fonctionnalité ou l'ajustement des pièces d'accouplement.
L'emplacement de la ligne de séparation n'est pas toujours évident. Assurez-vous de consulter votre fournisseur dès le début du processus pour livrer la conception finale à temps.
Appliquez la dépouille sur les caractéristiques qui nécessiteraient une action latérale (cavités latérales et bosses).
Pour un guide plus détaillé sur la conception de caractéristiques pour le moulage par injection, nous avons juste le guide qu'il vous faut.
Questions fréquentes
Comment calculer les angles de dépouille pour le moulage par injection ?
En général, la recommandation est d'ajouter un minimum de 1 degré de dépouille par pouce (2,54 cm) de profondeur de cavité du moule. D'autres facteurs affecteront la façon dont vous calculez vos angles de dépouille en dehors de la profondeur, vous pouvez donc ajouter jusqu'à deux degrés par pouce, mais ce n'est pas nécessaire.
Combien de degrés doivent faire mes angles de dépouille ?
Bien qu'appliquer 1 à 2 degrés de dépouille par pouce de profondeur de cavité soit une bonne norme à suivre, certains angles sont meilleurs pour des situations spécifiques. Par exemple, nous conseillons d'appliquer 0,5 degré sur chaque face verticale de vos composants. Pour les textures légères (PM-T1), 3 degrés de dépouille sont requis, tandis que 5 degrés ou plus sont obligatoires pour les textures lourdes (PM-T2).
Quand ajouter les angles de dépouille dans le processus de conception ?
L'ajout d'angles de dépouille aux conceptions pour l'impression 3D et l'usinage CNC n'est pas requis, il est donc courant d'oublier les dépouilles lors du prototypage (ou à d'autres étapes de conception plus précoces). Avec l'impression 3D et l'usinage CNC, vous n'avez tout simplement pas à vous soucier de l'éjection des pièces d'un moule. Nous recommandons de concevoir vos pièces avec des angles de dépouille dès le début afin que lorsque viendra le moment de commencer le moulage par injection de plus grandes quantités de pièces, vous n'aurez pas à reconcevoir les composants pour accommoder le processus de moulage.
Comment la conception de l'angle de dépouille affecte-t-elle la finition de surface ?
L'ajout des bons angles de dépouille est essentiel pour éviter les rayures sur vos pièces. Les thermoplastiques se rétractent lors du refroidissement dans un moule, ce qui crée suffisamment de tension pour empêcher une éjection propre et facile de la pièce. Sans les bons angles de dépouille, votre pièce aura des rayures dues à la tension dans le moule et au retrait après refroidissement.
Comment concevoir des angles de dépouille pour une fabricabilité optimale ?
Suivre nos directives aidera certainement à améliorer votre conception pour la fabricabilité. Si vous avez d'autres questions ou souhaitez des conseils d'experts en DfM, n'hésitez pas à nous contacter à sales@hubs.com.
Résine
- Conception de pièces moulées par injection : Maîtriser les angles de dépouille pour une éjection sans faille
- Prévenir le gauchissement dans les pièces moulées par injection : Stratégies de conception
- Conception de bossages moulés par injection : Équilibrer résistance et réussite du moulage
- Conception de moule par injection – Partie 2 : Comprendre et éliminer les marques de retrait
- Pourquoi le Design pour la Fabrication Additive (DfAM) est crucial : Six avantages clés
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Directives de conception expertes pour un moulage par injection de haute qualité
- Le rôle critique du Design for Manufacturing (DFM) dans le succès hardware