



Prévenir et corriger les marques de retrait en moulage par injection
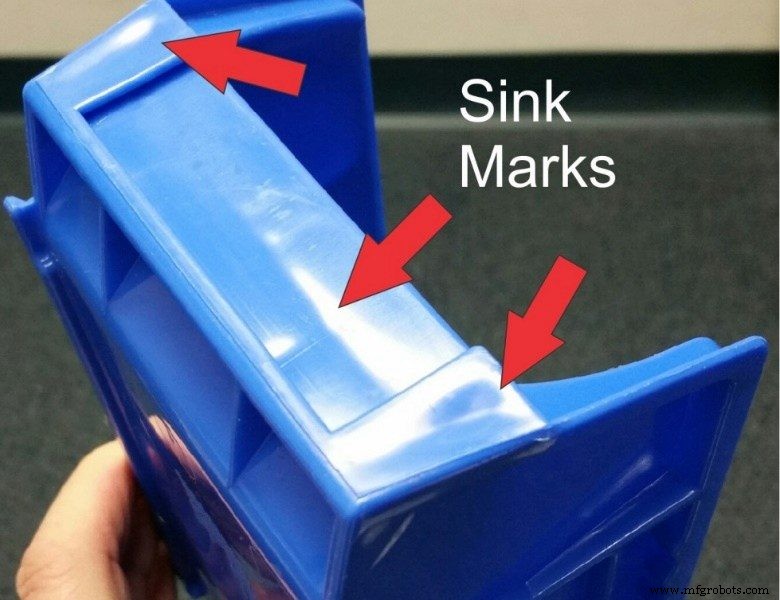
Le moulage par injection est idéal pour produire des pièces plastiques esthétiques, du prototypage rapide à la production série. Sans contrôle strict du process, des défauts apparaissent, notamment les marques de retrait (sink marks).
Qu'est-ce qu'une marque de retrait ? Pourquoi survient-elle ? Comment l'éviter ? Réponses et points clés ci-dessous.
Qu'est-ce qu'une marque de retrait en moulage par injection ?
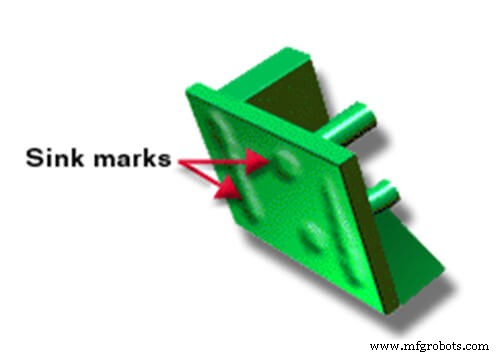
Une marque de retrait est un défaut de surface sur les zones d'épaisseur de paroi variable. Elle apparaît sur les sections épaisses de la pièce, sous forme de creux ou de sillons. Une zone plus épaisse contient plus de matière et met plus de temps à refroidir. À l'inverse, la peau externe, au contact de l'acier du moule, refroidit vite.
Cette différence de vitesse de refroidissement entre le cœur et la peau crée le défaut. En refroidissant, les molécules du cœur se contractent, tirant la peau vers l'intérieur → marque de retrait. Si la peau est assez rigide, la contraction crée un vide interne (void) au lieu d'une marque en surface.
La visibilité dépend de la profondeur, de la couleur et de la texture. Les petites marques sont souvent visibles car elles réfléchissent la lumière différemment.
Causes et remèdes des marques de retrait
Le moulage par injection injecte la matière fondue dans le moule, où elle se solidifie avant éjection.
Les marques de retrait surviennent souvent quand l'épaisseur injectée est trop grande pour la résine utilisée. D'autres causes existent. Examinons-les et leurs solutions.
Cause 1 : Température de fusion inadaptée
Une température de fusion hors plage recommandée provoque des marques. Souvent, une température trop basse de l'insert est en cause ; l'augmenter résout le problème.
Solution : Ajuster la température de fusion dans la plage préconisée par le fournisseur. Vérifier la température réelle avant injection.
Cause 2 : Temps de maintien et de compactage trop court
Un temps de compactage/maintien (pack/hold) insuffisant empêche la bonne solidification de la pointe d'injection (gate). La matière fondue peut alors refluer hors de l'empreinte.
Solution : Allonger le temps de maintien jusqu'à solidification complète de la gate. Cela empêche la sortie de matière et élimine les marques près de la zone d'injection.
Cause 3 : Pression de compactage/maintien inadéquate
Une répartition incorrecte de la pression de maintien laisse les zones épaisses se contracter librement.
Solution : Appliquer une pression de compactage adaptée à l'épaisseur : zones épaisses = plus de matière + plus de pression. Pression de cavité typique : 55–100 MPa (8000–15 000 psi). Règle pratique : pression de maintien = 50–70 % de la pression d'injection.
Cause 4 : Température de moule trop élevée
Hors plage recommandée (généralement 80–120 °C), une température de moule trop élevée retarde la solidification de la gate.
Solution : Respecter la plage de température du moule et vérifier les circuits de refroidissement.
Températures recommandées pour plastiques courants :
| Matériau | Temp. injection (°C) | Temp. moule (°C) |
| PEBD (LDPE) | 160–260 | 50–70 |
| POM | 200–210 | >90 |
| ABS | 210–275 | 50–90 |
| PP | 250–270 | 50–75 |
| PS | 180–280 | 10–40 |
| PVC rigide | 180–210 | 30–50 |
| PVC souple | 170–200 | 15–50 |
| PEHD (HDPE) | 260–300 | 30–70 |
| PC | 280–320 | 80–100 |
| TPR | 120–250 | 50–70 |
| PA66 | 260–290 | 70–120 |
| PMMA | 210–240 | 50–70 |
| PA6 | 240–260 | 70–120 |
Cause 5 : Géométrie de pièce / conception de moule inadaptée
Les nervures (ribs) et bossages (bosses) sont les zones les plus sujettes aux marques de retrait. Voici comment y remédier via la conception :
Équilibrer l'épaisseur nervure/paroi
L'épaisseur de la nervure ne doit pas dépasser 60–70 % de l'épaisseur de paroi nominale. Une nervure trop épaisse augmente les défauts. La matière fondue remplit d'abord les zones fines ; la nervure se remplit ensuite.
Pente de 7° à la base de la nervure
Un dégagement progressif (pente ~7°) à la base de la nervure minimise les distorsions et marques. Efficace si la gate est proche.
Conception des bossages
Pour un bossage peu sollicité : diamètre extérieur = 2 × diamètre intérieur. Pour fortes charges : diamètre extérieur = 2,5 × diamètre intérieur. Cela réduit les marques de retrait.
Éviter l'amincissement autour du bossage
Réduire l'épaisseur à la base du bossage affaiblit la pièce et impose des nervures de renfort qui perturbent l'écoulement → marques de retrait.
Diamètre de buse trop petit
Buse bouchée ou trop fine → chute de pression → marques. Nettoyer ou remplacer la buse pour retrouver la vitesse d'injection idéale.
La DFM (Design for Manufacturing) pour prévenir les marques de retrait
La conception pour la fabricabilité (DFM) consiste à concevoir la pièce pour en faciliter la production. Elle intègre des règles de conception validées par l'industrie.
Appliquer la DFM dès la phase de conception évite les marques de retrait à moindre coût. On utilise des logiciels de simulation d'écoulement 3D (mold flow) montrant remplissage, gauchissement, flux thermique, détails du moule.
Les ingénieurs vérifient une check-list (marques de retrait, lignes de soudure, pièges à air, etc.). En cas de problème, ils modifient design, matériau, moule, et relancent la simulation jusqu'à validation.
Objectif : produire avec un minimum d'erreurs, qualité optimale, satisfaction client. Ne pas suivre ce guide de conception pour moulage par injection entraîne souvent des coûts évitables (modification de moule, reprise).
RapidDirect — Votre partenaire injection sans marques de retrait
Vous cherchez le meilleur service de moulage par injection sans défauts ? RapidDirect ! Qualité prototype et série.
Nous offrons une analyse DFM gratuite pour garantir l'absence de marques de retrait et autres défauts.
Nous suivons toutes les normes DFM pour des pièces au-delà de la perfection. Lancez votre projet sur RapidDirect dès maintenant.
FAQ
Qu'est-ce qui cause les vides (voids) en moulage par injection ?Un vide se forme quand la peau externe refroidit avant le cœur. Le cœur se contracte en se détachant de la peau, créant une cavité interne.
Comment prévenir marques de retrait et vides ?Principales actions :
a. Température de fusion optimale.
b. Pression de compactage/maintien idéale.
c. Éviter une température de moule excessive.
d. Choisir le bon matériau et design de moule.
Solutions :
a. Augmenter vitesse, pression ou température d'injection.
b. Arrondir les angles du moule aux changements d'épaisseur.
c. Bien espacer les gates des circuits de refroidissement.
d. Augmenter le diamètre de buse pour accélérer l'écoulement.
Conclusion
Identifier les causes des marques de retrait est la première étape pour les prévenir et les corriger. De multiples facteurs interviennent : temps de maintien, pressions, températures moule/fusion. La DFM est la méthode la plus efficace pour éviter ces défauts.
Pour un moulage par injection fiable à coût maîtrisé, choisissez RapidDirect.
Résine
- Conception de moule par injection – Partie 2 : Comprendre et éliminer les marques de retrait
- Moulage par injection thermodurcissable : Avantages, inconvénients et guide expert
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- BASF Ultrason PPSU : matériau premium pour injection et soufflage de biberons et bouteilles adultes
- TerraVerdae lance de nouvelles résines PHA pour films soufflés/coulés, moulage par injection et thermoformage
- Maîtriser le moulage par injection : meilleures pratiques d'experts au Molding 2019
- 8 stratégies éprouvées pour éliminer les temps d'arrêt et réduire les coûts
- Meilleurs matériaux pour le moulage par injection de plastique pour une qualité et une performance supérieures
- Services de Moulage par Injection Plastique Premium, Rentables et Efficaces