



Évitez ces 4 écueils de conception courants en moulage par injection
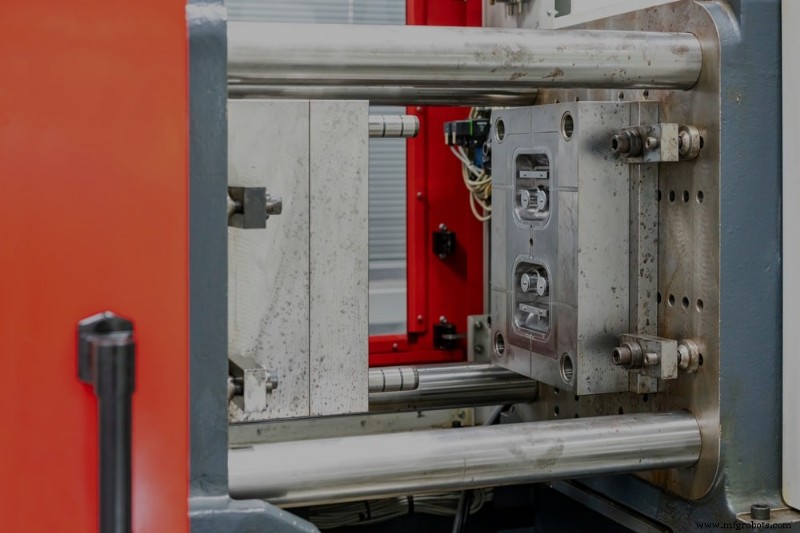
De nombreuses entreprises se tournent vers les services de moulage par injection pour produire efficacement un grand volume de pièces identiques. Le moulage par injection de plastique implique la fonte de thermoplastiques dans un canon chauffé avant d'injecter le matériau fondu dans un moule métallique durable et précis via une buse sous pression. Une fois le matériau refroidi et durci, la pièce est éjectée, et le processus est répété. Les entreprises utilisent ce processus de fabrication pour produire tout, des boîtiers électroniques aux bouteilles d'eau.
Le moulage par injection est un processus complexe, et une erreur peut causer des défauts esthétiques, compromettre l'intégrité du produit, et mener à des reconceptions coûteuses. La bonne nouvelle est que la plupart de ces problèmes sont évitables tant que vous suivez les meilleures pratiques de conception. Voici 4 des erreurs les plus courantes à surveiller lors de la conception d'une pièce pour le moulage par injection.
4 des erreurs de moulage par injection les plus courantes et comment les résoudre
1. Concevoir avec des contre-dépouilles
Une contre-dépouille est toute surface en retrait, saillie, rainure, porte-à-faux, filetage, encliquetage, ou autre caractéristique qui empêche l'éjection d'une pièce de son moule. Les contre-dépouilles peuvent entraîner une augmentation des coûts de fabrication, de la complexité de la pièce, et des exigences de maintenance du moule, il est donc préférable d'éliminer toute contre-dépouille potentielle quand possible.
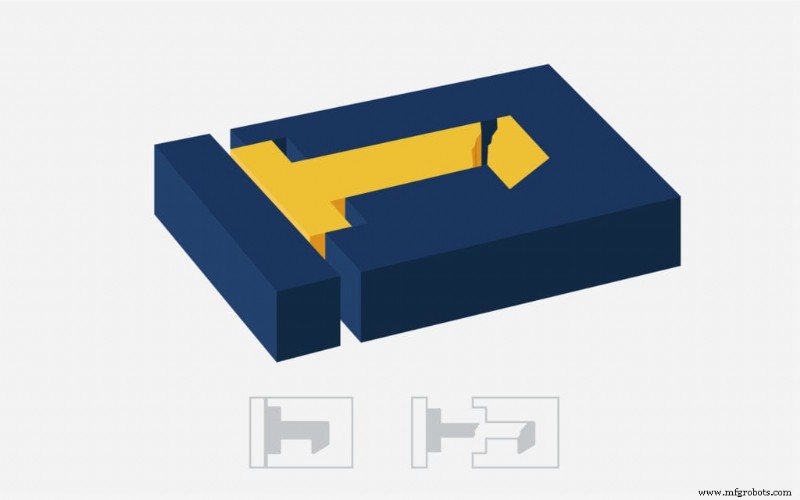
Si vous avez une contre-dépouille essentielle à la conception de votre pièce, il y a quelques façons d'améliorer l'éjection. Réorienter les caractéristiques problématiques pour qu'elles soient parallèles à la ligne de démoulage est une solution rentable. Cela permet à la pièce de s'éjecter sans subir de dommage, éliminant la contre-dépouille. Si vous avez des pièces avec des contre-dépouilles internes ou des faces sans angles de dépouille, vous pouvez aussi utiliser des cames (lifters) pour faciliter le processus d'éjection. Vous pourriez être en mesure de former des caractéristiques de contre-dépouille par une conception astucieuse de trous et rainures dans la pièce, ce que nos ingénieurs Fast Radius peuvent vous guider à travers.
2. Avoir une épaisseur de paroi non uniforme
Avoir une épaisseur de paroi uniforme aide le plastique fondu à s'écouler à travers la cavité du moule dans une seule direction, permettant au matériau de remplir la cavité plus précisément. Cependant, puisque les parois plus fines refroidissent plus vite que les parois plus épaisses, les variations d'épaisseur de paroi peuvent causer des retraits, déformations, remplissages incomplets, et plus.
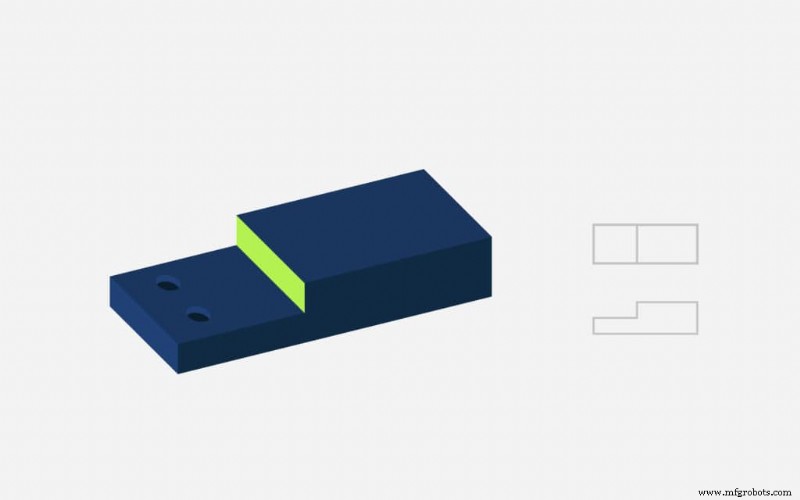
Pour éviter ces problèmes et assurer que toutes les zones de votre pièce refroidissent au même taux, utilisez des épaisseurs de paroi constantes. Des épaisseurs de paroi entre 1,2 mm et 3 mm sont optimales dans la plupart des cas. Si vous devez avoir des parois d'épaisseurs variables, vous devriez :
- Rendre la transition entre sections fines et épaisses aussi progressive que possible — La meilleure pratique de conception est d'utiliser le creusage et le nervurage au lieu de changer l'épaisseur de paroi ou minimiser les changements quand ils sont nécessaires.
- Utiliser une épaisseur correcte pour les nervures et bosses — Les nervures et bosses ne devraient pas dépasser 40-80% de l'épaisseur de paroi de base avec un rayon de base de 25-40% de l'épaisseur de paroi.
- Retirer le plastique des zones les plus épaisses — C'est ce qu'on appelle le creusage, et cela peut aider à garder vos sections de paroi uniformes.
3. Oublier les angles de dépouille
Ajouter de la dépouille, un léger conicité sur chaque surface verticale de la pièce, est essentiel pour une éjection en douceur. Une pièce conçue sans dépouille peut coller au moule, et un manque de dépouille peut aussi causer des lignes de traînée inesthétiques si les parois verticales de la pièce raclent contre le moule métallique pendant l'éjection. En ajoutant un conicité douce, vous pouvez protéger votre pièce contre le frottement, assurer une finition uniforme, et réduire l'usure, la déchirure et la déformation pendant l'éjection.
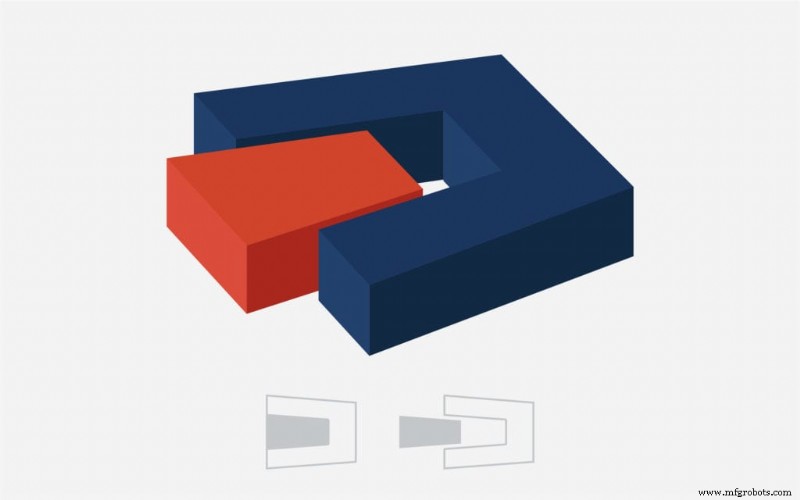
Les degrés d'angle de dépouille dépendent de plusieurs facteurs, de l'épaisseur de paroi à la texture de surface. Vous devrez considérer le taux de retrait du matériau, la fonction d'utilisation finale de la pièce, et la profondeur de tirage pour déterminer le bon angle de dépouille, il est donc préférable de consulter un partenaire de fabrication expérimenté pour une évaluation précise. Comme règle générale, vous devriez utiliser au moins 1,5 à 2 degrés de dépouille et ajouter 1 degré pour chaque pouce de profondeur de cavité. Si votre pièce a une surface fortement texturée, vous pourriez avoir besoin d'angles de dépouille de 5 degrés pour prévenir les lignes de traînée.
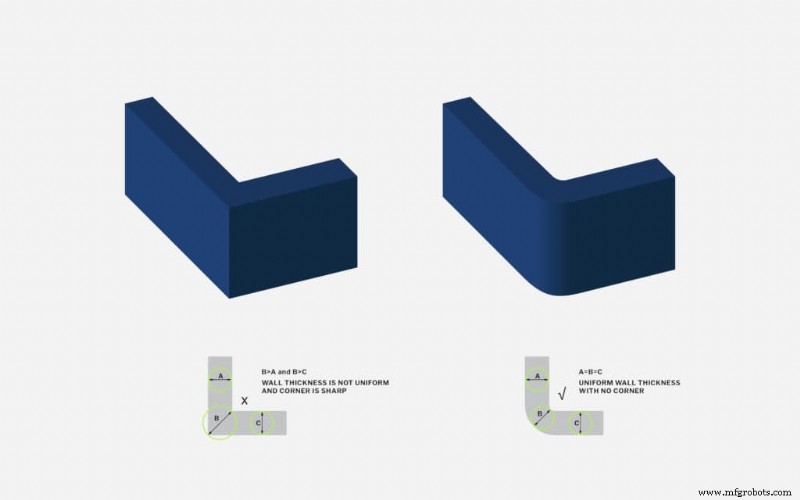
4. Inclure des coins vifs
Non seulement les bords et coins vifs nécessitent plus de pression pour se remplir, mais ils causent souvent le collage des pièces au moule pendant l'éjection. Puisque les coins vifs rendent aussi plus difficile l'écoulement des injections à travers les moules, ils peuvent résulter en des vides de vide, ou zones où des bulles d'air sont piégées. Cela peut causer des dommages esthétiques, augmenter la concentration de contrainte, et résulter en défaillance de la pièce, il est donc important d'arrondir vos bords et coins internes et externes quand possible.
Lors de la conception des coins, rappelez-vous de modéliser vos coins pour avoir une épaisseur de paroi constante. Cela signifie que les coins internes sont congés à 50% de l'épaisseur de paroi et les coins externes à 150%.
Prévenez les défauts sur pièces moulées par injection avec Fast Radius
Les erreurs de conception en moulage par injection peuvent retarder la production de semaines, augmenter les coûts, et résulter en pièces médiocres voire inutilisables. Prendre le temps de prendre des décisions de conception réfléchies au début de votre projet est essentiel et vous fera gagner du temps et de l'argent sur le long terme. Cependant, il y a beaucoup à garder à l'esprit, donc travailler avec un partenaire de moulage par injection expérimenté comme Fast Radius peut vous aider à obtenir la bonne conception du premier coup.
Quand vous vous associez à Fast Radius, vous accédez à notre équipe d'ingénieurs, conseillers et experts en conception qui peuvent vous aider à travers tout le processus de fabrication. Que vous ayez besoin d'aide pour incorporer subtilement la dépouille dans votre conception ou décider d'une épaisseur de paroi appropriée, Fast Radius peut vous aider à concevoir la meilleure pièce possible. Contactez-nous dès aujourd'hui pour commencer la conception de votre prochain projet de moulage par injection.
Vous voulez en savoir plus ? Consultez notre centre de ressources pour lire plus sur la sélection des matériaux, quand utiliser un moule mono-cavité vs multi-cavités, et plus.
Prêt à fabriquer vos pièces avec Fast Radius ?
Demandez votre devis
Technologie industrielle
- Éviter les pièges de conception courants pour une fabrication efficace
- Le rôle crucial des angles de dépouille dans le succès du moulage par injection
- Top matériaux RIM : cinq types essentiels pour conception produit supérieure
- Stratégies de conception éprouvées pour le moulage par coulée avec polyuréthanes thermodurcissables
- Maîtriser la Conception des Points d'Injection : Guide Complet pour des Pièces Plastiques Parfaites
- Maîtriser les Angles de Dépouille en Moulage par Injection : Principes de Conception & Meilleures Pratiques
- Pourquoi l'épaisseur de paroi uniforme est cruciale en moulage par injection – Guide de conception
- Conception pour la fabrication : essentielle pour optimiser coût et qualité en moulage par injection
- Moulage par injection bas volume : limitations clés et solutions pratiques