



Pourquoi l'épaisseur de paroi uniforme est cruciale en moulage par injection – Guide de conception
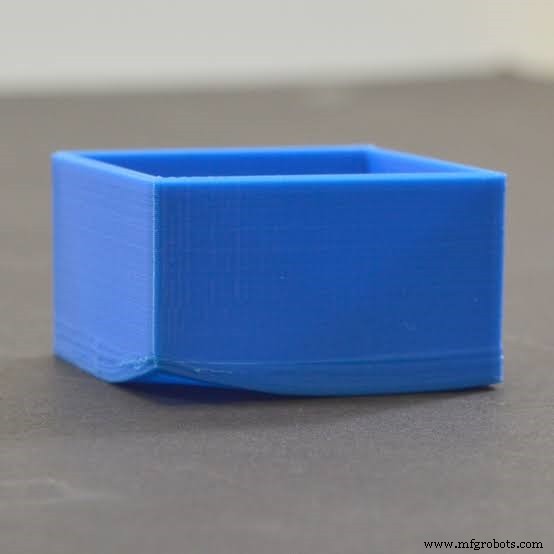
Si vous avez déjà démonté une pièce en plastique, vous aurez remarqué que ces pièces ont des épaisseurs de paroi uniformes. Eh bien, ce n'est pas une coïncidence. L'épaisseur de paroi joue un rôle majeur dans la réussite ou l'échec de la pièce. C'est l'une des règles les plus importantes de la conception pour le moulage par injection. Si elle n'est pas correctement réalisée, elle pourrait entraîner une multitude de problèmes lors de l'usinage de la pièce. Dans cet article, nous passerons en revue pourquoi une épaisseur de paroi uniforme en moulage par injection est importante, les défauts qu'elle pourrait causer si elle n'est pas correctement réalisée, et la relation entre le choix des matériaux et l'usinage des parois de moulage par injection.
Principes à considérer lors de la conception des parois de pièces d'injection
Après l'usinage, la pièce doit se rétracter pour être facilement retirée du moule. Le taux de rétraction des pièces plastiques dans un processus de moulage par injection dépend de deux facteurs majeurs : l'épaisseur des parois et l'épaisseur du matériau plastique utilisé. Toutes les pièces plastiques se rétractent en refroidissant. Par conséquent, la conception de ces pièces plastiques est faite de manière à ce que cette rétraction soit uniforme. Des taux de rétraction variables entraînent différents défauts, à la fois cosmétiques et fatals. Lors de la conception plastique pour l'épaisseur de paroi, voici quelques règles que les concepteurs notent :
Angles vifs
Les angles d'une pièce sont très importants pour déterminer si la pièce échouera ou non. C'est parce que les pièces avec des angles vifs auront un niveau élevé de concentration de contraintes. Cela pourrait entraver l'écoulement du plastique et causer des défauts sur la pièce. Pour prévenir cela, la plupart des concepteurs font en sorte que le rayon intérieur d'un angle soit de 0,5 fois l'épaisseur du plastique tandis que le rayon extérieur est de 1,5 fois l'épaisseur du plastique.
Épaisseur des parois adjacentes
Pour les parois adjacentes, l'épaisseur d'une paroi ne doit pas être inférieure à 40 à 60 pour cent de l'autre. De plus, les deux épaisseurs de paroi doivent être dans le seuil pour le matériau particulier.
Angles de dépouille
Les dépouilles aident à faciliter le retrait facile des pièces du moule. Généralement, vous devriez permettre autant de dépouille que l'épaisseur du plastique le permet. Dans la plupart des cas, un à deux degrés de dépouille accompagnés d'un degré supplémentaire de 1,5 par 0,25 mm d'épaisseur de plastique est suffisant. Cela peut varier en fonction de la conception de moulage sur l'épaisseur de paroi et de l'épaisseur de la pièce.
Bossages
Les directives pour la conception de moulage sur l'épaisseur de paroi doivent s'appliquer aux bossages (la structure cylindrique qui entoure l'ouverture destinée à une vis). Ils doivent avoir une épaisseur de 40 à 60 pour cent de celle de la zone environnante.
Bords et courbures
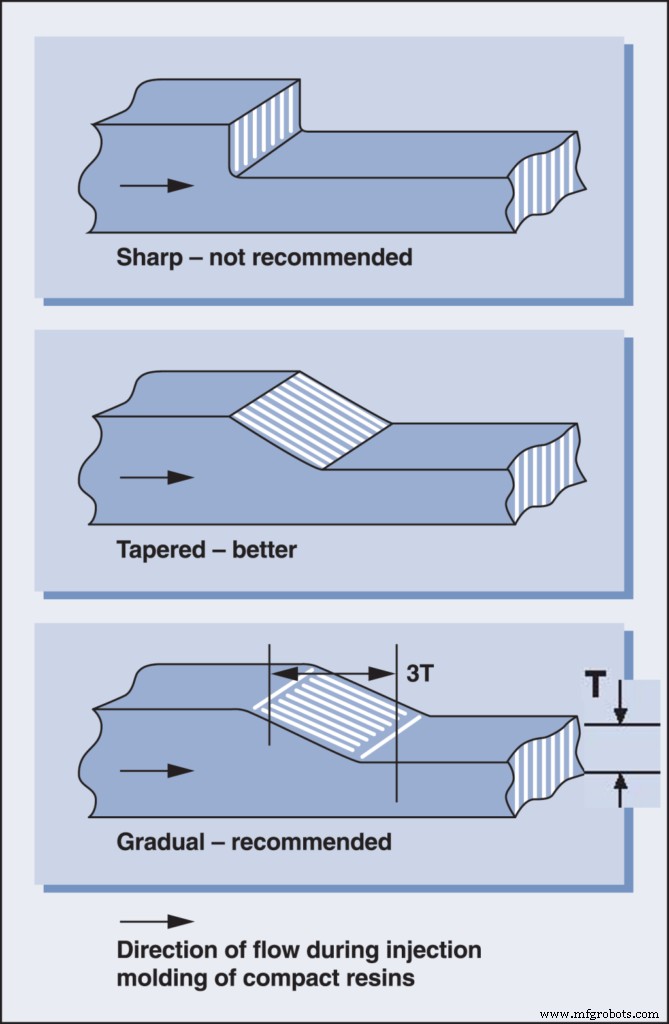
L'épaisseur des bords et des courbures doit également être aussi uniforme que possible. Une façon d'assurer cela est d'ajouter des rayons adéquats aux courbes. Cela aide à garantir que le matériau plastique s'écoule en douceur à travers la cavité du moule.
Nervures
Les nervures peuvent être mises en œuvre dans les pièces qui nécessitent de la résistance. L'avantage d'utiliser des nervures plutôt que d'épaissir la pièce est qu'elles réduisent le risque de gauchissement. Les nervures sont également plus rentables car elles refroidissent plus rapidement et nécessitent moins de matériau pour être produites.
Pourquoi est-il important de maintenir une épaisseur de paroi uniforme ?
Apparence
Une épaisseur de paroi inégale affecte l'esthétique d'une pièce moulée par injection. Des défauts tels que le gauchissement et les marques de retrait peuvent survenir en raison de l'épaisseur inégale des parois. Des problèmes superficiels comme les lignes d'écoulement peuvent également être remarqués.
Défis de point d'injection
L'injection se fait des sections épaisses vers les sections minces. Une épaisseur de paroi inégale peut entraîner l'écoulement du plastique fondu des sections minces vers les sections épaisses. Cela entraîne des problèmes car le matériau plastique peut commencer à refroidir dans la section mince, bloquant efficacement l'écoulement vers la section plus épaisse. Des défauts comme le retrait et le gauchissement en résultent.
Contrainte de cisaillement
La contrainte de cisaillement du plastique en écoulement peut être influencée par une épaisseur de paroi variable. La contrainte de cisaillement du plastique en écoulement à un taux de remplissage constant augmente à mesure que l'épaisseur de paroi diminue. Une épaisseur de paroi inégale entraîne donc différents degrés de contrainte de cisaillement. C'est un contributeur majeur au gauchissement des plastiques.
Taux de refroidissement
Les sections plus épaisses mettent plus de temps à refroidir. Une pièce avec une épaisseur de paroi inégale devra rester dans le moule jusqu'à ce que toute la pièce refroidisse. Cela entraîne une augmentation du temps de cycle et du processus de fabrication global.
Coût
Les parois plus épaisses nécessitent plus de matériau plastique pour remplir. Elles nécessitent également plus de temps pour refroidir. Plus de matériaux et un temps plus long sur la machine de moulage par injection ne feront qu'augmenter le coût de production.
Défauts causés par une épaisseur de paroi inégale
Bien que le moulage par injection fournisse l'une des meilleures méthodes pour la fabrication de pièces, il existe encore des facteurs qui peuvent entraîner des défauts dans votre produit final. Plusieurs défauts peuvent survenir en raison du processus de moulage ainsi que de l'épaisseur du plastique des matériaux utilisés. Voici quelques-uns des défauts influencés par l'épaisseur de paroi.
Gauchissement
Le gauchissement survient à la suite de la rétraction inégale des différentes parties d'un produit. Cela cause des torsions et des courbures dans la forme du produit à l'achèvement. Comme souligné, une épaisseur de paroi inégale cause le refroidissement de parties d'un produit à des taux différents, entraînant le gauchissement.
Lignes d'écoulement
Les lignes d'écoulement sont des défauts esthétiques qui surviennent sur les produits plastiques. Elles apparaissent sous forme de vagues ou de lignes, généralement d'une teinte de couleur différente de la zone environnante. Elles surviennent en raison de différents taux d'écoulement du plastique fondu dans la cavité du moule.
Marques de retrait
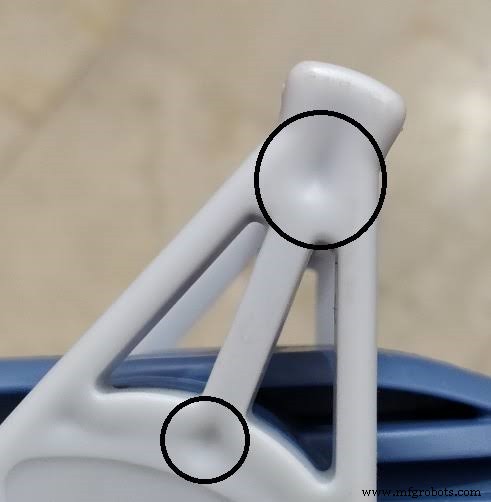
Les marques de retrait sont comme de petits cratères formés sur un produit moulé par injection. Ces cratères se forment lorsque le matériau plastique ne peut pas être complètement refroidi dans le moule. Les marques de retrait sont plus souvent formées sur les parties plus épaisses du produit car elles nécessitent plus de temps pour refroidir.
Remplissage incomplet (Short Shots)
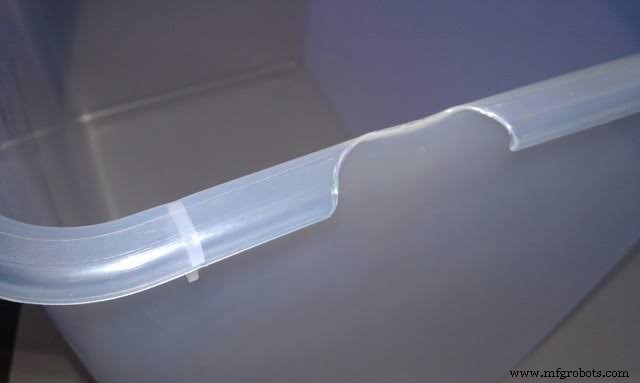
Un remplissage incomplet se produit lorsqu'une partie d'un produit est manquante. Cela se produit parce que le plastique fondu n'atteint pas toutes les sections du moule. Une épaisseur de paroi inégale peut mener à ce défaut. Lorsque l'épaisseur de paroi est inégale, le plastique s'écoulant d'une section mince vers une plus grande peut refroidir prématurément. Cela empêche alors le plastique fondu d'atteindre la section plus épaisse.
Choisir un matériau pour le moulage par injection plastique
L'un des facteurs les plus importants pour déterminer l'épaisseur de paroi sera le matériau utilisé. C'est parce que le matériau sera un facteur limitant quant à la finesse possible de la conception plastique pour l'épaisseur de paroi. Divers matériaux permettront différentes épaisseurs de paroi. Il est important de passer par une phase de test où vous pouvez essayer différents matériaux et configurations de conception plastique pour l'épaisseur de paroi avant le début d'une production majeure.
Votre choix de matériaux détermine également l'épaisseur du plastique. Il existe plusieurs matériaux disponibles. Certains matériaux vous permettent de concevoir des parois très fines, tandis que d'autres nécessitent des parois plus épaisses. Vous devriez essayer de trouver un équilibre entre fonctionnalité, performance et coût lors du choix des matériaux.
Chez RapidDirect, nous offrons divers matériaux qui permettent une variété d'épaisseurs de paroi pour vos pièces. Vous pouvez trouver plus d'informations sur les matériaux dans notre section matériaux. Vous pouvez également trouver les épaisseurs de paroi recommandées pour diverses pièces plastiques ci-dessous.
Directrices générales d'épaisseur de matériau.
| Matériau | Épaisseur de paroi recommandée (pouces) |
| ABS | 0,045 – 0,140 |
| Acétal | 0,030 – 0,120 |
| Acrylique | 0,025 – 0,500 |
| Polymère à cristaux liquides | 0,030 – 0,120 |
| Plastique renforcé fibres longues | 0,075 – 1,000 |
| Nylon | 0,030 – 0,115 |
| Polycarbonate | 0,040 – 0,150 |
| Polyester | 0,025 – 0,125 |
| Polyéthylène | 0,030 – 0,200 |
| Sulfure de polyphénylène | 0,020 – 0,180 |
| Polypropylène | 0,025 – 0,150 |
| Polystyrène | 0,035 – 0,150 |
| Polyuréthane | 0,080 – 0,750 |
| PVC rigide | 0,090 – 0,250 |
| PVC souple | 0,025 – 0,150 |
Des parois plus épaisses rendent les pièces plus résistantes. Elles augmentent également le risque de gauchissement, ajoutent du poids au produit, du temps supplémentaire au produit, et nécessitent plus de matériaux. Les parois minces, d'autre part, bien que moins chères, peuvent entraîner des fissures et la rupture du produit. Il est important de trouver le bon équilibre entre l'épaisseur de paroi et la performance.
Conception pour la fabricabilité
Même après avoir corrigé la conception plastique sur l'épaisseur de paroi pour vos pièces, il est conseillé de voir comment les pièces fonctionneront avec les nouvelles corrections. C'est là qu'intervient le processus de Conception pour la Fabricabilité (DfM). Avec le DfM, vous pouvez facilement identifier de nouveaux défauts ou toute autre modification de conception pour aider à réduire l'épaisseur de paroi.
En raison de l'importance de cette étape, il est également essentiel de la confier à des experts qui sont des spécialistes dans ce domaine et qui donneront les meilleurs résultats. Alternativement, vous pourriez le faire vous-même. Cependant, cela ne fera qu'augmenter le délai de mise sur le marché du produit. Par conséquent, pourquoi ne pas l'externaliser auprès des experts dans ce domaine.
Avec les services de moulage par injection RapidDirect, vous avez accès à une équipe d'analystes DfM experts qui travaillent pour garantir que la conception de votre produit est la meilleure. Nos concepteurs travailleront également avec les analystes DfM pour garantir que la conception plastique pour l'épaisseur de paroi de votre pièce est sous sa forme optimale.
Conclusion
Maintenir l'épaisseur de paroi uniforme dans un processus de moulage par injection plastique est excellent pour l'esthétique ainsi que l'intégrité structurelle de votre produit. Cela peut être assez difficile car il y a beaucoup de considérations à faire. Pour simplifier ce processus, vous devez travailler avec une entreprise de moulage par injection ayant l'expérience et les compétences nécessaires pour donner vie à votre projet sans complications. RapidDirect est le choix parfait pour s'assurer que vos travaux de moulage par injection sont sans défaut d'épaisseur de paroi.
Services de moulage par injection plastique RapidDirect
Chez RapidDirect, il y a une large gamme de matériaux parmi lesquels choisir. Cela vous permet de choisir le matériau avec la meilleure fonctionnalité, performance et prix pour vos projets. Ainsi, une variété d'épaisseurs de plastique est également à votre disposition. Nous avons également une large gamme de processus de moulage par injection à offrir pour répondre à vos divers besoins.
Nos installations de capacité avancée nous permettent de vous servir rapidement. Nous fournissons des devis sous un jour ouvrable. Vous aurez également accès à notre retour DfM gratuit, vous aidant à résoudre tout problème de conception avant le début de la production.
Visitez notre site web aujourd'hui pour commencer.
Matériau composite
- Moulage par compression vs moulage par injection : différences clés et choix du bon procédé
- Comment le moulage par injection plastique booste l'efficacité et la rentabilité des entreprises
- Le moulage par injection de plastique stimule l'innovation dans l'industrie automobile
- Meilleurs matériaux pour le moulage par injection de plastique pour une qualité et une performance supérieures
- Pourquoi le moulage par injection est le procédé de fabrication de référence
- Top 15 des matériaux pour moulage par injection plastique pour une performance optimale
- Moulage par Injection Rapide : Performance et Efficacité Supérieures
- Moulage par injection plastique en Chine : de la fusion à la pièce finie
- Meilleurs matériaux plastiques pour le moulage par injection : Guide des choix optimaux