



De la fabrication additive au moulage par injection : transition fluide pour une production réussie
La précision et la répétabilité de l'impression 3D industrielle ont établi la fabrication additive comme un procédé efficace et précis pour le prototypage fonctionnel. Parallèlement, le moulage par injection de plastique reste une méthode fiable, économique et rapide pour produire des pièces en grandes séries de dizaines de milliers d'unités et au-delà.
Ingénieurs, concepteurs et développeurs de produits ont ainsi découvert que ces deux procédés fonctionnent admirablement ensemble dans le cycle de vie d'un produit : on commence par l'atténuation des risques de conception grâce au prototypage par impression 3D, puis on bascule vers le moulage par injection pour monter en volume. Depuis des années, cette combinaison est une référence pour des millions de conceptions de pièces.
Chez Protolabs, les exemples abondent dans plusieurs secteurs, notamment l'aérospatiale, la défense et la medtech.
Il convient de noter que plusieurs procédés d'impression 3D permettent de fabriquer des pièces de production pleinement fonctionnelles. Le frittage laser direct de métal (DMLS), par exemple, utilise une gamme de métaux pour produire des pièces d'utilisation finale. Le frittage sélectif par laser (SLS), avec des matériaux à base de nylon, permet de créer des pièces finales hautement durables. Le Multi Jet Fusion est également utilisé pour fabriquer des pièces finales en nylon.
Cela dit, le passage de prototypes imprimés en 3D à des pièces finales moulées par injection demeure une option fréquemment choisie, principalement parce que le moulage est plus économique et plus rapide pour produire des pièces en plus grand nombre.
Lorsqu'on choisit cette option, plusieurs considérations de conception uniques doivent être prises en compte. Cet article offre des conseils pour réussir cette transition :
- Définir une pièce avant de la concevoir
- Utiliser plusieurs prototypes
- Maîtriser les subtilités du moulage
- Choisir les matériaux
- Maîtriser les coûts et les délais
Atténuation des risques de conception : définir une pièce avant de la concevoir
Le prototypage par impression 3D ou fabrication additive vise avant tout l'atténuation des risques de conception : examiner comment améliorer la conception d'une pièce, identifier les risques potentiels pour sa forme, son ajustement et sa fonction, tester et valider divers concepts de conception, et veiller à ne pas se enfermer dans une impasse en négligeant la fabricabilité de la pièce. En effet, avec l'impression 3D, il y a peu de règles ou de limitations qui posent problème lors de la création d'une pièce. Mais concevoir une pièce moulable, c'est une tout autre histoire. La fonction influence la forme pour tout type de pièce, mais pour les pièces en plastique particulièrement, elle influence aussi la finition, et même la conception du moule qui les façonne.
C'est là qu'intervient notre plateforme de devis numérique automatisée. Cette analyse est cruciale si vous envisagez que la pièce sera moulée, ou du moins produite en quantités plus importantes au-delà du seul stade de prototypage. Pour les pièces imprimées en 3D, vous obtenez un devis instantané avec un prix interactif basé sur le matériau, la résolution et la finition. De plus, vous pouvez toujours obtenir un retour de conception de l'un de nos ingénieurs en fabrication additive internes. Pour les pièces moulées, vous obtenez un devis en ligne interactif sous quelques heures, plus l'analyse DFM, et un prix en temps réel basé sur la quantité, la finition et le délai.
Revenons à quelques exemples d'atténuation des risques. Dans l'industrie automobile, une conception de pièce qui s'intègre comme composant du moteur d'un SUV devra probablement survivre à une exposition à de fortes chaleurs et à l'humidité. Cela orientera des choix clés tels que le matériau à utiliser et le procédé de production à privilégier. Cela pourrait exiger l'utilisation du frittage sélectif par laser (SLS), un procédé d'impression 3D capable de produire des pièces de production fonctionnelles, ou peut-être des pièces moulées ou usinées. Autre exemple : une entreprise de medtech prototype un nouvel outil chirurgical portatif. Dans ce cas, un prototype imprimé en 3D conviendrait parfaitement pour des démonstrations commerciales et des tests d'utilité dans un cabinet médical ou une clinique.
À ce stade initial, le meilleur conseil est d'utiliser de bons principes de conception solides pour aider à définir une pièce avant de la concevoir. Ce qui nous amène à la section suivante : le rôle des prototypes itératifs ou multiples.
Le multi-prototypage aide à déterminer le procédé de production
Comme mentionné, il y a peu de règles ou de limitations avec la fabrication additive. C'est à la fois une bénédiction et une malédiction. C'est particulièrement un défi lorsque les concepteurs veulent faire passer un prototype imprimé à des pièces moulées ou à un autre procédé de production. Pourquoi ? Parce que le moulage « n'aime pas » les sections transversales épaisses, les surplombs, les écoulements qui contournent un noyau et se soudent, les géométries complexes, les canaux ou chambres internes, les géométries organiques, etc. En d'autres termes, ce qui peut être imprimé en 3D ne peut pas nécessairement être moulé.
Par conséquent, la multi-cotation — coter à travers ou contre plusieurs procédés — conjointement au prototypage itératif, peut être un processus de validation utile pour une conception de pièce. Faire cela en parallèle permettra de montrer si la pièce sera fonctionnelle, puis comment elle pourrait être convertie avec succès à l'étape suivante, vers une méthode permettant une production à plus haut volume, qu'il s'agisse de moulage, de coulée, d'usinage, de tôlerie ou d'autres procédés. Ce multi-prototypage vous aidera également probablement à déterminer les considérations de prix et de temps.
Dans le cas du moulage par injection, vous rencontrerez plus de restrictions sur ce qui peut ou ne peut pas être moulé, car si le moule ne peut pas être produit, la pièce ne peut pas l'être non plus. Pour le moulage par injection, de nombreuses techniques et éléments de moulage devront être utilisés ou ajoutés (voir section suivante sur la maîtrise du moulage).
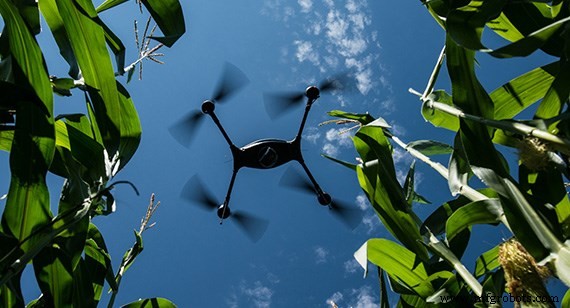
Un exemple dans l'industrie aérospatiale de ce processus de multi-cotation s'est produit avec le drone quadricoptère de Lockheed Martin (voir encadré). Le concepteur du projet, Miguel Perez, ingénieur chez Lockheed Martin, a travaillé avec le système de devis auto-DFM de Protolabs, qui l'a guidé à travers diverses itérations de pièces, et l'a finalement amené à passer du prototypage par impression 3D au prototypage et à la production de faible volume par moulage par injection.
Il soumettait un modèle non modifié au système de cotation et obtenait un retour, par exemple, sur le fonctionnement des demi-moules, les tiroirs latéraux suggérés, et la mise en évidence des caractéristiques qui ne pouvaient pas être moulées. Perez utilisait ces informations pour transformer la pièce imprimée en 3D en plusieurs pièces d'interface moulables qui préserveraient l'intention de conception. Il resoumettait alors les pièces modifiées et obtenait encore plus de retours du système de cotation sur la façon dont le moule pourrait être réalisé, lui montrant, par exemple, où il avait pu négliger les dépouilles requises dans les directions appropriées.
Un exemple dans l'industrie médicale est le test de vérification que l'impression 3D fournit pour une pièce telle qu'un cône Luer, qui se visse et s'adapte à l'extrémité des seringues. Il existe certaines façons de mouler ces cônes pour économiser les coûts, mais les conceptions peuvent d'abord être validées par impression 3D, en s'assurant qu'ils se serrent suffisamment pour créer une étanchéité, par exemple, avant de juger qu'ils fonctionnent assez bien pour passer au moulage.
En fin de compte, selon la pièce conçue, les tests et l'utilisation de plusieurs prototypes peuvent vous aider à vérifier si quelque chose fonctionnera et à gagner en confiance dans un prototype avant de franchir le pas vers le moulage.
Maîtriser les subtilités du moulage
Pour effectuer cette transition des prototypes imprimés vers des pièces moulées, plusieurs méthodes de conception pour le moulage doivent être envisagées et, le cas échéant, appliquées. Les deux principales sont l'épaisseur de paroi uniforme et le dégagement, mais il en existe plusieurs autres. Voici un aperçu :
Épaisseur de paroi uniforme
Maintenir une épaisseur de paroi uniforme est probablement l'exigence de conception la plus importante pour obtenir de bonnes pièces moulées. Une épaisseur uniforme permet au plastique fondu de remplir le moule de manière homogène, évitant ainsi la création de pièces avec gauchissement, retassure, lignes de soudure fines ou autres défauts.
Dégagement (Draft)
Ajouter un dégagement ou une inclinaison aux parois verticales d'une pièce facilite son éjection ou son retrait du moule. La règle principale est d'appliquer 1 degré de dégagement par pouce de profondeur de la cavité du moule.
Rayons
Utiliser des rayons ou des angles arrondis améliore l'écoulement du plastique dans le moule ainsi que l'intégrité de la pièce. Les angles vifs augmentent la contrainte sur votre pièce et entravent l'écoulement du plastique fondu (résine).
Nervures, goussets, rampes
L'inclusion de nervures et de goussets de soutien peut augmenter la résistance des pièces structurelles et aider à éliminer le gauchissement, la retassure et les vides. Les nervures doivent représenter 40 à 60 % de l'épaisseur de la paroi adjacente. Les rampes plutôt que des marches vives peuvent réduire les contraintes lors des transitions entre portions de parois plus épaisses et plus fines.
Bossages
Concevoir une paroi plus fine sur un bossage ou une caractéristique de fixation qui recevra une vis éliminera la retassure et les vides.
Pour plus de détails sur les directives de conception pour le moulage par injection, y compris les recommandations de taille de pièce et de matériaux, consultez nos directives de conception pour le moulage par injection de plastique, qui incluent les dimensions maximales, les listes de plastiques couramment utilisés et de finitions de surface, ainsi que les options de correspondance de couleurs personnalisées et de finitions secondaires ; les directives de conception pour le caoutchouc silicone liquide (LSR) ; et les directives pour le surmoulage et le moulage par insertion.
Considérations matériaux pour le moulage par injection
Les deux grandes catégories de matériaux plastiques sont les thermoplastiques et les thermodurcissables (LSR par exemple). Le choix d'un matériau repose sur diverses considérations. Les propriétés mécaniques, physiques, thermiques et électriques du matériau sont importantes. La fabricabilité est essentielle, comme les caractéristiques des résines (matériaux plastiques à l'état brut), notamment leur résistance à la déformation pendant le refroidissement et leur aptitude à remplir les petits détails d'un moule. Selon la fonction de la pièce, l'aspect esthétique peut aussi être important. Le coût du matériau est un autre facteur. Il peut y avoir d'autres considérations spéciales, comme un besoin de certifications FDA ou UL.
Maîtriser les coûts et les délais
Les coûts globaux et les budgets, ainsi que les délais et échéances, sont également des considérations clés. Et il peut sembler dans certains cas que le coût est le principal facteur influençant le développement de la pièce ou du produit. Pourtant, en utilisant des méthodes de production plus abordables comme le moulage, les coûts peuvent être maîtrisés.
Dans le même ordre d'idées, une échéance imminente peut aussi sembler être un facteur d'influence majeur. Cependant, grâce aux méthodes de fabrication numérique qui accélèrent le développement de produits, le prototypage et la production de pièces et de produits peuvent être considérablement raccourcis.
Gus Breiland est ingénieur technique senior chez Protolabs dans le Minnesota.
Eric Utley est ingénieur d'application chez Protolabs en Caroline du Nord.
Technologie industrielle
- Fabrication additive hybride & moulage par injection : un nouveau paradigme pour les cycles de vie de production
- Comment la fabrication additive révolutionne 8 industries clés
- Moulage par Injection Aluminium : Production Efficace et Économique de Pièces Complexes
- Révolutionner la production : le moulage par injection rencontre l'impression 3D pour pièces complexes
- Usinage traditionnel : une excellence éprouvée dans la fabrication moderne
- La fabrication additive s'étend au-delà de l'impression 3D de bureau vers la production industrielle
- Guide complet : transformer résines plastiques brutes en produits finis
- Découvrez les 7 techniques de base de la fabrication additive
- Fabrication additive par ultrasons : Impression 3D métal à basse température expliquée