



Maîtriser le moulage par injection avec surdépouilles (undercuts) : stratégies design pour pièces complexes
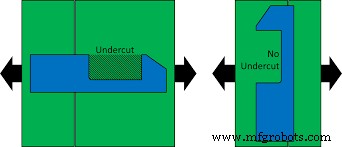
Le moulage par injection avec surdépouilles (undercuts) traite les formes complexes empêchant le démoulage sans dommage. Les surdépouilles augmentent la complexité et les coûts. Mieux vaut les éviter quand possible.
Cet article explore en détail : définition des undercuts en injection, méthodes pour les réaliser.
Surdépouilles (undercuts) en moulage par injection : aperçu
Le moulage avec undercuts est indispensable pour créer crochets, gorges, et autres éléments critiques pour la fonctionnalité. Ils deviennent incontournables quand le design les exige.
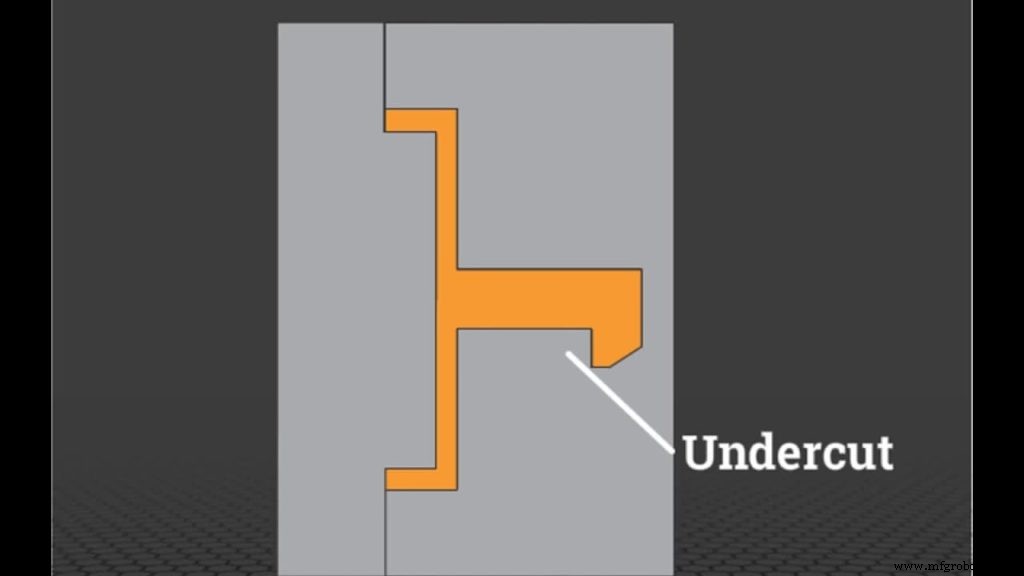
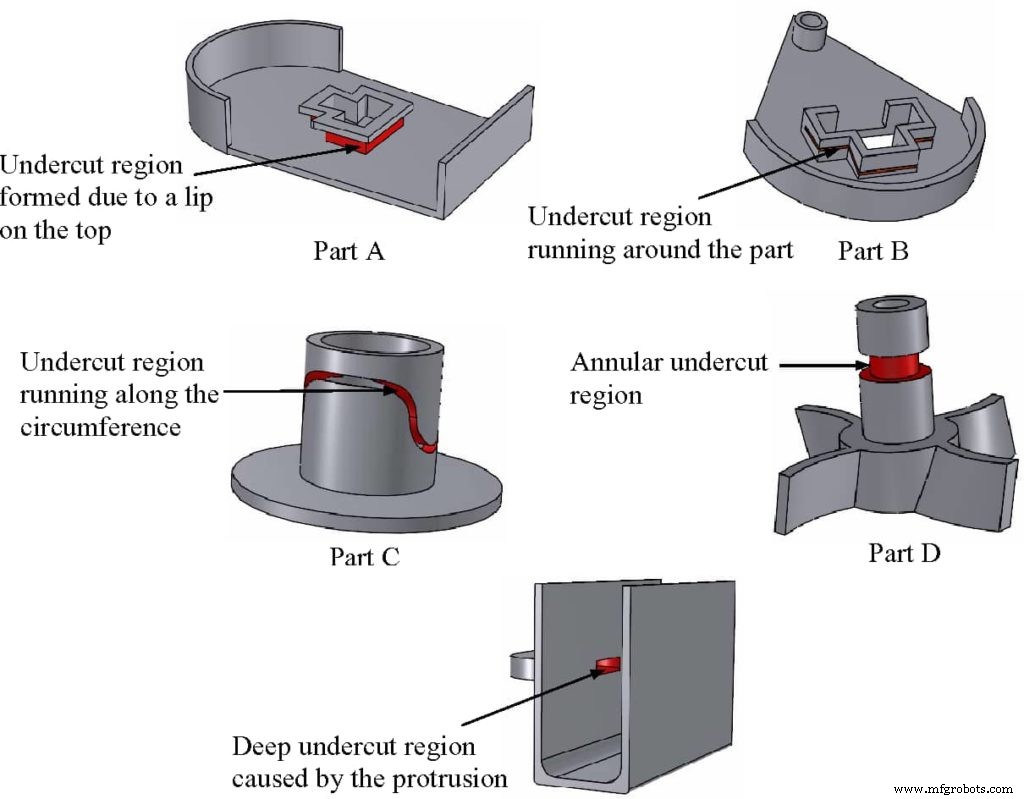
Pourquoi sont-ils si importants qu'on ne peut les éviter dans certains designs ? 5 scénarios courants :
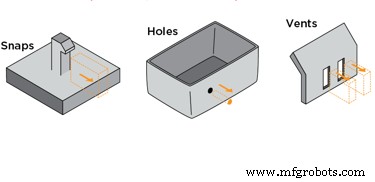
- Fonctions d'encliquetage/verrouillage : clips, loquets, facilitant assemblage et fonction.
- Perçages latéraux : courant en électronique grand public (boutons, ports, accès dans le boîtier).
- Raccords à barbes (barb fittings) : connecteurs contrôle flux d'air. Cruciaux en médical (dispositifs).
- Filetages verticaux : connecteurs, tuyaux, composants nécessitant fixation sûre supportant charges légères.
- Inserts sur mesure : toute caractéristique nécessitant design spécial, non parallèles au plan de démoulage.
Heureusement, des techniques permettent d'éviter la complexité des undercuts. La plupart impliquent des modifications design pour que l'undercut ne gêne pas l'éjection standard. Fonctionnalité conservée, complexité et coûts évités.
5 façons de créer des undercuts réussis en pièces moulées
Gérer les undercuts demande expertise technique. Voici 5 méthodes pour les traiter efficacement via design et optimisation :
1. Positionner la ligne de joint (Parting Line)
La ligne de joint est le plan d'intersection des deux demi-moules. La placer exactement sur la saillie évite l'undercut : la feature est divisée en deux moitiés → éjection sans undercut. Voir figure.
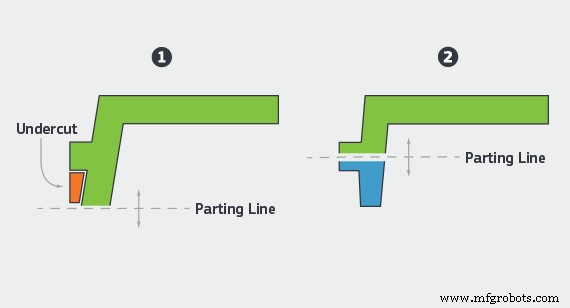
Limites : placement dépend géométrie, propriétés matériau, écoulement, etc.
2. Utiliser des noyaux latéraux (Side-Actions)
Si l'undercut est indispensable, un noyau latéral (side-action core) maintient la fonctionnalité. En termes simples : un insert qui coulisse hors de la pièce pendant l'éjection.
À l'injection, la matière ne remplit pas le volume occupé par l'insert. Fin du cycle, l'insert se retire, laissant l'undercut.
Limites : mouvement doit être perpendiculaire → mécanisme dédié = complexité moule accrue. Matériaux : meilleurs avec rigides (nylon, acétal, PC) qui ne collent pas. Matériaux flexibles/déformables → préférer le bump-off.
3. Utiliser les bump-offs (dégagement par déformation élastique)
Excellents pour matériaux flexibles/élastiques. Processus = injection standard + un insert unique. Fin de cycle, insert retiré en premier → espace libre (« wiggle room »).
Puis pièce éjectée normalement. Grâce à l'espace creux, la pièce se déforme légèrement → éjection avec undercut.
Insert additionnel pour accommoder le changement. Déformation légère à l'éjection → libération facile.
Restrictions principales :
- Pièce assez flexible pour se déformer sans dommage.
- Feature undercut éloignée des zones raidies (coins, nervures).
- Angle d'attaque (lead angle) entre 30° et 45°.
4. Opter pour des inserts manuels (Hand-Loaded Inserts)
Concept proche des noyaux latéraux, mais manuel (technicien). Pour undercuts internes ou designs où aucune autre méthode ne fonctionne.
Pièces métalliques placées manuellement dans le moule pour bloquer l'écoulement. Fin de cycle, opérateur retire la pièce et la réutilise pour le cycle suivant.
Limite majeure : temps de cycle (lead time) allongé. Processus manuel = plus lent. Haute température = risque brûlure (gants/lunettes obligatoires, mais risque résiduel).
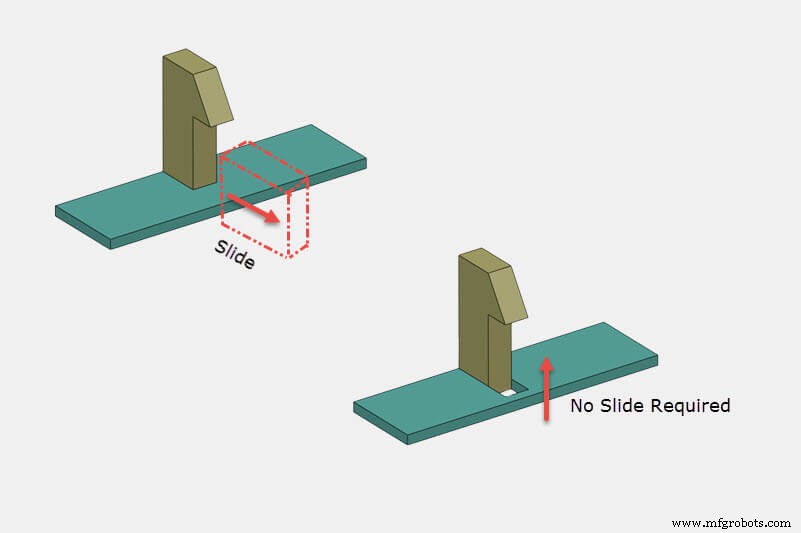
5. Intégrer des obturateurs (Shutoffs)
Obturateurs = obstructions temporaires (crochets, clips, emboîtements) bloquant l'écoulement dans zones précises. Souvent éliminent le besoin de noyaux latéraux ou inserts manuels (coût/délai). Nécessite modification design.
Pour meilleurs résultats : angles de dépouille suffisants pour éjection sans accroc. Différence ≥ 3° entre face supérieure/verticale. Sécurise l'undercut, évite frottement, flash, dommage outillage.
Design de pièce et opérations secondaires
Au-delà des options ci-dessus, modifier le design pour éviter l'undercut dès le départ reste la meilleure option.
Un bon designer assure praticité + efficacité. La DFM (Design for Manufacturability) exige d'équilibrer facilité de fabrication, coûts, sans compromettre performance/fonctionnalité.
Analysez application et design. Si simplification possible pour éviter zones d'undercut → route la plus économique vs moule complexe donnant le design exact.
Applications courantes du moulage par injection avec undercuts
Prévalent dans de nombreux secteurs pour produits nécessitant undercuts. Quelques exemples :
1. Dispositifs médicaux
Très courant : designs complexes pour fonctions vitales.
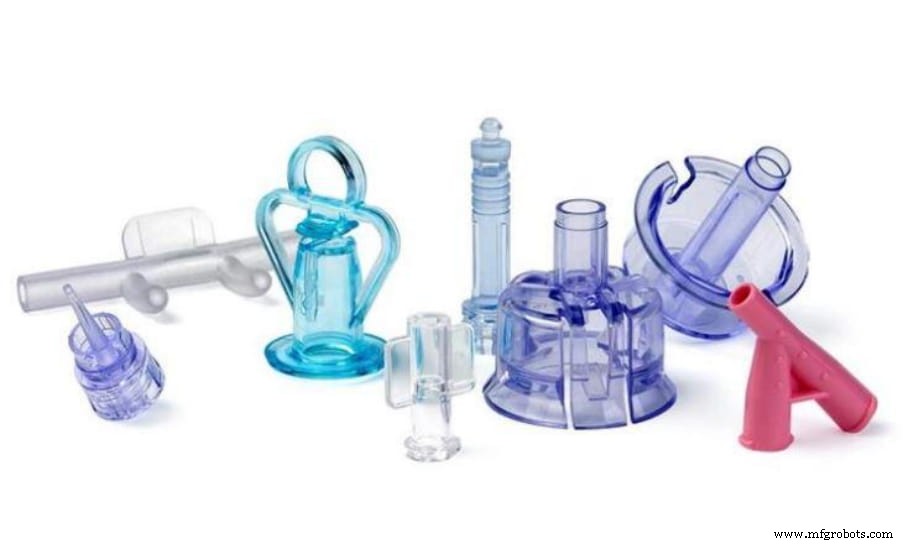
Dispositifs sauvetage, oxygénothérapie, composants critiques santé → designs complexes. Techniques undercut aident à garantir performance sans sacrifier fabricabilité.
2. Électronique grand public
Boîtiers plastiques : durables, isolants, économiques. Mais nombreux undercuts pour accès interne, boutons, interrupteurs, éléments utilisateur.
Opérations secondaires souvent impossibles pour raisons esthétiques. Ex : designer smartphone = fonctionnel + attrayant.
3. Exigences de design
Conventions à respecter : feature placée avec assez d'espace pour retrait. Noyaux latéraux pas trop serrés (risque blocage). Élément pincé à main = accessible opérateur.
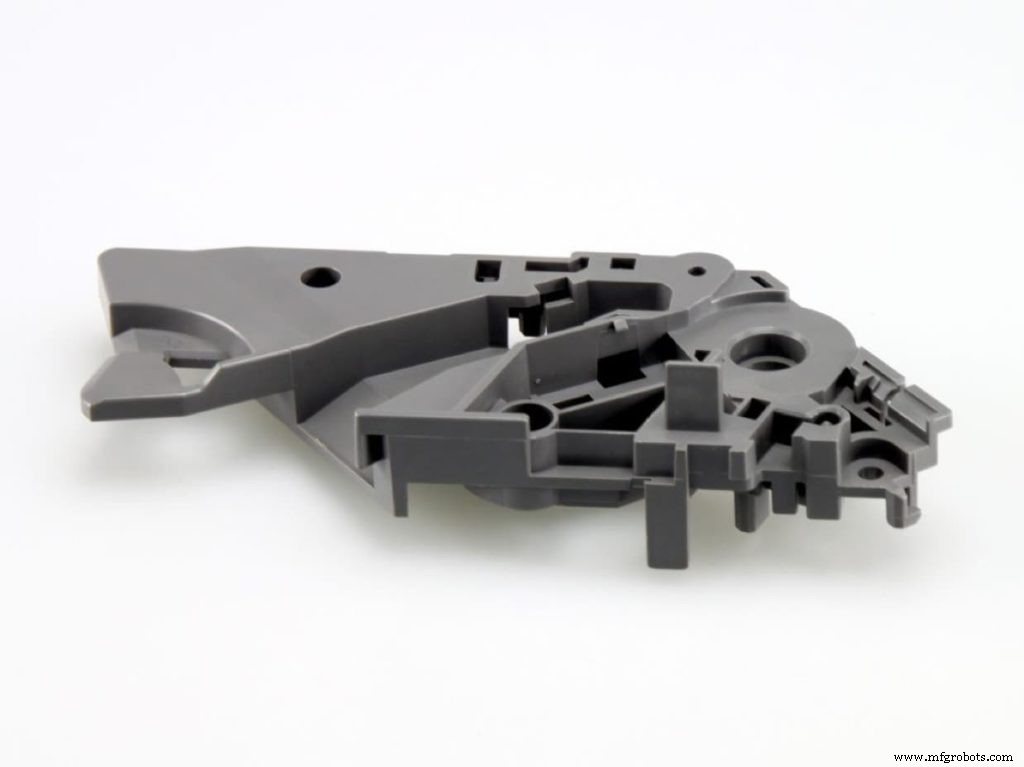
Principaux défis des undercuts en injection
Design, matériau, exigences projet = défis majeurs.
Design : plus le setup est complexe, plus les complications. Angles de dépouille, cavités, angles complexes à surveiller. Revêtement inserts manuels = bon matériau pour minimiser complications éjection.
Matériau : plus rigide = plus de difficultés extraction. Flexibilité/élasticité détermine le type de solution optimisable.
Esthétique : si ligne de joint visible interdite ou autres exigences esthétiques → solutions design limitées → complications accrues.
Réussir vos undercuts avec RapidDirect
Le processus d'injection avec undercuts comporte complications et exigences complexes que seul le bon partenaire industriel peut naviguer. RapidDirect dispose d'équipements de pointe et de l'équipe la plus expérimentée pour traiter vos besoins avec cohérence et au meilleur prix.
RapidDirect ne se limite pas à l'injection. Analyse DFM détaillée pour optimiser votre design, minimiser complexités, identifier la meilleure voie pour résultats rapides.
Lancez-vous avec RapidDirect ! Téléversez fichiers design, configurez matériaux et détails projet.
FAQ
Comment éviter l'undercut en moulage par injection ?Souvent, tout dépend de l'approche design. Un ingénieur peut omettre un undercut tout en gardant la fonctionnalité via design ciblé. Parfois, l'undercut est indispensable. Alors, utilisez les techniques de cet article pour faciliter le moulage.
Dois-je diviser ma pièce en plusieurs composants si le design est complexe avec nombreux undercuts ?Décision après analyse de tous facteurs. Parfois, la complexité impose la division en sous-ensembles gérables. Mais surcoût main-d'œuvre et temps. Risque : une pièce unique, plus précise, possible dans un moule undercut bien conçu. Épuisez toutes options avant d'envisager le multi-composants.
Résine
- Moulage par injection de métal (MIM) : procédé, applications et avantages
- L'impression 3D peut-elle remplacer le moulage par injection ? Analyse experte
- Moulage par injection basse série : Guide éprouvé d'impression 3D pour prototypes rentables
- Guide d'estimation précise des coûts de moulage par injection
- Moulage par injection expliqué : vidéo experte et guide pratique
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Moulage par réaction (RIM) : processus, avantages et applications
- Coulée sous pression vs moulage par injection : choisir le bon procédé pour votre produit
- Moulage par injection de plastique de précision : production efficace de composants durables