



Optimiser la conception des contre-dépouilles pour un moulage par injection réussi
Le moulage par injection avec contre-dépouilles est un processus utilisé pour créer des pièces avec des formes et caractéristiques complexes qui empêchent de retirer la pièce du moule sans aucun dommage. Les caractéristiques de contre-dépouille en moulage par injection augmentent généralement la complexité globale de tout design et les coûts associés. Pour ces raisons, il est préférable de les éviter chaque fois que possible.
Dans cet article, nous explorerons en détail quand les contre-dépouilles se produisent en moulage par injection et les diverses méthodes utilisées pour créer des contre-dépouilles.
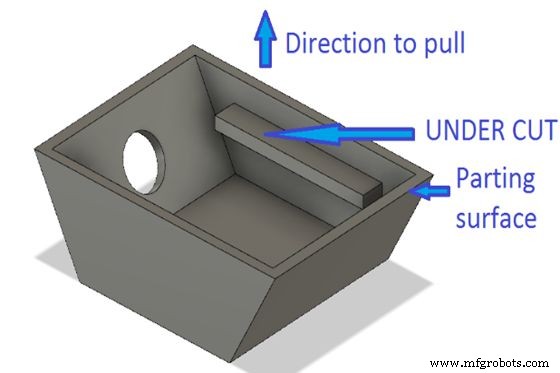
Quelles situations rendent le moulage par injection avec contre-dépouilles nécessaire ?
Il y a de nombreux scénarios où le moulage par injection avec contre-dépouilles devient nécessaire, mais voici les plus courants.
1. Inserts personnalisés
En utilisant le processus de moulage par injection avec contre-dépouilles, vous pouvez créer des inserts personnalisés qui s'insèrent dans des pièces plus grandes. Les machinistes utilisent souvent ce type d'insert dans les dispositifs médicaux ou produits qui ont besoin d'un ajustement exact. Vous pouvez aussi utiliser des inserts à contre-dépouille comme alternative aux vis ou rivets lors de l'assemblage de deux pièces.
2. Trous latéraux
Le moulage par injection avec contre-dépouilles peut créer des trous latéraux qui sont difficiles à produire en utilisant des méthodes traditionnelles. Les machinistes utilisent souvent des trous latéraux pour le montage de composants ou leur fixation à d'autres équipements. Vous pouvez aussi les utiliser à des fins esthétiques, comme ajouter un élément de design ou évacuer la chaleur à l'intérieur du produit.
3. Filetages verticaux
Les filetages verticaux sont une autre utilisation courante pour le moulage par injection avec contre-dépouilles. Ces filetages se trouvent couramment sur les boulons et vis, mais vous pouvez aussi les utiliser comme partie d'un assemblage où plusieurs pièces doivent se visser ensemble pour fonctionner correctement comme une unité.
4. Raccords à barbes
Dans le cas de raccords à barbes, les pièces mâles doivent être à contre-dépouille pour former une lèvre, maintenant la partie femelle d'accouplement du raccord à barbes.
5. Caractéristiques d'emboîtement
Si vous concevez une caractéristique d'emboîtement, comme une languette et rainure, vous devez mettre en contre-dépouille un côté de la languette pour pouvoir l'accoupler avec la rainure sur un autre.
Défis rencontrés avec les contre-dépouilles en moulage par injection
Les principaux défis du moulage par injection avec contre-dépouilles résultent de la conception, du choix des matériaux et des exigences esthétiques de la pièce usinée.
1. Manque d'angle de dépouille
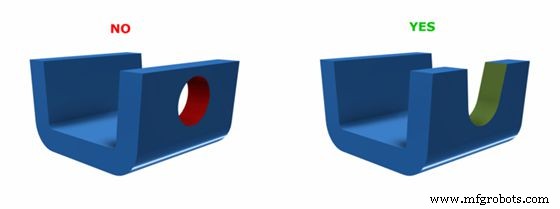
Plus l'arrangement est compliqué, plus vous trouverez de problèmes avec la conception à contre-dépouille. Tout commence là. Il serait préférable de contrôler les angles de dépouille, les angles de cavité et autres angles complexes pour la meilleure performance. Pour réduire la possibilité de difficultés du processus d'éjection, vous devez faire le revêtement sur la charge manuelle de la substance appropriée.
2. Difficulté à extraire les matériaux du moule
Il peut être difficile d'inclure des caractéristiques de contre-dépouille dans certains matériaux. Par exemple, certains matériaux, y compris les plastiques avec remplissage verre, sont plus difficiles à retirer du moule. Selon la règle empirique générale, plus le matériau est dur, plus vous aurez de difficultés à l'extraire. Par conséquent, utilisez autant d'angle de dépouille que possible en employant ces matériaux plus durs. De plus, la solution que vous pouvez employer pour maximiser votre moulage à contre-dépouille dépend de la flexibilité et de l'élasticité générale du matériau.
3. Considération esthétique
Les exigences esthétiques du projet peuvent fournir un autre obstacle significatif. Par exemple, l'option de conception à contre-dépouille que vous pouvez employer aura certaines restrictions si vous travaillez avec un composant où vous ne voulez pas de ligne de joint visible sur les pièces moulées par injection ou toute autre préoccupation esthétique. Vous devrez par conséquent faire face à des difficultés supplémentaires.
Différentes façons d'utiliser les contre-dépouilles avec succès dans les pièces moulées
Le succès avec les contre-dépouilles nécessite de petites modifications de moule et un haut niveau de compétence. Certains des designs qui peuvent aider à minimiser les défauts de moule et l'usure incluent les suivants.
1. Utiliser des inserts à chargement manuel
Les machinistes emploient des inserts à chargement manuel quand il est nécessaire d'inclure une contre-dépouille en usinage pour des caractéristiques difficiles comme une lèvre avec un angle vif. Ils sont aussi utiles quand une caractéristique supplémentaire comme un trou mal placé rend impossible l'utilisation d'une solution standard comme un démoulage par déformation.
Pour utiliser un insert à chargement manuel, l'opérateur insère une ou plusieurs pièces métalliques dans le moule avant d'injecter le plastique. Le nombre et la position des pièces dépendent du nombre de contre-dépouilles dont la pièce usinée a besoin. Ces pièces métalliques créent efficacement une cavité car elles empêchent le plastique de s'écouler dans les espaces qu'elles occupent.
Une fois que l'opérateur ouvre le moule après que l'article a été créé, ils doivent récupérer l'insert à chargement manuel physiquement. L'inconvénient est que cela augmente le coût et le temps de cycle du moulage par injection car l'opérateur doit charger et décharger chaque cavité individuellement.
2. Placement des lignes de joint
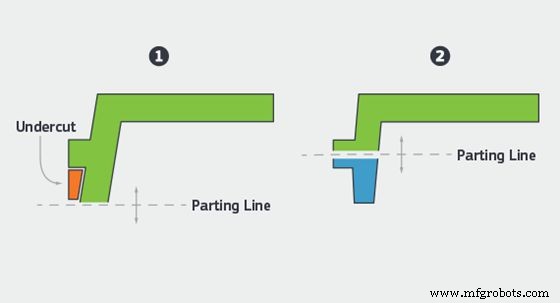
Déplacer la ligne de joint du moule pour chevaucher une contre-dépouille est parfois la façon la plus simple de gérer les contre-dépouilles. La raison est que quand la caractéristique est coupée en deux par la ligne de joint, l'opérateur peut libérer le composant du moule sans avoir besoin d'une contre-dépouille. Les machinistes peuvent faire zigzaguer la ligne de joint en utilisant cette méthode pour s'aligner avec différentes caractéristiques, éliminant le besoin de contre-dépouilles. Il y a, cependant, des limitations à cette méthode. Elles vont de la géométrie et des propriétés d'écoulement du plastique.
3. Démoulage par déformation (Bumpoffs)
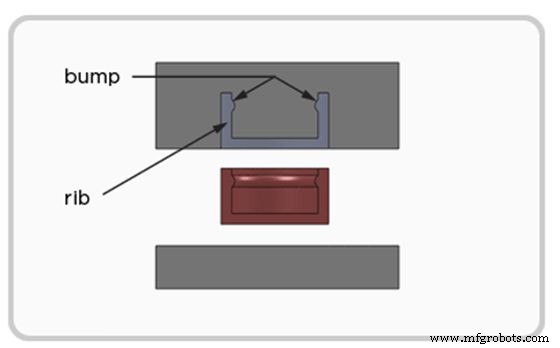
Les bumpoffs (démoulage par déformation) sont un bon choix quand on travaille avec des tissus flexibles et élastiques. Le processus ne diffère du processus de moulage par injection standard que par l'ajout d'un seul insert. L'opérateur retire cet insert en premier après la fin de la procédure. Le vide qu'il laisse derrière donne au composant un peu de « marge de manœuvre ». Une fois l'insert retiré, ils peuvent sortir la pièce du moule. La « marge de manœuvre » permet au machiniste de plier légèrement la pièce en la sortant du moule, même avec la présence de la contre-dépouille.
Bien que les bumpoffs puissent apparaître relativement simples de l'extérieur, les utiliser nécessite une considération attentive de plusieurs choses. Premièrement, la pièce doit être assez élastique pour ne pas casser quand l'opérateur de machine la plie. Aussi, l'opérateur doit s'assurer que l'angle d'attaque varie de 30 à 40 degrés.
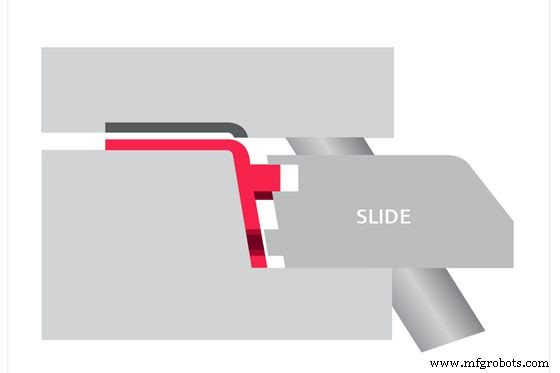
4. Actions latérales (Side Actions)
Dans les cas où avoir une contre-dépouille est inévitable, une caractéristique d'action latérale peut aider à garder la pièce fonctionnelle. Un noyau d'action latérale est un insert qui est introduit avant que le plastique ne soit injecté dans le moule. Quand l'opérateur injecte le matériau dans le moule, il ne peut pas remplir le volume occupé par cet insert. Le machiniste glisse ensuite l'insert hors après la fin du moulage.
Cependant, contrairement au cas des bumpoffs où le machiniste retire l'insert avant la pièce, ils retirent les noyaux d'action latérale après avoir sorti la pièce. Les actions latérales fonctionnent aussi mieux avec des matériaux rigides qui n'adhèrent pas facilement à la surface du moule. Un inconvénient des actions latérales est que chaque insert doit être spécifiquement conçu, rendant la procédure plus complexe.
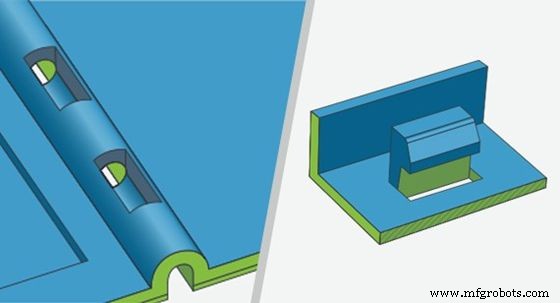
5. Utiliser des shutoffs (obturateurs coulissants)
Les machinistes utilisent des obturateurs coulissants quand une caractéristique, comme un crochet sortant du côté d'un moulage, ne peut pas être facilement faite par une autre méthode. Vous insérez un obturateur coulissant à travers le trou dans le mur du composant principal pour produire la contre-dépouille et le crochet. L'autre moitié du moule créera la caractéristique de crochet restante.
Le problème avec les obturateurs coulissants est qu'ils doivent être extrêmement étanches. C'est parce que vous ne pouvez pas permettre au plastique de se développer au-delà de la forme de la caractéristique si vous avez besoin de les utiliser comme deux sections d'accouplement d'un outil. Sinon, cela causera une friction substantielle chaque fois que vous ouvrez et fermez l'outil.
En plus, vous devez faire un angle de dépouille sur chacune de ces surfaces d'environ trois degrés pour prévenir les dommages au moule, ce qui résulterait rapidement en pièces moulées avec une finition inacceptable. C'est nécessaire parce que le contact métal-métal complet n'aura pas lieu jusqu'à ce que le moule soit complètement fermé et qu'un joint mécanique se forme entre les deux faces.
Applications des contre-dépouilles en moulage par injection
Le moulage par injection avec contre-dépouilles est largement utilisé dans de nombreux secteurs en raison de sa capacité à produire des produits avec des caractéristiques de contre-dépouille. Nous en avons sélectionné quelques-uns et les avons expliqués ci-dessous.
Électronique grand public
Dans cette application, nous utilisons d'autres méthodes pour former des caractéristiques telles que boutons et brides qui sont difficiles à réaliser. Les contre-dépouilles sont aussi utilisées pour créer des cavités pour composants électroniques dans l'électronique grand public comme les téléphones mobiles et ordinateurs portables.
Dispositifs médicaux
En utilisant d'autres méthodes comme le moulage par injection ou l'usinage, vous pouvez utiliser les contre-dépouilles pour créer des géométries complexes que vous ne pouvez pas facilement fabriquer. Dans les dispositifs médicaux comme les seringues et cathéters, les contre-dépouilles créent des rainures le long de leur longueur, leur permettant de fonctionner correctement.
WayKen vous aide à résoudre efficacement le problème des contre-dépouilles
Le processus de moulage par injection avec contre-dépouilles peut être compliqué et nécessite beaucoup d'expérience pour être exécuté correctement. Chez WayKen, peu importe le moulage par injection avec contre-dépouilles ou les contre-dépouilles en usinage, nous pouvons gérer toutes vos exigences de contre-dépouilles et livrer les meilleurs résultats de manière constante.
WayKen fournit aussi des services de prototypage par moulage par injection et d'outillage rapide de haute qualité conçus pour faire développer votre produit rapidement et efficacement. Contactez-nous pour un devis instantané et obtenez une analyse DFM pour vous aider à optimiser votre conception de pièce et minimiser toute complexité.
Conclusion
Il y a de nombreuses raisons d'utiliser les contre-dépouilles dans votre processus de conception. Premièrement, identifier la moulabilité de vos composants est vital lors de la conception de toute pièce pour le moulage par injection. Que ce soit un design à paroi droite ou une contre-dépouille, vous devez construire la géométrie selon des spécifications précises pour permettre au plastique de s'écouler correctement et produire une pièce avec des défauts minimaux.
FAQ
Que sont les contre-dépouilles en moulage par injection ?
Une contre-dépouille en moulage est une dépression ou saillie dans une forme qui l'empêche d'être retirée d'un moule en une pièce. Les contre-dépouilles sur les composants moulés empêchent la pièce d'être déchargée directement d'une machine de moulage par injection. Elles peuvent être soit des contre-dépouilles internes ou externes, avec les contre-dépouilles externes à l'extérieur du composant et les contre-dépouilles internes à l'intérieur.
Qu'est-ce que le processus de contre-dépouille ?
Lors de l'extraction du composant du moule, vous avez besoin de certains mécanismes pour ajuster la portion du moule qui touche la contre-dépouille pour sortir la pièce du moule puisque la pièce n'est pas directement détachable sans le dispositif. C'est la procédure de contre-dépouille.
Qu'est-ce qu'une « ligne de joint » en moulage par injection ?
La ligne de joint désigne la direction de la ligne de démoulage du moule ou le point où le machiniste sépare les deux moitiés du moule sans causer de dommage à la pièce. La ligne de séparation est généralement au centre de la pièce. Cependant, cela change selon la forme de la pièce.
Technologie industrielle
- Moulage par réaction (RIM) : processus, avantages et applications
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Thermoformage vs Moulage par réaction (RIM) : choisir le bon procédé pour produits moulés sur mesure
- Moulage par injection vs RIM : choisir le bon procédé pour designs complexes
- Moulage par coulée vs moulage par injection-réaction : différences clés pour la production de polyuréthane thermodurcissable
- Six Types de Portes d'Injection et Comment Choisir la Bonne
- Maîtriser les Tolérances en Moulage par Injection : 4 Stratégies Éprouvées pour Précision et Économies
- Maîtriser la Conception des Points d'Injection : Guide Complet pour des Pièces Plastiques Parfaites
- Maîtriser les Angles de Dépouille en Moulage par Injection : Principes de Conception & Meilleures Pratiques