



Optimiser le moulage par injection bas volume : meilleures pratiques pour précision et efficacité
Le moulage par injection bas volume est une nouvelle façon de regarder le moulage par injection conventionnel établi. Pendant longtemps, il a été associé à la production de masse avec un nombre de pièces allant de 500 000 à plusieurs millions. Cependant, les nouvelles technologies de commande numérique par ordinateur, sondes de contact et autres innovations nous ont permis de créer l'outillage de moule d'injection pour des lots de pièces en faible volume.
Conception de l'outillage de moulage par injection
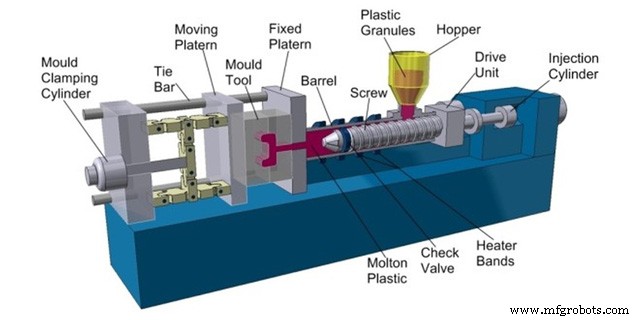
Tout d'abord, regardons comment le moulage par injection conventionnel est conçu pour comprendre ce que nous avons réussi à changer dans le processus pour le faire passer de la production de masse à cette zone de fabrication en faible volume. Le processus et les outils utilisés pour le moulage par injection conventionnel et le moulage par injection bas volume sont en fait assez similaires.
L'outillage de moulage se compose de trois éléments principaux : le moule d'injection qui fait prendre la forme désirée au plastique fondu ; le système de serrage qui maintient les deux moitiés du moule ensemble et les empêche de se décaler et de créer un défaut de marche ; Le système d'alimentation en plastique. Le système d'alimentation se compose de la vis d'alimentation entourée de chauffages et du réservoir avec des granulés de plastique à l'intérieur.
Processus de moulage par injection
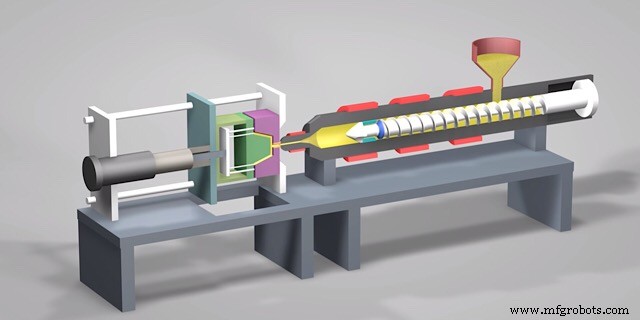
Le processus se fait de la manière suivante. Les granulés tombent du réservoir sur la vis et sont simultanément fondus et injectés dans la cavité du moule. La cavité est remplie de plastique liquide jusqu'à ce que la pression requise soit atteinte. Ensuite, quand la pièce est assez froide, le système de serrage déclipse le moule et la pièce est éjectée. Certains éléments inutiles sont enlevés mécaniquement et le processus peut être relancé. Si le flux de travail est réglé, la fabrication de chaque pièce ne prend que quelques minutes.
Moulage par injection bas volume VS Processus conventionnel : Différences
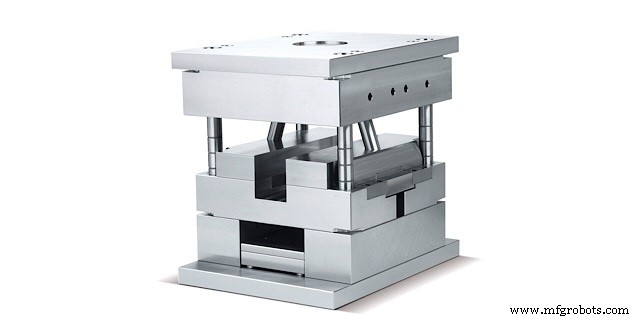
Donc, maintenant vous savez comment fonctionne le processus de moulage par injection conventionnel mais quelle est la différence par rapport à la variation rapide ? Eh bien, la partie la plus chère du système de moulage est le moule, qui contient la cavité du produit. Il est généralement fait pour durer. Des aciers spéciaux durcis sont utilisés, ils sont traités thermiquement et traités pour obtenir une dureté, une précision et une finition de surface de la pièce exceptionnelles. N'oubliez pas que la cavité est difficile à travailler car les gros outils ne rentrent pas partout et les petits outils cassent facilement. Les moitiés du moule doivent être précisément assorties l'une à l'autre ou la pièce aura un décalage le long de son milieu.
Le coût d'un moule en acier durci traité thermiquement est colossal et le temps pour le fabriquer est significatif. Le résultat du moulage par injection est une pièce quasi-parfaite en termes de qualité, mais elle ne devient rentable que quand le coût du moule est réparti sur le vaste volume de produits qu'il peut produire.
C'est là que le moulage par injection rapide (RIM) intervient car il frappe directement le point faible du moulage par injection conventionnel. Le RIM, voyez-vous, vise à réduire le coût du moule. Il est généralement fabriqué à partir de métaux plus tendres (alliages d'aluminium par exemple) et a beaucoup plus de joints. Le résultat est que le moule devient considérablement moins cher mais sert moins longtemps, donc c'est parfait pour le moulage par injection bas volume, à faible coût.
Les avantages du moulage par injection rapide
Même les moules d'injection rapides sont assez difficiles à fabriquer. Sûrement, plus durs que les formes de moulage en silicone ou l'impression 3D. Cependant, le RIM détient un certain nombre d'avantages non disponibles aux autres procédés de prototypage rapide.
Caractéristiques précises
Les moules d'injection sont exposés à une très haute pression. Cela conduit au plastique à l'intérieur des moules étant compacté plus fort sur le moule en comparaison avec d'autres techniques de fabrication en faible volume. Cela permet de produire des pièces avec des caractéristiques très fines ou des parois minces. Grâce à la pression intensive, le plastique remplit mieux la cavité et aucune bulle d'air n'est laissée.
Efficacité accrue
Le moulage par injection lui-même est réalisé significativement plus vite que d'autres procédés de fabrication plastique. Une fois les moules faits, moins d'une heure est requise pour chaque pièce à mouler. Et cela en considérant une qualité plus élevée comparée aux autres procédés. De plus, malgré le moule n'étant pas assez dur pour des millions d'injections, il peut encore résister à des dizaines de milliers.
Résistance améliorée
Vous avez l'option d'utiliser des charges (petites particules spéciales pour durcir le plastique) sur les moules d'injection dans la procédure de moulage par injection plastique. Les charges aident à réduire la densité du plastique quand il est moulé et aident aussi à ajouter plus de résistance à la pièce une fois qu'elle a été moulée. Dans les sections où les pièces doivent être fortes et robustes, le moulage par injection plastique a un certain nombre d'avantages que d'autres procédés de moulage n'offrent pas. Les machines de moulage par injection permettent la production de la même pièce à partir de multiples matériaux sans faire de changements significatifs dans le système.
Grande flexibilité
Le moulage par injection rapide est connu pour sa flexibilité accrue. La cavité du moule est généralement une pièce séparée donc il est beaucoup plus facile de changer le design de la cavité si des changements sont nécessaires. Cela en fait une bonne option pour le prototypage à des stades ultérieurs quand un lot d'échantillons du produit est fabriqué pour des tests en conditions réelles. En plus de cela, il est beaucoup plus facile de faire des ajustements pour les moules en aluminium plutôt que pour l'acier traité thermiquement.
Matériaux pour le moulage par injection bas volume
Le LVIM copie le moulage conventionnel en ce qui concerne le matériau. Les alliages d'aluminium ont un point de fusion et une stabilité thermique plus élevés que n'importe quel plastique industriel utilisé dans l'industrie moderne. Les matériaux IM les plus répandus sont le Polypropylène (PP), l'Acrylonitrile Butadiène Styrène (ABS), le Polyamide (Nylon), le Polyéthylène Haute Densité (HDPE) et le Polycarbonate (PC). En plus de cela, la flexibilité du processus IM permet d'utiliser un moule pour plusieurs matériaux plastiques sans aucun changement dans le design. Seuls les paramètres de moulage doivent être changés.
Conception pour le moulage par injection bas volume
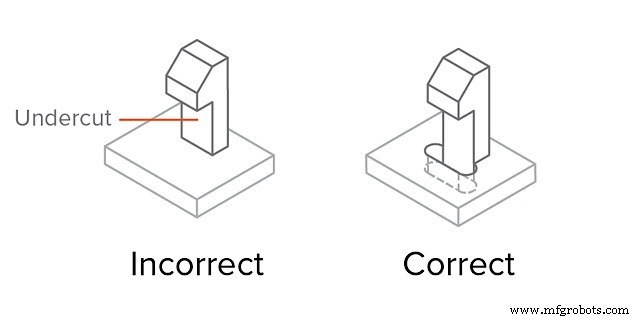
La conception pour la production de pièces plastiques en faible volume est similaire à la conception pour les processus conventionnels. Le point principal est de garder l'épaisseur de paroi uniforme pour prévenir les cavités mais en même temps d'empêcher l'épaisseur de la pièce d'être trop grande. Un autre point important est de garder à l'esprit les éléments pour l'éjection de la pièce. Les parois verticales devraient être à 85-87 degrés au lieu de 90 et chaque angle vif devrait avoir des congés. D'autres problèmes notables sont les contre-dépouilles et les shutoffs. Ce sont essentiellement des éléments qui surplombent le mur vertical ou des poches verticales. Ces éléments doivent être évités à tout prix. Il vaut mieux faire des trous pour prévenir les contre-dépouilles plutôt que de laisser ces éléments intacts.
Analyse des coûts
Comme déjà mentionné, le coût initial principal du processus d'injection réside dans le coût du moule et le coût variable réside dans le matériau. Le second point est très difficile à minimiser car vous ne pouvez pas vraiment diminuer le coût du matériau sans sacrifier la qualité de la pièce et le gaspillage de matériau avec les processus IM est minimal. Cependant, le coût initial peut être varié pour atteindre le coût de moulage par injection désiré.
Les façons de contrôler les coûts initiaux consistent en la qualité et la robustesse variables du moule. Si nous choisissons un alliage d'aluminium plus tendre pour la cavité, l'usinabilité augmente et le délai devient beaucoup plus court avec, cependant, le nombre d'injections qu'il peut supporter diminue. En plus, le moule peut être fait en un assemblage qui consiste en la cavité et le bloc à installer dans l'outil de moulage. Ainsi, vous pouvez fabriquer les pièces du moule simultanément et diminuer le délai. Cependant, la qualité de la pièce est pire à cause de la précision inférieure des joints supplémentaires. Fondamentalement, vous devrez choisir entre trois paramètres connectés : délai, robustesse du moule et qualité de la pièce.
Ce que nous pouvons faire
Chez WayKen, vous pouvez profiter du service de moulage par injection bas volume pour vous aider à créer des pièces en matériaux spécifiques dans seulement 2-5 semaines. De plus, si vous profitez de l'usinage à grande vitesse, de l'EDM et d'une large sélection de matériaux, vous obtiendrez vos pièces complexes et intriquées plus vite et à coût réduit. Par conséquent, le moulage par injection rapide est vraiment économique et efficace.
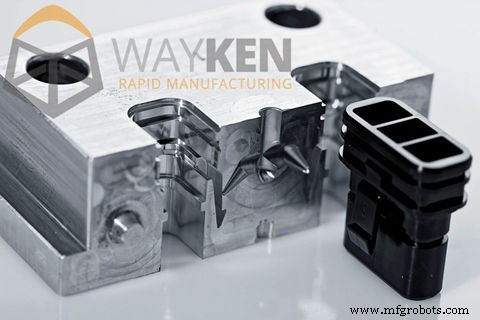
Il y a aussi la situation où le client nous demandera de donner des suggestions constructives meilleures pour la production lors du devis afin qu'ils puissent changer certains designs pour rendre le moule plus facile à faire et les pièces plus faciles à démouler. Par exemple, pour l'épaisseur de pièce si elle est trop épaisse, nous suggérerons au client de la rendre plus fine, ou quand les pièces sortent du moule, la pièce avec une épaisseur trop grande aura un retrait, mais certains clients penseront que ce sera OK, alors nous aurons besoin d'un échantillon limite de ce retrait pour le contrôle qualité de la future production de masse.
Technologie industrielle
- Guide complet du moulage par injection : des granulés aux pièces finies
- Guide d'estimation précise des coûts de moulage par injection
- Moulage par Injection vs Usinage Plastique : Comment Choisir le Bon Procédé pour Fixations Sur Mesure
- Les meilleures entreprises de moulage par injection misent sur le marketing digital pour saisir les opportunités
- 10 défauts courants en moulage par injection et conseils de prévention
- Moulage par réaction (RIM) : processus, avantages et applications
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Six Types de Portes d'Injection et Comment Choisir la Bonne
- Moulage par injection bas volume : limitations clés et solutions pratiques