



Maîtriser les Tolérances en Moulage par Injection : 4 Stratégies Éprouvées pour Précision et Économies
Le moulage par injection est le processus de fabrication le plus courant pour produire des produits en plastique composés de plusieurs pièces qui doivent être assemblées à l'étape finale de production. L'assemblage implique l'alignement et l'assemblage corrects de différentes pièces. Ici, la tolérance est cruciale, et si elle n'est pas correctement spécifiée et contrôlée, l'assemblage échouera.
Les erreurs liées aux tolérances sont toujours problématiques en raison du coût d'un moule d'injection. Il est donc nécessaire de savoir comment contrôler les tolérances du moulage par injection. Cet article expliquera comment contrôler les tolérances du moulage plastique en utilisant la conception pour la fabrication (DfM), la sélection des matériaux, la conception d'outillage et le contrôle de processus.
Pourquoi les Tolérances sont-elles Importantes pour les Pièces Moulées par Injection ?
Le degré de variation dans tout processus de prototypage rapide dépend de sa précision, et bien que le moulage par injection soit assez précis, une légère variation existe toujours. Cette variation rend important de déterminer la plage de déviation permise pour le fonctionnement efficace des pièces après assemblage.
Les tolérances de moulage plastique sont critiques dans l'assemblage de produits comportant plusieurs pièces moulées par injection. Par exemple, si vous voulez assembler deux pièces plastiques moulées avec un boulon, vous devez percer un trou dans les deux pièces. Toute erreur dans la localisation et la taille des trous peut entraîner des erreurs lors de l'assemblage et une perte de fonction. Il y a donc besoin de tolérances de position sur les deux pièces pour un fonctionnement maximal.
En termes simples, contrôler et optimiser les tolérances de moulage par injection est une façon d'anticiper le « pire scénario ». Cela implique de déterminer la plage de déviation permise qui favorise le fonctionnement maximal des produits.
Comment Optimiser les Tolérances du Moulage par Injection
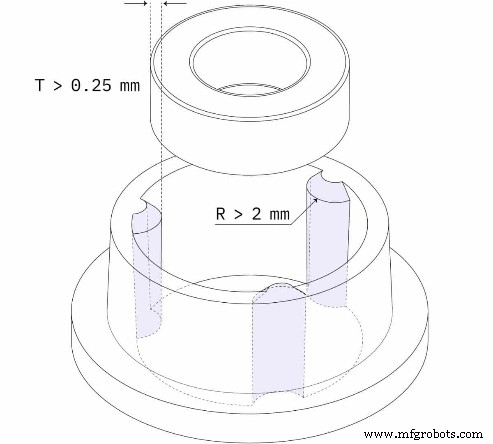
Pour optimiser les tolérances du moulage par injection, vous pouvez optimiser la conception du produit en utilisant la Conception pour la Fabrication, utiliser les bons matériaux d'injection, ajuster la conception du moule d'injection et les contrôles de processus. Cette section présentera chaque catégorie pour que vous puissiez atteindre une tolérance réaliste de moulage par injection plastique.
Pendant la Phase de Conception
Les fabricants utilisant le moulage par injection rencontrent des problèmes tels que le gauchissement, le retrait excessif des pièces et le désalignement des pièces pendant le processus, qui affectent la tolérance des pièces moulées par injection. Pour contrer cela, les concepteurs s'assurent que chaque conception de produit respecte la Conception pour la Fabrication (DfM) car elle peut limiter l'occurrence de tels problèmes.
Vous pouvez accéder à un bon DfM en engageant un bon service de prototypage rapide avec une large expérience en moulage par injection (comme RapidDirect) dès le début du processus de conception. Voici quatre facteurs à considérer en termes de conception de pièce :
· Taille Globale
Plus la taille globale des produits ou des pièces que vous voulez fabriquer est grande, plus l'importance de la tolérance est grande. En moulage par injection plastique, une augmentation de la taille d'un produit risque de le déformer, peut entraîner du gauchissement ou du retrait. Il est donc important de considérer la taille pour réduire cela.
· Épaisseur de Paroi
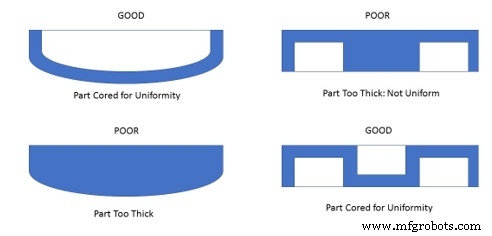
Le retrait est la contraction de la pièce plastique pendant la phase de refroidissement. C'est un processus intégral du moulage par injection contrôlé par des facteurs tels que l'épaisseur de paroi de la pièce, la température, etc.
Avoir une épaisseur de paroi uniforme entraînera un taux de retrait stable, réduisant les défauts esthétiques tels que gauchissement, affaissement, fissuration et torsion. Vous pouvez obtenir une épaisseur de paroi uniforme en :
- Évitant les géométries de pièces telles que coins internes aigus, portées longues non supportées et bossages mal conçus
- Utilisant des nervures pour renforcer les parois si nécessaire
- Plaçant des rayons sur les coins internes pour atténuer le gauchissement
- Utilisant les bons matériaux en gardant l'épaisseur de paroi à l'esprit
Évitez également les parois épaisses car cela réduit le taux de refroidissement. Par conséquent, cela augmentera le taux de retrait et donc le gauchissement.
· Angles de Dépouille
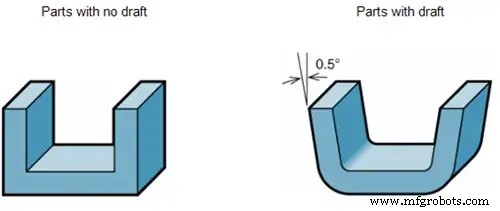
Les angles de dépouille sont une partie importante de la conception pour moulage par injection car ils facilitent le retrait facile d'une pièce d'un moule d'injection. La facilité de retrait peut réduire les dommages dus au frottement, minimiser l'usure et assurer une finition lisse.
Ne pas incorporer d'angle de dépouille dans votre moulage par injection peut entraîner du retrait et des pièces bloquées lors de l'éjection (les matériaux plastiques comme le nylon produiront encore un travail parfait à 0°). L'angle de dépouille se mesure en degrés/pouce/millimètre, mais il n'y a pas de règle standard de tolérances de moulage par injection lors de l'incorporation d'un angle dans la conception du produit. Cependant, nous avons quelques règles empiriques à suivre :
- Un angle de dépouille de 1° à 2° convient à la plupart des pièces.
- Ajoutez 1° pour 1 pouce de profondeur.
- Utilisez 3° pour texture légère et >5° pour texture lourde.
- Utilisez 0,5° sur toutes les surfaces verticales.
· Bossages
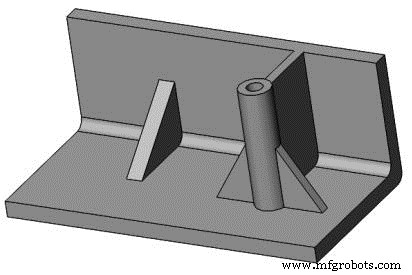
Les bossages sont une partie critique de la conception de produit utilisée pour fixer les composants lors de l'assemblage des pièces. La conception d'un bossage s'accompagne de quelques considérations importantes. L'une est que la paroi du bossage ne doit pas être épaisse. Incorporer un bossage épais dans votre conception entraînera :
- Création de vides et marques de retrait
- Allongement du temps de cycle
- Fissuration du plastique lors du serrage
De plus, vous devriez évider les bossages (les attacher à la paroi latérale la plus proche). Cela permettra une répartition de charge supplémentaire pour la pièce, et améliorera la rigidité de la pièce et l'écoulement du matériau.
Sélectionner le Bon Matériau pour une Tolérance d'Injection Serrée
Votre choix de matériau joue un rôle énorme dans la tolérance du moulage par injection, basé sur un retrait uniforme (la contraction d'un matériau de moulage par injection pendant la phase de refroidissement due au changement de densité). Le retrait dépend de facteurs tels que l'épaisseur de paroi, la température, les pièces et le type de matériau. En termes de sélection de matériau, vous devriez utiliser les facteurs suivants pour guider votre choix :
- Composition Plastique : Les plastiques amorphes, ex. ABS, ont un retrait inférieur aux plastiques semi-cristallins ex. polyéthylène, en raison de leur structure moins compacte.
- Poids Moléculaire : Les résines à haut poids moléculaire auront une viscosité élevée et une chute de pression élevée, augmentant le taux de retrait.
- Additifs : L'ajout de charges à faible expansion thermique réduira le taux de retrait.
Différentes résines ont différents taux de retrait. Vous devez donc en tenir compte dans la sélection du matériau et la conception du moule d'injection pour réduire les défauts esthétiques tels que gauchissement, affaissement, fissuration et torsion, qui affectent la tolérance des pièces moulées par injection.
Garder les Outils de Moule à l'Esprit
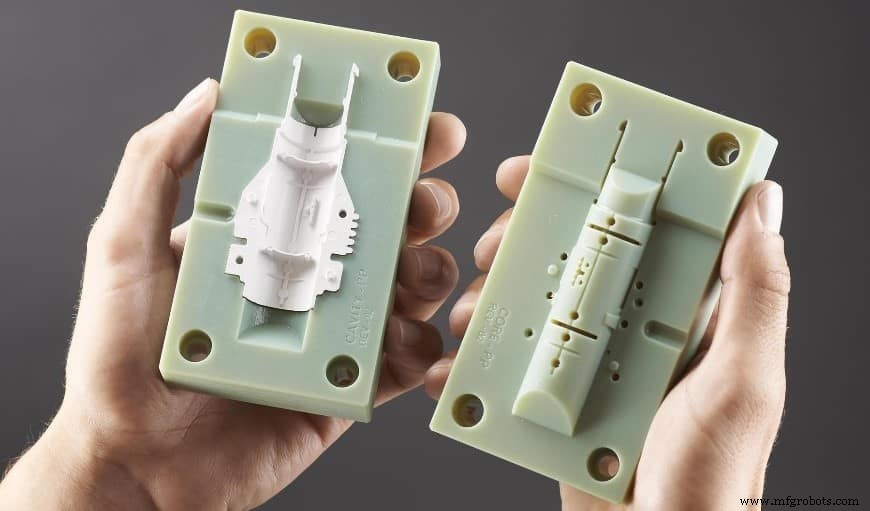
Après avoir sélectionné les matériaux idéaux, les concepteurs de moules proposent de surdimensionner le moule pour tenir compte du retrait du matériau. Différents matériaux ont différents taux de retrait dus à des épaisseurs inégales. Pour réduire cela, notez les points suivants lors de la conception du moule :
· Refroidissement de l'Outil
Le refroidissement est une étape cruciale du moulage par injection, qui détermine la qualité du produit fini. Il implique le refroidissement uniforme du polymère plastique chauffé avant son éjection.
Le refroidissement doit être uniforme, car un refroidissement non uniforme entraîne retrait, marques d'affaissement, giclage, gauchissement, etc., affectant l'apparence, la tolérance et le fonctionnement du produit final.
Pour obtenir un refroidissement uniforme, les concepteurs de moules d'injection doivent placer les canaux de refroidissement dans le moule à des points stratégiques et efficaces. Il peut aussi être nécessaire de surveiller les paramètres suivants :
- Pression d'injection
- Viscosité de la résine
- Temps de remplissage
· Tolérance de l'Outil
Un moule d'injection est généralement fabriqué par usinage CNC, ce qui permet d'atteindre une tolérance serrée maintenant la précision tout au long du cycle de chauffage et refroidissement du processus.
La tolérance assurera que les pièces refroidissent correctement sans réduire la précision. Bien que ce ne soit pas courant grâce à l'usinage CNC, ne pas contrôler la tolérance lors de la fabrication d'un moule peut entraîner de graves défauts comme gauchissement, retrait, affaissement, etc.
· Position des Goupilles d'Éjection
Une goupille d'éjection est une caractéristique d'un moule d'injection qui pousse le produit final hors du moule. La goupille existe en différentes formes (les formes plates sont les meilleures), à travers laquelle elle applique une certaine force pour pousser le produit hors du moule. Par conséquent, si elle est mal placée, elle peut causer des indentations indésirables sur le produit fini. De plus, dans les matériaux non rigides ou à refroidissement non uniforme, une goupille d'éjection peut rompre le produit inachevé, entraînant plusieurs défauts esthétiques et aberrations physiques.
· Position du Point d'Injection
Le point d'injection est la partie du moule par laquelle les matériaux de moulage par injection entrent dans le moule. Pour décider de l'emplacement du point d'injection, considérez :
- Placer le point dans la section transversale la plus profonde : cela minimisera l'affaissement et les vides. Cela améliorera aussi l'écoulement du plastique.
- Placer le point dans les zones à parois épaisses pour un remplissage complet.
- Ne pas placer le point à côté d'obstructions comme goupilles et noyaux.
- Ne pas permettre que l'emplacement du point affecte la distorsion du canal d'écoulement et l'esthétique de l'utilisateur.
Le point d'injection doit être au bon endroit car un mauvais placement peut entraîner :
- Taux de remplissage inégal : cela mènera au gauchissement et au retrait
- Mauvaises finitions esthétiques.
Exécuter des Contrôles de Processus Répétables
Les contrôles de processus sont les moyens par lesquels les fabricants calibrent les variables pouvant affecter la qualité des pièces. Ces variables font partie intégrante de tout processus de fabrication, et leur calibration aide à réduire l'écart. Les variables courantes sont la température, la pression et le temps de maintien. Quelques façons d'y parvenir incluent :
- Intégrer des capteurs de température et de pression dans le moule pour mesurer l'environnement du moule et fournir un retour en temps réel et des contrôles de processus répétables.
- Les résines ont un coefficient de dilatation thermique élevé qui peut entraîner une altération de la taille due à un changement de température. Travailler avec des pièces à température constante.
Tolérances de Moulage par Injection Plastique Atteignables
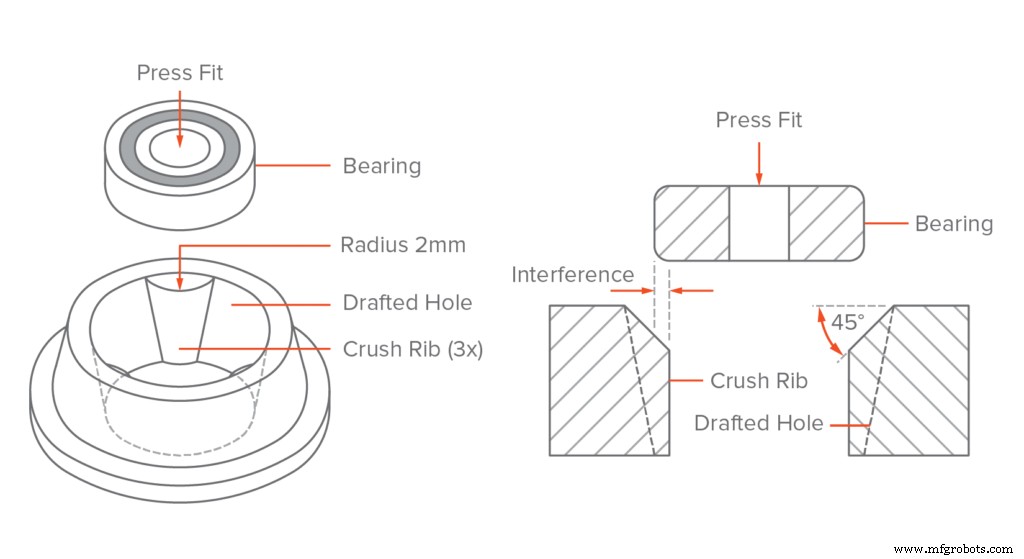
Pour atteindre de vraies tolérances de moulage par injection, il existe des tolérances de moulage par injection plastique atteignables que vous pouvez introduire dans votre conception de moule plastique. Voici les plus courantes pour les principaux plastiques utilisés en moulage par injection :
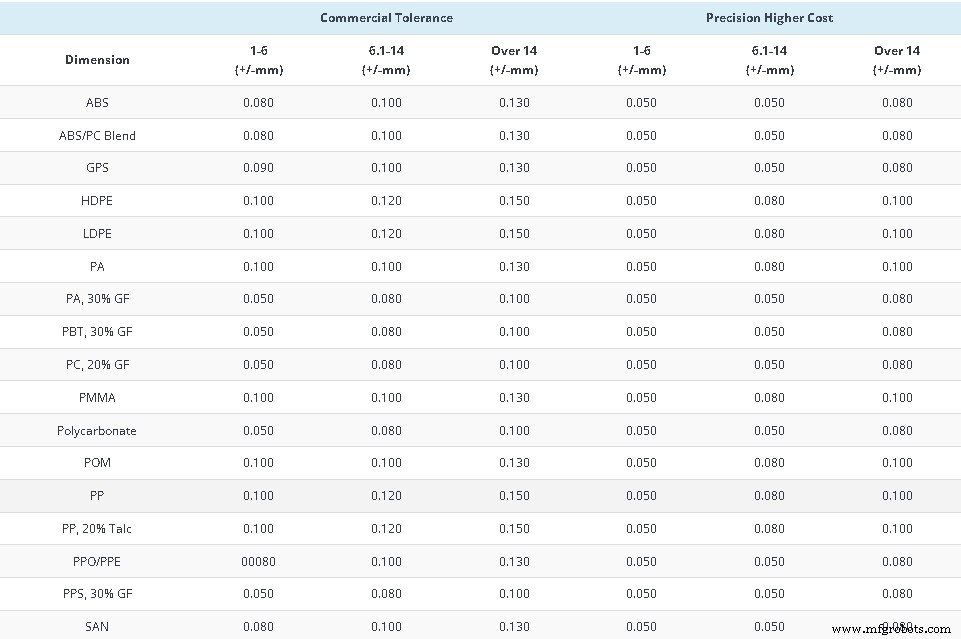
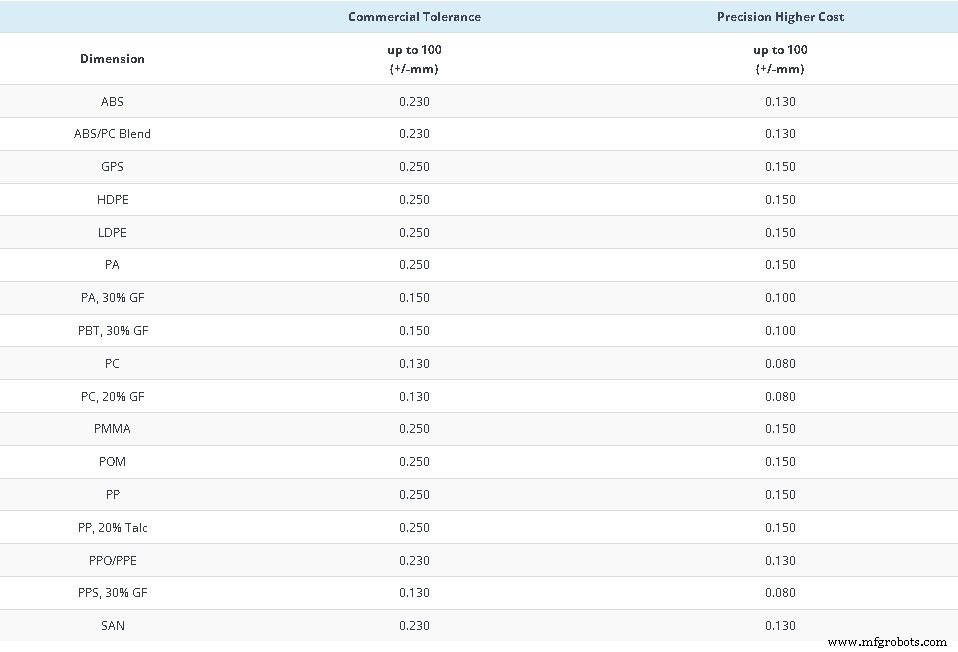
· Tolérances Dimensionnelles +/- mm
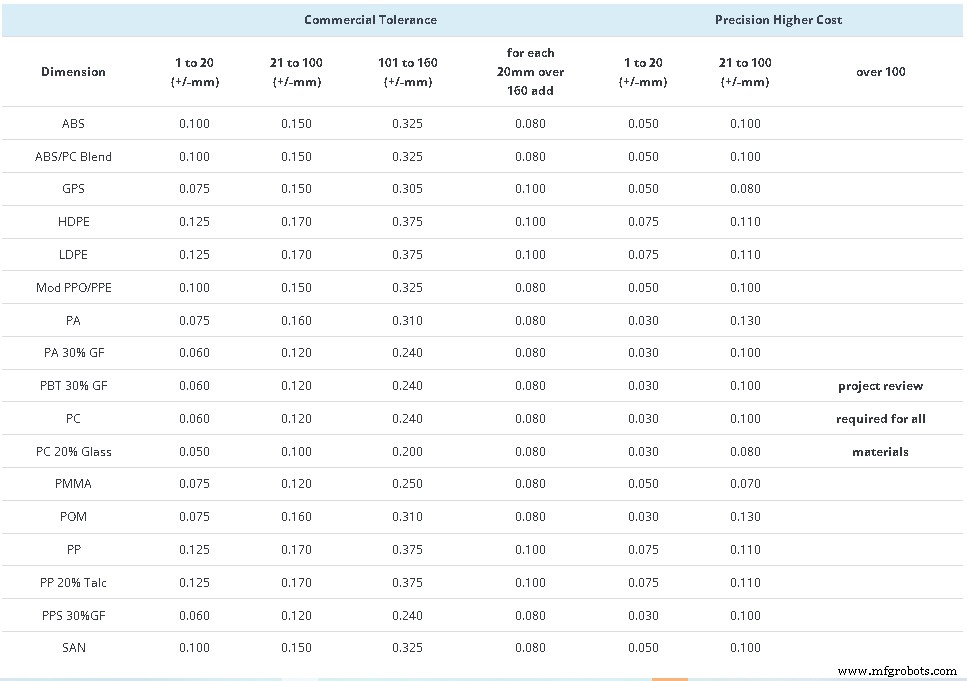
Maintenir le degré de précision peut être très difficile. Les concepteurs utilisent donc le signe (+/-) pour indiquer une plage de mesure. Chaque matériau a une plage de tolérance différente selon l'augmentation des dimensions. Le tableau ci-dessus montre la tolérance dimensionnelle des principaux plastiques utilisés en moulage par injection.
· Tolérances de Droiture / Planéité
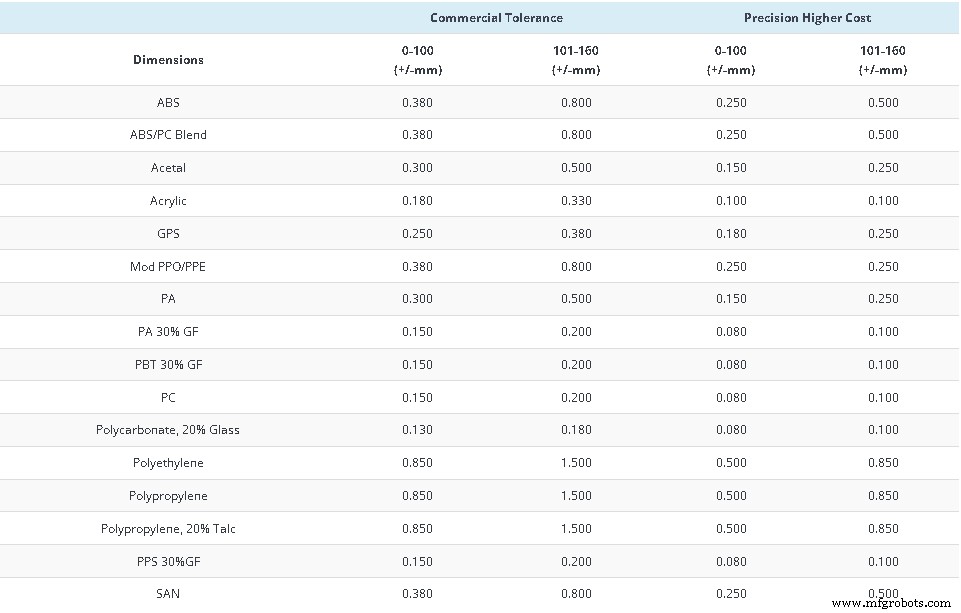
Le gauchissement survient en raison de différents taux de retrait du moule dans le sens de l'écoulement du moule et à travers l'écoulement. Il peut survenir à cause de différentes épaisseurs de paroi, qui ont différents taux de retrait. Ajuster la conception du moule, une meilleure position du point d'injection et le contrôle de processus peuvent minimiser le gauchissement. Cependant, vous pourriez avoir besoin d'une tolérance pratique pour les plastiques car le gauchissement est difficile à éliminer à 100 %.
· Tolérances de Diamètre de Trou +/- mm
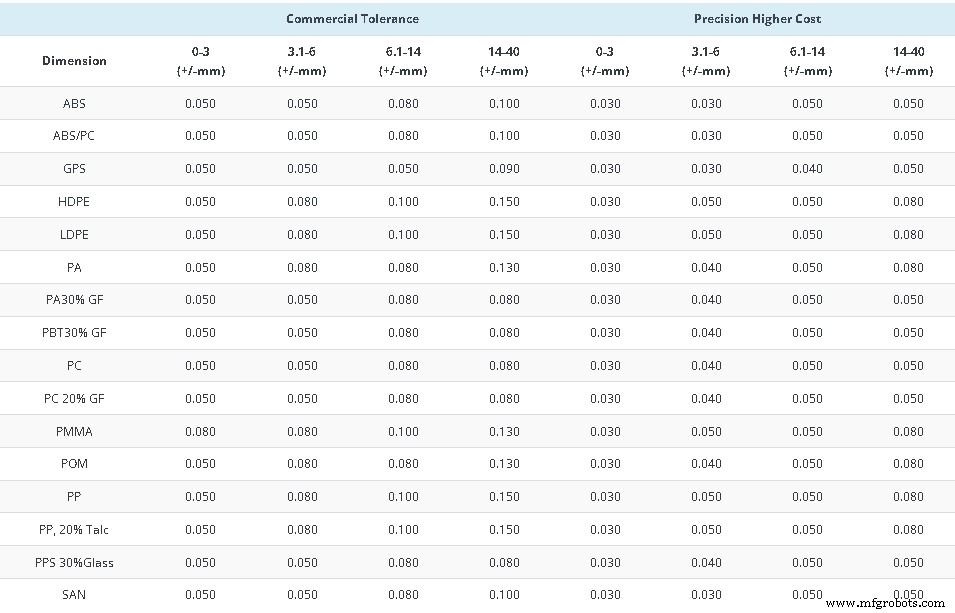
Plus la taille du trou est grande, plus il faut considérer la tolérance. Le graphique ci-dessus montre explicitement la tolérance pour différentes tailles de diamètre de trou.
· Tolérances de Profondeur de Trou Aveugle +/- mm
Les trous aveugles sont des trous percés dans une pièce à l'aide d'un noyau d'insertion sans la traverser. Ils sont fixés et maintenus à une extrémité, ce qui augmente leur tendance à subir une déformation sous une forte force d'écoulement du moule. Le graphique ci-dessus montre les différentes tolérances utilisables.
· Tolérances de Concentricité/Ovalité +/- mm
Cela implique de déterminer l'épaisseur de paroi (la différence entre le diamètre extérieur et intérieur). Le graphique ci-dessus montre les différentes tolérances et l'évolution du coût pour atteindre cette tolérance.
Conclusion
Il existe toujours un degré de variation dans le moulage par injection qui rend important d'avoir une plage de déviation permise pour le fonctionnement efficace des pièces après assemblage. Par conséquent, les tolérances de moulage par injection sont critiques dans l'assemblage de produits comportant plusieurs pièces moulées par injection.
En contrôlant et optimisant les tolérances de moulage par injection, il est possible de déterminer la plage de déviation permise qui favorise le fonctionnement maximal des produits. Les méthodes courantes pour y parvenir dépendent fortement du DfM, de la sélection des matériaux et du contrôle de processus, et cet article vous aide à simplifier les plus courantes qui seront très utiles pour votre projet.
Commencez avec RapidDirect
Produire des pièces performantes et constantes à partir de plusieurs pièces moulées par injection implique de cibler et réduire les variations du moulage par injection. Grâce à l'optimisation des pièces, il est possible de fabriquer des pièces fiables et de haute qualité.
S'associer à RapidDirect peut être votre meilleure décision pour fabriquer des pièces de haute qualité. Nous sommes une entreprise experte en prototypage rapide, bien expérimentée dans le service de moulage par injection avec les machines et l'expérience nécessaires pour atteindre cet objectif. Notre équipe comprend des individus qualifiés engagés à livrer un produit de haute qualité à la bonne vitesse.
FAQ
Quelles sont les tolérances typiques pour les pièces moulées par injection ?Les moules d'injection sont fabriqués par usinage CNC, qui a une haute précision. Typiquement, il est possible d'atteindre une tolérance de +/- 0,005 pouces. Il est aussi possible d'atteindre des tolérances plus restrictives avec cette méthode. Cependant, cela dépend de la machine et de l'expérience de l'équipe.
Quels sont les effets de la spécification d'une tolérance plus serrée ?Utiliser une tolérance serrée en moulage par injection entraînera une augmentation du coût de fabrication. Cela rend aussi plus difficile la fabrication et l'assemblage de plusieurs pièces pour le produit final. Il y a donc aussi une augmentation du coût de la main-d'œuvre et un gaspillage élevé de matériaux.
Quelle est la précision du moulage par injection ?Le moulage par injection est très précis, le rendant adapté à la fabrication de nombreux types de matériaux. Bien qu'il ait certaines restrictions de conception, le moule est précis et généralement dans les 0,005 pouces. Par conséquent, c'est une méthode de production très fiable utilisée par de nombreux services de prototypage rapide.
Technologie industrielle
- Moulage par injection de métal (MIM) : procédé, applications et avantages
- Moulage par injection basse série : Guide éprouvé d'impression 3D pour prototypes rentables
- Top 4 risques de la chaîne d'approvisionnement et 6 stratégies éprouvées pour les atténuer
- 10 défauts courants en moulage par injection et conseils de prévention
- Moulage par réaction (RIM) : processus, avantages et applications
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Thermoformage vs Moulage par réaction (RIM) : choisir le bon procédé pour produits moulés sur mesure
- Coulée sous pression vs moulage par injection : choisir le bon procédé pour votre produit
- Six Types de Portes d'Injection et Comment Choisir la Bonne