



Optimisation de la production de silico-manganèse en four à arc submergé
Le silico-manganèse (Si-Mn) est un alliage apportant Si et Mn à l'acier liquide en sidérurgie à faible teneur en carbone. Si-Mn standard : 65-70 % Mn, 15-20 % Si, 1,5-2 % C. Grades : moyen carbone (MC) et bas carbone (LC). Sidérurgie = seul consommateur. Utilisation Si-Mn au lieu mélange HC Fe-Mn + Fe-Si = motivations économiques.
Rôle du Mn et Si en sidérurgie
Mn et Si = constituants cruciaux. Désoxydants, désulfurants, éléments d'alliage. Si = désoxydant principal. Mn = désoxydant plus doux que Si mais renforce efficacité (formation silicates/aluminates Mn stables). Désulfurant. Mn = élément d'alliage quasi tous aciers. Intérêt particulier : effet modificateur système Fe-C → augmentation trempabilité acier.
Procédé de production
Si-Mn par réduction carbothermique matières premières oxydées en SAF triphasé AC (aussi utilisé Fe-Mn). Exploitation Si-Mn souvent plus difficile que Fe-Mn : température procédé plus élevée nécessaire. Tailles courantes SAF Si-Mn : 9-40 MVA → 45-220 t/jour Si-Mn.
Réduction carbothermique : chaleur aussi essentielle que C pour réduction (réactions endothermiques), déficit chaleur → réduction incomplète. Bonne pénétration électrodes = indispensable pour chaleur adéquate menant réactions à terme.
Matières premières
Principales : minerai Mn, laitier HC Fe-Mn, quartzite, coke/charbon, fondants (dolomite/calcite). Source principale Mn : minerai Mn + laitier riche Mn de production HC Fe-Mn. Différents matériaux charge = comportements différents chauffage/réaction C → impact conso coke/électricité, quantité laitier/composition, productivité four.
Quantité laitier/t Si-Mn métal = principalement déterminée par ratio minerai/laitier. Part croissante laitier Fe-Mn au détriment minerai → ratio laitier/métal plus grand production Si-Mn. Volume laitier élevé → conso énergie accrue + probablement pertes inclusions métal laitier final plus fortes.
Minerais Mn contiennent éléments indésirables non éliminables minage/traitement. P (phosphore) important : demande stricte dans alliage Si-Mn. Fe, P, As (arsenic) réduits plus facilement que Mn → partent en premier dans métal. Teneur impuretés (P) alliage final contrôlée par sélection minerais. Laitier HC Fe-Mn = source Mn très pure (impuretés facilement réduites reprises par métal HC Fe-Mn lors sa production). Teneur impuretés (P) Si-Mn contrôlée par sélection minerai Mn ET proportions relatives minerai Mn / laitier HC Fe-Mn dans mélange matières premières.
Température procédé 1600-1650 °C nécessaire pour Si-Mn teneur Si suffisamment élevée + laitier de rejet faible MnO. Laitier Fe-Mn = température fusion relativement basse (~1250 °C) vs minerai Mn. Part élevée laitier Fe-Mn → température procédé plus basse. Minerai Mn commence fondre ~1350 °C : mélange phase solide/liquide (phase solide = MnO). Chauffage/réduction supplémentaires à 1550 °C+ nécessaires avant mélange laitier/fonte libre. Part élevée minerai Mn → température surface et zone lit coke généralement plus élevée.
SAF Si-Mn : C (coke/charbon) = réducteur, chaleur = électricité. Courant électrique traverse charge → chaleur selon P = R×I² (P = effet/chaleur, R = résistance charge, I = densité courant).
SAF : pointes électrodes immergées charge poreuse, énergie électrique libérée par micro-arcs vers lit coke riche laitier flottant sur bain alliage fondu. Besoin chaleur = énergie électrique ; coke = double rôle réducteur + élément résistance électrique. Fours circulaires, diamètre externe 11,6 m, hauteur 6,2 m typique 40 MVA.
Réactions production Si-Mn
Réduction Si et Mn = série étapes différentes :
(SiO₂) + 2C      = Si + 2CO(g)
(SiO₂) + 2SiC    = 3Si + 2CO(g)
(MnO)   + C      = Mn + CO(g)
(SiO₂) + 2Mn = Si + 2(MnO)
(SiO₂) + Si  = 2SiO(g)
Mn             = Mn(g)
Réactions équilibre principales contrôlant distribution Si/Mn entre laitier et alliage Si-Mn :
(MnO) + C = Mn + CO(g)
(SiO₂) + 2C = Si + 2CO(g)
Parenthèses = espèce dans laitier, soulignement = espèce dans alliage. C = source carbone (dissous alliage ou solide = coke).
Équilibre complet laitier/alliage/gaz = établissement simultané équilibre deux réactions. Les deux très dépendantes T° et pression CO. T° plus hautes → teneur Si équilibre plus élevée alliage Si-Mn + teneur MnO laitier généré plus faible. Faible pression CO gazeuse favorise aussi Si élevé alliage + moins MnO laitier. Normalement pression CO ≈ 1 atm SAF. Combinaison deux réactions → réaction équilibre partiel laitier/alliage :
2(MnO) + Si = 2Mn + (SiO₂)Peu dépendante T°, indépendante pression et composition phase gazeuse.
Zones d'un four Si-Mn (fouille four 16 MW triphasé)
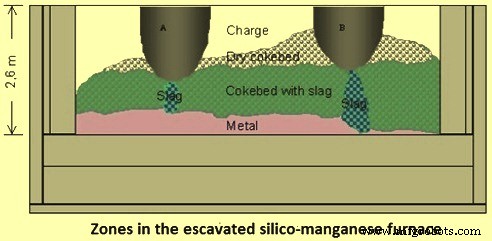
Intérieur four divisé en deux zones principales : (i) zone préchauffage/pré-réduction (composants charge encore solides), (ii) zone lit coke (minerai, laitier, fondants fondus). Observation : oxydes Mn réduits presque totalement laitier Fe-Mn et minerai Mn au sommet lit coke. Figure 1 basée fouille four 16 MW.
Figure 1 : Zones d'un four silico-manganèseFouille indique position pointe électrode ~600 mm au-dessus bain métal = bonne exploitation. MnO₂ minerai décomposé tôt → Mn₂O₃, mais réduction supplémentaire Mn₃O₄ par CO ou décomposition thermique = modeste. Pré-réduction significative MnO seulement observée dans fines charge. Laitier Fe-Mn riche MnO réduit presque à composition finale laitier Si-Mn AVANT début réduction/fusion significative minerai Mn. Quasi toute réduction MnO terminée sommet lit coke. Dissolution/réduction quartz offensichtlich dans zone lit coke APRÈS fin réduction principale oxyde Mn. « Capture » Si dans alliage assez rapide : métal liquide ruisselle à travers lit coke vers bain alliage liquide.
Réduction MnO₂ (4 étapes) : identique description article précédent (MnO₂→Mn₂O₃ >450-500 °C, Mn₂O₃→Mn₃O₄ >900-950 °C par décomposition thermique ; Mn₃O₄→MnO par CO ou C solide ; MnO par C pression atm >1410 °C, complète = T° encore plus haute, problème forte pression vapeur Mn → évaporation forte. MnO dissous phase laitier → Mn réduit par C solide → phase métal. Solutions non-idéales laitier/alliage cruciales. Méthodes thermodynamiques à jour pour phases + bilan énergie basé bilan masse.)
Distribution Si et récupération Mn
Distribution Si entre alliage Si-Mn et laitier multicomposant MnO-SiO₂-CaO-Al₂O₃-MgO = principalement déterminée par : T° procédé, teneur SiO₂ laitier, ratio R = (CaO+MgO)/Al₂O₃. Exemple : teneur Si équilibre alliage augmente ~6 % si ratio R passe 2→1 (T° et SiO₂ constants). Effet T° considérable : teneur Si équilibre +~6 % par 50 °C (1550-1700 °C). Teneur MnO équilibre laitier Si-Mn = d'abord T°, ensuite teneur SiO₂ laitier. À 1600 °C, MnO équilibre diminue ~9 % (saturation SiO₂) → minimum 3-4 % (SiO₂ ~40-45 %).
Facteurs influençant récupération Mn (hors T°) : (i) basicité laitier [(CaO+MgO)/SiO₂], (ii) ratio CaO/MgO, (iii) teneur Al₂O₃ laitier. T° croissante favorise réduction endothermique (thermodynamique + cinétique). Effet chimie laitier sur réduction oxyde Mn plus complexe. Récupération Mn plus élevée laitier basique (coefficients activité MnO plus élevés laitier basique). Ajout chaux mélange matières premières → diminue concentration saturation MnO + augmente activité MnO laitier (même teneur MnO) → concentration équilibre MnO laitier diminue + vitesse réduction augmente. Augmentation basicité >1,1 = effet moins significatif récupération Mn. CaO/MgO très élevés → viscosité laitier plus forte → affaiblit réduction Mn. Al₂O₃ augmente aussi viscosité → ralentit réduction Mn. Pour laitier bien fluide : concentration Al₂O₃ laitier ≤20 %.
Ajouts dolomie/calcite charge → augmentent basicité laitier → améliorent fluidité + facilitent réduction MnO laitier. SiO₂ typique laitier Si-Mn : 35-45 %. Temp liquidus 1300-1380 °C selon composition. Augmentation T° ou SiO₂ laitier + diminution ratio (CaO+MgO)/Al₂O₃ → augmentent coefficient partage Si métal/laitier.
Pour fluidité laitier : teneur MgO laitier >7 %. Réduction significative teneur MnO laitier par augmentation proportion MgO laitier → améliore récupération Mn.
Trois étapes du procédé
- Chauffage et pré-réduction état solide (1100-1200 °C) : oxydes Mn → MnO, oxydes Fe → Fe métallique.
- Formation laitier liquide + réduction MnO : achevée sommet lit coke (T° incertaine, évaluée ainsi : teneur MnO équilibre laitier à 1500 °C avec Fe-Mn (avant réduction SiO₂) 10-25 % selon composition. Échantillons laitier sommet lit coke fouille : ~10 % MnO → attendu T° >1550 °C. Laitier liquide faible viscosité pour percoler lit coke → T° sommet lit coke 1550-1600 °C).
- Réduction SiO₂ laitier + réduction supplémentaire MnO (1550-1650 °C) : SiO₂ laitier lit coke 40-45 % (identique laitier final) → taux dissolution quartz ≈ taux réduction SiO₂ → concentration SiO₂ relativement constante. MnO laitier diminué 5-10 %. Laitier généralement rejeté.
Phase gazeuse et économie
Composant majeur gaz intérieur four = CO. Monoxyde silicium (SiO) et vapeur Mn = quantités faibles. Basses températures sommet four : gaz contient aussi CO₂, vapeur eau.
Réactions réduction modifient composition minerai → changements T° fusion et autres propriétés. Vitesse changements = vitesse réduction, affectée par : T°, composition/morphologie minerai, propriétés matériaux carbonés, autres.
Quantité laitier/t Si-Mn = principalement ratio minerai/laitier. Part croissante laitier Fe-Mn au détriment minerai → ratio laitier/métal plus grand. Volume laitier élevé → conso énergie accrue + pertes inclusions Mn laitier final probablement plus fortes.
Économie Si-Mn améliorée par : minimisation pertes Mn (inclusions métal, MnO dissous laitier) + production alliage haut Si, bas C.
Si-Mn bas C (~30 % Si) = mise à niveau alliage standard par ajout déchets Si industrie Fe-Si.
Conso électrique spécifique Si-Mn standard (mélange minerai Mn, laitier HC Fe-Mn, refontes métalliques riches Si) : 3500-4500 kWh/t Si-Mn. Dépend d'abord quantité métalliques alimentation. Conso augmente avec teneur Si Si-Mn produit + quantité laitier/t Si-Mn. Chaque 100 kg laitier additionnel = ~50 kWh électricité supplémentaire. ~100 kWh/t Si-Mn et coke économisés si fraction minerai charge réduite MnO par CO ascendant zone réduction fusion.
Processus de fabrication
- Optimisation des fours à arc électrique : automatisation et modélisation
- Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Exploitation du fer réduit direct pour une sidérurgie efficace au four à arc électrique
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Soudage à l'Arc Submergé (SAW) Expliqué : Guide Complet
- Soudage à l'Arc Submergé (SAW) : Procédé, Équipement et Avantages Clés
- Soudage à l'Arc Submergé (SAW) : Applications, Avantages et Inconvénients