



Production de ferromanganèse : procédés, composition et rôle sidérurgique
Le ferromanganèse (Fe-Mn) est un additif important comme désoxydant en sidérurgie. Alliage maître Fe-Mn : Mn minimum 65 %, maximum 95 %. Produit par chauffage mélange oxydes Mn (MnO₂) et Fe (Fe₂O₃) avec carbone (coke/charbon).
Historique et généralités
Premier Fe-Mn en haut fourneau (BF) avec teneur Mn considérablement plus élevée (37 % vs 12 % antérieurs) : 1872, Lambert Von Pantz. Minerais métallurgiques Mn (>40 % Mn) → formes métalliques ferroalliages par procédés pyrométallurgiques (similaires fer). Mélange minerai Mn, réducteur (C), fondant (CaO) fondu >1200 °C → réactions réduction + formation alliage. Grades standards Fe-Mn : BF ou four à arc submergé (SAF).
SAF électrique = bien plus flexible que BF : laitiers retraitables en Si-Mn et Fe-Mn affiné. Choix procédé = selon prix relatif électricité vs coke. SAF triphasé : électrodes enterrées charge. Matières premières chauffées, oxydes Mn pré-réduits par CO chaud zones profondes. Réactions exothermiques apportent chaleur favorable. Production efficace HC Fe-Mn = dépend degré pré-réduction région haute fourneau.
Grades Fe-Mn : trois groupes principaux — haut C, moyen C, bas C. HC Fe-Mn : BF et SAF. En SAF : deux pratiques — (i) laitier haut Mn, (ii) laitier de rejet. MC Fe-Mn : décarburation ou redox (réduction-oxidation) entre Si du Si-Mn et minerais Mn. LC Fe-Mn : réaction minerai Mn + Si-Mn bas C.
Matières premières pour Fe-Mn
Minerais Mn, coke, fondants (calcaire, dolomie, quartzite). Stockage souvent extérieur → teneur eau (y compris eau chimiquement liée minerais) élevée, jusqu'à 10 %.
Minerai Mn = matière première clé. Classification selon teneur Mn : ≥35 % = minerai Mn. Trois grades : (i) haut grade 44-48 % Mn, (ii) moyen 35-44 %, (iii) bas grade 25-35 %. 10-35 % Mn = minerais ferrugineux manganésifères. 5-10 % = minerais manganésifères ferrugineux. <5 % Mn, reste Fe = minerais fer.
Coke pour Fe-Mn en SAF = plus réactif que coke BF standard. Coke très réactif en SAF → exploitation stable, bonne productivité.
Production HC Fe-Mn en haut fourneau (BF)
BF largement utilisés pays développés pour Fe-Mn jusqu'à fin WWII. Aciéries intégrées destinaient petits BF à HC Fe-Mn. Minerais bas grade (Mn ≥28 %) utilisables BF.
Procédé HC Fe-Mn en BF ≈ HM (fonte) en BF, mais différences importantes :
Oxydes Fe réduits par CO dans région shaft :
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂
Fe₃O₄ + CO = 3FeO + CO₂
FeO + CO = Fe + CO₂
Oxydes Mn réduits par C solide régions bosh/foyer (températures plus hautes) :
Mn₃O₄ + 4C = 3Mn + 4CO
MnO + C = Mn + CO
→ Production Fe-Mn BF demande plus coke que HM BF. Préchauffage vent + enrichissement O₂ utilisés pour réduire conso coke. Dolomie/calcaire charge → augmente activité MnO pour réduction. Faible volume laitier, laitier basique, haute température vent = récupération Mn >90 % et taux coke 1530 kg/t atteints par contrôle soigné + charge uniforme shaft.
Gaz haut BF Fe-Mn = fines excessives entraînement. SAF remplacé BF : taux coke plus faible, durée vie réfractaire plus longue, pas de vent chaud, réutilisation laitier riche MnO pour Si-Mn.
Production HC Fe-Mn en SAF
BF : énergie thermique = combustion coke additionnel. SAF : énergie thermique = électricité. CAPEX nouveau site aussi plus faible SAF.
Paramètres conception SAF HC Fe-Mn : (i) diamètre/espacement électrodes, (ii) diamètre foyer, (iii) profondeur creuset, (iv) plage tension, (v) capacité MVA transformateur. Faible résistivité charge Fe-Mn → basses tensions inter-électrodes pour pénétration satisfaisante électrodes. → Courants plus forts pour puissance adéquate. → Diamètre électrodes SAF Fe-Mn > SAF autres ferroalliages (limite portée courant électrodes C). Énergie triphasée via 3 électrodes C (généralement auto-cuissantes). Creuset = enveloppe acier + briques réfractaires + revêtement intérieur blocs C. Foyer ≈ BF mais revêtement C plus épais.
Hauteur shaft SAF << BF → temps séjour charge proportionnellement plus court. Réduction oxydes→métal en quelques heures vs 6-8 h BF. Coke réactif SAF Fe-Mn → réduction oxyde Fe en métal, oxydes supérieurs Mn → MnO, petite quantité MnO → Mn dissous Fe quand charge atteint couche laitier-coke mixte sous électrodes. Hauteur shaft moindre → résistance coke moins critique SAF Fe-Mn que BF fer.
SAF Fe-Mn : toit ouvert ou fermé. Toit ouvert : hotte captage fumées ≥1 m au-dessus enveloppe. Panneaux/écrans mobiles pour réduire zone ouverte four/hotte, améliorer capture émissions. CO traversant charge brûle zone surface charge/hotte → volume gaz système captage substantiellement augmenté. Combustion vigoureuse à ciel ouvert entraîne fines charge. Filtres à manches typiques pour contrôle émissions toit ouvert.
SAF toit fermé (Figure 1) : couvercle acier refroidi eau ajusté étroitement enveloppe. Objectif : réduire infiltration air dans gaz four → réduit combustion gaz → réduit volume gaz captage/traitement. Couvercle : trous passage charge/électrodes. Four partiellement fermant ces ouvertures = « mix-sealed » ou « semi-enclosed ». Réduit significativement infiltration air, mais combustion résiduelle sous couvercle. SAF toit fermé avec joints mécaniques électrodes + composés étanchéité bords = « sealed » ou « totally closed ». Peu/point d'infiltration air et combustion sous couvercle. Fuites eau couvercle → four minimisées (gaz excessif + exploitation instable). Produits à rejets gaz très variables = pas faits four fermé (sécurité). Plus fermeture → moins gaz captage, concentration CO gaz four augmente. Épurateurs humides pour émissions SAF toit fermé. Gaz épuré riche CO → combustible usine ou torchage.
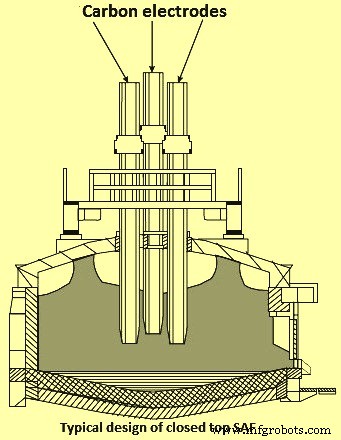
Figure 1 : Conception typique de four à arc submergé à toit fermé
SAF toit fermé = meilleur contrôle fumées à coût CAPEX inférieur + baisse besoin énergie. Mais exigences minerai plus restrictives : O₂ libre <10 %, minerai moins friable. Sinon croûte → risque explosion. Performance économique améliorée par : sélection matières premières adaptées SAF toit fermé, meilleur bilan matière, conditions fusion optimisées → conso matières premières réduite, conso énergie spécifique réduite, bon fonctionnement four, qualité alliage supérieure, coût production réduit.
Réactions/changements matériaux charge pendant production HC Fe-Mn SAF mieux comprises par étude four gelé excavé usine Meyerton Fe-Mn (Afrique du Sud, 1977). Compréhension considérable changements matériaux charge + nature zones réaction. Intérieur four divisé en 9 zones, 3 principales pour réduction/traitement métallurgique : (i) cône charge descendant rapide autour chaque électrode, (ii) lit coke directement sous électrodes, (iii) couche coke-laitier mixte sous lit coke. Révélations majeures : entre 1300-1600 °C réduction en 3 stades principaux : (i) réduction rapide oxydes Mn supérieurs → MnO et hématite → Fe métallique (état solide) par gaz CO + formation laitier primaire CaO/SiO₂, (ii) dissolution MnO dans laitier + réduction surface grumeaux minerai → perles métalliques, (iii) réduction par C grumeau contact laitier fondu.
Réductions carbothermiques MnO et FeO = endothermiques, MnO demande plus chaleur que FeO :
MnO(s) + C(s) = Mn(l) + CO(g) ΔH = 276 kJ (1200 °C)
FeO(l) + C(s) = Fe(s) + CO(g) ΔH = 149 kJ (1200 °C)
Réduction MnO = température minimale plus haute. T° réduction MnO = 1400 °C, FeO = 720 °C. En pratique, activités thermodynamiques Mn/Fe <1 (formation alliage) → températures minimales réelles légèrement plus basses. Production Fe-Mn : thermodynamiquement possible réduction oxyde Fe → Fe, oxydes supérieurs Mn → MnO, partie MnO → Mn dissous Fe (faible activité) état solide conditions shaft (chaleur sensible + capacité réduction gaz produits zone laitier-coke). Reste réduction MnO → zone haute température laitier-coke mixte. Vitesse réduction Fe oxyde→métal + réduction oxydes supérieurs Mn→MnO fortement contrôlée par réaction Boudouard (C+CO₂=2CO) conditions shaft SAF jusqu'à ~1300 °C. Vitesse réduction MnO→alliage beaucoup moins contrôlée par Boudouard : températures (>1300 °C) où majeure partie MnO réduite, réactivité coke (quelles que valeurs initiales) convergent vers valeurs similaires.
Réduction oxyde Mn le plus haut (MnO₂) en 4 étapes :
1) MnO₂ → Mn₂O₃ (4MnO₂ = 2Mn₂O₃ + O₂) >450-500 °C
2) Mn₂O₃ → Mn₃O₄ (6Mn₂O₃ = 4Mn₃O₄ + O₂) >900-950 °C
Les deux par décomposition thermique seule (sans réducteur). Montrent gamme stabilité oxyde Mn.
3) Mn₃O₄ → MnO (Mn₃O₄ + CO = 3MnO + CO₂ ; Mn₃O₄ + C = 3MnO + CO) = seulement par CO gaz ou C solide.
4) MnO par C pression atmosphérique = seulement >1410 °C. Réduction complète = température encore plus haute. Problème : forte pression vapeur Mn → forte évaporation. Procédé Mn avec étapes réduction : MnO dissous d'abord phase laitier → Mn réduit par C solide → phase métal. Solutions non-idéales laitier/alliage cruciales. Méthodes thermodynamiques à jour pour phases + bilan énergie basé bilan masse.
Coke plus réactif Fe-Mn SAF → réactions contrôlées Boudouard complétées plus haut shaft → meilleure utilisation chaleur sensible + capacité réduction gaz bas fourneau → réduction finale MnO→Mn (forte demande chaleur) = réaction majeure zone haute température laitier-coke. Coke moins réactif → conditions réduction médiocres + lits coke plus gros → mauvais contrôle four, compositions alliage/laitier instables, conso énergie plus élevée.
Composition laitier = considération cruciale : effets distincts sur résistivité four, température fusion, récupération Mn, teneur Si Fe-Mn. Mélange minerais ou ajout fondants souvent nécessaire pour composition laitier désirée. Deux pratiques laitier SAF Fe-Mn : (i) laitier haut Mn, (ii) laitier bas Mn = « laitier de rejet ».
Pratique laitier haut Mn : préférée usines traitant minerais haut grade + production Si-Mn. Mn laitier 28-40 %. Composés typiques : MgO 3-8 %, Al₂O₃ 10-30 %, CaO ~15 %, SiO₂ 25-28 %. Laitiers utilisés production Si-Mn → récupération globale Mn augmentée. Petites quantités fondants (dolomie/calcaire) selon concentration Mn désirée laitier.
Pratique laitier de rejet : minerai Mn qualité très faible. Degré extraction Mn élevé nécessaire pour teneur Mn désirée alliage Fe-Mn. Si minerai contient oxydes basiques (CaO, MgO) fondu seul → laitiers bas Mn naturels. Mn laitier 10-20 %. Récupération Mn alliage 80-90 %. Composés : MgO 3-8 %, Al₂O₃ 4-10 %, CaO ~35 %, SiO₂ 28-32 %. Si minerai peu CaO/MgO, charge = minerais Mn, coke, fondants basiques (calcaire/dolomie). Meilleurs résultats quand oxydes basiques requis contenus dans minerais Mn. Besoin énergie pratique rejet > pratique haut Mn (énergie additionnelle calcination dolomie/calcaire charge + plus grande extraction Mn laitier → plus CO gaz sortie que pratique haut Mn).
Production MC Fe-Mn
MC Fe-Mn : 1-1,5 % C, Mn 75-85 %. Deux voies : (1) affiner HC Fe-Mn par O₂, (2) voie silicothermique (Si du Si-Mn réduit MnO additionnel minerai/laitier).
Affination HC Fe-Mn par O₂ (procédé MOR)
Breveté Union Carbide. Décarburation HC Fe-Mn fondu ≈ aciérie convertisseur basique (BOF). Différences distinctes : (i) T° finale 1750 °C vs 1650 °C aciérie, (ii) attaque réfractaire plus sévère, (iii) coulée alliage final difficile, (iv) pression vapeur Mn plus élevée, (v) volume/température gaz sortie plus élevés.
O₂ soufflé HC Fe-Mn fondu : T° monte 1300 °C (coulée) → 1750 °C. Chaleur = oxydation Mn→MnO + C→CO. Début soufflage : O₂ consommé oxydation Mn, T° 1300→1550 °C. Ensuite : C oxydé rapidement, T° 1650 °C. Au-dessus : vitesse élimination C diminue, Mn réoxydé. Arrêt 1750 °C = C 1,3 %. Réduction C supplémentaire → pertes Mn inacceptables. Récupération Mn ~80 % : alliage MC Fe-Mn 80 %, fumées vaporisation 13 %, laitier oxydation Mn 5 %, autres pertes/projections 2 %.
Réussite = conception vessel soufflage + lance O₂ + procédures opératoires soignées. Avantages MOR vs silicothermique : conso énergie plus faible, investissement CAPEX plus faible, coût production plus faible, flexibilité supérieure. Inconvénient principal : limité MC Fe-Mn (C ne descend pas <1,3 %).
Voie silicothermique
Laitier haut grade ou fondu minerai Mn + chaux (CaO) mis en contact avec Si-Mn (Si 16-30 %). Si alliage = agent réducteur : Si + 2MnO = SiO₂ + 2Mn. But chaux : réduire activité SiO₂ fondu → forcer réaction vers droite. Basicité laitier (CaO/SiO₂) >1,4 pour réduction suffisante activité SiO₂.
C entrant via Si-Mn reste phase métal → produit. Pour MC Fe-Mn 1 % C → Si-Mn 20 % Si nécessaire. Chaleur réduction silicothermique insuffisante → normalement four arc électrique (EAF). EAF revêtu briques magnésite (résistantes laitier très basique). EAF basculable → séparation laitier/métal.
Voie silicothermique plus énergivore que décarburation HC Fe-Mn, mais avantage : teneur C finale limitée seulement par C Si-Mn initial → production LC Fe-Mn et Mn métallique industriel possible.
Production LC Fe-Mn
LC Fe-Mn : Mn 76-92 %, C 0,5-0,75 %. Pas possible par décarburation HC Fe-Mn sans pertes Mn extrêmes. Voie silicothermique obligatoire. Procédé ≈ silicothermique MC Fe-Mn. Minerais haute pureté, éviter minerais Fe/P. Minerai Mn artificiel haut grade particulièrement adapté (faibles impuretés, tout Mn = MnO) → réduction oxydes supérieurs Mn inutile. Consommations typiques/t LC Fe-Mn (Mn 85-92 %, C ~0,1 %, Si ~1 %, récupération Mn 75 %) : minerai Mn calciné 1250-1350 kg, Si-Mn (32-33 % Si) 800-850 kg, chaux vive 1000-1100 kg, électrodes 10-12 kg, électricité 1800-2500 kWh.
Processus de fabrication
- Considérations clés pour l'usinage Swiss à haut volume
- 3D Systems Figure 4 Production – Solution d'impression 3D résine haut volume
- Construire un partenariat Operations‑Maintenance solide pour une production durable
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Techniques optimisées de laminage fendu pour une production de barres efficace
- Production experte de tubes sans soudure de haute qualité
- Moules prototypes vs moules de production par injection : choisir le bon moule pour votre projet
- Comprendre les lignes de production : comment les chaînes de montage stimulent l'efficacité manufacturière
- Maximiser l'efficacité de production avec des machines de poinçonnage de pointe