



Production experte de tubes sans soudure de haute qualité
Production de tubes sans soudure
Les tubes sont soit sans soudure, soit soudés. Les procédés de fabrication des tubes sans soudure ont été développés à la fin du XIXe siècle. Malgré de nombreux essais, tests et technologies antérieurs, l'invention du procédé de perçage à rouleaux croisés par les frères Mannesmann vers la fin des années 1880 est largement considérée comme marquant le début de la production industrielle de tubes sans soudure. Dans le procédé de perçage à rouleaux croisés, les axes des rouleaux étaient disposés parallèlement à l'axe du métal mais à un angle par rapport au plan du métal. Avec les rouleaux tournant dans le même sens, cet agencement produisait un passage hélicoïdal pour le métal dans l'écartement des rouleaux. De plus, la vitesse de sortie était plus lente d'environ une puissance de 10 que la vitesse circonférentielle des rouleaux.
En introduisant un mandrin de perçage disposé dans l'écartement des rouleaux, des matériaux ronds pleins pouvaient être percés pour produire une coquille creuse en température de laminage par l'action des rouleaux croisés. Cependant, il n'était pas encore possible de produire des tubes d'épaisseurs normales en longueurs utilisables par le seul procédé de perçage croisé. Ce n'est qu'après le développement et l'introduction d'un second procédé de formage, le « laminage Pilger » (à nouveau par les frères Mannesmann), qu'il devint possible et économiquement viable de produire des tubes sans soudure en acier. Le procédé Pilger constituait également une technologie inhabituelle et innovante dans laquelle la coquille creuse à paroi épaisse était étirée jusqu'aux dimensions du tube fini par l'action de forgeage discontinue des rouleaux Pilger (ou matrices) sur un mandrin situé à l'intérieur de la coquille creuse.
Actuellement, le tube sans soudure est fabriqué à partir de brames rondes, percées au centre pour former une coquille creuse, puis laminées ou extrudées et étirées à la dimension souhaitée. Le procédé de fabrication des tubes sans soudure comprend les étapes principales suivantes :
- Fabrication d'une coquille creuse par perçage ou extrusion
- Allongement de la coquille creuse par réduction de son diamètre et de son épaisseur
- Fabrication du tube final par laminage à chaud ou à froid
Comme le procédé de fabrication n'inclut aucune soudure, le tube sans soudure est perçu comme plus résistant et plus fiable. Il est considéré comme supportant mieux la pression que les autres types de tubes.
À l'expiration des brevets et droits propriétaires, les divers développements parallèles initialement poursuivis sont devenus moins distincts et leurs étapes de formage individuelles ont été fusionnées en nouveaux procédés. Aujourd'hui, les procédés de production de tubes sans soudure ont été développés jusqu'à devenir des procédés modernes de haute performance à la pointe de la technologie. Selon le diamètre du tube, le mélange de produits et la disponibilité de la matière première, les installations de laminoirs à tubes sans soudure suivantes ont été construites :
- Le procédé de laminage continu sur mandrin et le procédé sur banc poussoir pour les diamètres extérieurs d'environ 21 mm à 178 mm
- Le laminoir à mandrin flottant contrôlé multi-cages et le procédé de laminoir à bouchon (plug mill) pour les diamètres extérieurs d'environ 140 mm à 406 mm
- Le procédé de perçage à rouleaux croisés et de laminage Pilger pour les diamètres extérieurs d'environ 250 mm à 660 mm
De nouveaux procédés ont également été développés tels que les dérivés du laminoir à perçage croisé sous forme des procédés Assel et Diescher, ou le procédé d'extrusion de tube dérivé de la presse Ehrhardt. Un procédé sans soudure typique est présenté à la Fig. 1.
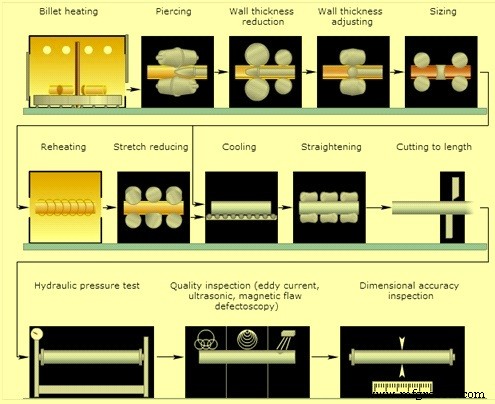
Fig 1 Procédé typique de laminage de tubes sans soudure
Procédé perçage et Pilger
Dans ce procédé, les brames d'entrée sont chauffées dans un four à sole tournante à une température de 1250 à 1300 °C. Sorties du four, les brames sont décapées par jets d'eau à haute pression et alimentées dans le laminoir à perçage croisé où elles sont percées pour produire une coquille creuse à paroi épaisse. Dans ce procédé, le matériau est allongé de 1,5 à 2 fois et sa section transversale réduite de 33 % à 50 %. Le laminoir de perçage comporte deux rouleaux de travail spécialement profilés, entraînés dans le même sens de rotation. Les axes sont inclinés d'environ 3° à 6° par rapport au plan horizontal du métal. L'écartement des rouleaux est généralement fermé par un rouleau de support non entraîné en haut et une semelle de support en bas. Une pointe de perçage, fonctionnant comme outil interne, est située au centre de l'écartement et maintenue en position par un bloc de butée externe via un mandrin.
La coquille creuse à paroi épaisse après l'opération de perçage croisé est laminée plus loin dans le poste Pilger pour produire le tube fini. Le rapport d'allongement lors du procédé Pilger se situe entre 5 et 10, accompagné d'une réduction de section d'environ 80 % à 90 %. Le poste Pilger a deux rouleaux (parfois appelés matrices en raison de leur action de forgeage) avec un passe conique sur leur circonférence. Les rouleaux tournent dans le sens inverse du flux du matériau. Le passe de travail englobe 200° à 220° de la circonférence du rouleau et consiste en une entrée conique, un passe de polissage cylindrique régulier qui se fond dans un dégagement plus large pour libérer la pièce. Le procédé Pilger est un procédé de laminage-forgeage par étapes avec son mouvement récurrent d'avance et de recul.
Après l'achèvement du procédé Pilger, le tube fini est extrait du mandrin. La partie non travaillée de la coquille creuse, appelée tête de Pilger, est coupée par une scie à chaud. Le tube est ensuite alimenté dans un laminoir de calibrage ou de réduction après réchauffage dans un four. Le laminoir de calibrage produit un diamètre extérieur précis et améliore la concentricité du tube. Il comprend généralement trois cages avec des arrangements de rouleaux à deux ou trois niveaux. Les rouleaux de travail forment un passe fermé, chaque passe de cage étant décalé d'un angle par rapport à la passe précédente (en configuration multi-cages).
Dans le laminoir de réduction ou de réduction-étirage, le diamètre extérieur du tube est substantiellement réduit, l'épaisseur de paroi étant légèrement augmentée ou diminuée dans le processus. Selon le mélange de produits, les laminoirs comportent 5 à 28 cages.
Après la dernière opération de formage, les tubes finis sont refroidis à température ambiante sur un lit de refroidissement et, après contrôle dimensionnel, transférés à la section de finition où des opérations comme l'usinage des bouts de tubes, le redressage et les essais hydrauliques sont effectuées.
Les laminoirs Pilger lourds sont utilisés pour les tubes de grand diamètre où la matière d'entrée est généralement une brame polygonale. Cette brame, après chauffage dans un four à sole tournante, est initialement insérée dans une matrice ronde sur une presse de perçage généralement verticale. La brame pleine est percée par un poinçon cylindrique d'environ la moitié du diamètre de la matrice, pour produire une coquille creuse à fond fermé. L'opération suivante consiste en une réduction de l'épaisseur de paroi accompagnée d'un faible allongement dans un laminoir à rouleaux croisés. Au cours de ce processus, l'extrémité fermée est percée. La coquille creuse est ensuite allongée dans le laminoir Pilger suivie de l'opération de calibrage dans un laminoir de calibrage.
Procédé de laminage à bouchon (plug rolling)
Le procédé de laminage à bouchon est utilisé pour le laminage de tubes sans soudure dans la gamme de diamètres d'environ 60 à 406 mm, avec des épaisseurs de paroi d'environ 3 à 40 mm et des longueurs de tubes entre 12 et 16 m. Dans ce laminoir, le perçage est effectué dans un laminoir à perçage croisé pour produire une coquille creuse à paroi mince qui est allongée de 3 à 4,5 fois sa longueur initiale, correspondant à un niveau de déformation de 65 % à 75 %. Le laminoir à perçage croisé a deux rouleaux de travail entraînés avec un passe biconique. Les axes des rouleaux sont parallèles au métal et inclinés par rapport à l'horizontale de 6° à 12°. L'écartement entre les rouleaux de travail est ajusté de manière extensive par une semelle de guidage supérieure et inférieure. Ces semelles contribuent au processus d'allongement en agissant comme des rouleaux fixes, permettant la production d'une coquille creuse à paroi mince. Le métal suit une ligne hélicoïdale en passant dans l'écartement des rouleaux, permettant au mandrin de perçage, agissant comme outil interne, de déplacer le matériau plus efficacement. En raison de l'angle d'inclinaison des rouleaux relativement grand et des vitesses de laminage plus élevées, la vitesse de sortie du métal est considérablement plus rapide. Cela est nécessaire en raison du temps de cycle de la ligne de bouchons en aval. Dans le cas de grands diamètres de tubes, il y a un second laminoir de perçage (aussi appelé élongateur) avant le poste à bouchon. Les laminoirs à bouchon lourds récents n'ont qu'une seule unité de perçage conique avec des rouleaux de travail à conception biconique. Ils sont chacun angulés d'environ 30° par rapport à l'axe de la coquille creuse et inclinés d'environ 10° à 12° par rapport à l'horizontale. L'écartement des rouleaux est fermé au moyen de deux disques latéraux qui sont également entraînés.
Le processus de formage de la coquille creuse en tube fini est réalisé dans le poste à bouchon en aval avec un allongement d'environ deux fois (réduction de section de 50 %), normalement avec deux passes de laminage. Dans le poste à bouchon sont montés les deux rouleaux de travail cylindriques pourvus de gorges approximativement circulaires, ainsi que les deux rouleaux d'extraction entraînés séparément. Un bouchon, situé au centre du passe, est maintenu en position par un mandrin supporté par un bloc de butée situé en aval du poste de laminage. L'espace annulaire résultant entre les rouleaux et le bouchon correspond à l'épaisseur de paroi du tube fini.
Procédé de laminage continu
Après extraction du mandrin, les tubes laminés sont réchauffés avant d'être traités soit dans un laminoir de calibrage, soit dans un laminoir de réduction sous tension ou « étirage ». Le laminoir d'étirage, similaire en construction au laminoir continu, comprend douze cages à deux rouleaux. La réduction sous tension est unique en ce que, sans l'utilisation d'un mandrin de support, l'épaisseur de paroi diminue tandis que le diamètre est réduit. Les forces de tension auxquelles le tube est soumis entre les cages ne sont pas seulement efficaces pour réduire l'épaisseur de paroi, mais la réduction de diamètre effectuée dans chaque cage peut être triplée par rapport à la pratique conventionnelle.
Le procédé de réduction et calibrage est utilisé pour les tubes de petit diamètre. Comme il n'est pas économique de percer, laminer et bobiner des tubes de petit diamètre, la production de tubes finis à chaud de moins d'environ 75 mm de diamètre nécessite un procédé de réduction et calibrage pour lequel une machine spéciale est employée. Cette machine est similaire à un laminoir continu. Elle comprend 8 à 16 cages de rouleaux cannelés à deux niveaux d'environ 305 mm de diamètre.
Pour les diamètres d'environ 140 mm et plus, le calibrage vise à assurer une taille et une rondeur uniformes sur toute la longueur du tube. Le procédé de calibrage consiste simplement à faire passer le tube dans deux ou trois cages de rouleaux de calibrage dont les gorges sont légèrement plus petites que le tube bobiné. Dans certains cas, un réchauffage est nécessaire.
Dans certains cas, le laminoir et le bobinage des procédés conventionnels sont remplacés par un laminoir continu, par exemple avec neuf cages tandem à entraînement individuel à deux rouleaux cannelés. Après qu'une brame a été percée par un laminoir de perçage conventionnel, un mandrin lubrifié, considérablement plus long que la coquille percée, est inséré et les deux passent dans le laminoir.
Le procédé de laminage continu sur mandrin comporte plusieurs passes de laminage en tandem dans une série de cages pour former une ligne de laminage. Ce type de laminoir étire la coquille creuse percée au laminoir de perçage sur une barre de mandrin flottant agissant comme outil interne pour produire le tube fini. Récemment, la pratique de laminage dans les laminoirs de ce type utilise des barres de mandrin contrôlées au lieu de barres flottant librement. L'avantage de cette variante réside dans le fait que des barres de mandrin substantiellement plus courtes et en nombre réduit sont nécessaires. Cette version du procédé de laminage continu sur mandrin est également appelée simplement MPM (laminoir multi-cages à tubes).
Le laminoir multi-cages à tubes (MPM) fait partie d'un procédé efficace de laminage à chaud de tubes sans soudure à partir de la coquille percée à chaud. Le laminoir est généralement composé de 8 cages de deux rouleaux cannelés inclinés de 90° d'une cage à l'autre. Le matériau est monté sur un mandrin refroidi et lubrifié et poussé vers la première cage où le laminage commence. Le mandrin court le long du MPM à vitesse constante. Le tube est ensuite coupé, calibré, traité et contrôlé avant livraison.
Avec ce procédé, l'allongement maximal peut être obtenu. La longueur du tube produit peut atteindre 30 mètres. L'excentricité peut être inférieure à 10 %.
Dans le cas du procédé de laminage continu jusqu'à l'extraction de la barre de mandrin, la température du tube tombe à environ 500 °C. Le tube est réchauffé à 950-980 °C puis laminé plus loin dans le laminoir de réduction-étirage. Les laminoirs de réduction-étirage peuvent contenir entre 24 et 28 cages ou plus, toutes disposées en ligne serrée. Chaque cage a son propre entraînement variable et est équipée de trois rouleaux du plus petit diamètre possible. Les trois rouleaux forment ensemble un passe décalé et progressivement plus petit d'une cage à l'autre.
Dans ce laminoir, aucun outil interne n'est utilisé et la vitesse circonférentielle des rouleaux augmente continuellement de l'entrée à la sortie de la ligne de laminage.
Il existe plusieurs autres procédés pour le laminage de tubes sans soudure. Ces procédés incluent le procédé sur banc poussoir, le procédé perçage-étirage, le procédé d'extrusion de tubes, et les procédés de laminage croisé. Les procédés de laminage croisé incluent le procédé de laminage Assel et le procédé de laminage Diescher. Par ailleurs, les tubes sans soudure sont également produits par formage à froid, étirage à froid et laminage Pilger à froid.
Processus de fabrication
- Production d'alliage tungstène-nickel-fer : du mélange de poudre au frittage final
- Guide expert de fabrication de tubes inox sans soudure
- Production routeur CNC : Ingénierie de précision et assurance qualité
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- La pose de canalisations : processus essentiel d'installation et de raccordement
- Comprendre les raccords à union (pipe unions) : définition, usage et avantages
- Du prototype à la production : maîtriser le processus de fabrication
- Du prototype à la production : Optimiser votre parcours de la CAO au marché
- Badger Sheet Metal Works : Fabrication experte de tuyauterie de process et planification stratégique de parcours