



Techniques avancées de refroidissement secondaire pour un coulée continue optimale
Technologie de refroidissement secondaire dans le processus de coulée continue
Une large gamme de nuances d'acier, allant des qualités ultra-bas carbone (ULC) et bas carbone aux nuances haut carbone et aux différents grades d'aciers spéciaux, doit être coulée sur des machines de coulée continue (CCM). La coulée de ces nuances doit être réalisée en maximisant la production de la CCM. Une production constante de produits coulés de qualité première nécessite une flexibilité opérationnelle et de maintenance accrue de la CCM pour maintenir des paramètres de coulée optimaux. Cette flexibilité est nécessaire tant pour chaque élément que pour le système de contrôle de la CCM.
Principes du refroidissement secondaire
Alors que le brin est continuellement tiré à la vitesse de coulée, la solidification de l'acier se poursuit sous le moule à travers les différentes zones de refroidissement dotées de séries de buses d'eau. Le système de refroidissement secondaire comprend ces différentes zones, chacune responsable d'un segment de refroidissement contrôlé du brin en solidification au fur et à mesure de sa progression dans la CCM. Le fluide pulvérisé est soit de l'eau, soit un mélange air-eau (refroidissement par brouillard). Le refroidissement par brouillard offre les avantages suivants :
- Refroidissement uniforme
- Besoin en eau réduit
- Fissuration de surface diminuée
La qualité du produit dans une CCM est considérablement influencée par les variations de température lors du refroidissement du brin en zone de refroidissement secondaire. Cette zone joue donc un rôle crucial pour le maintien des paramètres de température corrects et la qualité du produit coulé.
Puisque la qualité de l'acier dépend du comportement de la température de surface et du front de solidification dans le temps, elle est largement définie par l'intensité des jets d'eau. Des conditions de refroidissement inadéquates peuvent avoir un impact néfaste sur la répartition des contraintes dans la coquille solidifiée. Premièrement, un sur-refroidissement peut entraîner la formation de fissures. De plus, il doit y avoir une transition douce de la température de surface au passage de l'acier dans la zone de refroidissement secondaire. En outre, un sous-refroidissement du brin peut résulter en un bain liquide trop long. Ces exigences technologiques imposent des contraintes au processus de refroidissement secondaire. Les débits des buses sont normalement ajustés pour contrôler la température de surface du brin jusqu'à ce que le cœur fondu soit suffisamment solide pour atteindre la longueur métallurgique.
Les deux mécanismes de sur-refroidissement et de sous-refroidissement entraînent respectivement des fissures médianes et des fissures de surface. Si de tels problèmes de qualité surviennent lors d'une opération de coulée, une base rationnelle est nécessaire pour modifier les réglages de la zone de refroidissement secondaire afin d'obtenir un profil de température de surface plus satisfaisant.
Un schéma d'une CCM montrant la zone de refroidissement secondaire avec les buses d'eau figure à la Fig. 1.
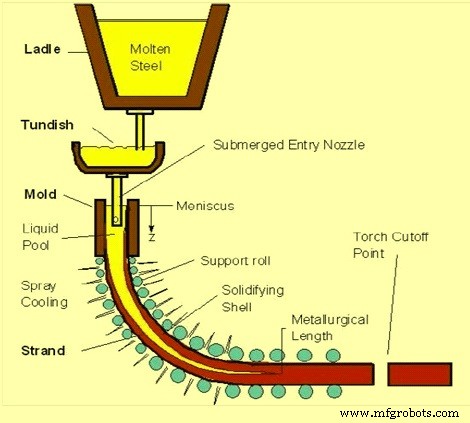
Fig 1 Schéma de la zone de refroidissement secondaire montrant les buses d'eau
Aspects de conception de la zone de refroidissement secondaire
Le comportement de solidification dans la technologie CCM découle de la nature dynamique du processus de coulée. Il concerne particulièrement les points suivants :
- Gestion des flux de chaleur très élevés dans le moule
- Protection de la coquille initiale fine et fragile pour éviter les coulées lors de la descente du brin dans le moule
- Conception des paramètres de coulée en accord avec la dynamique de solidification de la nuance d'acier pour minimiser ou éliminer les défauts de surface et internes dans le produit coulé
Il est important de concevoir un système de refroidissement uniforme pour contrôler la température du brin partiellement solidifié. Les principales préoccupations lors de la conception d'un système de refroidissement secondaire sont :
- Nuances d'acier à couler et leurs vitesses de coulée
- Géométrie de support des rouleaux et disposition des segments de la machine
- Facilité de maintenance
- Systèmes de contrôle du refroidissement secondaire
Dans les CCM actuelles, la conception d'un système de refroidissement secondaire utilise normalement la technologie de buses la plus récente pour répondre aux exigences opérationnelles et de production strictes des lignes de coulée. L'agencement du système de refroidissement par pulvérisation secondaire est l'une des premières étapes nécessitant une attention particulière lors de la conception d'une nouvelle machine de coulée continue. Dans le refroidissement secondaire, le nombre de buses est réparti sur la surface du brin en mouvement. Un chevauchement des jets peut se produire, d'où l'importance de la distance entre buses.
Il est essentiel que les arrangements de buses produisent une extraction de chaleur uniforme sur le brin tout en maintenant un motif de pulvérisation stable. Les collisions des jets avec les rouleaux de support doivent être évitées car elles entraînent une utilisation inefficace de l'eau de pulvérisation et une réduction du transfert de chaleur. En général, les configurations multi-buses doivent être privilégiées.
Le décalage des paires de buses dans les intervalles de rouleaux consécutifs assure des températures de surface uniformes. Le contrôle de la largeur de pulvérisation peut être réalisé avec une configuration multi-buses. Dans un arrangement multi-buses, les buses extérieures sont systématiquement désactivées en fonction de la largeur du brin, là où une disposition alternant le nombre de buses dans les intervalles de rouleaux consécutifs peut être utilisée. Si un contrôle plus fin est requis, un arrangement en ligne peut être employé.
Dans la zone finale de solidification des nuances d'acier non critiques, typiquement la section horizontale des machines courbes, il est possible de réduire le nombre de buses dans un intervalle de rouleaux à une ou deux, cette zone étant moins critique pour la solidification.
Une conception soignée des régimes d'exploitation pour la zone de refroidissement secondaire nécessite de connaître l'effet des zones de pulvérisation sur le champ de température global du brin, qu'il soit en état stationnaire ou transitoire. Les transitoires, en tant que phénomènes dynamiques inhérents, représentent un défi considérable pour le contrôle en raison de la non-linéarité naturelle de la solidification, du caractère particulier des constantes de temps du processus et, surtout, des impératifs économiques stricts de l'ensemble du processus de production.
Un système de contrôle dynamique du refroidissement secondaire aide à prédire et contrôler la température en temps réel avec précision lors de la coulée continue d'acier. Un tel système ajuste les débits d'eau de pulvérisation dans la zone de refroidissement secondaire de la ligne de coulée pour maintenir le profil de température souhaité dans l'acier même en cas de variations significatives des vitesses de coulée.
Transfert de chaleur dans la coulée continue
L'extraction de chaleur du brin n'est pas seulement fonction du refroidissement par pulvérisation, d'autres mécanismes sont également présents, par exemple l'extraction de chaleur par les rouleaux de support. La chaleur extraite par les rouleaux peut avoir un effet significatif sur la température de surface du brin et les conditions de solidification. Si la chaleur extraite par les rouleaux est considérée comme uniforme sur la largeur du brin, conjointement à une extraction uniforme par les buses, des conditions de solidification idéales devraient exister. Plus précisément, le transfert de chaleur dans la chambre de pulvérisation (refroidissement secondaire) remplit les fonctions suivantes :
- Améliorer et contrôler le taux de solidification, et pour certaines lignes de coulée atteindre la solidification complète dans cette région
- Régulation de la température du brin via l'ajustement de l'intensité de l'eau de pulvérisation
- Refroidissement de l'enceinte de la machine
Sous le moule, le brin partiellement solidifié est pulvérisé d'eau pour compléter la solidification. Les principaux paramètres influençant le taux d'extraction de chaleur sont :
- Flux de gouttes d'eau
- Taille moyenne des gouttes
- Vitesse des gouttes frappant la surface du brin
- Effets de mouillage
Le refroidissement par pulvérisation implique essentiellement un transfert de chaleur par ébullition. Une couverture de vapeur d'eau se forme à la surface du brin, empêchant le contact direct des gouttelettes d'eau avec la surface. La vitesse des gouttelettes doit être telle qu'elles puissent pénétrer la couche de vapeur pour mouiller et refroidir la surface.
La densité de flux de chaleur (q) dans la zone secondaire est directement proportionnelle au coefficient de transfert de chaleur (h) et se calcule selon la formule :
q = h (Ts – Tw)
Où Ts est la température du brin et Tw la température de l'eau.
Pour un refroidissement efficace, h doit être élevé, mais aussi contrôlable pour maintenir la qualité de l'acier. Une méthode pour augmenter h consiste à utiliser des jets d'eau comme fluide de refroidissement. Dans ce cas, le coefficient de transfert de chaleur dépend de la forme et de la conception de la buse, de la vitesse de l'eau de refroidissement et de sa masse. L'utilisation de jets d'eau génère deux régimes de refroidissement distincts :
- Refroidissement prédominant par l'eau elle-même
- Refroidissement prédominant par rayonnement
Le transfert de chaleur dans la coulée CCM se fait en refroidissement secondaire par une combinaison de conduction, convection et rayonnement. L'intensité d'extraction de chaleur par pulvérisation d'eau en refroidissement secondaire est :
h = flux de chaleur / (Ts - Tw)
h est le coefficient de transfert de chaleur (W/m²·s), Ts et Tw sont les températures de surface et de l'eau. Le coefficient h dépend du débit d'eau. En refroidissement secondaire, la solidification doit être complète. Parmi les questions liées :
- La pulvérisation d'eau doit être uniformément répartie sur le brin en mouvement pour éviter tout réchauffage. Un refroidissement non uniforme génère des contraintes thermiques de surface et des fissures de surface peuvent apparaître.
- La température de surface externe doit être supérieure à 850 °C pour éviter l'expansion volumique accompagnant la transformation de l'austénite en ferrite.
Il existe trois formes de base de transfert de chaleur dans la zone secondaire :
- Rayonnement – Forme prédominante dans les régions supérieures de la chambre de refroidissement secondaire, décrite par : Q = σ E A (Ts⁴ - Ta⁴)
Où σ est la constante de Stefan-Boltzmann (5,67×10⁻⁸ W/m²/K⁴), E l'émissivité (typiquement 0,8), A la surface, Ts la température du brin et Ta la température ambiante. - Conduction – Au passage dans les rouleaux, la chaleur est transférée à travers la coquille par conduction et à travers l'épaisseur des rouleaux par contact. Loi de Fourier : Q = k A (Ti - To) / Δx
Pour la conduction à travers la coquille d'acier, k est la conductivité thermique, A et Δx la section et l'épaisseur, Ti et To les températures interne et externe. - Convection – Se produit par les gouttelettes d'eau ou le brouillard se déplaçant rapidement depuis les buses, pénétrant la couche de vapeur près de la surface d'acier, qui s'évapore ensuite. Loi de Newton : q = h A (Ts – Tw)
Où h est le coefficient de transfert de chaleur, A la surface du brin, Ts la température de surface de l'acier et Tw la température de l'eau de pulvérisation.
Croissance de la coquille
La croissance de la coquille peut être prédite de manière fiable par la loi de Fick. L'équation suivante calcule la distance de coulée (L) où l'acier est entièrement solidifié :
L = V / (D/K)²
Où D est l'épaisseur de la coquille d'acier, L la distance de coulée depuis le ménisque du moule (début de solidification), V la vitesse de coulée et K une constante empirique dépendant principalement de la nuance d'acier et de la conception de la machine.
Confinement du brin
La zone de confinement est partie intégrante de la zone de refroidissement secondaire. Une série de rouleaux de retenue contiennent le brin, s'étendant sur les faces opposées. Un confinement des bords peut également être nécessaire. L'objectif est d'assurer le guidage et le confinement du brin jusqu'à ce que la coquille en solidification devienne auto-portante.
Pour éviter les compromis sur la qualité du produit, une attention particulière doit être portée à la minimisation des contraintes liées à l'arrangement des rouleaux et au redressage du brin. Ainsi, la disposition des rouleaux, y compris leur espacement et leurs diamètres, est soigneusement sélectionnée pour minimiser le bombement inter-rouleaux et les déformations à l'interface liquide/solide.
Le support du brin nécessite le maintien de sa forme, le brin étant une coquille en solidification contenant un cœur liquide doté de forces de bombement ferrostatiques dues à la pression de charge liée à la hauteur de la machine. La zone la plus critique est en haut de la machine. Ici, la force de bombement est relativement faible, mais la coquille est plus mince et à son plus faible. Pour compenser cette faiblesse inhérente et éviter la rupture de la coquille et les coulées d'acier liquide qui en résultent, le diamètre des rouleaux est petit avec un espacement serré. Juste sous le moule, les quatre faces sont généralement supportées, seules les faces larges l'étant dans les régions inférieures.
Cintrage et redressage
Également importants pour le confinement et le guidage du brin du plan vertical à l'horizontale sont les forces de décintrage et de redressage. Lors du décintrage, le rayon externe de la coquille solide est en tension, tandis que le rayon interne est en compression. La déformation résultante est dictée par le rayon de courbure et les propriétés mécaniques de la nuance d'acier coulée. Si la déformation au rayon externe est excessive, des fissures peuvent survenir, affectant gravement la qualité de l'acier. Ces déformations sont généralement minimisées en incorporant un processus de décintrage multipoint, où les rayons deviennent progressivement plus grands pour redresser graduellement le produit dans le plan horizontal.
Processus de fabrication
- Moulage à la cire perdue d'alliages de titane : précision, efficacité et sélection des matériaux
- Révolutionner la coulée en sable avec la technologie FDM Stratasys
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- Maximiser l'efficacité de fabrication avec les fournisseurs de fonderie de fer
- Maîtriser le moulage en sable : techniques, étapes et bonnes pratiques
- Comprendre les Systèmes de Refroidissement de Processus : Pourquoi Ils Sont Vitaux pour l'Efficacité Industrielle