



Granulation Sèche des Scories de Haut Fourneau : Récupération Énergétique et Durabilité
Granulation Sèche des Scories de Haut Fourneau pour Récupération d'Énergie
Environ 300 kg de scories liquides sont produits comme sous-produit par tonne de fonte produite dans un haut fourneau (HF). Cette scorie est à ~1 500 °C et possède une chaleur sensible d'environ 400 Mcal/tonne. La scorie HF est riche en CaO, SiO₂, Al₂O₃, MgO, composants similaires au ciment Portland.
Quand la scorie liquide HF haute température est refroidie assez vite, elle présente un fort pourcentage de phase vitreuse à activité cimentaire élevée, utilisable comme produit à plus haute valeur, notamment pour substitution ciment Portland. C'est aussi une bonne voie pour réduire émissions CO₂ car la fabrication ciment émet aussi beaucoup de CO₂.
Granulation à l'Eau : État de l'Art Actuel
Pour obtenir phase vitreuse, la scorie liquide HF est soumise à granulation par eau. Aujourd'hui, le refroidissement rapide en usine fermée de granulation eau est l'état de l'art. Le refroidissement rapide dans l'eau empêche la cristallisation et brise la scorie en fines particules par contrainte thermique. La scorie liquide gèle en granulat amorphe = scorie HF granulée. Taux non-cristallisation granulation eau peut atteindre 95 %. Par contraste, phase vitreuse par cristallisation lente à l'air est très limitée.
Cependant, granulation eau consomme gros volumes d'eau (1 000–1 500 L perte évaporative/tonne scorie) et peut générer brouillard acide polluant l'air. Nécessité gestion eau d'un côté, séchage scorie granulée de l'autre. Non seulement chaleur sensible perdue, mais unité séchage amont nécessaire pour cimenterie. Séchage consomme ~72 Mcal/tonne scorie.
Développements Granulation Sèche avec Récupération Chaleur
Dans le domaine granulation sèche scories HF + récupération chaleur, procédés en développement dans plusieurs pays. Travaux décrits ci-dessous.
Progrès en Europe
Suède (Merox Ltd, filiale acier d'État) : scorie granulée en frappant film tombant de scorie avec particules scorie déjà solidifiées. Film brisé en granulés tombant dans lit fluidisé multietage d'où chaleur récupérée. Revendiqué : > 60 % chaleur sensible récupérée comme vapeur, produit scorie haute teneur verre → cimenterie.
Royaume-Uni (British Steel/Tata Steel, Redcar, années 1990) : premiers tests granulation sèche. Distance godet atomiseur-paroi ~10 m pour éviter collage scorie fondue. Particules même qualité/structure amorphe que granulation humide trouvées → méthode sèche prometteuse. Mais pas d'industrialisation (upscaling).
République Tchèque (Vitkovice, 2002–2004) : granulateur plus petit conçu pour 20 kg/min scorie liquide, sans récupération chaleur. Tests concluants.
Allemagne (Siemens VAI + Montanuniversität Leoben) : nouveau laboratoire granulation sèche (DSG) installé en coopération avec voestalpine Stahl, ThyssenKrupp Steel Europe, FEhS-Institut. Financé par BMWi. DSG évite aspects négatifs granulation humide. Objectifs : (1) scorie granulée cimenterie propriétés quasi identiques (> 95 % vitreux) méthode humide, (2) air chaud refroidissement scorie pour récupération chaleur. DSG basé principe « Godet Rotatif » (Rotating Cup/Davy) : scorie fondue atomisée par godet vitesse variable. Particules gèlent pendant vol vers paroi granulateur avant chute dans lit fluidisé développé par particules solidifiées.
Rig labo Leoben conçu sur base résultats tests FEhS et modélisation Siemens VAI pour meilleurs paramètres opératoires (qualité granulé + température air sortie max). ~300 kg scorie fondu dans « Flash-Reacteur » par essai. Scorie coulée dans pots spéciaux revêtus réfractaire anti-pertes chaleur. Pot manipulé dans unité basculement près granulateur. Alimentation scorie mesurée/contrôlée via cellules charge. Scorie livrée centre granulateur via goulotte et tube vertical réfractaire. Après atomisation, gouttes refroidissent vite pendant vol vers paroi écartées par godet rapide. Surface particule doit se solidifier temps vol court avant chute dans lit fluidisé particules granulées.
Travaux Australie (CSIRO)
Recherche CSIRO a démontré labo/pilote : granulation sèche produit scorie substitut ciment ; chaleur libérée capturée par faible volume air → processus apte récupération chaleur haut grade. Projet prévu : développer technologie granulation sèche, accent capture chaleur fatale refroidissement scorie, savoir-faire échelle pilote→industriel. Part contribution industrie acier australienne programme CO₂ Breakthrough World Steel Association. Objectif global : processus granulation sèche produisant scorie haute valeur + capture/récupération chaleur fatale, démontrant avantages techno-économiques, énergétiques, durabilité à l'échelle pilote. Viser industrialisation et démonstration essais usine.
Concept granulation sèche intégrée + récupération chaleur démontré avec prototype pilote CSIRO. Procédé conçu : fonctionnement fluide conditions variables, taux vidange scorie élevés. Nombreux tests scories HF industrielles, produits granulés collectés, caractérisés, évalués propriétés cimentaires. Évaluation tierce partie : scories granulation sèche = bonnes propriétés cimentaires, adaptées production ciment.
Évaluation techno-économique : granulation sèche avantages significatifs vs granulation humide : CAPEX et OPEX. Visites usines pour données taux coulée, températures scorie/fonte : OneSteel Whyalla, BlueScope Port Kembla. Données évaluées implémentation granulation sèche, résultats documentés rapport.
Modélisation CFD (Computational Fluid Dynamics) avancée granulation sèche réalisée avec succès. Modèle CFD transfert chaleur/mécanique fluides atomisation disque rotatif assemblé, validé données expérimentales pilote CSIRO. Plan d'affaires préliminaire étapes suivantes développé.
Travaux Japon
Trois schémas distincts à l'étude :
- Sumitomo Metals Industries : granulation sèche scories HF : jet scorie se brise en impingeant sur tambour rotatif. Particules tombent dans lit fluidisé récupération chaleur. Vise : scorie particulaire substituant sable rivière + récupération ~55 % chaleur scorie fondue en air chaud.
- Mitsubishi Heavy Industries + Nippon Kokan KK : granulation scories convertisseur basique oxygène (BOF) : puissant jet air brise jet scorie. Particules se solidifient en traversant air, chaleur récupérée par rayonnement spray particules + lit fluidisé où elles tombent.
- Kawasaki Steel Corporation : récupération chaleur scories HF : granulation par agitation mécanique, récupération chaleur par rayonnement pendant granulation puis particules granULÉES dans lit fluidisé. Produit scorie = granulat construction.
Granulation Sèche par Atomiseur Godet Rotatif à Jet d'Air
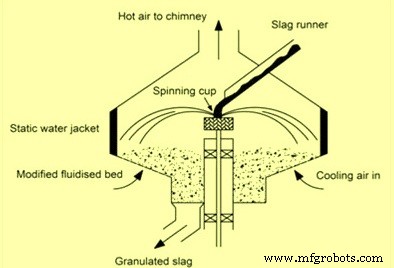
Procédé granulation sèche = atomiser scorie liquide puis refroidir particules rapidement pour produire scorie vitreuse. Atomisation par godet rotatif à jet d'air (rotary cup air blast atomizer). Particules refroidissent en traversant air, puis refroidissement supplémentaire dans lit fluidisé. Les deux processus = refroidissement rapide nécessaire formation scorie vitreuse. Lit fluidisé = méthode commode containment particules : empêche agglomération particules chaudes + refroidissement rapide.
Particules diamètre moyen ~2 mm produites par atomiseur → produit facile manutention. Tests : particules refroidies assez vite pour teneur verre > 95 %. Très peu laine scorie (slag wool) produite. Principe godet rotatif figure 1.
Avantages Godet Rotatif à Jet d'Air
- Contrôle fin aisé. Taille particules contrôlée par vitesse godet ou débit jet air. Gamme taille particules relativement étroite. Problème godet rotatif en contact scorie fondue : non limitant, résoluble par design soigné et choix matériaux.
- Puissance entraînement godet considérablement inférieure à atomiseur bifluide (twin fluid). Atomiseur bifluide : > 20x puissance pour atomiser scorie tailles particules similaires. Pourrait affecter économies globales récupération chaleur jusqu'à 5 %.
- Trajectoire particules : vers l'extérieur et vers le haut. Mouvement ascendant = godet utilisable emplacement hauteur restreinte entre point livraison scorie et sol, cas HF où scorie fournie depuis sol coulée généralement 7 m au-dessus sol.
Fonctionnement Godet Rotatif
Godet fait s'étendre film mince scorie radialement depuis lèvre godet. Film se brise spontanément. Jet air annulaire autour godet assiste rupture en induisant ondes instables dans film. Jet air : particules plus petites, taille plus uniforme, dévie particules vers haut → spray conique s'éloignant atomiseur.
Récupération Chaleur
- Spray particules s'éloignant atomiseur : pertes chaleur rayonnement vers enceinte, convection vers air traversant enceinte. Temps vol court (~0,1 s) → chute température seulement ~100–200 °C.
- Impact paroi enceinte : transfert chaleur scorie→paroi. Tests : paroi maintenue relativement froide → particules ne collent pas, rebondissent immédiatement ou tombent après très court temps. Contact < 0,1 s, chute ~150 °C.
- Plus pertes rayonnement/convection chute particules paroi → lit fluidisé primaire.
- Reste récupération dans lits fluidisés : transfert chaleur air fluidifiant seulement ou + tubes chaudière immergés/autres surfaces échange. Dans lit fluidisé, air fluidifiant et solides sortent à même température que solides dans lit. Température lit secondaire choisie soigneusement : trop chaud = chaleur récupérable gaspillée ; trop froid = utilité air chaud sortie réduite.
Travaux Expérimentaux
Travaux entrepris pour vérifier si atomisation produit petites particules structure vitreuse. Godet rotatif air-blast construit : godet 100 mm diamètre, plage vitesse 500–1 500 tr/min. Débits scorie tests : 0,2–0,5 kg/s. Durée limitée ~2,5 min (capacité fourneau labo ~30 kg).
Tests initiaux : processus fonctionne ; particules 95 % verre produites. Tests complémentaires : tailles particules, trajectoires spray.
Chaleur sensible scorie fondue par rapport 30 °C sortie HF 1 500 °C ≈ 400 Mcal/kg. ~14 % flux total déborderait accumulateur scorie → perte. Des 86 % restants, 32 % chaleur non récupérable car :
- Chaleur latente cristallisation non libérée (scorie vitreuse)
- Produit scorie solide évacué processus récupération à 250 °C
- Pertes chaleur accumulateur scorie
Donc seulement 58,5 % chaleur sensible scorie vidangée HF récupérable.
Défis et Perspectives
Défi principal : garantir gel rapide scorie pour atteindre point transformation très vite. Sinon scorie solidifiée pas totalement vitreuse mais partiellement cristalline → impropre cimenterie. Refroidissement air bien plus difficile : capacité calorifique substantiellement inférieure vs eau granulation conventionnelle. De plus, air chauffe en traversant lit agité → différence température aggrave processus.
Campagnes initiales : résultats prometteurs teneur verre, distribution granulométrique, forme particules. Augmentation significative température gaz sortie mesurée. Données obtenues → optimisation processus et passage à l'échelle supérieure (scale-up) pour investigations futures réalisables. Granulation sèche scories HF usines acier intégrées → accès chaleur sensible scories HF. Énergie récupérée : production vapeur/électricité ou préchauffages utiles. Potentiel : 20 MW thermique ou ~6 MW électrique par alimentation scorie 1 t/min. Sans séchage amont scories HF → énergie et donc CO₂ économisés. En résumé : granulation sèche scories HF = traitement ultérieur écologique et durable pour un des gros potentiels récupération chaleur HF moderne.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Four optimisé énergétique (EOF) : Technologie sidérurgique de pointe
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Granulation Sèche des Scories de Haut Fourneau : Récupération Énergétique et Durabilité