



Production d'acier au four à arc électrique : processus, avantages et impact
Comprendre les opérations de fabrication d'acier au four à arc électrique (EAF)
La technologie EAF a plus de cent ans. Bien que De Laval ait breveté un four électrique pour fusion/affinage du fer en 1892 et Héroult démontré la fusion à l'arc de ferro-alliages entre 1888-1892, le premier EAF industriel pour l'acier n'est entré en service qu'en 1900. Développement rapide : multiplication par 10 de la production 1910-1920, >500 000 t en 1920, encore faible % production mondiale acier. Initialement, EAF développé pour aciers spéciaux utilisant formes solides d'alimentation (ferraille, ferro-allièges). Matériaux solides fondus par arc direct, affinés par ajout flux appropriés, coulés pour traitement ultérieur.
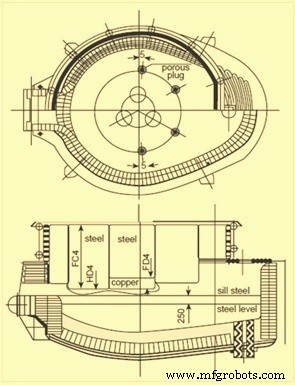
Capacité EAF : quelques tonnes à 400 t ; atelier peut avoir 1 à 3-4 fours. En bref : fusion acier par application courant AC à charge ferraille via électrodes graphite. Quantité énorme d'électricité requise. Procédé fusion = grandes quantités d'énergie en peu de temps → parfois perturbations réseaux électriques : « flicker » (irrégularités brèves tension, fraction cycle 50-60 Hz) et « harmoniques » (irrégularités répétitives cycle 50-60 Hz). Jusqu'à ~30-35 ans arrière, temps tap-to-tap > 3 h courants, consommation spécifique > 700 kWh/t, près du double du besoin thermodynamique (350-370 kWh/t).
Cycle d'exploitation EAF
L'EAF opère comme procédé de fusion par lots produisant des lots d'acier liquide. Cycle = cycle tap-to-tap ou « chauffe » (heat) composé de : (i) chargement, (ii) phase de fusion, (iii) phase d'affinage, (iv) déslimage, (v) coulée acier liquide, (vi) remise en état du four (turnaround).
Temps tap-to-tap < 60 min EAF modernes. Opérations double coque (twin shell) : 35–40 min.
Chargement du four
Étape initiale : sélectionner grade acier à produire. Seau ferraille en cour préparé pour satisfaire spécification grade. Préparation seau = opération importante pour chimie fonte correcte ET bonnes conditions de fusion. Ferraille doit être étagée dans seau selon taille/densité → formation rapide bain liquide en foyer + protection parois/toit contre rayonnement arc. Autres considérations : minimiser effondrements ferraille (casse électrodes), éviter gros pièces lourdes devant ports brûleurs (retour flamme sur panneaux refroidis).
Charge peut inclure chaux et carbone ou injection pendant chauffe. Pratique courante : ajout chaux/carbone dans seau + injection complémentaire.
Nouvelle chauffe : chargement ferraille. Toit et électrodes levés et déportés → grue positionne seau plein au-dessus. Fond seau = design clapet (clam shell). Ouverture par rétractation deux segments → ferraille tombe dans four. Grue retire seau, toit/électrodes remis en place.
Nombre seaux ferraille par chauffe = fonction densité ferraille et volume four. Fours modernes conçus pour minimum de recharges (back-charges). Avantageux : temps chargement = temps mort (four sans power-on → pas de fusion). Minimiser temps mort = maximiser productivité EAF. En plus, ~10-20 kWh/t perdus chaque ouverture toit. Beaucoup visent 2-3 seaux par chauffe par mélange ferraille. Certaines opérations : charge mono-seau. Cas DRI (fer réduit direct) ou HBI (fer briqueté à chaud) : chargement continu par trémie. Chargement continu ferraille aussi possible via « Consteel » ou four à shaft.
Phase de fusion
Après chargement, toit puis électrodes abaissés pour amorcer arc sur ferraille → commence phase fusion = cœur opération EAF.
EAF = équipement fusion hautement efficace ; designs modernes = maximisation capacité fusion. Fusion = apport énergie à l'intérieur. Énergie = électrique ou chimique. Électrique via électrodes graphite = contribution très large phase fusion. Initialement, prise tension intermédiaire jusqu'à ce que électrodes percent la ferraille (bore-in). Généralement, ferraille légère sur le dessus pour accélérer bore-in. ~15 % ferraille fondue pendant période initiale bore-in (quelques minutes). Après, électrodes pénètrent suffisamment → arc long (haute tension) sans crainte dommage rayonnement toit. Arc long = maximise transfert puissance vers ferraille → bain liquide formé dans foyer.
Début phase : arc erratique, instable. Grandes variations courant observées + mouvements rapides électrodes. Environnement four chauffe → arc se stabilise. Bain fondu formé → arc stable, puissance moyenne augmente.
Énergie chimique : brûleurs oxy-combustible, lances O₂. Brûleurs oxy-combustible brûlent gaz combustible avec O₂ ou air enrichi O₂. Chaleur transférée à ferraille par rayonnement flamme et convection produits combustion. Chaleur transférée dans ferraille par conduction. Gros morceaux prennent plus de temps à fondre que petits. Parfois O₂ injecté via lance tuyau consommable pour couper gros morceaux ferraille.
Bain fondu généré → O₂ généralement lancé directement dans bain. Réagit avec Al, Si, Mn, P, C, Fe, etc. Réactions exothermiques → énergie additionnelle → aide fusion ferraille. Oxydes métalliques formés → scorie. Réaction O₂ + C dans bain → CO, qui brûle dans four si O₂ suffisant, et/ou évacué par système évacuation directe (brûlé, convevé vers dépollution). Lancing O₂ aussi en fin de fusion pour abaisser niveau C bain au niveau désiré à la coulée.
Après assez ferraille fondue pour accueillir 2e charge, processus chargement répété. Une fois charge finale fondue, parois exposées à rayonnement intense arc → tension à réduire. Alternative : création scorie moussante permet enfouissement arc → protection coque four. En plus, grande quantité énergie retenue dans scorie → transférée au bain → amélioration efficacité énergétique EAF.
Charge finale totalement fondue → conditions « flat bath ». Prélèvement température et échantillon bain. Analyse chimie bain → détermine quantité O₂ à souffler pendant affinage. Opérateur commence arrangements ajouts ferro-alliages à la coulée. Quantités finalisées après affinage.
Phase d'affinage
Élimination Al, Si, Mn, C, P, S de l'acier. Affinage après phase fusion, conditions flat bath atteintes.
Réactions affinage dépendent disponibilité O₂. Éléments à éliminer ont affinité pour O₂ > affinité C pour O₂ → O₂ réagit préférentiellement avec eux → oxydes flottent → scorie. EAF moderne avec talon chaud (hot heel) acier liquide + scorie retenu chauffe précédente → O₂ soufflé dans bain presque toute la durée → certaines opérations fusion/affinage simultanées.
Niveau P et S dans charge > spécification acier → élimination nécessaire. Conditions favorables élimination P = opposées élimination S. Une fois dans phase scorie, peuvent revenir dans acier.
Rétention P dans scorie : dépend température bain, basicité scorie, niveau FeO scorie. Température élevée ou FeO bas → P revient de scorie vers bain. Élimination P généralement tôt dans chauffe. Pratique hot heel très bénéfique : O₂ lancé dans bain température encore basse. Début chauffe : scorie contient FeO élevé reporté chauffe précédente → aide élimination P. Basicité scorie élevée (CaO/SiO₂) bénéfique pour P mais attention saturation chaux → augmentation viscosité scorie → moins efficace. Parfois spath fluor (CaF₂) ajouté pour fluidifier scorie. Brassage bain gaz inerte bénéfique : renouvelle interface scorie/métal → améliore cinétique réaction. Généralement, si bas P requis pour grade, ferraille sélectionnée pour bas niveau à la fusion. Partition P scorie/P bain = 5–15. P réduit 20–50 % en EAF.
Soufre éliminé principalement comme sulfure dissous dans scorie. Partition S scorie/métal = f(chimie scorie), favorisée bas niveau oxydation acier. Élimination S en EAF difficile, surtout pratique moderne où niveau oxydation bain élevé. Ratio partition généralement 3–5. Plus efficace : désulfuration pendant phase réductrice sidérurgie → juste avant coulée (scorie aluminate de calcium construite) et pendant opérations four à poche. Conditions réductrices (activité O₂ bain beaucoup plus faible) → ratios distribution S 20–100 atteignables.
Contrôle constituants métalliques bain = important pour specs acier. Opérateur vise généralement niveaux plus bas dans bain que specs produit final. O₂ réagit Al, Si, Mn → oxydes métalliques = constituants scorie. Ces métalliques tendent à réagir avec O₂ avant C. Réagissent aussi avec FeO → récupération unités Fe dans bain. Exemple : Mn + FeO = MnO + Fe. Mn typiquement réduit ~0,06 % dans bain.
Réaction C + O₂ → CO importante : fournit forme énergie moins chère au bain + plusieurs réactions affinage importantes. EAF moderne : combinaison O₂ + C peut fournir ~30–40 % apport calorifique net four. Évolution CO cruciale pour moussage scorie. Couplé scorie basique, bulles CO piégées dans scorie → moussage → enterre arc électrique → efficacité thermique grandement améliorée + fonctionnement hautes tensions d'arc même après flat bath.
Gaz dissous, surtout H₂ et N₂, préoccupation sidérurgiens. Enfouissement arc aide prévenir N₂ exposé à arc → dissociation + entrée dans acier. Si CO évolue dans bain → strippe N₂ et H₂ de l'acier. Niveaux N₂ acier aussi bas 50 ppm atteignables four avant coulée. Coulée par fond (bottom tapping) bénéfique pour bas N₂ : coulée rapide, jet serré. Potentiel O₂ élevé dans acier bénéfique bas N₂ → chauffe coulée « open » (pas « killed »). À 1600 °C, solubilité max N₂ dans Fe pur = 450 ppm. Typiquement N₂ acier à coulée : 80–100 ppm. Décarburation bénéfique élimination H₂ : décarburation 1 %/h → H₂ 8 ppm → 2 ppm en 10 min.
Fin affinage : mesure température bain + échantillon. Si température trop basse → puissance appliquée. Basse température pas gros problème ateliers modernes où ajustement température fait au four à poche.
Opération de déslimage
Élimination impuretés sous forme de scorie du four. Pendant fusion/affinage, éléments indésirables oxydés → scorie. Avantageux d'éliminer max P dans scorie tôt dans chauffe. Four basculé arrière → scorie versée par porte de scorie. Élimination scorie = élimine possibilité réversion P.
Pendant moussage scorie, C injecté dans scorie → réduit FeO en Fe métallique + produit CO → mousse scorie. Si scorie haute P pas éliminée avant cette étape → réversion P généralement. Pendant moussage, scorie peut déborder niveau seuil EAF et s'écouler par porte scorie.
Composition typique scorie EAF : CaO 45–58 %, SiO₂ 5–15 %, FeO 10–28 %, MgO 5–8 %, MnO 2–5 %. Plus CaF₂, S, P.
Coulée de l'acier liquide
Composition et température désirées atteintes → lumière coulée ouverte, four basculé, acier versé dans poche de coulée (teeming ladle) pour transfert unité sidérurgie secondaire. Pendant coulée, ajouts ferro-alliages selon analyse bain et grade acier désiré. Agents désoxydants ajoutés pour baisser O₂ avant traitement ultérieur. Désoxydants courants : Al, ferrosilicium, silico-manganèse. Chaufes acier C : minimum report scorie visé. Nouvelle couverture scorie construite pendant coulée. Opérations four à poche : scorie aluminate de calcium bon choix contrôle S. Composés formateurs scorie ajoutés dans poche à coulée → couverture scorie formée avant transfert four à poche.
Remise en état du four (turnaround)
Période entre fin coulée et four prêt pour chargement chauffe suivante. Pendant cette période : électrodes et toit levés, revêtement inspecté pour dommages réfractaires. Si nécessaire, réparations foyer, ligne scorie, lumière coulée, bec. Four à coulée par fond : lumière remplie sable. Réparations : réfractaires monolithiques mélanges gunning. Usage accru panneaux refroidis à l'eau → réduction rapiéçage/fettling entre chaufes. Beaucoup ateliers : fond four remplacé par fond de rechange régulièrement (2–6 semaines). Maintenance foyer fond remplacé hors-ligne → réduit temps power-off EAF + maximise productivité. Temps turnaround = plus grande période morte (power-off) cycle tap-to-tap. Avancées pratiques : réduit de 20 min à < 5 min fours récents.
Bilan thermique d'un EAF
Minimum théorique : 300 kWh/t fusion ferraille. Surchauffe au-dessus point fusion 1520 °C = énergie additionnelle. Besoin théorique total pour température coulée typique : 350–370 kWh/t. Efficacité sidérurgie EAF : 51–64 % → apport énergétique équivalent total généralement 550–700 kWh/t fours modernes. Énergie = électrique, brûleurs oxy-combustible (sources combustible variées), réactions chimiques. Distribution énergie = très dépendante coûts locaux matières/consommables, unique à chaque atelier. Bilan thermique typique Fig 2.
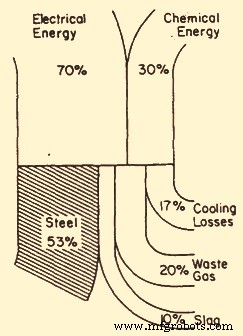
Consommation énergie très dépendante opération individuelle, varie considérablement d'atelier à atelier. Facteurs : composition matières premières, taux apport puissance, pratiques exploitation (post-combustion, préchauffage ferraille) influencent grandement bilan énergétique. Opération EAF utilisant grande quantité carbone de charge ou matériaux alimentation haute teneur C → jusqu'à 60 % énergie gaz déchets calorifique (grandes quantités CO non brûlé). Récupération cette énergie dans EAF → augmente apport énergie 8–10 %. Important considérer ces facteurs évaluation bilan énergétique four donné.
Processus de fabrication
- Optimisation des fours à arc électrique : automatisation et modélisation
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Opérations de perçage de précision dans l'usinage CNC
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients
- Soudage plasma (PAW) : guide complet définition, applications, avantages
- Soudage à l'Arc Fourré (FCAW) : Définition, Applications et Guide d'Équipement
- Maîtriser le Soudage à l'Arc Enrobé (SMAW) : Guide Complet