



Caractéristiques clés de conception d'un four à arc électrique AC pour une production d'acier efficace
Caractéristiques de conception d'un four à arc électrique AC
Le four à arc électrique (EAF) pour la sidérurgie applique un courant élevé et une basse tension à la charge, la fondant et la raffinant. L'EAF est un four discontinu (batch) constitué d'un vaisseau revêtu de réfractaire couvert par un toit rétractable par où entrent les électrodes. Les caractéristiques générales d'un EAF AC typique sont montrées Fig 1.
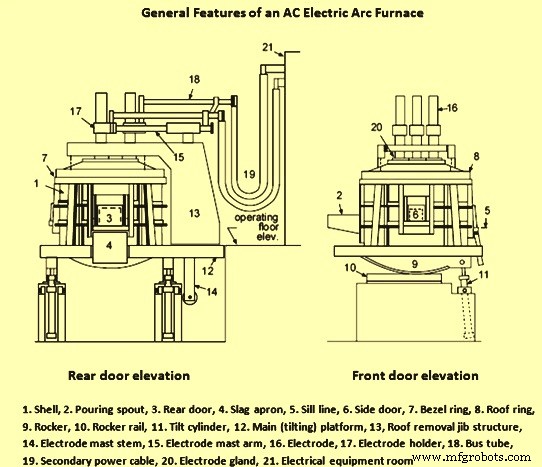
L'EAF a un grand corps en forme de bol avec un foyer en forme de cuvette. La coque a un revêtement réfractaire intérieur. La chambre de réaction est couverte par un toit amovible en briques réfractaires maintenu par un anneau de toit. Alimenté en courant alternatif triphasé (AC) avec trois électrodes en graphite connectées par câbles flexibles et tubes en cuivre refroidis à l'eau.
La conception des fours à arc a considérablement évolué ces dernières années. L'accent est mis sur : fours plus grands, taux d'apport de puissance plus élevés, vitesse accrue des mouvements du four pour minimiser le temps hors tension (power-off) pendant les opérations.
Installation sur mezzanine
Les ateliers de fusion d'acier modernes avec EAF utilisent généralement une installation sur mezzanine. Le four siège sur un niveau supérieur au-dessus du sol de l'atelier, supporté sur une plateforme à plusieurs configurations possibles. Configuration demi-plateforme : support de colonne d'électrodes et portique de levage de toit articulés à la plateforme basculante pendant opération et coulée. Pour le chargement, l'ensemble est levé et pivoté. Design = configuration bras d'électrodes la plus courte. Configuration plateforme complète : support de colonne d'électrodes et ensemble de levage de toit entièrement supportés sur la plateforme.
Groupes fonctionnels des composants
Les composants de l'EAF se divisent en quatre groupes fonctionnels :
- Structures du four pour containment de la ferraille et de l'acier liquide
- Composants permettant le mouvement du four et de ses pièces structurales principales
- Composants supportant l'alimentation en énergie électrique
- Équipements auxiliaires de procédé résidant sur le four ou en périphérie
Structures du four
L'EAF est cylindrique. Son fond = fond sphérique. Coque au-dessus = cylindrique. Toit = sphère aplatie. Fond sur bras de berceau avec segment courbé à dents d'engrenage → rail. Extension du vérin de basculement → four bascule en avant pour la coulée. Pour déslimage : vérin contracté fully → basculement arrière.
EAF actuels = construction à coque fendue (split shell). Partie supérieure de la coque peut être rapidement découplée et retirée du fond → minimise temps d'arrêt pendant changement de la coque supérieure. Une fois coque supérieure retirée, le fond peut aussi être changé rapidement.
Paroi latérale au-dessus de la ligne de scorie = panneaux refroidis à l'eau. Suspendus sur une cage refroidie à l'eau qui les supporte. Panneaux refroidis à l'eau permettent apports de chaleur très élevés sans endommager la structure. Paramètres influençant fortement la durée de vie des panneaux : quantité/qualité eau, débit/vitesse, pression entrée/chute de pression, matériau construction tuyau/panneau, diamètre tuyau. Panneaux doivent résister à de fortes charges thermiques et mécaniques.
Toit du four : soit en dôme, soit section de cône peu profond (plus courant avec toits refroidis à l'eau). Toit = anneau de toit refroidi à l'eau formant périmètre externe de la cage de toit. Cage = partie de la structure de levage du toit. Panneaux refroidis à l'eau insérés dans cette cage avec ouverture cylindrique au centre. Section delta réfractaire insérée pour combler cette ouverture. Section delta = ouverture minimale autour des électrodes sans risque d'arc entre électrodes et panneaux refroidis. Tout le toit est en porte-à-faux sur la colonne de levage du toit. Typiquement, supports de toit et d'électrodes peuvent pivoter ensemble ou indépendamment. Course de l'électrode permet pivotement avec toit reposant sur la coque → remplacement section delta sans retirer le toit. Généralement, design plateforme complète = support pivotant avec roulement à pivot, roue de bogie, bras de portique. Pour grands fours, portique de levage de toit utilisé.
Fond du four = coque acier avec plusieurs couches de réfractaires. Section de plaque sphérique. Revêtement réfractaire = doublure de sécurité + doublure de travail damée par-dessus. Dans fours avec éléments de brassage par gaz installés au fond, blocs de poche spéciaux installés pendant installation de la doublure de sécurité en briques. Alternative : éléments de brassage abaissés en place + réfractaire damé autour. Section fond contient aussi le mécanisme de coulée.
Plusieurs ouvertures pour opérations : 3 ports d'électrodes (électrodes entrent par le toit), 1 trou (4e) pour extraction des fumées, 5e trou possible (alimentation continue DRI/HBI, injection charbon ou chaux). Ces trous en haut du four → n'affectent pas l'infiltration d'air autant que les ouvertures basses. Ouvertures basses : lumière de coulée (remplie de sable), porte de scorie. Porte de scorie = décantation scorie ; aussi utilisée pour accès brûleurs oxy-combustible et lances O₂. Plusieurs ports autour de la circonférence pour brûleurs. Parfois ouverture haute sur paroi latérale pour lance de décarburation refroidie à l'eau. Autres ouvertures possibles bas sur paroi ou dans le foyer pour injection gaz inertes, O₂, chaux, carbone.
Mouvements du four
Pour opérations EAF, plusieurs composants doivent bouger. Exigences typiques : levée/rotation toit pour chargement ferraille, levée/abaissement/balancement électrodes pour chargement, levée/abaissement électrodes pour régulation d'arc, basculement avant pour coulée, porte scorie haut/bas pour déslimage, basculement arrière pour enlèvement scorie, serrage/desserrage pinces électrodes pour ajuster longueur de travail, mouvement systèmes auxiliaires (lance brûleur).
EAF basculé pour coulée et déslimage. Angle max basculement avant selon type de fond. Coulée par lumière conventionnelle : basculement 45° pour coulée complète. Coulée par fond (bottom tapping) : angle max 15–20°. Exigence importante pour coulée sans scorie : basculement arrière rapide dès que scorie commence à déborder dans la poche. Vitesse max basculement avant : 1°/s ; vitesse recul : 3–4°/s.
Mouvements généralement par système hydraulique central : réservoir central, filtres, accumulateur, vannes hydrauliques, tuyauterie. Fluide hydraulique passant dans vannes (deux sens par circuit) → extension/contraction vérins → mouvement composants mécaniques. Sans débit/pression suffisants → mouvement impossible. Problèmes : niveau fluide bas, pression accumulateur basse, fuites, dégradation fluide par surchauffe, dépôts solides dans vannes/tuyaux, usure composants mécaniques → performance médiocre, parfois défaillance système.
Système d'eau de refroidissement
Système d'eau de refroidissement = important et intégral. Plusieurs systèmes de refroidissement. Certaines opérations (refroidissement transformateur, fermeture delta, tubes bus, porte-électrodes) nécessitent eau extrêmement propre, haute qualité. Systèmes en boucle fermée → eau à travers ces équipements sensibles → échangeur de chaleur pour évacuation chaleur. Circuit côté boucle ouverte → tour de refroidissement pour dissipation énergie. Autres éléments refroidis à l'eau (panneaux latéraux, panneaux toit, gaines évacuation gaz, cage four) → reçoivent eau de tour de refroidissement.
Circuit typique : pompes alimentation, pompes retour, filtres, cellules tour de refroidissement, instrumentation surveillance débit. Équipements sensibles : instrumentation mesure/surveillance débit et température eau. Interruption flux ou quantités inadéquates → surcharge thermique sévère, parfois défaillance catastrophique.
Système de lubrification
EAF a généralement système de lubrification automatique fournissant lubrification aux pièces mobiles selon opérations pendant une chauffe. Exemple : certaines pièces lubrifiées tous les 3 balancements de toit, après coulée. Composants critiques (roulements à rouleaux) lubrifiés périodiquement à la main. Zones difficiles d'accès : tuyauterie et blocs distants.
Systèmes auxiliaires
- Système de lance à oxygène : usage O₂ en EAF considérablement accru. Autrefois (< 10 m³/t acier), lancing manuel avec lance tuyau consommable. EAF modernes : lances automatiques, beaucoup utilisent lance non consommable refroidie à l'eau pour injection O₂ dans l'acier. Beaucoup ont aussi capacité d'injection de carbone.
- Système d'injection de carbone : EAF modernes ont normalement injection de carbone. Carbone critique pour opération moussage de scorie, nécessaire pour opérations four à haute puissance.
- Système de brûleurs oxy-combustible : quasi standard sur grands fours à haute puissance. Fonction importante : fusion rapide de la ferraille dans zones froides, minimise effondrements de ferraille (scrap cave-ins) → minimise casse électrodes. Grands diamètres : brûleurs oxy-combustible essentiels pour fusion uniforme. Problème maintenance principal : éviter bouchage par métal/scorie. Plus brûleurs près du bain, plus grand risque bouchage en mode bas feu. Certains brûleurs montés directement dans panneau refroidi à l'eau, autres dans bloc cuivre. Si brûleurs tirent à haut débit contre gros morceaux ferraille, flamme peut souffler sur coque → dommage panneau refroidi. Zone panneau à inspecter pour usure autour du port brûleur.
- Système de refroidissement par pulvérisation d'électrodes : commun pour réduire oxydation électrodes. Anneaux de pulvérisation dirigent jets d'eau sur électrode sous pince ; eau coule le long → refroidissement. Anneaux réduisent consommation électrodes de 10–20 %. Améliore durée de vie porte-électrode et isolation environnante. Réduction rayonnement électrode → durée de vie câble puissance, tuyau air, tuyau hydraulique améliorée.
- Système d'échantillonnage température : thermocouple jetable pour mesure température = partie intégrante du suivi pendant la chauffe. Sondes jetables aussi pour suivre teneur en carbone du bain et oxygène dissous. Sondes jetables montées dans manchons carton glissant sur sonde acier (pôle) avec contacts électriques internes. Sonde transmet signal électrique au pôle acier → unité électronique pour interprétation. Presque toutes sondes reposent sur mesure température précise pour calculer précisément carbone/oxygène.
- Système d'évacuation des gaz (off-gas) : premiers systèmes pour aider opérateurs à voir dans/autour du four. Depuis, évolution considérable. Beaucoup EAF modernes utilisent 4e trou pour évacuation directe coque four (DES - Direct Evacuation System). Systèmes DES : gaine refroidie à l'eau, pulvérisation refroidissement, gaine sèche, ventilateur booster dédié. Tirage suffisant nécessaire pour contrôle pollution adéquat. Émissions excessives atelier → difficultés grutier pendant chargement. Émissions excessives autour ports électrodes → dommages tuyaux, câbles, porte-électrode, delta toit, réfractaire toit, refroidisseur pulvérisation électrodes + usure accélérée électrodes. Accumulation poussières excessive → arcs entre phases électrodes. Émissions au niveau anneau toit → déformation structure anneau. Émissions excessives CO vers système canopy secondaire → explosions dans gaines en aval.
Systèmes électriques
Systèmes électriques atelier EAF = système primaire : transformateur abaisseur de cour recevant puissance du réseau → abaisse pour alimenter transformateur EAF. Disjoncteur principal au primaire isole systèmes électriques EAF du réseau. Côté secondaire du primaire : interrupteur sous vide et sectionneur motorisé pour isoler transformateur four du réseau primaire.
Interrupteur sous vide = longue durée, permet rupture circuit secondaire sous charge ou sans charge. Généralement 40 000 opérations ou 4 ans, mais souvent 200 000 opérations sans maintenance. Cause principale défaillance : soufflet métallique enfermé dans vide assurant étanchéité contact mobile. Usure → fuite vide → isolement primaire/secondaire difficile.
Sectionneur motorisé = sectionneur à couteau motorisé capable d'isoler physiquement EAF du réseau primaire. Lames rétractées quand four pas sous charge (interrupteur vide ouvert, électrodes levées) → pas d'arc entre lames.
Transformateur EAF
Reçoit puissance primaire faible courant, haute tension → transforme en fort courant, basse tension pour EAF. Fonctionnement fiable EAF totalement dépendant du transformateur EAF.
Transformation du niveau kV réseau au niveau tension EAF généralement en deux étapes. Premier transformateur (parfois deux en parallèle) abaisse tension haute tension → niveau moyen (généralement 33 kV). Depuis barre 33 kV, four à arc alimenté par transformateur four spécial, lourd. Tension secondaire conçue pour permettre fonctionnement arcs dans plage désirée tensions/courants. Exigences variables combinaisons tension/courant d'arc pendant chauffe → choix tensions secondaires nécessaire. Transformateur four équipé de changeur de prises (tap changer).
But du changeur de prises : permettre choix différentes combinaisons tensions/courants pour différents stades d'une chauffe. Réalisé en changeant nombre de spires du primaire (primaire = faible courant → plus simple changer spires ici que sur secondaire fort courant). Forme : boîte motorisée de contacts commutant courant primaire vers différentes parties de bobine autour du noyau fer. La plupart changeurs conçus pour fonctionnement « sous charge » (on-load). Mouvement contact « make-before-break » pour éviter interruption courant. Contacts soumis à forte érosion par arc → maintenance préventive nécessaire.
Circuit électrique secondaire
Circuit secondaire du système électrique EAF = 5 composants majeurs :
- Fermeture delta (delta closure) : circuit secondaire transformateur termine à cosses basse tension attachées à fermeture delta = série de plaques/tubes cuivre. Disposés pour joindre enroulements secondaires en circuit fermé. Majorité équipement dans salle transformateur (environnement sûr, propre). Fermeture delta traverse mur salle adjacente à EAF → connecteurs pour attacher câbles puissance four ; autre extrémité attachée aux bras conducteurs de courant du four ou barre bus. Systèmes bus typiquement supportés au mur salle transformateur et suspentes inox sous plafond. Suspensions bus secondaire/fermetures delta souvent supportées au mur avec bois séchés. Bus secondaire et fermetures delta isolés pour éviter arcs phase-phase et phase-terre, surtout au niveau supports.
- Câbles d'alimentation : câbles four refroidis à l'eau = seule connexion flexible du circuit secondaire. Doivent être flexibles pour permettre mouvement bras électrodes haut/bas et balancement bras/toit pendant chargement. Connexions depuis fermeture delta (extérieur salle transformateur) = argentées pour contact propre. Câbles : brins cuivre formant construction cylindrique, soudés à cosses cuivre aux deux extrémités. Gaine caoutchouc autour pour eau de refroidissement. Tuyau caoutchouc attaché aux deux extrémités par colliers inox, butées vulcanisées ou tuyau anti-frottement. Tuyau eau recouvert gaine protectrice (fibre de verre, matériau vulcanisé, silicone, gaines fibre aluminium-verre). Évolution conception : effet de peau (skin effect) typique AC → courant porté principalement par partie externe brins cuivre → brins centraux remplacés par tube caoutchouc creux → poids, réactance, coût réduits. Plus tard, certains ont utilisé ce canal interne pour refroidissement eau aussi.
- Barre bus / Bras conducteurs de courant : plusieurs designs pour assemblage bras électrode/barre bus. Anciens fours : structure bras supportant barre bus isolée électriquement. Barre bus = connexion électrique entre câbles puissance et porte-électrode ; généralement tube cuivre rigide rond. Support typique : connexions boulonnées. Bonne isolation nécessaire entre tube bus et supports → pas d'arc. Tubes bus attachés aux câbles par plaques/coussins terminais cuivre fabriqués amovibles. Plusieurs configurations pour terminaison tube bus au porte-électrode et tampon de contact : connexion à bride au tampon, lame plate jointe au tube pour connexion parallèle avec porteur, point de contact tube rond avec connecteur. Tubes bus boulonnés au porteur/tampon ou joint permanent fondu. Fours modernes : bras conducteurs de courant où le bras lui-même transmet l'électricité au porte-électrode et tampon. Bras conducteurs généralement en acier cuivré ou alliages aluminium.
- Têtes d'électrodes / Tampons de contact : connexion finale entre alimentation et électrode graphite. Extrêmes conditions mécaniques (vibrations, torsion) et cyclage thermique → maillon le plus faible du circuit secondaire. Porte-électrodes : moulés ou fabriqués plaques cuivre. Tampons : plus petits, zone contact électrode seulement. Serrage correct indispensable pour éviter arc entre électrode et zone contact. Toute saleté → résistance courant → surchauffe et dommage porte-électrode/tampon.
- Régulation d'électrodes : assemblage électrode/bras/mât/câble = lourd, déplacé verticalement pour contrôle par vérin hydraulique incorporé au mât. Longueur d'arc dépend (entre autres) du niveau changeant de ferraille/liquide sous électrode → contrôle automatique position électrode = système de régulation. Influence aspects importants : apport énergétique, courant moyen, stabilité arc, schéma fusion ferraille, pertes énergétiques panneaux refroidis, consommations énergie/électrodes/réfractaires. Tous paramètres interreliés complexe. Méthode standard acceptée signaux électriques : « contrôle d'impédance » (impedance control). Tente de maintenir ratio tension/courant constant. Signal tension phase-terre et signal courant redressés séparément, valeurs DC comparées « back-to-back ». Si tension et courant au niveau désiré (consigne, choisie par opérateur EAF) → sortie comparaison = zéro. Si courant dépasse → son signal augmente, tension diminue simultanément → deux tensions back-to-back ne s'équilibrent pas → tension de sortie générée. Signal → vanne de régulation → commande électrode à lever pour réduire courant.
- Électrodes : éléments les plus importants du circuit électrique EAF. Livrent puissance sous forme d'arc électrique entre électrode et charge. Arc = plasma de gaz ioniques chauds > 3300 °C. Électrodes graphite = mélange coke de pétrole calciné finement divisé + ~30 % brai de goudron de houille comme liant + additifs propriétaires uniques par fabricant. Extrudé ~105 °C → tige cylindrique « électrode verte ». Cuisson contrôlée atmosphère réductrice ~1000 °C + réimprégnation brai → augmente résistance, densité, baisse résistivité électrique. Graphitisation : conversion carbone amorphe en graphite cristallin par passage courant électrique + chauffage ~2750 °C. Consomme ~3000–5000 kWh/t électrode. Produit final : fort, dense, faible résistivité. Usinage forme finale. Embase filetée aux deux extrémités pour nipple fileté (même fabrication) → allongement colonne électrode à mesure consommation. Consommation normale : oxydation et sublimation pointe, petits morceaux perdus au joint. Perte considérable aussi par casse mécanique (effondrements ferraille dans four, écrasement électrode dans charge).
Processus de fabrication
- La guitare électrique : histoire, design et innovations modernes
- La bouilloire électrique : histoire, design et avenir de l'infusion moderne
- Couverture Électrique : Histoire, Technologie, Sécurité et Aperçus de Fabrication
- Véhicules Électriques : Une Révolution Durable dans les Transports
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Optimisation des fours à arc électrique : automatisation et modélisation
- Optimisation de la production d'acier : utilisation du métal chaud dans les fours à arc électrique
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients