



Maîtriser la production d'acier au convertisseur basique (BOF) : opérations clés et insights
Comprendre les opérations de fabrication d'acier au four à oxygène basique (BOF)
L'opération de fabrication d'acier au four à oxygène basique (BOF) est aussi appelée BOS (Basic Oxygen Steelmaking). C'est la technologie de fabrication d'acier la plus puissante et efficace au monde. Environ 71 % de l'acier brut est produit par ce procédé. Le BOF a été développé en Autriche au début des années 1950 dans les deux aciéries de Linz et Donawitz → aussi appelé procédé LD (premières lettres des deux villes).
Il existe plusieurs variantes : soufflage par le haut (top blowing), par le bas (bottom blowing), et combinaison des deux = soufflage combiné (combined blowing).
Le procédé BOF est autogène (auto-suffisant en énergie) : convertit la fonte liquide (hot metal) en acier en utilisant de l'oxygène gazeux (O₂) de haute pureté (min 99,5 %) pour oxyder les impuretés indésirables dans la fonte. Si pureté insuffisante, l'acier absorbe de l'azote (N₂) nuisible.
Matières premières et principe
Matières premières primaires : fonte liquide (HM, ~80 % ou plus) du haut fourneau et ferraille d'acier (scrap). Chargées dans le convertisseur BOF. O₂ soufflé à vitesses supersoniques. Oxydation du carbone (C) et silicium (Si) de la fonte → libération de grandes quantités de chaleur → fusion de la ferraille. Contributions énergétiques moindres de l'oxydation du fer (Fe), manganèse (Mn), phosphore (P). Flux principal : chaux vive calcinée (CaO > 92 %), produite par calcination de calcaire à faible teneur en silice (SiO₂). La post-combustion du monoxyde de carbone (CO) à la sortie du convertisseur renvoie aussi de la chaleur au bain. Produit : acier liquide avec analyse chimique spécifiée à ~1650 °C.
Le terme « basique » fait référence aux revêtements réfractaires du fourneau en matériaux alcalins (dolomite, magnésite). Les revêtements doivent résister aux hautes températures, à l'action corrosive des scories hautement oxydées et basiques, et à l'abrasion pendant chargement et soufflage. Scories basiques nécessaires pour éliminer P et soufre (S) de la charge liquide.
Le convertisseur BOF
Le vaisseau BOF (convertisseur) est un corps en acier en forme de tonneau avec revêtement réfractaire, supporté sur un mécanisme de basculement. Ratio hauteur/diamètre (H/D) : 1,0 à 1,3. Coque en trois parties : (i) fond sphérique, (ii) corps cylindrique, (iii) cône supérieur. Coque attachée à un anneau support avec tourillons. Anneau = position stable pendant soufflage O₂. Convertisseur rotatif dans un plan vertical sur 360° sur tourillons (moteurs électriques) et maintenable en toute position. Rotation (basculement) nécessaire pour diverses opérations pendant une chauffe. Seulement 8–12 % du volume rempli d'acier liquide après une chauffe. Profondeur du bain : 1,2–1,9 m.
Capacité (taille de chauffe) : 30–400 t, mais la plupart 100–250 t. Atelier BOF : 1 à 3 convertisseurs. Temps « tap-to-tap » : ~40–50 min, dont 50 % temps de soufflage O₂. Ce taux a rendu le procédé compatible avec la coulée continue → impact énorme sur les rendements (acier brut → produit expédié) et qualité de l'acier laminé en aval.
Convertisseur à soufflage par le haut
Équipé d'une lance à O₂ pour souffler dans le bain. Lance refroidie à l'eau avec embout cuivre multi-trous (3–6). Débit O₂ : ~6–8 m³/min·t. Pression O₂ : ~12–16 atm.
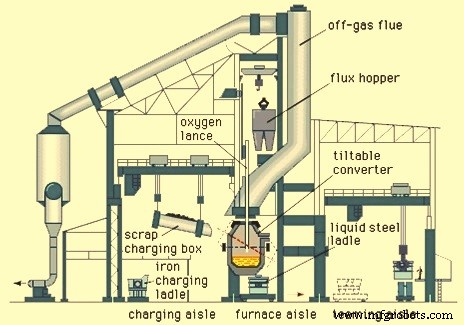
Bâtiments de 6 étages généralement nécessaires pour loger les convertisseurs (bacs à alliages/flux en hauteur, longues lances O₂ abaissées/levées).
Déroulement d'une chauffe
Avant le début : fonte pesée, échantillonnée (analyse chimique, température). Données + spécifications de grade → calcul quantités ferraille, flux, O₂. Dépend aussi des teneurs en Si, C, température de la fonte (chaleur générée par oxydation impuretés = besoins pour amener ferraille, flux, fonte à température requise). Dans ateliers modernes, modèles de charge informatiques déterminent proportions optimales ferraille/fonte, ajouts flux, hauteur lance, temps soufflage, une fois température et analyse de la fonte connues.
Début de chauffe : convertisseur basculé ~45° vers baie de chargement → ferraille pré-pesée chargée par boîte de chargement + grue. Fonte versée immédiatement sur ferraille depuis poche de transfert par grue de chargement fonte. Fumées et kish (paillettes de graphite de la fonte saturée en C) émis par la gueule → captés par système de dépollution. Chargement : 2–3 min. Après chargement, convertisseur remis vertical, lance abaissée à ~2,5–3,0 m au-dessus du fond. O₂ soufflé sur la charge à haute vitesse → réactions commencent. Secondes plus tard : inflammation quand CO brûle en CO₂ → flamme lumineuse brillante à la gueule. O₂ utilisé : ~55–60 m³/t acier brut. Hauteur de la lance au-dessus du métal liquide a un effet important sur les caractéristiques de soufflage et l'analyse de l'acier. Opération commence lance en position haute (~3 m au-dessus du niveau métal). Après quelques minutes, après ajout flux et formation scorie suffisante, lance abaissée en position basse.
Formation de la scorie : après inflammation, quantités pesées de chaux vive/dolomite tombent dans le convertisseur depuis silos supérieurs. Parfois spath fluor ajouté. Ces flux forment la scorie. Nécessaire tôt dans le soufflage pour former une scorie fluide → empêche l'étincelage (éjection de métal par impact du jet O₂). Chaux vive favorise formation rapide de scorie (si calcaire brut : calcination absorberait chaleur). Spath fluor favorise fluidité de la scorie. Minerai de fer requis (ajustement température) ajouté avec reste du flux, pendant que le soufflage continue. Charge de flux complexe ajoutée dans les premières minutes.
Phase de soufflage : début → strident perçant. Étouffé quand Si de la fonte oxydé → silice (SiO₂) réagit avec flux basiques → scorie fondue gazeuse enveloppant la lance. Gaz principal = CO du C de la fonte. Taux d'évolution gazeuse = plusieurs fois le volume du convertisseur → débordement de scorie (slopping) fréquent, surtout si scorie trop visqueuse. Soufflage continue temps prédéfini selon chimie charge métallique et spécification acier liquide. Typiquement 15–20 min, lance pré-programmée pour se déplacer à différentes hauteurs. Lance relevée → convertisseur basculé vers baie de chargement pour échantillonnage et prise température.
Modèles de charge statiques n'assurent pas turndown constant au C et température spécifiés (analyse fonte et poids charge métallique pas connus précisément). En dessous de 0,2 % C, oxydation hautement exothermique du Fe se produit à degré variable avec décarburation. Chute de la flamme à la gueille signale C bas, mais température au turndown peut dévier de ±30–50 °C.
Échantillonnage et ajustements : échantillon acier envoyé par tube pneumatique au labo. Température mesurée par thermocouples jetables. Selon température et analyse → décision ajustement supplémentaire. Réfrigérant (coolant) pour baisser température à température de coulée requise, ou court re-soufflage O₂ pour corriger analyse ou augmenter température, ou les deux. Réfrigérants potentiels : calcaire, ferraille, minerai de fer, frittage, fer réduit direct (DRI). Économie et installations de manutention dictent le choix.
Auparavant, re-soufflages ou ajouts de réfrigérants augmentaient le tap-to-tap. Aujourd'hui, avec plus d'expérience, meilleurs modèles informatiques, plus d'attention à la qualité des intrants métalliques, et disponibilité de fours à poche pour ajustement température, le contrôle au turndown est plus constant. Dans certains ateliers, sous-lance (sub-lance) donne température et C ~2 min avant fin programmée du soufflage → correction en cours pendant 2 dernières minutes + meilleur turndown. Sous-lance permet atteinte du point final par ordinateur et réduction significative du temps entre fin soufflage et coulée. Mais exploitation coûteuse, info pas toujours dispo (dysfonctionnement capteurs).
Coulée (tapping)
Chauffe prête pour coulée + poche à acier préchauffée (STL) positionnée sur chariot sous le fourneau → convertisseur basculé vers baie de coulée, acier liquide coule par la lumière de coulée sous la scorie flottante dans la STL. Lumière de coulée sur un côté dans la section du cône supérieur. Normalement bouchons anti-scorie (slag stoppers/darts) utilisés pour empêcher scorie d'entrer dans la STL lors du basculement. Plusieurs types disponibles. Fonctionnent généralement en conjonction avec observation visuelle de l'opérateur (contrôle dominant). Scorie dans la poche → réversion P, désulfuration retardée, acier à propreté réduite. Additifs de poche pour réduire FeO dans la scorie mais rien ne peut changer le phosphore.
Après coulée acier dans STL, convertisseur basculé à l'envers pour coulée scorie résiduelle dans pot à scorie. Puis remis en position verticale. Pour certaines chaufes, scorie résiduelle soufflée avec N₂ pour revêtir le corps et zones des tourillons → éclaboussure de scorie (slag splashing). Près de fin de campagne, gunning de matériaux réfractaires dans zones d'usure élevée peut être nécessaire. Maintenance terminée → convertisseur prêt pour prochaine chauffe.
Soufflage combiné
Gaz inerte injecté par tampons poreux ou tuyères dans le fond du convertisseur. Injection par le bas favorise le mélange et donne rendement amélioré (diminution slopping). Le slopping = expulsion scorie/acier pendant soufflage O₂.
Aspects énergétiques et chimiques
Le BOF n'utilise pas de combustible additionnel. Oxydation impuretés de la fonte (C, Si, Mn, P) fournit la chaleur. Oxydation métal fondu et formation scorie = processus complexe en plusieurs étapes, simultané aux interfaces entre phases (gaz-métal, gaz-scorie, scorie-métal). Chimie de la sidérurgie BOF dans article séparé.
Majorité des oxydes absorbés par la scorie. Produits gazeux CO et CO₂ transférés à l'atmosphère, éliminés par système d'évacuation. Potentiel oxydant de l'atmosphère caractérisé par ratio de post-combustion = CO₂/(CO₂+CO).
Capacité de désulfuration limitée en BOF : scorie formée est oxydante (pas réductrice) → coefficient de distribution max du soufre ~10, atteignable dans scories à haute concentration CaO.
Ratio CaO/SiO₂ élevé (normalement ≥ 3) dans la scorie souhaitable. Règle empirique : ajout chaux = 6 × poids Si chargé. Ajout MgO dépend température finale de coulée, normalement ~8–10 % du poids final de la scorie à ~1650 °C. Sature la scorie en MgO → réduit érosion chimique du revêtement MgO du convertisseur.
Ferro-alliages chargés depuis silos supérieurs dans la STL. Alliages courants : ferro-manganèse, silico-manganèse, ferro-silicium.
Revêtements réfractaires basiques pour convertisseurs. Magnésie-carbone = le plus utilisé.
Enjeux environnementaux
Le BOF développe une fumée dense brune d'oxyde de fer dans les gaz de déchets. Enjeux :
- Capture et élimination contaminants dans gaz primaire chaud et sale du convertisseur
- Émissions secondaires associées au chargement et à la coulée du convertisseur
- Contrôle émissions opérations annexes (transfert fonte, désulfuration, etc.)
- Recyclage/élimination poussières/boues d'oxydes collectées
- Disposition scories et bourbe (muck) du convertisseur
La plupart des systèmes de traitement gaz primaire BOF sont basés sur le principe de combustion supprimée : gaz gérés en état non brûlé, nettoyés dans précipitateurs électrostatiques ou épurateurs humides → poussières collectées solides/boue, gaz propre vers atmosphère par cheminée ou collecté en gazomètre. Gaz : pouvoir calorifique correct (1700–2000 kcal/m³) → utilisé comme combustible dans l'usine. Systèmes à combustion supprimée offrent potentiel récupération d'énergie.
Émissions fugitives secondaires (chargement/coulée, échappement hotte principale pendant soufflage) → captées par systèmes d'extraction hottes locales ou hottes canopy hautes dans les fermes de l'atelier. Collecteur à tissu (bag house) typiquement utilisé. Opérations annexes (stations transfert fonte, désulfuration) → hottes locales exhaustées vers filtres à tissu.
Matières particulaires capturées dans système primaire (boue épurateurs humides ou poussières sèches précipitateurs) → traitement avant recyclage. Boue épurateurs humides = étape séchage supplémentaire. Poussières/boues BOF ne sont pas déchets dangereux listés. Recyclables au haut fourneau ou usine de frittage après briquetage ou pelletisation.
Scories BOF souvent recyclées par usine de frittage et haut fourneau (teneur élevée en chaux). Aussi utilisées comme ballast ferroviaire.
Processus de fabrication
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Oxyde de magnésium : clé pour prolonger la vie du revêtement BOF et réduire la corrosion
- Fours de réchauffage : types, fonctions et applications industrielles
- Système efficace de récupération et de nettoyage des gaz pour convertisseurs à oxygène basique
- La chimie derrière la sidérurgie au convertisseur à oxygène basique
- Réfractaires optimisés pour four à oxygène basique : durée de vie du revêtement et productivité
- Opérations de perçage de précision dans l'usinage CNC
- Acier à outils démystifié : composition, fabrication et applications industrielles