



Comment les batteries de fours à coke sous-produits produisent le coke pour la sidérurgie
Comprendre la cokéfaction en batterie de fours à coke sous-produits
Le coke est l'un des matériaux de base utilisés dans les hauts fourneaux pour la conversion du minerai de fer en métal chaud (fer liquide), dont la majeure partie est ensuite transformée en acier. La majeure partie du coke produit sert à la production de métal chaud. Le coke est aussi utilisé par d'autres industries : fonderies de fer, fonderies de métaux non ferreux, usines chimiques. Il sert aussi en aciérie comme matériau de carburation.
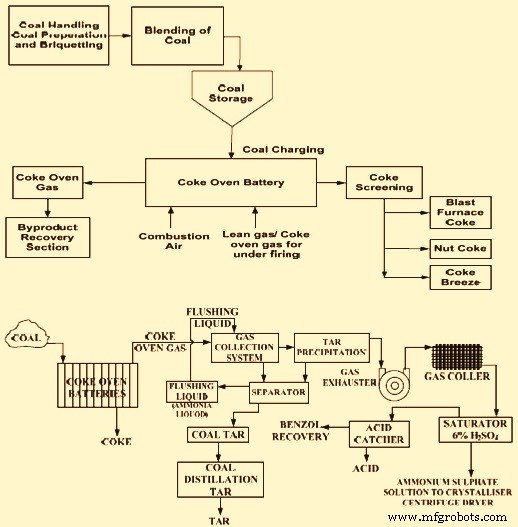
Le coke et les sous-produits du four à coke (gaz de four à coke, goudron, ammoniaque, phénol, naphtalène, huile légère, soufre) sont produits par la pyrolyse (chauffage en l'absence d'air) de charbons de qualité appropriée. Le procédé inclut aussi le traitement du gaz de four à coke pour éliminer goudron, ammoniaque (généralement récupéré en sulfate d'ammonium), phénol, naphtalène, huile légère, soufre avant que le gaz ne soit utilisé comme combustible pour chauffer les fours.
Secteurs de l'industrie de la cokéfaction
- Usines intégrées : appartiennent ou sont affiliées à des producteurs de fer/acier ; produisent du coke pour haut fourneau principalement pour leur propre consommation.
- Usines marchandes indépendantes : produisent du coke pour haut fourneau et/ou fonderie pour vente sur le marché libre. Vendent la majeure partie à d'autres usines (hauts fourneaux, fonderies, fonderies non ferreuses).
Qualité du charbon et du coke
Un coke de bonne qualité provient de la carbonisation de charbon à coker de bonne qualité. Charbons à coker : charbons qui, à la carbonisation, passent par ramollissement, gonflement et re-solidification en coke. Considération importante : le mélange de charbons ne doit pas exercer une forte pression sur les parois du four et doit se contracter suffisamment pour permettre le poussage du coke.
Le coke est un matériau carbonacé solide produit par distillation destructive (carbonisation) de charbon bitumineux à faible teneur en cendres et de préférence faible en soufre. Le charbon est distillé dans les fours à température contrôlée (~1100–1200 °C) ; le coke est produit comme résidu combustible constitué de cendres résiduelles et carbone fixe ; les impuretés du charbon (matières volatiles : goudrons, huiles, graisses) sont chassées. Un taux de ~25 % de matières volatiles (VM) dans le charbon est considéré bon pour la cokéfaction. La distillation à température contrôlée empêche la combustion du carbone du charbon.
Le coke dérivé du charbon est généralement gris, dur et poreux. Aussi appelé coke métallurgique à faibles cendres (LAMC), utilisé au haut fourneau pour la production de fer. Le coke agit à la fois comme agent réducteur et source de combustible pour fournir la chaleur. Aussi utilisé dans les industries ferro-alliages, graphite et noir de carbone.
Les propriétés de cokéfaction du charbon sont critiques. Ce sont des propriétés essentielles et uniques des charbons à coker. En chauffant, le charbon passe par une zone où il devient très plastique, ramollit, gonfle puis se re-solidifie. Le résidu re-solidifié est une masse de coke cellulaire. Charbons non-cokeurs : à la distillation, ne forment pas de coke mais un char non cohérent ou faiblement cohérent.
Les propriétés du coke et la performance de poussage sont influencées par plusieurs variables : (i) rang du charbon, (ii) caractéristiques pétrographiques, chimiques, rhéologiques, (iii) granulométrie, (iv) teneur en humidité, (v) densité apparente, (vi) altération du charbon, (vii) température et vitesse de cokéfaction, (viii) temps de trempage, (ix) pratique de trempe, (x) manutention du coke. La variabilité de la qualité du coke est faible si tous ces facteurs sont contrôlés. Les cokefacteurs utilisent des charbons très différents et emploient de nombreuses procédures pour améliorer la qualité du coke, la productivité du four et la durée de vie de la batterie.
Le charbon chargé dans les fours à sous-produits est généralement un mélange de deux ou plus charbons à faibles, moyennes ou fortes volatiles, normalement faibles en soufre et cendres. Le mélange est nécessaire pour : contrôler les propriétés du coke résultant, optimiser qualité/quantité des sous-produits, éviter l'expansion de certains charbons causant une pression excessive sur les parois pendant la cokéfaction.
Préparation du charbon pour la cokéfaction
Réception en wagons ferroviaires. Étapes : réception, concassage préliminaire, stockage, proportionnement, ajout de déchets de cokéfaction au mélange, concassage final, mélange, transport du mélange à la tour à charbon.
Convoyeurs transfèrent le charbon du tas de stockage vers les silos de mélange où les différents types sont stockés. Transfert des silos vers concasseur où il est pulvérisé à -3,2 mm (85 % min). Granulométrie désirée selon réponse du charbon aux réactions de cokéfaction et résistance du coke désirée. Charbons à faibles volatiles cokéfient plus facilement si granulométrie fine ; particules plus fines augmentent la résistance du coke.
Charbon pulvérisé → mélangé et homogénéisé ; parfois eau et huile ajoutées pour contrôler la densité apparente du mélange. Mélange transporté vers silos de stockage de la tour à charbon au sommet de la batterie.
Techniques spéciales de préparation : (i) concassage sélectif par séparation pneumatique, (ii) traitement thermique (préchauffage) du mélange avant cokéfaction, (iii) briquetage partiel du mélange, (iv) préparation pour chargement parestampage.
Chargement et cokéfaction
Méthode de chargement par le haut (top charging) : par gravité avec chariot de chargement. Chargement par estampage (stamped charging) : gâteau de charbon estampé chargé par porte latérale du pousseur.
Chargement par gravité : quantité pesée ou volume spécifique déchargée de la tour dans chariot qui se déplace sur la batterie. Chariot positionné sur four vide et chaud (spotting), couvercles des portes de chargement retirés, charbon déchargé des trémies du chariot dans le four. Pour minimiser l'échappement de gaz pendant le chargement, aspiration vapeur utilisée pour aspirer les gaz de l'espace au-dessus du charbon chargé vers le collecteur principal.
Pics de charbon se forment sous les portes de chargement. Nivelés par barre d'acier insérée par le pousseur par une petite porte latérale (porte de nivelage ou "chuck door"). Nivelage = cokéfaction uniforme + espace vapeur clair + tunnel de sortie pour gaz évoluant pendant cokéfaction vers système de collecte. Après remplissage, porte de nivelage et portes de chargement refermées. Portes peuvent être scellées avec mélange d'argile humide (luting). Aspiration arrêtée, gaz dirigés vers système de prise et collecteur principal.
La distillation thermique (cokéfaction) se déroule dans des groupes de fours appelés batterie de fours à coke. Une batterie = 20 à 100 fours adjacents avec parois communes en briques de silice de haute qualité et autres réfractaires. Fours individuels typiques : 11–18,74 m long, 0,35–0,5 m large, 3,0–7,4 m haut. Paroi séparant fours adjacents et parois d'extrémité = série de canaux de chauffage. Majorité des batteries à sous-produits : canaux verticaux ; quelques vieilles batteries : canaux horizontaux. Contrairement aux canaux verticaux (grand nombre de canaux individuels par paroi), le système horizontal ne comporte qu'un petit nombre de canaux horizontaux conveiant les gaz de combustion du haut vers le bas en serpentant.
Systèmes de chauffage (sous feu) : deux classes : (i) sous jet (under jet), (ii) canon-canaux (gun-flue). Sous-jet : gaz de canaux introduit dans chaque canal depuis tuyauterie au sous-sol ; débit vers chaque canal mesuré et contrôlé. Canon-canaux : gaz introduit par conduit horizontal le long de chaque paroi légèrement sous la ligne de sole ; courts conduits mènent vers le haut à une buse en bas de chaque canal vertical. Batteries modernes : système PVR (double canaux verticaux avec recirculation des gaz de déchets).
À tout moment, la moitié des canaux d'une paroi brûlent du gaz tandis que l'autre moitié évacue la chaleur des canaux de combustion vers un échangeur puis vers la cheminée. Toutes les 20–30 minutes, la batterie « inverse » : anciens canaux de chaleur deviennent canaux de combustion et vice-versa. Évite la fusion de la maçonnerie (température flamme > point de fusion de la brique) et assure chauffage plus uniforme de la masse de charbon. Chaque four contient 15–50 t de charbon selon volume.
Canaux de prise (off take) évacuent les gaz évoluant pendant la distillation destructive. Chaleur de procédé = combustion des gaz entre chambres de cokéfaction. Opération de chaque four cyclique ; temps de cycle = période de cokéfaction. Batteries contiennent assez de fours pour rendement sous-produits quasi continu. Fours individuels chargés et déchargés à intervalles ~égaux pendant le cycle. Cokéfaction : 15–18 h pour coke haut fourneau ; 25–30 h pour coke fonderie. Temps déterminé par mélange charbon, humidité, taux de chauffage sous feu, propriétés désirées du coke.
Si débit de coke faible, temps de cokéfaction extensible à 24 h (haut fourneau) et 48 h (fonderie). Températures de cokéfaction : 900–1100 °C, côté haut pour coke haut fourneau.
Pendant la cokéfaction, la charge de charbon est en contact direct avec les parois chauffées et développe une « zone plastique » agrégée. En absorbant l'énergie thermique, la zone s'épaissit et fusionne vers le centre. Gaz volatils s'échappent devant la zone en développement du fait de la progression de la chaleur depuis les parois. Température max au centre de la masse de coke : 1100–1500 °C. À cette température, toutes les matières volatiles s'évaporent → coke métallurgique de haute qualité.
L'air est empêché de fuir dans les fours par surpression positive ~10 mm d'eau. Gaz et hydrocarbures évoluant pendant la distillation thermique évacués par système de prise → usine de sous-produits pour récupération.
Chaque four est isolé du collecteur principal près de la fin de la période de cokéfaction (généralement 3e ou 4e en ligne pour être poussé). Une fois isolé, le chapeau de la tubulure est ouvert pour soulager la pression. Gaz volatils s'échappant par la tubulure ouverte sont enflammés s'ils ne s'enflamment pas d'eux-mêmes et brûlent jusqu'au poussage. Dans certaines batteries, un tirage est créé par le haut du four en ouvrant les deux tubulures (batterie à double collecteur) ou un couvercle de chargement pendant que la tubulure est ouverte. Cette pratique, appelée « beehiving », peut résulter en émissions épaisses et sombres si le four n'est pas complètement cokéfié.
Poussage, trempe et refroidissement sec
À la fin de la période de cokéfaction, portes aux deux extrémités retirées, coke incandescent poussé côté coke par bélier étendu depuis le pousseur. Coke poussé à travers guide-coke dans wagon spécial (wagon de trempe) traversant le côté coke de la batterie. Wagon transporte coke à tour de trempe (généralement au bout d'une rangée de batteries). À l'intérieur, coke chaud déluge d'eau pour qu'il ne continue pas à brûler à l'air. Coke trempé déchargé sur « quai à coke » incliné pour égoutter l'excès d'eau et refroidir à température raisonnable. Portes le long du bord inférieur contrôlent le débit de coke sur le convoyeur vers le système de concassage et criblage.
En cas de refroidissement sec du coke (CDC - Coke Dry Cooling), le wagon de trempe = wagon à godet coke. Système CDC : chambre CDC à deux étages (pré-refroidissement + refroidissement), chaudière, réseau de récupération de poussières. Coke chaud poussé dans godet → transporté à l'usine CDC. Chargé dans chambre de pré-refroidissement au sommet. Poussières excédentaires évacuées ; coke chaud chargé par lots dans chambre de refroidissement inférieure. Gaz inerte (généralement azote) circulé en circuit fermé entre chambre de refroidissement et chaudière → chaleur du coke récupérée et transférée en vapeur via échangeurs. Coke refroidi déchargé par le bas de la chambre de refroidissement.
Traitement du gaz brut de four à coke
Le gaz brut collecté de la batterie est traité pour éliminer goudron, ammoniaque (récupéré en sulfate d'ammonium), phénol, naphtalène, huile légère, soufre avant utilisation comme combustible pour chauffer les fours.
Gaz évolués pendant cokéfaction quittent le four par tubulures, passent dans des cols de cygne, traversent une vanne de régulation vers le collecteur principal → usine de sous-produits. Ces gaz = 20–35 % en poids de la charge initiale de charbon ; composés de vapeur d'eau, goudron, huiles légères, hydrocarbures lourds, autres composés chimiques.
Gaz brut sort des fours à ~760–870 °C → refroidi par choc par aspersion de liqueur de lavage recyclée dans le col de cygne. Refroidissement à 80–100 °C, précipitation du goudron, condensation de divers vapeurs, support pour composés condensés. Produits séparés de la liqueur dans un décanteur → traités pour produire goudron et dérivés.
Gaz → extracteur final de goudron ou précipitateur électrostatique pour élimination supplémentaire du goudron. À la sortie de l'extracteur : 75 % de l'ammoniaque et 95 % de l'huile légère (principalement benzène, toluène, xylène) initialement présents.
Ammoniaque récupéré : solution aqueuse par absorption d'eau ou sel sulfate d'ammonium. Sulfate d'ammonium cristallisé dans saturateur (solution 5–10 % acide sulfurique) → retiré par injecteur d'air ou pompe centrifuge. Sel séché en centrifugeuse → récupéré.
Gaz sortant du saturateur ~60 °C → refroidisseurs/condenseurs finaux → refroidi par échange indirect à ~24 °C. Gaz refroidi → laveur d'huile légère (benzol) avec circulation d'une fraction pétrolière lourde (huile de lavage ou huile de goudron de houille) comme milieu absorbant. Huile pulvérisée en haut de tour d'absorption garnie ; gaz remonte à travers. Huile de lavage absorbe 2–3 % de son poids en huile légère, efficacité ~95 % des vapeurs d'huile légère. Huile riche → colonne de stripping à contre-courant à la vapeur. Vapeurs vapeur + huile légère → échangeur → condenseur → séparateur d'eau. Huile légère vendue brute ou traitée pour récupérer benzène, toluène, xylène, naphta solvant.
Après élimination goudron, ammoniaque, huile légère → désulfuration finale dans de nombreuses usines pour éliminer H₂S avant utilisation comme combustible. Gaz de four à coke : pouvoir calorifique élevé ~4400 kcal/m³.
Enjeux environnementaux
Le four à coke est une source majeure d'émissions fugitives d'air. Le procédé émet : matières particulaires (PM), COV, HAP, méthane (~100 g/t coke), ammoniaque, monoxyde de carbone, sulfure d'hydrogène H₂S (50–80 g/t coke des opérations de poussage), cyanure d'hydrogène HCN, oxydes de soufre SOx (libérant 30 % du soufre de l'alimentation). Quantités significatives de COV aussi libérées dans les opérations de récupération des sous-produits.
Pour chaque tonne de coke produite, environ : 0,7–7,4 kg PM, 2,9 kg SOx (0,2–6,5 kg), 1,4 kg NOx, 0,1 kg NH₃, 3 kg COV (dont 2 kg benzène) peuvent être émis dans l'atmosphère sans système de récupération des vapeurs.
Manutention du charbon : ~10 % de la charge particulaire. Chargement charbon, poussage coke, trempe = sources majeures d'émissions de poussières.
Eaux usées générées : 0,3–4 m³/t coke traité. Flux majeurs : refroidissement gaz de four à coke, traitement ammoniaque, goudron, naphtalène, phénol, huile légère. Eaux de procédé peuvent contenir : 10 mg/L benzène, 1000 mg/L DBO (4 kg/t coke), 1500–6000 mg/L DCO, 200 mg/L MES, 150–2000 mg/L phénols (0,3–12 kg/t coke). Aussi HAP (jusqu'à 30 mg/L), ammoniaque (0,1–2 kg N/t coke), cyanures (0,1–0,6 kg/t coke).
Installations de production de coke génèrent des déchets solides de procédé autres que le coke breeze (moyenne 1 kg/t produit). La plupart contiennent composants dangereux (benzène, HAP). Flux préoccupants : résidus récupération goudron (0,1 kg/t), décanteur goudron (0,2 kg/t), stockage goudron (0,4 kg/t), traitement huile légère (0,2 kg/t), traitement eaux usées (0,1 kg/t), récupération naphtalène (0,02 kg/t), distillation goudron (0,01 kg/t), boues traitement biologique eaux usées.
Processus de fabrication
- Piles : de la pile de Volta aux cellules lithium modernes
- Le four à micro-ondes : conception, fabrication et innovations futures
- Solutions d'alimentation optimisées pour projets Arduino
- Systèmes avancés d'automatisation et de contrôle pour fours à coke
- Génération et utilisation du gaz de four à coke dans la sidérurgie
- Gazéification du charbon : conversion du charbon en gaz de synthèse propre
- Récupération Efficace de l'Ammoniac dans la Production de Coke à partir de Charbon Cokéfiable
- Maîtriser la formation de coquille en moulage à la cire perdue : guide pour la précision et la qualité
- Batterie automobile : rôle, types, entretien et spécifications