



Maîtriser le frittage : comment les opérations d'usine de frittage façonnent la production de fer
Comprendre le frittage et les opérations d'usine de frittage
Le frittage est un procédé d'agglomération de particules minérales fines en une masse poreuse et grumeleuse par fusion incipiente causée par la chaleur produite par la combustion de combustible solide au sein de la masse elle-même. C'est une étape de pré-traitement dans la production de fer, où des particules fines de minerais de fer et déchets d'oxydes de fer secondaires (poussières captées, calamine, etc.) avec des flux (chaux, calcaire, dolomie) sont agglomérés par combustion. L'agglomération des fines est nécessaire pour permettre le passage des gaz chauds pendant l'opération du haut fourneau.
Le frittage a été décrit comme l'art de brûler un mélange combustible-minerai sous conditions contrôlées. Il implique le chauffage de minerai de fer fin avec flux et fines de coke/charbon pour produire une masse semi-fondue qui se solidifie en morceaux de frittage poreux avec les caractéristiques de taille et résistance nécessaires pour l'alimentation du haut fourneau.
Bien que simple en principe, l'usine de frittage exige l'observation de nombreux facteurs importants dans sa conception et son exploitation pour atteindre une performance optimale.
Types de frittages
- Frittages non fluxés (acides) : aucun flux ajouté au minerai de fer dans la préparation du mélange. Très rarement produits aujourd'hui.
- Frittages auto-fluxés (basiques) : flux suffisant ajouté dans le mélange pour produire des scories de basicité désirée (CaO/SiO₂) au haut fourneau, en tenant compte des oxydes acides dans la charge.
- Frittages super-fluxés : flux suffisant ajouté pour produire des scories de basicité désirée en tenant compte aussi des oxydes acides dans les cendres de coke, en plus des autres oxydes acides de la charge.
Les frittages fluxés ont des propriétés à haute température supérieures au minerai en blocs et frittages acides : températures de ramollissement et fusion plus élevées, réductibilité plus élevée.
La flexibilité du procédé permet la conversion de divers matériaux : fines naturelles de minerai de fer, fines de criblage, poussières captées, concentrés, fines de retour non adaptées au traitement aval, autres matériaux ferrugineux à granulométrie fine (boues, calamine), déchets et criblages de chaux, calcaire, dolomie → aggloméré de type clinker bien adapté au haut fourneau.
L'usine de frittage a permis une augmentation phénoménale de la productivité et une économie de coke au haut fourneau. Le frittage fluxé représente un matériau amélioré par rapport au minerai de fer calibré. Améliorations obtenues en incorporant le flux du haut fourneau dans le frittage plutôt qu'en le chargeant séparément au sommet du fourneau (nécessaire avec le minerai calibré seul). Règle empirique : pour 100 kg de calcaire par tonne nette de fonte retirés de la charge du haut fourneau et chargés à l'usine de frittage pour faire un frittage fluxé → économie d'environ 20–35 kg de coke métallurgique par tonne de fonte et amélioration de 3 % à 5 % de la productivité du haut fourneau. L'économie de coke résulte principalement du calcination du calcaire sur la grille de frittage plutôt que dans le haut fourneau.
Qualité des frittages
Deux propriétés importantes : basicité (contrôlée par quantité de calcaire/chaux) et résistance (contrôlée par teneur en coke).
Le haut fourneau exige un frittage avec : résistance à froid élevée, indice de dégradation à la réduction (RDI) bas, indice de réductibilité (RI) haut, dans une bande étroite de variation chimique, plus faible teneur en fines possible, bonne taille moyenne. La composition chimique et structurelle est très importante ; le frittage doit être stable pour que les scories primaire et finale possèdent des caractéristiques adéquates (températures de ramollissement/fusion, température liquide, viscosité) pour un fonctionnement stable du haut fourneau.
Important : teneur en Fe élevée, gangue faible, basicité 1,6–2,1. La réductibilité et la qualité du frittage s'améliorent avec un niveau d'hématite plus élevé que de magnétite ; la structure s'améliore avec plus d'hématite primaire/résiduelle et de ferrites que d'hématite secondaire/précipitée.
La teneur en FeO est un paramètre de contrôle important. Composition chimique du mélange fixée → FeO indique les conditions de frittage, notamment le taux de coke. Augmentation de 2 % du FeO → baisse (amélioration) du RDI de 8 points. Mais FeO élevé affecte négativement la réductibilité. Il faut trouver un FeO optimal pour améliorer le RDI sans altérer d'autres propriétés.
La teneur en alumine a l'effet le plus nocif. Détériore le RDI (augmente avec l'alumine). Résistance et qualité se détériorent avec l'alumine. L'alumine favorise la formation de SFCA (silico-ferrite de calcium et aluminium). Augmente la viscosité du fondu primaire pendant le frittage → structure de frittage plus faible avec pores irréguliers plus interconnectés.
La réductibilité du frittage est déterminée par la composition chimique/minéralogique et la structure poreuse.
Le MgO assure une condition optimale de scories au haut fourneau (bonne fluidité et désulfuration). L'ajout de MgO au mélange brut améliore le RDI.
Remplacer CaO par MgO (dolomite) pour basicités 1,6–1,9 → légère réduction de la résistance, réductibilité et productivité. Le CaO se combine aux oxydes de fer pour former des composés à bas point de fusion favorisant la formation du fondu primaire (minimum nécessaire pour un frittage fort) : Fe₂O₃·CaO (1205 °C), FeO·CaO (1120 °C).
La silice (SiO₂) se combine avec FeO et CaO pour former des composés à bas point de fusion favorisant le fondu primaire : FeO·SiO₂ (1180 °C), 2FeO·SiO₂ (1205 °C), FeO·SiO₂·CaO (1223 °C). Augmenter la teneur en silice et la basicité des fines adhérentes fait baisser la température de formation du fondu primaire → favorable pour la réaction d'assimilation ultérieure à l'interface liquide-solide entre fines et particules nucléaires.
Après basculement des grilles, le gâteau de frittage est concassé et criblé à chaud. Sa distribution granulométrique est un paramètre de processus important. Fraction 10–30 mm → directement aux silos de stockage du haut fourneau ; fraction plus grosse → concassée pour obtenir fractions plus petites ; fraction -5 mm (fines de retour) → recyclée aux trémies de l'usine. Pour un bon fonctionnement, il faut équilibrer génération et recyclage des fines de retour.
La réductibilité mesure l'aptitude au transfert d'oxygène pendant la réduction au haut fourneau, indiquant les besoins en combustible. Porosité et structure des frittages et leurs phases minérales sont intimement liées à la réductibilité. Structure hétérogène plus réductible qu'homogène.
La dégradation du frittage est déterminée par l'indice de dégradation à basse température (LTDI) et le RDI. Origine partielle dans la transformation hématite→magnétite pendant la réduction, accompagnée d'une augmentation de volume → contraintes structurelles. La dégradation dans le haut fourneau se produit pendant la réduction en zone basse température → effet nuisible sur la résistance de la charge, perte de perméabilité aux gaz réducteurs, augmentation consommation de coke. Faibles valeurs de dégradation souhaitables.
Le RDI est un paramètre de référence crucial dans tout travail de frittage, prédisant le comportement de dégradation dans la partie basse du haut fourneau. Relation forte entre RDI et température ambiante extérieure à l'usine. RDI fortement dépendant de la teneur en Ti, même très faible. Pas de relation avec l'alumine mais le ratio coke dans le mélange est la variable de contrôle la plus importante pour le RDI.
La résistance à froid (indice de tumble) dépend de la résistance de chaque composant de minerai, de la matrice de liaison et de la composition du minerai. Détermine la réduction de taille par impact et abrasion pendant manutention, transport et processus au haut fourneau. Résistance mécanique à froid directement liée à la tendance à former des fines pendant transport/manutention entre machine de frittage et gorge du haut fourneau.
La porosité du frittage affecte significativement ses propriétés, notamment son comportement à la réduction. Diamètre des pores doit être > 0,01 µm pour accès suffisant du gaz réducteur. Quand les micropores coalescent en pores de 1–5 µm, la surface spécifique diminue et la réduction aussi. Éliminer la coalescence et augmenter le nombre de micropores → augmenter la surface spécifique → amélioration substantielle de la réductibilité. Les ferrites stabilisent les micropores et augmentent la porosité → réductibilité plus élevée.
Compte tenu de la diversité des composants minéralogiques du mélange et de son hétérogénéité, la structure du frittage est complexe, formée principalement par grains d'oxyde de fer et ferrites de calcium liés par une matrice de gangue. Les ferrites (quantité augmente avec la basicité) sont facilement réductibles et, en augmentant la ténacité mécanique à certains niveaux, sont considérées comme composants très utiles. Ferrites de type SFCA formées par réaction solide-liquide entre hématite et fondu Fe₂O₃·CaO, avec assimilation subséquente de SiO₂ et Al₂O₃ dans le fondu. La gangue : silicates de calcium, fer, magnésium (difficiles à réduire) → partie des scories au haut fourneau.
Opérations d'usine de frittage
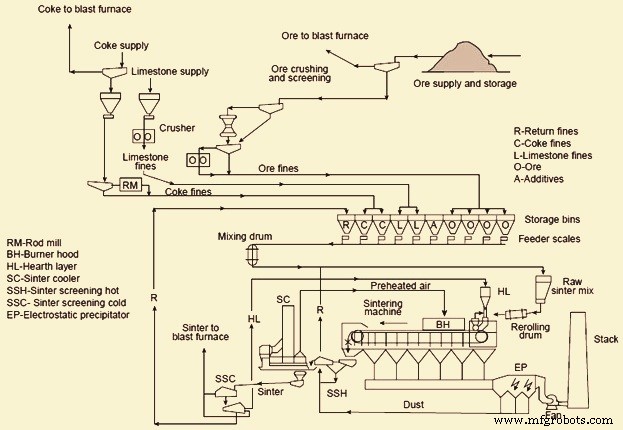
Une usine typique comprend plusieurs unités séquentielles avec la machine de frittage au cœur.
Produire la qualité cible nécessite un chargement précis des matières premières (minerais, coke, additifs). Pour modifier la recette : ajout de coke, basicité du frittage, analyses matières premières et leur influence sur les paramètres du frittage. Procédure complexe. But du calcul du mélange brut : établir une composition pour atteindre automatiquement les valeurs cibles (ajout coke, basicité, Fe total, bilan SiO₂, bilan alumine, bilan MgO).
Le procédé commence par la préparation du mélange brut. Matériaux (fines de minerai, flux, déchets d'usine, combustible, fines de retour) stockés dans silos. Mélangés en proportions correctes via trémies peseuses/alimentateurs à disque (un par silo). Pour fines de retour, parfois débitmètre d'impact. Pesée continue, comme tout le procédé. Matériaux pesés → convoyeur → tambour de mélange primaire où l'eau est ajoutée (manuellement ou % calculé du poids entrant).
Le coke breeze doit être concassé (broyeur à 4 rouleaux) pour granulométrie correcte (0,25 mm à -3 mm) → productivité et réductibilité du frittage. < 0,25 mm : effet négatif sur productivité ; fractions -3,15 mm à +1,00 mm : meilleurs rendements.
Flux (calcaire, dolomie) concassés (broyeurs à marteaux) pour ≥ 90 % de -3 mm.
Le mélange intime des matériaux d'alimentation est crucial. Pré-mélange (base mix) : minerais de frittage, oxydes de déchets d'aciérie, flux, combustibles solides → tambour de mélange primaire rotatif → aire de mélange de base mix à ciel ouvert. Base mix mélangé puis complété par petites quantités de flux et combustible de correction. Ce mélange total → ajout d'eau dans dispositif de mélange (tambour de bouletage ou disque). Ces mélangeurs produisent de petits nodules/pellets améliorant significativement la perméabilité du lit de frittage. Tambour de bouletage = mélange secondaire et nodulisation.
Eau primaire ajoutée ∝ poids du base mix entrant au tambour. Eau secondaire maintenant automatiquement contrôlée ; consigne souvent proportion du peseur de bande du base mix.
Le procédé continu se déroule sur une grille mobile de la machine de frittage qui transporte un lit de mélange préparé (mélange de frittage). Le mélange est soigneusement convoyé pour maintenir la perméurité. Transfert du mélange du mélangeur à la grille : alimentation soignée pour lit uniforme, homogène, sans compactage. Pour éviter chute directe sur la grille, une couche de sole de 25–50 mm de matériau grossier (déjà fritté) est d'abord alimentée. Dispositifs d'alimentation : alimentateur à rouleaux + goulottes évitant le compactage. Conception des trémies et alimentateurs pour distribuer le mélange préparé tout aussi importante : si compactage ou ségrégation pendant manutention/chargement sur grille → tous avantages de la bonne préparation perdus. Après cela, le mélange est nivelé.
Profondeur du lit fixée et maintenue constante par plaque de coupe avec sondes détectant la profondeur et variant automatiquement la vitesse de l'alimentateur à rouleaux. Quantité dans la trémie d'alimentation maintenue constante par ajustement automatique des débits depuis les silos individuels.
Une fois le mélange chargé sur la grille mobile, barres/tiges métalliques insérées longitudinalement sur ~2–4 m aident à décompacter le mélange pour améliorer la perméabilité.
Allumage de la surface du mélange près de la tête/extrémité d'alimentation par gaz mixte (gaz de four à coke + gaz de haut fourneau), ou seulement gaz de four à coke, ou seulement gaz de haut fourneau (généralement préchauffé). Allumage correct crucial. Mauvais allumage → combustion par taches, matériel non fritté en surface. Allumage trop intense → scoriage en surface, taux de frittage réduit. Fourneau d'allumage à hotte radiante donne bon allumage. Valeur calorifique du mélange gazeux et température de hotte contrôlées. Système de contrôle séparé maintient pression de hotte fixe en ajustant registres des boîtes à vent sous la hotte.
Alors que le mélange avance sur la grille, l'air est aspiré par ventilateur d'extraction à travers la couche allumée pour brûler le combustible par combustion descendante. Alors que les grilles avancent continuellement sur les boîtes à vent vers l'extrémité de décharge, le front de combustion dans le lit progresse progressivement vers le bas. Cela crée chaleur et température suffisantes (~1300–1480 °C) pour fritter les fines particules de minerai en clinkers poreux. Circuit gazeux doit être parfaitement étanche (pas de faux air aspiré) → économie d'énergie dans le circuit des gaz de déchets.
Partie importante : burn-through (percement). Point le long de la grille où le front de combustion touche le fond du lit. Idéalement près de la fin du lit. Contrôlé en modifiant la vitesse de la grille. Variables affectant le burn-through : profondeur du lit, teneur en eau, qualité du frittage. Détection normale par sondes de température sous le lit. Burn-through doit être atteint mais pas trop tôt après la hotte d'allumage. Tirant sur la grille maintenu à valeur prédéfinie en contrôlant les registres du ventilateur principal depuis mesures de pression dans le collecteur principal. Cela gouverne le point de burn-through.
Vitesse de la grille : contrôle manuel ou par mesure des températures des gaz de déchets (indication du burn-through). Si trop tôt → température moyenne gaz de déchets augmente. Si trop tard → température diminue, vitesse ralentie pour compenser. Températures des boîtes à vent peuvent améliorer la surveillance.
L'aspiration du ventilateur principal variée par registres près de l'entrée, contrôlés par contrôleur d'aspiration. Si température gaz de déchets dépasse limite de sécurité, sélecteur permet au contrôleur de surchauffe de positionner les registres.
Selon caractéristiques des minerais et conditions de frittage, production moyenne journalière attendue : 22,5–44 t/m²/jour de surface de grille.
Après la grille mobile, le frittage passe par concasseur à dents et cribles chauds vers le refroidisseur. Plusieurs ventilateurs pour le refroidissement ; vitesse du refroidisseur adaptée à la demande de la grille mobile (vitesse grille × profondeur lit). Fines enlevées par cribles chauds → bac à fines de retour.
Refroidissement du frittage < 150 °C pour manutention sur convoyeurs → partie importante. Refroidisseurs : rotatifs ou linéaires. Rotatifs plus courants. Éviter trempe à l'eau (affecte négativement les propriétés). Air d'échappement des refroidisseurs utilisé pour récupération de chaleur dans certaines usines.
Après refroidissement, frittage → bunker de décharge. Niveau contrôlé en variant débit de sortie (alimentateurs vibrants). Puis zone de criblage à froid : concasseurs et cribles pour séparation produit frittage, sole et fines de retour. Fines de retour (non adaptées aval) → bac pour recyclage.
L'utilisation de frittage calibré est souhaitable pour améliorer les taux de production au haut fourneau. Concasser le frittage à 30 mm à l'usine donne un frittage plus stable (fractions plus petites plus résistantes à la dégradation).
Un poste de supervision contrôle toutes les étapes. Depuis la salle de contrôle, l'opérateur a le contrôle total via terminaux PC.
Autres articles sur frittages et frittage disponibles via liens.
Processus de fabrication
- Célébrer l'excellence : les prix et jalons de la première année de Reliable Plant
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Vis vs Boulon : différences clés, types et applications
- Maîtriser la maintenance d'usine : pratiques éprouvées pour une production d'énergie fiable
- Maîtriser l'usinage : procédés, outils et applications
- Pneus à chambre vs sans chambre : principales différences expliquées
- Maîtriser les moteurs diesel et essence 2 temps : différences clés avec les modèles 4 temps
- Freinage par friction et freinage régénératif : comment les véhicules modernes récupèrent l'énergie
- Groupe motopropulseur vs transmission : ce qu'ils sont et pourquoi c'est important