



Maîtriser la production de pellets : au cœur des opérations d'une usine de pelletisation
Comprendre les pellets et les opérations d'usine de pelletisation
La pelletisation est un procédé d'agglomération qui convertit le minerai de fer très fin en boules d'un certain diamètre (normalement 8 à 20 mm), appelées pellets. Ces pellets conviennent aux procédés au haut fourneau et de réduction directe. La pelletisation diffère du frittage en ce qu'un pellet vert (non cuit) est formé puis durci par chauffage.
Les pellets de minerai de fer peuvent être fabriqués à partir de minerai de fer enrichi ou de fines de minerai de mine (run of mine). Les minerais de fer maigres sont normalement mis à niveau vers une teneur plus élevée par enrichissement, générant un filter-cake de minerai de fer qui doit être pelletisé pour être utilisé en sidérurgie. Lors du traitement de minerais de haute teneur ne nécessitant pas d'enrichissement, les fines générées peuvent être pelletisées et utilisées au lieu d'être éliminées.
Les usines de pelletisation peuvent être situées sur les mines, près des ports ou accolées aux aciéries. Équipées de technologies environnementales avancées, elles sontvirtuellement sans pollution, ne générant ni résidus solides ni liquides.
Histoire de la pelletisation
L'histoire des pellets débute en 1912 quand A.G. Andersson, un Suédois, inventa une méthode de pelletisation. L'utilisation commerciale commença aux États-Unis après la Seconde Guerre mondiale. Diverses études furent menées pour développer les vastes réserves de taconite (minerai de fer de faible teneur) autour des Grands Lacs. L'enrichissement de la taconite impliquait le broyage pour éliminer les gangues et augmenter la teneur en fer. Le minerai enrichi résultant se présentait sous forme de particules très fines (≤ 0,1 mm), inadaptées au frittage. Ce problème mena au développement du procédé de pelletisation.
En 1943, le Dr Davis, professeur à l'Université du Minnesota (Mines Experiment Station), et ses associés inventèrent une méthode pour traiter la taconite à faible teneur. Leur invention montra qu'il était possible de bouleter/pelletiser du concentré de magnétite fin dans un tambour de bouletage et qu'en cuisant les boules à température suffisamment élevée (généralement en dessous du point de fusion incipiente), on obtenait un pellet dur, induré, bien adapté au haut fourneau. Malgré les avantages incontestés du frittage sur les performances du haut fourneau, un vif intérêt pour la pelletisation s'est développé grâce aux performances exceptionnelles d'aciéries en opérations prolongées avec les pellets comme principal matériau ferrugineux de la charge.
Les usines de pelletisation joueront un rôle important dans une ère où les réserves mondiales de minerai de fer de haute teneur en blocs (lump) diminuent. Elles favorisent la concentration des minerais de faible teneur en pellets améliorés, de plus en plus utilisés par les hauts fourneaux et fours de réduction directe dans les années à venir.
Types de pellets de minerai de fer
Les pellets peuvent être acides ou basiques. Les pellets acides sont aussi appelés pellets DRI (fer réduit direct) ; les pellets basiques sont aussi appelés pellets BF (haut fourneau) ou pellets fluxés.
Pellets DRI (grade acide)
- Basicité généralement < 0,1.
- La résistance du pellet cuit est due, dans une certaine mesure, aux ponts d'hématite de structure polycristalline.
- Volume important de pores ouverts.
- Le gaz de réduction pénètre rapidement à travers ces pores jusqu'au cœur du pellet et attaque simultanément la structure en de nombreux endroits → changement structural précoce débutant à basse température sur tout le volume du pellet.
Pellets BF (grade basique / fluxés)
- Basicité > 0,1 (variable). Pellets basiques normaux : basicité 0,1 à 0,6, faible % CaO.
- Pendant la cuisson, formation d'une phase de scories vitreuse (SiO₂, CaO, Fe₂O₃ en pourcentages variables).
- Pellets à haute basicité : basicité > 0,6, teneur en CaO plus élevée. Contiennent phase vitreuse (SiO₂, CaO, Fe₂O₃) + ferrites de calcium (CaO·Fe₂O₃).
- Pendant la cuisson, la disponibilité du CaO favorise considérablement la croissance cristalline de l'hématite.
- Résistance mécanique élevée après cuisson. Pellets fluxés : bonne résistance, réductibilité améliorée, caractéristiques de gonflement et ramollissement-fusion améliorées → meilleures performances au haut fourneau.
La qualité des pellets est influencée par la nature du minerai/concentré, la gangue associée, le type et la quantité de flux ajoutés. Ces facteurs font varier les propriétés physico-chimiques des phases coexistantes et leur distribution pendant l'induration. Les propriétés des pellets sont largement régies par la forme et le degré de liaison entre les particules de minerai et la stabilité de ces phases de liaison pendant la réduction des oxydes de fer. Comme la formation des phases et de la microstructure pendant l'induration dépend du type et de la quantité de flux, il y a un effet des agents fluxants en termes de rapport CaO/SiO₂ et de teneur en MgO sur la qualité des pellets.
Minéralogiquement, les pellets comprennent essentiellement : hématite (particules originales survivantes), silice cristalline (quartz, cristobalite, tridymite), forstérite (Mg₂SiO₄). La variation principale de la minéralogie est la proportion de phases de gangue, qui varie selon le matériau d'alimentation et le type/quantité d'additifs (calcaire, dolomie, olivine, bentonite, etc.).
La résistance des pellets est importante pour minimiser la dégradation par cassure et abrasion pendant la manutention, le transport et au haut fourneau. Une liaison forte est attribuée à la croissance des grains par oxydation de la magnétite en hématite, ou recristallisation de l'hématite. Bien que la liaison par scories puisse favoriser un renforcement plus rapide à des températures légèrement inférieures, la résistance des pellets est normalement diminuée, surtout la résistance au choc thermique. La résistance est déterminée par essais de compression et de tumble. Résistances à la compression commercialement acceptables : 200 à 350 kg pour pellets de 9 à 18 mm. Essai de tumble (ASTM E279-65T) : 11,4 kg de pellets +6 mm, 200 tours à 25 tr/min. Pellet commercial satisfaisant : ≤ 5 % de fines -0,6 mm (-28 mesh), ≥ 94 % de +6 mm après tumble. Minimum de pellets cassés entre 6 mm et 0,6 mm souhaitable. Autres propriétés importantes pour l'alimentation au haut fourneau : réductibilité, porosité, densité apparente.
Procédé de pelletisation
Une usine de pelletisation comporte normalement quatre étapes : (i) réception des matières premières, (ii) prétraitement, (iii) bouletage, (iv) induration et refroidissement.
Réception des matières premières
La localisation de l'usine affecte la méthode de réception (minerai de fer, additifs, liants). Beaucoup d'usines sont près des mines → réception par rail et/ou pipeline de boue. Usines indépendantes des mines → réception principalement par rail, parfois par pipeline longue distance. Usines portuaires (minerai importé) : navire dédié, déchargement au quai, stockage en parc. Le minerai est généralement expédié en vrac pour économie maximale.
Procédé de prétraitement
Le minerai est broyé en fines de tailles requises pour le bouletage ultérieur. Prétraitement : concentration, déshydratation, broyage, séchage, pré-mouillage. Généralement, les minerais de faible teneur sont broyés en fines pour enrichir la qualité, éliminer les gangues sulfurées/phosphorées, contrôler la granulométrie. Pour magnétite : séparateurs magnétiques pour mise à niveau et élimination des gangues. Pour hématite : enrichissement gravimétrique, flottation, et/ou séparateurs magnétiques haute intensité humide.
Méthodes de broyage : (i) broyage sec ou humide, (ii) circuit fermé ou ouvert, (iii) simple ou multi-étages. Combinaison selon types/caractéristiques des minerais, ratio de mélange, facteurs économiques. Systèmes humides nécessitent déshydratation (épaississeur + filtre) ; systèmes secs nécessitent pré-mouillage. Le pré-mouillage (généralement associé au broyage sec) : ajout d'eau adéquate homogènement dans le matériau broyé sec pour préparer un matériau pré-mouillé adapté au bouletage. Ajuste les caractéristiques affectant significativement la qualité des pellets. Parfois, la composition chimique des pellets est aussi ajustée ici pour produire des pellets de haute qualité.
Liants (bentonite, argile, chaux hydratée, liant organique) : augmentent la résistance humide des boules vertes à des niveaux acceptables pour la manutention. Consommation de bentonite : 6,3–10 kg/t d'alimentation → coût significatif + ajout de silice au produit final.
Ajout de chaux et/ou dolomie : ajuste la composition chimique cible des pellets.
Efforts considérables pour réduire l'usage de bentonite et développer des substituts moins chers. L'aptitude au bouletage et la résistance des boules vertes sont influencées par les additifs, l'humidité et la distribution granulométrique des concentrés. Humidité optimale pour bon bouletage : 9 % à 12 %. L'aptitude au bouletage semble relativement indépendante de la composition chimique du concentré, mais fortement affectée par ses propriétés physiques. Exemple : hématites spéculaires plus difficiles à bouleter que concentrés de magnétite (structure en plaquettes des particules). Formation satisfaisante généralement obtenue par broyage à ~80-90 % -43 µm (-325 mesh). Normalement, tout matériau pour pelletisation doit contenir ≥ 70 % -43 µm et avoir une surface spécifique (Blaine) > 1200 cm²/g pour de bonnes caractéristiques de bouletage.
Procédé de bouletage
L'équipement de bouletage produit des boules vertes à partir du matériau pré-mouillé. Tambour de bouletage (balling drum) et pelletiseur à disque (disc pelletizer) sont les dispositifs les plus utilisés. Les deux utilisent la force centrifuge pour former les fines en sphéroïdes.
- Tambour : boules vertes non uniformes en diamètre. ~70 % de la décharge < taille cible → retournées au tambour après criblage. Difficile d'ajuster pour conditions variables de matière première. Opération stable pour conditions uniformes (composition chimique, granulométrie, humidité, etc.).
- Disque : avantages = poids plus léger, plus grandes possibilités d'ajustement. Design inhérent moyenne les fluctuations instantanées de l'alimentation (le tambour ne peut pas). Le disque classe lui-même les boules vertes, réduisant la quantité retournée. L'action classificatrice favorise la décharge de boules de taille plus uniforme, simplifiant le criblage. Opération facilement ajustable pour conditions variables (vitesse, angle d'inclinaison, profondeur du disque). Inconvénients : capacité plus faible, contrôle plus serré requis.
Meilleur contrôle de la taille des boules quand le dispositif est en circuit fermé avec un crible pour éliminer et recycler le sous-taille. Les résistances à la chute et à la compression des pellets verts sont toutes deux importantes.
Procédé d'induration
La cuisson des pellets établit la liaison des particules d'hématite à température élevée (1250–1350 °C) en conditions oxydantes. Une scorie à bas point de fusion peut se former si la matière première contient de la gangue fluxée ou si du calcaire est ajouté. Dans ces cas, structure intermédiaire avec liaison hématite + liaison scories. Le processus de cuisson se caractérise par des températures inférieures à celles du frittage (fusion partielle et frittage de minerai fin mélangé à du coke breeze, combustible générant la chaleur de combustion).
Trois systèmes normalement utilisés pour l'induration : (i) four à puits vertical, (ii) grille mobile (straight grate / travelling grate), (iii) grille-four-refroidisseur (grate-kiln cooler). Chaque système a été utilisé commercialement pour produire des pellets de qualité acceptable → choix basé sur coûts d'investissement et d'exploitation.
L'oxydation de la magnétite en hématite pendant la pelletisation fournit une proportion significative, ~100 Mcal/t, de l'apport calorifique dans tous les systèmes. Pour la pelletisation d'hématites, l'utilisation de coke breeze (ou source de carbone) dans le mélange d'alimentation est devenue courante pour fournir l'énergie d'induration normalement fournie par l'oxydation de la magnétite.
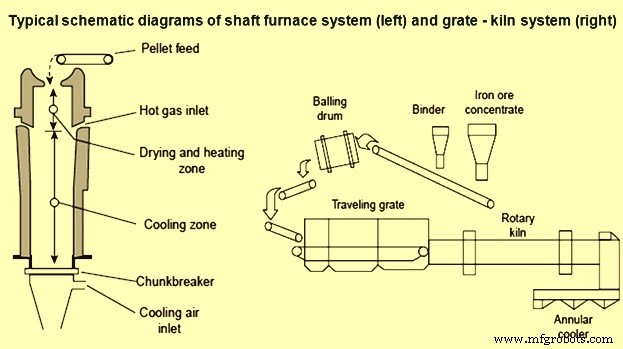
Système à four à puits vertical
Installation la plus traditionnelle, mais moins courante que les systèmes à grille mobile ou grille-four. Plusieurs variantes de design, la plus courante étant le type Erie (Fig. 1). Boules vertes chargées au sommet, descendent à 25–40 mm/min en contre-courant des gaz chauds. ~25 % de l'air total entre par l'entrée de gaz chauds (1280–1300 °C). Pellets dans cette zone atteignent ≥ 1315 °C (chaleur exothermique libérée par oxydation magnétite→hématite). 75 % restants de l'air entrent par l'entrée d'air de refroidissement. Décharge des pellets ~370 °C, gaz de sommet ~200 °C. Capacités typiques : 1000–2000 t/j.
Fours à puits plus efficaces énergétiquement que grille mobile ou grille-four. Bien adaptés pour pelletiser la magnétite, mais pas les minerais hématitiques ou limonitiques. Inconvénients : faible productivité unitaire, difficulté à maintenir température uniforme dans la zone de combustion. Points chauds → fusion des pellets en grosses masses → problèmes de décharge. Très difficile de produire des pellets fluxés en four à puits.
Système à grille mobile (straight grate)
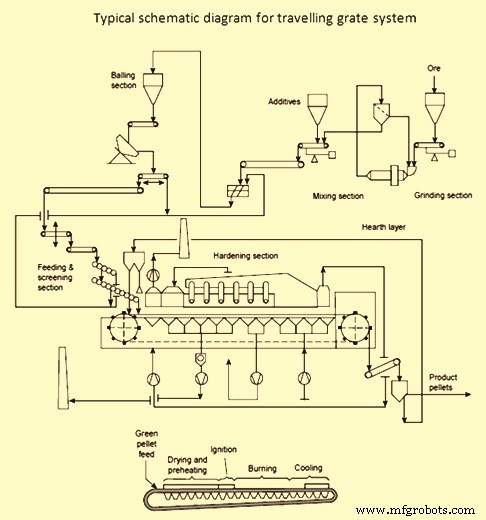
Apparu peu après les fours à puits. Modification du procédé de frittage. Boules vertes alimentées continuellement sur la grille (épaisseur de lit ~300–400 mm). Séchage dans les premières boîtes à vent par air ascendant récupéré de la zone de cuisson, suivi de séchage par air descendant récupéré du refroidisseur. Cette disposition limite les dommages aux pellets par condensation d'humidité dans le lit. Après séchage, préchauffage par air descendant de la zone de refroidissement. Cuisson par air descendant dans la zone de combustion en brûlant fuel oil ou gaz naturel avec air chaud du refroidisseur. Zone de refroidissement suit la zone de combustion avec air frais ascendant.
Système à grille mobile : unité unique déplaçant une couche statique de pellets. Structure simple pour séchage, préchauffage, cuisson, refroidissement. Facilité d'exploitation et de mise à l'échelle → utilisé par de nombreuses usines.
Consommation de combustible : 85–140 Mcal/t pellets (magnétite) ; jusqu'à 240 Mcal/t (hématite). Bon contrôle de température en zone de cuisson. Uniformité du lit possible par recyclage de pellets cuits pour former couches de sole et latérales. Grandes machines : 4 m de large, > 3 millions t/an. Machines à grille circulaire aussi conçues et en service.
Système grille-four (grate-kiln)
Composé (Fig 1) : grille mobile pour séchage et préchauffage à ~1040 °C, four rotatif pour chauffer uniformément au travers jusqu'à température finale d'induration 1315 °C, refroidisseur annulaire pour refroidir le produit et récupérer la chaleur. Chaleur fournie par brûleur central (fuel, gaz, charbon, bois) à l'extrémité de décharge du four. Gaz chauds du four utilisés pour préchauffage descendant des pellets. Air chaud du refroidisseur soutient la combustion dans le four et récupéré vers la grille mobile pour séchage et préchauffage de trempe.
Avantages : excellent contrôle de température à tous les stades, qualité de pellet uniformément constante. Facile à contrôler, extensible à grande capacité. Conçues jusqu'à 6 millions t/an par ligne. Utilisées par de nombreuses usines.
Consommation de combustible : 75–100 Mcal/t (pellets standard, magnétite) ; jusqu'à 170 Mcal/t (hématite). +60 Mcal/t pour pellets fluxés. Consommation électrique (bouletage à chargement) : ~23 kWh/t.
Les procédés de pelletisation s'améliorent constamment. La production de pellets auto-fluxants est une innovation acceptée commercialement ayant mené à des avancées majeures dans les performances du haut fourneau. Autres articles sur pellets et pelletisation disponibles via liens.
Processus de fabrication
- Célébrer l'excellence : les prix et jalons de la première année de Reliable Plant
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Fonte grise démystifiée : propriétés, nuances et applications industrielles
- Tout sur le fer forgé : propriétés, utilisations et histoire
- Fer de fonte : propriétés clés, composition et utilisations industrielles
- Réduction du minerai de fer expliquée : processus, principes et production
- Vis vs Boulon : différences clés, types et applications
- Maîtriser la maintenance d'usine : pratiques éprouvées pour une production d'énergie fiable
- Maîtriser l'usinage : procédés, outils et applications