



Carbonisation du charbon : production de coke et gestion des sous-produits
Carbonisation du charbon pour la production de coke
La carbonisation du charbon est le processus par lequel le charbon est chauffé afin d'éliminer les produits volatils (liquides et gazeux), laissant un résidu solide appelé coke. La carbonisation consiste à chauffer le charbon à haute température, soit en l'absence d'oxygène (O₂), soit avec une quantité contrôlée d'O₂. Un sous-produit gazeux, le gaz de four à coke (GFC), ainsi que l'ammoniac (NH₃), l'eau et des composés soufrés sont également éliminés thermiquement du charbon. Le coke résultant de cette distillation est constitué principalement de carbone (C), sous diverses formes cristallographiques, mais contient aussi les restes minéraux thermiquement modifiés présents dans le charbon d'origine. Ces résidus minéraux, généralement appelés cendres de coke, ne brûlent pas et restent en résidu après la combustion du coke.
Jusqu'à récemment, la carbonisation du charbon était considérée comme une « distillation destructive », mais avec l'importance croissante des produits de la carbonisation, cette expression tombe en désuétude. Aujourd'hui, la carbonisation du charbon est considérée comme un processus physico-chimique qui dépend de la vitesse de cokéfaction, des paramètres d'exploitation, des propriétés du mélange de charbon et du transport de l'énergie thermique. Le taux de chauffe du charbon influence la résistance et les propriétés de fissuration du coke. Pour obtenir une qualité homogène, le chauffage du gâteau de charbon dans un four à coke doit donc être uniforme sur toute la longueur et la hauteur du four. De plus, le taux de migration de la couche plastique influence le niveau de contrainte thermique dans la masse re-solidifiée et, par conséquent, le niveau de fissuration.
Le processus de carbonisation du charbon a débuté au début du 18ᵉ siècle par la carbonisation de charbon à coke de bonne qualité en tas au sol, ce qui a ensuite conduit au développement de fours en ruche de différentes formes et tailles pour répondre à la demande croissante de coke dur nécessaire à la fusion du fer.
Gammes de température de carbonisation
La carbonisation du charbon peut être réalisée selon trois gammes de température :
- Carbonisation à basse température (500–700 °C) : rendements plus élevés en produits liquides, plus faibles en produits gazeux. Le coke produit a une teneur en matières volatiles (MV) plus élevée et est à combustion libre.
- Carbonisation à température moyenne (environ 800 °C) : produit un coke tendre sans fumée. Les sous-produits ont des caractéristiques similaires à ceux de la carbonisation à haute température. Cette méthode est rarement pratiquée de nos jours.
- Carbonisation à haute température (> 900 °C) : rendement plus élevé en produits gazeux, plus faible en produits liquides. Produit du coke dur à partir de charbons à coke.
Carbonisation à basse température
À l'origine, la carbonisation à basse température a été développée pour produire du gaz de ville destiné à l'éclairage résidentiel et public, ainsi qu'un combustible sans fumée pour le chauffage domestique et industriel. Les goudrons sous-produits sont économiquement importants et constituent souvent des matières premières essentielles pour l'industrie chimique, ou sont raffinés en essence, huiles de chauffage et lubrifiants. Les charbons préférés pour la carbonisation à basse température sont généralement la lignite, le sous-bitumineux ou le bitumineux à haute teneur en volatils, qui, pyrolyse à 500–700 °C, donnent un char poreux dont la réactivité n'est pas beaucoup inférieure à celle des charbons mères. Ces chars réactifs : (i) s'enflamment facilement et servent de combustibles sans fumée ou de matières premières pour la gazéification, (ii) sont mélangés aux charbons pour l'alimentation des fours à coke, ou (iii) sont utilisés comme combustible en centrale électrique.
Les goudrons produits lors de la carbonisation à basse température diffèrent nettement de ceux de la carbonisation à haute température. Cette dernière tend à produire principalement des composés aromatiques, alors que la carbonisation à basse température donne prédominamment des composés aliphatiques, d'où des applications finales différentes pour les sous-produits de goudron. Le rendement et la composition du gaz diffèrent également : le rendement en gaz est d'environ 25 % de celui de la carbonisation à haute température, mais le gaz contient plus de méthane (CH₄) et moins d'hydrogène (H₂), ce qui lui confère un pouvoir calorifique supérieur.
L'application principale de la carbonisation à basse température est la production de combustibles sans fumée pour les foyers et les petites chaudières industrielles dans les zones à forte densité de population qui dépendent du charbon comme combustible, en particulier du charbon à forte teneur en MV.
Carbonisation à haute température
Le but principal de la carbonisation à haute température est la production de coke métallurgique pour les hauts fourneaux (HF) et les fonderies. Une partie du coke sert à la production de carbure de calcium (CaC₂) et de carbones d'électrodes. Plus de 90 % du coke produit est utilisé dans les HF pour réduire le minerai de fer en fonte liquide.
Il existe trois types de procédés pour la carbonisation à haute température du charbon : (i) fours en ruche, (ii) fours à coke à récupération des sous-produits, et (iii) fours à coke sans récupération / à récupération de chaleur.
Fours en ruche
Le four en ruche est une structure simple en briques en forme de dôme dans laquelle le charbon est chargé par une ouverture au sommet, puis nivelé par une porte latérale pour former un lit de 600 à 900 mm d'épaisseur. La chaleur est fournie par la combustion des matières volatiles libérées par le charbon, et la carbonisation progresse du haut vers le bas à travers la charge. On peut charger 5 à 6 tonnes de charbon, et la carbonisation dure 48 à 72 heures. Certains fours en ruche sont encore en exploitation grâce à des améliorations du système et l'ajout de chaudières de récupération de chaleur pour récupérer la chaleur des produits de combustion.
Fours à coke à récupération des sous-produits
Les premiers fours à coke à récupération des sous-produits produisant un coke HF ou fonderie satisfaisant comme produit principal, et du goudron, de l'ammoniac, puis du benzène comme sous-produits, ont été construits vers 1856. Les modifications de conception se sont poursuivies, mais la conception de base de ces fours, essentiellement le four à coke moderne, était achevée dans les années 1940. Le four à coke horizontal à fente (à récupération des sous-produits), dans lequel on peut atteindre des températures plus élevées et exercer un meilleur contrôle sur la qualité du coke, a supplanté les autres conceptions et est utilisé pour le cokéfaction du charbon bitumineux.
Les fours à coke modernes à récupération des sous-produits comprennent des chambres de 15 à 20 m de long, 6 à 9 m de haut, 500 à 600 mm de large, avec une épaisseur de paroi d'environ 100 mm. Un certain nombre de ces chambres (20 à 100), alternant avec des cellules similaires abritant les canaux de chauffe, forment une batterie. Le charbon, broyé à 80 % < 3 mm avec une taille maximale de 15 mm, est chargé par le haut des fours à l'aide d'une voiture de chargement sur rails et nivelé par une barre rétractable.
Le fonctionnement de chaque four est cyclique, mais la batterie contient un nombre suffisant de fours pour produire un flux essentiellement continu de gaz de four à coke brut. Les fours individuels sont chargés et vidés à intervalles de temps approximativement égaux pendant le cycle de cokéfaction. La cokéfaction dure 15 à 18 heures pour produire du coke HF. Pendant cette période, les matières volatiles du charbon se distillent sous forme de GFC. La durée de cokéfaction est déterminée par le mélange de charbon, la teneur en humidité, le taux de chauffe par le bas et les propriétés désirées du coke. Lorsque la demande de coke est faible, les temps de cokéfaction peuvent être augmentés à 24 heures. Les températures de cokéfaction varient généralement de 900 à 1100 °C et sont maintenues dans la partie haute de la gamme pour produire du coke HF. L'air est empêché de fuir dans les fours en maintenant une surpression positive dans le collecteur principal. Les fours sont maintenus sous pression positive en maintenant une pression hydraulique élevée d'environ 10 mm de colonne d'eau dans les batteries. Les gaz et hydrocarbures qui se dégagent pendant la distillation thermique sont évacués par le système de prise et envoyés à l'usine de sous-produits pour récupération.
La cokéfaction est terminée lorsque la température centrale dans le four atteint environ 950–1000 °C. À ce stade, le four est isolé du collecteur hydraulique principal et, après évacuation appropriée des gaz résiduels, les portes sont ouvertes pour le poussage du coke. À la fin de la période de cokéfaction, la masse de coke a subi un retrait volumique important, ce qui entraîne son détachement des parois et assure un poussage aisé. La cokéfaction se déroule dans des fours complètement étanches ; lorsque la carbonisation est terminée, les portes du four sont ouvertes et un bélier d'un côté pousse le coke rougeoyant dans une voiture d'abattage.
Le gaz de sous-produit et les vapeurs de goudron quittant le four à coke subissent un processus de séparation pour éliminer le goudron du gaz. Le gaz est ensuite traité pour récupérer le NH₃ sous forme de sulfate d'ammonium, tandis que le goudron est fractionné par distillation en trois coupes d'huile, désignées comme huile légère, huile moyenne (ou acide de goudron) et huile lourde. Le gaz, principalement un mélange de H₂ et de CH₄, a un bon pouvoir calorifique et est utilisé comme combustible.
Fours à coke sans récupération / à récupération de chaleur
Dans le cas des fours sans récupération / à récupération de chaleur, l'énergie thermique des gaz de combustion est récupérée sous forme de vapeur. Dans le processus de fabrication du coke dans les fours sans récupération, les volatils émis lors de la carbonisation du charbon ne sont pas récupérés comme sous-produits, mais sont brûlés dans le four lui-même en présence d'une quantité contrôlée d'air, et la chaleur des gaz volatils évolutifs est utilisée pour la cokéfaction de la masse de charbon en coke, de sorte qu'aucun chauffage externe n'est nécessaire. Le niveau de chaleur plus élevé est surtout utilisé pour décomposer les hydrocarbures potentiellement polluants en composés combustibles constitutifs et les brûler, évitant ainsi une pollution potentiellement dangereuse. La chaleur consécutive à la combustion n'est que partiellement utilisée pendant le processus et la chaleur résiduelle dans les gaz de combustion est récupérée pour la production d'énergie.
Les fours sans récupération sont généralement de conception horizontale et fonctionnent sous pression négative, contrairement aux fours à sous-produits qui fonctionnent sous pression positive. L'air de combustion primaire, introduit par des orifices dans les portes du four, brûle partiellement directement les volatils (y compris le goudron et le benzol) dans l'espace du four au-dessus du charbon. Cela génère la chaleur nécessaire au processus. Le mélange des gaz bruts et des gaz résiduels est conduit par les conduits verticaux dans les parois latérales vers le système de canaux de chauffe sous la sole du four. L'air secondaire est introduit dans les canaux de sole, qui serpentent sous le lit de charbon et achèvent la combustion des gaz. La conception des canaux et le contrôle du débit d'air permettent d'égaliser le taux de cokéfaction au sommet et au fond du lit de charbon. En raison des températures générées, tous les hydrocarbures et sous-produits sont brûlés à l'intérieur du four. Le temps de cokéfaction varie de 48 à 72 heures selon la conception des fours sans récupération. Les gaz chauds passent dans un tunnel de déchets vers des générateurs de vapeur à récupération de chaleur (HRSG), où de la vapeur haute pression est produite, normalement utilisée pour la production d'électricité.
Processus de carbonisation
Lorsque du charbon est chargé dans un four à coke chaud, la portion de charbon directement en contact avec les parois est chauffée très rapidement. Lorsque son point de fusion est atteint, la mince couche de charbon chauffé s'amollit et fond. Les réactions de distillation destructive se déroulent rapidement dans la couche plastique, avec une abondante évolution de produits volatils. Le gaz et les vapeurs condensables sont piégés dans la masse plastique et, en se dilatant, tendent à la faire gonfler. Au fur et à mesure que les réactions se poursuivent et que la température de la zone fondue augmente, la plasticité de la charge commence à diminuer. Avec le chauffage continu et l'évolution du gaz, la couche fondue se re-solidifie progressivement en la structure cellulaire typique du coke. Les températures et stades caractéristiques lors de la carbonisation du charbon sont présentés à la Fig. 1, et le développement de la couche plastique et son mouvement pendant le processus de carbonisation à la Fig. 2.
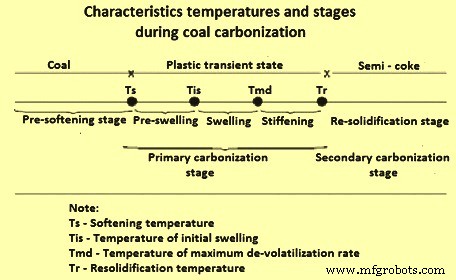
Fig. 1 – Températures et stades caractéristiques lors de la carbonisation du charbon
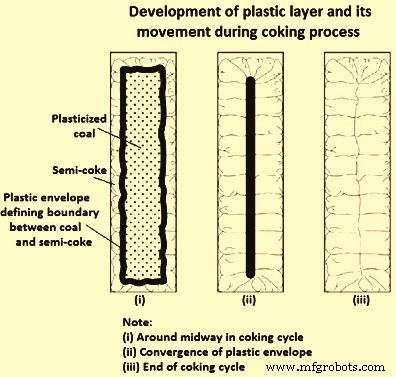
Fig. 2 – Développement de la couche plastique et son mouvement pendant la carbonisation
Le coke restant après la solidification de la zone plastique contient encore une quantité considérable de MV. À mesure que sa température augmente encore, les réactions de distillation destructive se poursuivent avec évolution de gaz et un peu de goudron. Les réactions finales qui se produisent dans le coke semblent être principalement l'élimination d'H₂ à partir des hydrocarbures de poids moléculaire très élevé et extrêmement complexes dont il est composé. Avec l'augmentation de la température, le coke a tendance à se détacher des parois du four, et des fissures de retrait se développent, partant des parois du four vers le centre de la masse de coke. Les deux zones plastiques se déplacent lentement depuis les parois opposées du four l'une vers l'autre et finissent par se rejoindre au centre du four. La jonction des zones apparaît sous forme d'une fissure verticale traversant le four dans le sens de la longueur au centre de la charge. Lorsqu'un four est poussé, le coke se divise verticalement le long de cette fissure.
À mesure que les zones plastiques se déplacent vers l'intérieur, leur vitesse de déplacement tend à diminuer en raison des distances croissantes que la chaleur doit parcourir par conduction. L'augmentation de la chaleur sensible emportée par le gaz passant vers le haut à travers le coke, et toute chaleur absorbée dans les réactions de craquage qui se produisent dans la phase gazeuse, tendent également à ralentir le taux de déplacement des zones. La température et le comportement des charges qui se trouvent dans les différentes zones du four sont différents à différents temps de cokéfaction.
La transformation du charbon en coke se produit lors du chauffage. Lorsque l'état de fusion est atteint, la couche de charbon chauffé s'amollit et fond. De 375 °C à 475 °C environ, le charbon se décompose pour former la couche plastique. Les réactions de distillation destructive se déroulent rapidement dans la couche plastique avec évolution de produits volatils. Vers 475–600 °C, on observe une évolution marquée de goudron et de composés hydrocarbures aromatiques. Le gaz et les vapeurs condensables sont piégés dans la masse plastique et, en se dilatant, tendent à la faire gonfler. Au fur et à mesure que les réactions se poursuivent et que la température de la zone fondue augmente, la plasticité du charbon diminue. Avec le chauffage continu et l'évolution du gaz, la couche fondue se re-solidifie progressivement en semi-coke ayant la structure cellulaire typique du coke. Le coke à ce stade contient encore une quantité substantielle de MV. Au-delà de 600 °C, la réaction de distillation destructive se poursuit avec évolution de gaz et un peu de goudron. La stabilisation du coke a lieu lorsque la température augmente de 600 °C à 1100 °C. Elle se caractérise par la contraction de la masse de coke, le développement structural du coke et l'évolution finale d'H₂. À ce stade, les réactions finales se produisent : elles éliminent l'H₂ des hydrocarbures extrêmement complexes à poids moléculaire élevé. Avec l'augmentation de la température, la masse de coke se rétracte avec le développement de fissures de retrait.
Mécanisme de carbonisation
Pendant le processus de carbonisation, le charbon pulvérisé est transformé en un solide poreux, fissuré, noir argenté : le coke. Microscopiquement, le coke se compose d'une matrice solide, d'inclusions organiques et inorganiques dans la matrice, de pores et de micro-fissures. Les processus de développement de la structure poreuse et de la micro-texture du coke se déroulent essentiellement dans la gamme plastique. La structure formée dans le coke par les bulles de gaz occupe près de la moitié de son volume et influence deux propriétés du coke : la résistance mécanique et la densité apparente.
Le matériau solide formant les parois des pores se compose d'entités optiquement anisotropes, généralement observées par microscopie à lumière polarisée (MLP). La micro-texture du coke influence les propriétés du coke essentielles pour son utilisation dans le HF.
Durant la carbonisation, les charbons métallurgiques (à coke) s'amollissent pour devenir plastiques, se décomposent, gonflent, s'agglomèrent et se re-solidifient finalement. La gamme de température plastique se situe généralement entre 350 °C et 500 °C. Ainsi, dans le processus de carbonisation, deux couches plastiques verticales se forment parallèlement aux parois chauffantes et progressent vers le centre où elles se rejoignent (Fig. 2). Durant la carbonisation, certains charbons génèrent des pressions internes de gaz et exercent des pressions mesurables, parfois dangereusement élevées, sur les parois du four.
Deux processus se produisent pendant la gamme de température plastique : la structure poreuse du coke se développe et le carbone du charbon s'organise en plans de type graphite dont l'ordonnancement résulte en l'anisotropie optique du coke. Les variations de taille des unités anisotropes donnent naissance à des composantes texturales dans le coke. Les proportions des divers composants présents constituent la composition texturale du coke.
Plusieurs études portent sur le mécanisme de carbonisation lors de la carbonisation à haute température, et certaines hypothèses ont été proposées. Deux d'entre elles sont le mécanisme de carbonisation plastique et le mécanisme de carbonisation par mésophase.
Mécanisme de carbonisation plastique
Dans ce mécanisme, on considère qu'il y a trois réactions continues de conversion du charbon en coke à travers la phase plastique. Lorsque les charbons à coke sont chauffés au-dessus de 350 °C en l'absence d'air, la matière organique du charbon commence sa décomposition thermique. Les mélanges de gaz, de liquide et de charbon amolli, qui sont la forme thermiquement décomposée du charbon, sont appelés masse plastique. Les charbons à coke s'amollissent, fondent, se soudent, gonflent et s'assemblent au sein d'un stade plastique. Lorsque la température atteint 450–550 °C, une partie de la masse plastique évolue en gaz et vapeurs condensables, l'autre partie se re-solidifie en semi-coke. Avec une nouvelle augmentation de température au-dessus de 550 °C, la matière organique du semi-coke se décompose et se condense davantage, le CH₄ et le H₂ sont libérés, les lamelles de carbone du semi-coke augmentent continuellement, et le coke est finalement formé. Les deux stades principaux de la conversion du charbon en coke sont la phase de carbonisation produisant une masse plastique et la phase de retrait du semi-coke.
Mécanisme de carbonisation par mésophase
Dans le mécanisme par mésophase, la formation de carbone anisotrope à partir de la fusion isotrope de charbon, de brai ou de composés organiques modèles sélectionnés est d'abord attribuée au développement d'une phase distinctive de cristaux liquides. Lorsque le charbon se carbonise, la masse plastique optiquement isotrope se forme d'abord, puis forme progressivement des cristaux liquides nématiques lamellaires. Cette phase polymérique est appelée mésophase. C'est la phase intermédiaire entre le fluide de charbon isotrope et le semi-coke anisotrope solide qui se forme finalement à partir de la mésophase, et qui a des propriétés intermédiaires entre solides et liquides. Si la fluidité de la phase intermédiaire est suffisamment élevée, les mésophases coalescent immédiatement en une seule unité plus grande. Sur une gamme de températures croissantes, la mésophase se forme continuellement, croît en taille et finit par se toucher. Ainsi, la mésophase peut se solidifier et convertir le charbon en textures anisotropes optiques de coke.
Une avancée significative dans la compréhension du processus de carbonisation a été réalisée avec la découverte de la mésophase au stade plastique de la carbonisation menant à des carbones graphitisables, observée par microscopie optique. Le développement de particules sphériques de mésophase à partir d'une masse isotrope et leur croissance et coalescence progressive pour finalement former des structures anisotropes est bien établi pour les précurseurs de type brai. Fondamentalement, pendant le processus de carbonisation, une polymérisation déshydrogénative des molécules aromatiques se produit, avec une augmentation consécutive du poids moléculaire moyen. La structure finale du coke est liée aux propriétés de la mésophase au moment de la solidification, et celles-ci dépendent à leur tour principalement des propriétés chimiques du matériau parent. Les améliorations de la qualité du coke sont dictées par la qualité de la matière première mère qui prédétermine la texture optique du coke résultant.
Contrairement aux matériaux de type brai, la carbonisation du charbon produit la mésophase sous forme de sphères très déformées qui ne montrent pas de coalescence observable en raison de leur viscosité élevée. Ces différences de comportement peuvent être attribuées aux effets inhibiteurs d'éléments tels que N₂, O₂ et S (soufre) et à l'influence de la matière inerte particulaire dans le charbon.
Formation des pores dans le semi-coke
Le mécanisme et les principaux facteurs influençant la formation des pores dans le semi-coke ont fait l'objet de diverses études. Celles-ci ont montré que la structure poreuse du coke est largement déterminée dans la gamme de température plastique du processus de carbonisation. On a observé qu'initialement, des pores apparaissaient dans les grosses particules à une température proche du point d'amollissement, tandis que les particules de taille moyenne devenaient poreuses à des températures plus élevées. Aucune formation de pores n'a été détectée à quelque température que ce soit dans les particules inférieures à 125 µm. Une augmentation de la température induit une augmentation à la fois du nombre et de la taille des pores. On a observé que davantage de particules avaient des pores et que les grosses particules devenaient multi-poreuses. Avec l'augmentation de la température, les particules devenaient plus arrondies et gonflaient dans les vides inter-particulaires.
Dans le cas de charbons à fluidité nulle, le stade mentionné ci-dessus marquait la fin des changements observés. Cependant, pour les charbons à fluidité plus élevée, une augmentation de la température, atteignant finalement la température de contraction maximale, entraîne la poursuite du gonflement des grosses particules et la concentration des petites dans les espaces vides qui diminuent. Le gonflement des charbons plus fluides se poursuit jusqu'à ce que toutes les petites particules soient incorporées dans les parois cellulaires en expansion des grosses particules, entraînant ainsi la perte de leur identité séparée. Au-dessus de cette température de fusion complète, la taille moyenne des pores augmente, atteignant une valeur maximale avant de retomber à une taille pratiquement inchangée à des températures plus élevées. L'augmentation du nombre de pores avec la température est interrompue par un minimum transitoire à la température correspondant à la taille maximale des pores. La taille de ces gros pores est réduite avant la température de re-solidification, laissant ainsi une structure plus cohérente. La croissance de petits pores presque sphériques et la fusion de la matrice près de cette température entraînent généralement la formation de pores interconnectés.
Au-dessus de la température de re-solidification, on observe des changements insignifiants, à l'exception d'une légère réduction de la taille moyenne des pores. La compaction des structures complètement fondues qui se produit près de la température de re-solidification a suscité un grand intérêt. L'explication est que la grande expansion de la zone légèrement plus froide peut presser la couche en compaction contre le semi-coke plus rigide. Une interconnexion de pores se produisant éventuellement à ce stade peut faciliter ce processus. Cette explication est renforcée par l'observation d'un développement d'anisotropie dans la forme des pores, la plus grande dimension se trouvant le long des isothermes de température.
Une étude plus approfondie de l'influence de la densité de charge et de la taille des particules sur le développement de la structure poreuse montre que la taille moyenne des pores et des parois de pores atteint des valeurs maximales dans la zone plastique. Les nouvelles découvertes sont expliquées par la suggestion de deux processus supplémentaires : (i) la rupture de certaines parois de pores minces pendant l'étape d'expansion post-fusion, et (ii) une nucléation secondaire de pores se produisant à des températures plus élevées pendant le processus de compaction. Il a été montré qu'une augmentation de la densité de charge réduit la porosité, principalement la taille moyenne des pores du coke résultant, alors que la taille moyenne des parois de pores montre une variation négligeable. L'effet de la densité de charge est attribué à la restriction de l'expansion dans la direction horizontale, perpendiculaire à la paroi du four. Aucune preuve n'a été trouvée pour une variation systématique de la structure poreuse du coke résultant de variations dans la distribution de la taille des particules de charbon dans la gamme considérée.
Études microscopiques de la transformation charbon-coke
Une enquête a été menée pour étudier microscopiquement la transformation du charbon en coke. L'étude a porté sur la morphologie de la couche plastique en fonction du rang du charbon. On a observé que pour des charbons avec une teneur en MV de 25 % à 30 %, la première étape de la transformation est la formation d'un milieu continu à partir des particules de charbon déformées visqueusement, caractérisée par l'absence de bulles. La deuxième étape est la dévolatilisation, évidente par la présence d'une zone hautement poreuse. La conclusion de l'étude est que la formation des pores commence brusquement lorsque les bordures des particules individuelles ne sont plus identifiables. En plus de la zone de fusion sans pores, il existe une autre zone riche en pores aux parois très fines, décrite comme une zone de mousse.
Dans des études similaires, une différence entre les charbons de rang élevé et moyen a été remarquée. Pour les charbons à MV moyen, pendant la re-solidification, la compaction des bulles dominait leur formation, tandis que l'inverse se produisait pendant la zone précédente de fluidité maximale. Il existait un transport de masse dans la couche plastique de la région de fluidité maximale vers le semi-coke, ce qui s'exprime par la porosité élevée mesurée au centre de la couche plastique. Pour les charbons de rang élevé, aucun maximum similaire n'a été observé, ce qui indique que pour ces charbons, un mécanisme différent d'élimination des bulles peut exister.
Pression de carbonisation
La pression de carbonisation développée pendant la carbonisation s'exprime comme une force exercée sur la paroi et est mesurée au moyen d'un dispositif approprié ; on l'appelle pression sur paroi. C'est un phénomène devenu important avec l'utilisation de fours à coke verticaux à fente à double paroi chauffée. Dans les fours en ruche ronds, le charbon peut se dilater librement vers le haut et ainsi le gonflement de la charge est accommodé par cette expansion libre. Au contraire, dans les fours à fente, l'expansion horizontale du charbon vers la paroi chauffée est restreinte.
Il est établi que certains charbons peuvent endommager les parois des fours à coke en raison soit d'une pression excessive développée pendant la carbonisation, soit d'une contraction insuffisante du coke à la fin du processus. Ce problème est devenu important récemment en raison du préchauffage du charbon et de l'adoption généralisée de batteries hautes qui augmentent la densité apparente de la charge de charbon, affectant ainsi la pression de cokéfaction, la contraction et la durée de vie du four à coke. L'effet de la pression développée pendant la carbonisation sous la forme d'occurrences indésirables de parois déformées est plus visible dans les fours hauts.
De nombreux facteurs affectent l'ampleur de la pression de carbonisation. Ils peuvent être séparés en trois grandes catégories : (i) caractéristiques intrinsèques du charbon, (ii) préparation et propriétés physiques du charbon, et (iii) conditions d'exploitation du four.
Si une pression est excessive ou non, cela dépend non seulement de la pression exercée, mais aussi de celle que la paroi du four peut supporter. Divers efforts ont donc été faits pour évaluer la résistance des parois des fours à coke. L'exigence de résistance de la paroi est régie principalement par la pression de cokéfaction de pointe déséquilibrée exercée sur les parois pendant le processus de carbonisation. Ces pressions déséquilibrées provoquent une flexion de la paroi dans le sens horizontal qui doit être stabilisée par la charge verticale de gravité, y compris le poids du toit et de la paroi, car les joints dans la paroi n'ont pas de résistance à la traction consistante.
Une limite très basse restreint la flexibilité dans le choix des sources de charbon, des mélanges et des conditions de carbonisation. Une étude comparant les résultats de plusieurs centaines de charbons carbonisés dans un four à paroi mobile, et tenant compte du comportement de ces charbons dans des fours commerciaux, a établi les limites de sécurité suivantes pour les charbons carbonisés dans des fours à coke :
- Les charbons développant une pression supérieure à 0,14 kg/cm² sont dangereux.
- Les charbons développant une pression supérieure à 0,1 kg/cm² peuvent être dangereux lorsqu'ils sont carbonisés régulièrement dans des fours de plus de 3 mètres de haut.
- Les charbons donnant des pressions inférieures à 0,1 kg/cm² sont sûrs.
L'étude a montré qu'une déflexion élastique des parois de fours commerciaux jusqu'à 1,25 mm peut avoir lieu sans apparition de fissures. Au-delà de ce point, une déflexion supplémentaire ne se produit pas facilement et des fissures apparaissent.
Dans les années 1960 et 1970, la construction de fours à coke hauts (hauteur ≥ 6 m) est devenue prévalente. Ces fours sont exploités sous l'hypothèse que des pressions de cokéfaction inférieures à 0,14 kg/cm² sont sûres. Le résultat a été que dans certains cas, ces fours ont subi des dommages réfractaires graves et précoces. Il a été rapporté qu'une batterie de 6 m de haut avait subi des dommages progressifs et a dû être arrêtée après moins de cinq ans d'exploitation. Les investigations pour déterminer les causes de la défaillance prématurée comprenaient une analyse structurelle d'une paroi de 6 m de haut. Une étude mathématique a été réalisée sur une paroi de four de 6 m soumise à une pression d'un côté. De cette analyse, la pression latérale déséquilibrée pouvant provoquer l'effondrement a été calculée à juste au-dessus de 0,12 kg/cm². En tenant compte du facteur de charge vivante recommandé de 1,7 ainsi que de la fonctionnalité relative aux fissures, il a été recommandé que la pression latérale déséquilibrée admissible ne dépasse pas 0,07 kg/cm².
Processus de fabrication
- Considérations clés pour l'usinage Swiss à haut volume
- Contrôle de température brassage maison DIY : Surveiller et réguler avec Arduino
- Mesure et journalisation précises de thermocouple pour laboratoires et expériences scientifiques
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Récupération Efficace de l'Ammoniac dans la Production de Coke à partir de Charbon Cokéfiable
- Assurer la qualité en production de coulée : pratiques éprouvées de traçabilité
- Machines VMC : booster production et efficacité avec solutions CNC de précision
- Machines à mesurer tridimensionnelles (CMM) CNC de Taïwan – Précision pour production de haute qualité
- Services d'inspection CMM de précision à Taiwan – Assurance qualité de production mondiale