



Agglomération du minerai de fer : théorie, pratique et perspectives du processus de sintering
Théorie et pratique du frittage du minerai de fer
Le frittage du minerai de fer est un terme générique décrivant le processus par lequel un mélange de frittage (mélange brut ou mélange vert) composé de fines de minerai de fer, de fondants, de combustible (coke de soufflage) et de fines de retour d'usine (ex. : calamine, poussières de haut fourneau, fines de frittage retournées, etc.) est converti en une forme particulière d'aggloméré. Il consiste à chauffer le mélange de frittage d'une granulométrie inférieure à 10 mm à une température telle que la surface de chaque grain du mélange commence à fondre et que le fondu formé crée des ponts liquides entre les grains, qui, après solidification, assurent la formation d'un matériau poreux solide appelé frittage (sinter), ayant une granulométrie criblée normalement de 5 à 30 mm (la taille supérieure peut aller jusqu'à 50–50 mm selon les exigences locales), et capable de résister à la pression et à l'environnement de température à l'intérieur du haut fourneau (HF).
Le processus de frittage est une opération thermique impliquant des réactions de fusion et d'assimilation. La première étape est la formation du fondu, qui implique la réaction entre les fines particules de minerai de fer et les fondants. Le fondu initial est généré à partir des fines adhérentes pendant le chauffage via la réaction entre le minerai de fer et les fondants. Ensuite, les particules nucléaires sont partiellement assimilées ou dissoutes dans le fondu primaire pour former plus de fondu. Avant que la fusion complète ne soit atteinte, la température de frittage chute en raison du court temps de séjour à la température maximale, puis le fondu se solidifie et des phases minérales précipitent, résultant en la formation des phases de liaison.
Pendant le frittage, les réactions chimiques se produisent à haute température et le minerai de fer et les fondants se combinent pour former un gâteau de frittage composé de minerai de fer, de silico-ferrites de calcium et d'aluminium (SFCA), de silicate bicalcique et d'une phase vitreuse. Les réactions de frittage régulent aussi la fraction volumique de chaque minéral, ce qui peut affecter la qualité du frittage et, par conséquent, la performance du HF.
La première étape du frittage est la granulation (nodulisation ou pelletisation) du mélange de frittage, qui consiste en son homogénéisation dans un tambour mélangeur pendant plusieurs minutes avec l'ajout de 6 % à 8 % d'eau. Le mélange de frittage granulé est ensuite chargé sur la grille perméable du ruban de frittage. Le sommet du lit est chauffé à haute température par un combustible gazeux et l'air est aspiré à travers la grille. Après un court temps d'allumage, le chauffage du sommet du lit est arrêté et une zone de combustion étroite ou front de flamme (FF) se déplace vers le bas à travers le lit, chauffant chaque couche successivement. Dans le lit, les granulés sont chauffés à une gamme de température de 1250 °C à 1350 °C pour réaliser leur ramollissement puis leur fusion partielle. Dans une série de réactions, un matériau semi-fondu est produit qui, lors du refroidissement subséquent, cristallise en plusieurs phases minérales de compositions chimiques et morphologiques différentes.
Zones du lit de frittage et front de flamme
Pendant le frittage, la combustion du coke génère une zone de haute température (zone de combustion) qui se déplace vers le bas à travers le lit de frittage. Les fines particules réagissent plus vite et forment le fondu primaire qui dissout partiellement les particules de minerai grossières. La représentation schématique de la coupe transversale du lit de frittage d'un processus de frittage interrompu est montrée à la Fig. 1. La progression de la combustion du coke détermine le profil de température et la formation de différentes zones dans le lit. À mesure que la zone de combustion descend, la solidification de la phase fondue se produit par aspiration d'air, résultant en la formation de la zone frittée. La zone sous la zone de combustion est composée du mélange de frittage (matériau non réagi) et peut être divisée en deux régions. La région immédiatement sous la zone de combustion correspond à la déshydratation du mélange de frittage par le gaz chaud de la zone de combustion, tandis que la zone sous cette région est la partie froide du lit de frittage où la vapeur se condense.
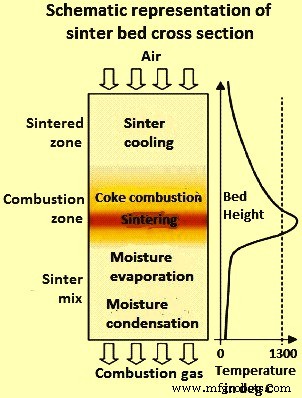
Fig. 1 – Représentation schématique de la coupe transversale du lit de frittage
En principe, les réactions de frittage impliquent des réactions de minerai fin avec les fondants résultant en la formation d'une phase fondue qui est utilisée lors des réactions solide-liquide pour l'assimilation du minerai grossier. Le fondu qui se forme pendant le frittage agit comme phase de liaison. Comme le SFCA est considéré comme le composant le plus important de la phase de liaison en raison de son abondance dans le frittage et de son influence significative sur la qualité du frittage, les réactions de frittage ont été spécifiquement étudiées concernant le contrôle de la concentration et de la microstructure de la phase SFCA qui se forme pendant le processus de frittage. Le volume de la phase fondue joue un rôle majeur pendant le frittage. Une fusion excessive résulte en une structure vitreuse homogène, qui a une faible réductibilité, tandis qu'une concentration très faible de fusion cause une résistance insuffisante du frittage, résultant en une grande quantité de fines de frittage de retour.
L'énergie du processus est fournie par la combustion du coke de soufflage. Avant la zone de combustion, l'eau s'évapore et les substances volatiles sont chassées. Dans la zone de combustion, des réactions se produisent résultant en la formation d'un frittage solide. La majeure partie de la chaleur des gaz quittant la zone de combustion est absorbée pour le séchage, la calcination et le préchauffage des couches inférieures du lit. Lorsque la zone de combustion atteint la base du lit, le processus est terminé et le gâteau de frittage chaud est déversé de la grille et grossièrement brisé dans un concasseur à chaud.
Le frittage est un processus continu. Le ruban de frittage est formé par une série de palettes, chacune ayant des parois latérales et une grille perméable, qui est chargée avec le mélange de frittage, passe sous la hotte d'allumage, est soumise à une aspiration par tirage descendant, basculée, puis retourne à la position de chargement. Les boîtes à vent sous le ruban sont connectées à un ventilateur à travers un système de nettoyage des gaz.
Composition du mélange de frittage
Le mélange de frittage formant le lit de frittage se compose principalement de minerai de fer, de coke de soufflage, de fondants et de fines de retour. Le comportement du mélange pendant le frittage et la qualité du frittage dépendent largement de la composition chimique, granulométrique et minéralogique du minerai de fer. Les caractéristiques du minerai impactent le comportement de frittage et constituent donc un aspect important de la production de frittage. Diverses études ont été menées sur l'influence de la composition du mélange de frittage sur les phases de frittage, qui à leur tour impactent la basicité (CaO/SiO₂), la température, le régime thermique et les teneurs en Al₂O₃ (alumine) et MgO (magnésie) sur la teneur en ferrites, l'hématite totale, l'hématite re-oxydée à partir de magnétite, l'indice de réductibilité (RI), l'indice de dégradation à la réduction (RDI), l'indice de tumbler (TI), la porosité et le taux de coke.
Le comportement du mélange de frittage pendant le processus dépend de sa composition chimique. Plusieurs études ont été menées pour examiner l'effet des compositions chimiques du mélange sur la formation du fondu et les réactions d'assimilation. De petits changements dans la composition chimique du minerai de fer peuvent induire des modifications significatives dans la formation des phases pendant le frittage.
La qualité du frittage dépend de la formation de la phase de liaison qui, à son tour, dépend de l'aptitude au frittage du minerai de fer. D'autre part, la réactivité du minerai de fer est significativement influencée par sa granulométrie qui détermine la surface de réaction et la densité d'empaquetage (porosité) du mélange de frittage. Donc, la taille des particules du minerai de fer est importante pour contrôler les réactions de frittage pendant le processus.
Le changement de la taille des particules du minerai affecte le processus de frittage. Il a été trouvé que la capacité d'assimilation des particules de minerai fin est plus grande que celle des particules grossières. La surface de réaction pour les fines particules est élevée, résultant en des taux de réaction élevés. Cependant, la formation de concentrations plus élevées de fondu peut entraîner une augmentation de la viscosité du fondu, résultant en une diminution de la fluidité du fondu. Donc, l'inclusion de particules grossières dans le mélange de frittage est nécessaire pour améliorer la perméabilité du lit de frittage, ce qui est associé à une augmentation des mouvements à grande échelle entre le fondu et les particules solides.
La taille moyenne des particules de minerai de fer affecte la perméabilité du lit de frittage, qui à son tour influence la microstructure du frittage et la productivité. Les particules plus grosses favorisent la liaison par diffusion, et les particules plus petites favorisent la liaison par scorie dans le processus de frittage. Une fraction élevée de petites particules forme des quantités excessives de fondu, résultant en une détérioration de la qualité du frittage, tandis que le frittage à partir de grandes quantités de particules grossières résulte en une diminution de la résistance du frittage. Il a été trouvé que l'augmentation de la taille moyenne des particules de minerai de fer augmentait la productivité du frittage.
Lors d'une étude sur la frittabilité du lit de frittage dans lequel des particules grosses sont incorporées, il a été trouvé que l'utilisation de particules de minerai plus grosses résulte en une perméabilité améliorée du lit de frittage ainsi qu'en des réactions de frittage améliorées pendant le processus. Lorsque des particules grosses sont placées dans le lit, des zones de faible densité se forment autour des particules. En raison de l'augmentation de la perméabilité du lit de frittage, le débit de gaz ainsi que la vitesse du FF sont plus élevés autour des grosses particules qu'avec les fines particules. Donc, la réaction de fondu et l'assimilation peuvent se produire rapidement autour des grosses particules en raison de la fluidité élevée du fondu.
La distribution de la taille des particules a aussi un effet sur la densité d'empaquetage des pellets compactés, qui influence les taux de frittage. La densité d'empaquetage des mélanges composés de fines particules s'améliore en remplaçant certaines d'entre elles par des particules grossières. Pendant la compaction, les particules solides peuvent se rapprocher, résultant en un grand nombre de contacts entre particules et une haute densité d'empaquetage (faible porosité). Le remplacement de fines particules par des grosses particules entraîne une augmentation de la densité d'empaquetage jusqu'à un maximum, après quoi elle diminue pour des fractions plus élevées de particules grossières. La densité d'empaquetage maximale se produit au point où tous les vides entre les particules grossières sont remplis par des petites particules. La présence de particules grossières peut donc produire des poudres compactées avec une densité d'empaquetage plus élevée (porosité plus faible), résultant en une augmentation des taux de frittage.
La teneur en ultra-fines dans un mélange de minerai, particulièrement la fraction de fines de moins de 50 µm, joue un rôle vital dans la granulation, d'abord en initiant la formation d'une couche de revêtement autour des particules nucléaires, puis en liant ensemble les fines adhérentes de plus grande taille avec le revêtement.
Le coke est le meilleur combustible pour le frittage du minerai de fer. La classification de la taille est un facteur crucial. La meilleure économie et efficacité sont atteintes avec une taille de particule de coke inférieure à 3 mm. Certaines études ont montré que la meilleure taille de coke pour la productivité du frittage et la réductibilité est entre 0,25 mm et 3 mm. Une autre étude a montré que bien qu'une taille de coke inférieure à 0,25 mm ait un effet négatif sur la productivité, elle n'affecte pas l'efficacité du processus de combustion. De plus, la fraction plus grossière est préférable et plus économique en termes de consommation. La comparaison de différentes fractions de taille de coke de soufflage a montré que de meilleurs résultats sont obtenus avec du coke grossier (< 3 mm et > 1 mm) qu'avec du coke fin (< 1 mm). Le coke fin est considéré principalement comme fines adhérentes dans la granulation qui forme le revêtement de surface autour des grains. Le coke fin brûle rapidement, tandis que le coke grossier brûle plus lentement et peut élargir le FF, entraînant une possible perte de productivité. De plus, un combustible plus grossier est plus économique, renforce la production de frittage, améliore le RDI et réduit les émissions de SO₂.
L'effet de la taille des particules de coke dans le lit de frittage sur la productivité, la consommation de coke et la qualité du frittage a été étudié dans des tests au pot de frittage. Ces tests ont montré que la fraction plus grossière de coke de soufflage conduit à une vitesse de FF plus élevée et une meilleure efficacité de combustion. Le coke fin atteint une efficacité de combustion plus faible, produisant moins de chaleur et abaissant la température de frittage. En conséquence, le taux de coke doit être augmenté lorsque du coke plus fin est utilisé pour maintenir la qualité du frittage.
Granulation du mélange de frittage
Le but de la granulation est de faire adhérer les fines particules entre elles pour former des particules plus grossières. En conséquence, le minerai granulé contient une gamme plus étroite de tailles de particules, et offre par conséquent moins de résistance au passage des gaz.
La granulation est d'une importance fondamentale pour le frittage du minerai de fer, car une bonne perméabilité du lit de frittage détermine largement le taux de progression du processus et donc la productivité de l'usine de frittage. La granulation du mélange de frittage est généralement réalisée dans un tambour rotatif avant le processus de frittage, pendant plusieurs minutes avec l'ajout de 6 % à 8 % d'eau. Le processus complet de granulation prend environ 30 minutes à 1 heure, y compris l'ajout d'humidité, la granulation et l'insertion dans la machine de frittage.
Les études initiales sur la structure des mélanges de frittage granulé ont été menées à la Nippon Steel Corporation (NSC). Ces études ont introduit le terme « quasi-particule » aussi parfois appelée pseudo-particule (Fig. 2), qui est composée d'un noyau de minerai de fer. Pendant le frittage, cette quasi-particule reste partiellement non fondue, entourée de grains de minerai plus fins avec gangue de silice (SiO₂) et en présence de basicité élevée (CaO/SiO₂).
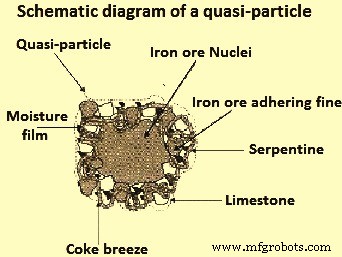
Fig. 2 – Schéma d'une quasi-particule
Pendant le processus de granulation, les quasi-particules sont formées lorsque les fines particules (< 0,2 mm) adhèrent à la surface des grosses particules (> 0,7 mm) et forment ensuite des granulés. Les particules intermédiaires (0,2–0,7 mm) sont difficiles à granuler et n'ont pas de rôle bien défini. En pratique, la quantité de particules intermédiaires doit être minimisée en raison de leur influence néfaste sur la granulation et de leur effet adverse sur la perméabilité du lit de frittage. Une augmentation de la teneur en eau du mélange de frittage peut amener les particules intermédiaires à agir comme fines adhérentes, qui adhèrent mal aux particules grossières et peuvent se détacher pendant l'étape de séchage. Les particules intermédiaires peuvent aussi agir comme noyaux et former des quasi-particules de taille plus petite comparées à celles formées avec des noyaux plus grossiers. Cela peut réduire sensiblement la perméabilité du lit de frittage ainsi que la productivité du processus de frittage.
Pendant le processus de frittage, les ferrites se forment dans la couche adhérente au noyau en raison de la réaction solide-liquide entre l'hématite et un fondu CaO-Fe₂O₃ contenant de petites quantités de SiO₂ et Al₂O₃. L'adhérence est fortement influencée par l'humidité disponible pour la granulation. D'autres facteurs tels que la nature du noyau, la forme des particules et les propriétés de surface sont d'importance secondaire.
La teneur en humidité du mélange de frittage à fritter est un paramètre très important dans le processus de granulation. Le processus d'adhérence des fines particules aux noyaux pour former des quasi-particules est très fortement influencé par l'humidité disponible pour la granulation (humidité totale moins humidité absorbée par les composants de l'alimentation de frittage). La production maximale est atteinte avec l'ajout d'humidité optimal, qui est inférieur à celui nécessaire pour la perméabilité à l'air maximale. Il est normal d'opérer à environ 0,85 fois celui nécessaire pour la perméabilité maximale. C'est parce que l'humidité se condense dans la couche inférieure du lit après s'être évaporée de la partie supérieure à l'approche du FF. La condensation a normalement lieu pendant les 2 premières minutes du frittage avant que le mélange n'atteigne sa température de point de rosée.
Un bon contrôle de l'ajout d'humidité est essentiel. L'ajout d'eau dans le tambour mélangeur doit être ajusté pour maintenir le niveau d'humidité défini. Le contrôle automatique est préférable aux méthodes manuelles car il assure une réponse plus rapide et une alimentation plus constante au ruban de frittage.
La granulation réalisée par roulement des matériaux dans un tambour rotatif augmente la taille des granulés par adhérence due essentiellement à l'action de deux types de forces : (i) « l'imbrication » des particules, et (ii) l'attraction par la création de « ponts » de phase liquide entre les particules. L'importance de l'amplitude des forces d'imbrication peut être variée en modifiant la séquence de formation du mélange à fritter afin de favoriser l'action d'agrégation du noyau de granulation fourni par un composant donné (ex. : les fines de frittage de retour).
L'amplitude des forces d'imbrication peut aussi être variée en modifiant la séquence de formation du mélange de frittage pour inclure un processus de granulation sélective ou de pré-agglomération. Dans de tels cas, cela implique de traiter les fines de minerai et les concentrés, certaines fines de frittage de retour et la chaux séparément en utilisant une ligne de processus additionnelle. Ces matériaux sont mélangés avec de l'eau et micro-pelletisés dans un tambour ou un disque avant d'être introduits dans le circuit principal de granulation avant le tambour granulateur. Dans ce processus, les fines de frittage de retour agissent comme noyau et la chaux comme agent d'agglutination. Cette pratique permet l'utilisation d'une plus grande quantité de fines sans perte de productivité.
Les forces du second type (ponts) proviennent de la présence d'eau ajoutée au mélange, et leur effet peut être augmenté par l'utilisation d'additifs. Dans les deux cas (imbrication et ponts), la résistance des particules granulées n'est pas élevée. Elle est seulement suffisante pour assurer que le mélange granulé peut être transporté et étalé sur la grille de frittage sans se briser. La distribution de taille d'un mélange granulé lorsqu'il est alimenté sur la grille de frittage varie d'environ 1 mm à 10 mm.
L'étude pour déterminer la structure des granulés en images tridimensionnelles est généralement réalisée en utilisant la technique de tomographie aux rayons X 3D. Dans une telle étude, des mélanges de fines de minerai de fer (concentrés), de fines de frittage de retour et de calcaire ont été préparés à des ratios concentré/minerai de 20:80, 50:50, 80:20 et 100:0 et des frittages ont été produits avec des basicités de 0,8, 1,4 et 2,0. L'incorporation de quantités accrues de concentrés dans le mélange de frittage a rendu la granulation plus complexe.
Les particules superfines n'adhèrent pas seulement aux particules grossières, mais peuvent aussi former des noyaux durables tout en liant des particules de taille intermédiaire, et plus on utilise de super-fines dans le mélange de frittage, moins la distribution de taille des granulés est prévisible. Les granulés appartenant au mélange de frittage sans minerai grossier (ratio concentré/minerai de 100:0) n'avaient pas de noyau et très peu de particules de calcaire adhéraient à la surface initialement formée par le mécanisme de pelletisation, et présentaient une structure similaire à celle des pellets. Le comportement de granulation ne peut pas être entièrement expliqué par un seul facteur, tel que le ratio concentré/minerai, et les changements dans la minéralogie du minerai, la composition et la quantité de gangue, la consommation de chaleur et la teneur en eau du mélange, sont tous des facteurs très pertinents.
La productivité du frittage est directement liée à la perméabilité du lit. À son tour, la perméabilité est liée à la distribution de taille des granulés et à la taille moyenne des granulés, qui dépendent de l'ajout d'humidité. La perméabilité monte à une valeur maximale en fonction de l'humidité. La productivité maximale est obtenue en utilisant 85 % de l'humidité requise pour la perméabilité maximale en raison de la condensation de l'humidité dans la couche inférieure du lit.
Dans certaines études menées pour prédire le comportement de granulation d'un certain nombre de minerais de fer de natures différentes, une équation a été suggérée pour calculer l'humidité optimale du mélange brut en fonction de la nature, de la composition et de la granulométrie des minerais. L'humidité optimale est définie comme la quantité la plus faible nécessaire pour atteindre la perméabilité maximale du lit. L'équation est appliquée pour chaque minerai et mélange de minerais, avec l'ajout de coke, de fondant et de fines de frittage de retour. Une bonne corrélation a été trouvée entre les valeurs expérimentales et calculées.
Dans d'autres études sur la granulation, un équipement a été conçu pour déterminer la capacité d'humidité de plusieurs types de minerais de fer et de mélanges de minerais. La capacité d'humidité a été définie comme la teneur maximale en eau qui peut être retenue entre les particules de minerai. Il a été vu que la capacité d'humidité augmente en ligne avec la surface externe et diminue à mesure que le volume des pores du minerai augmente. L'équation pour déterminer le ratio entre l'humidité optimale (W) et la capacité d'humidité (MC) qui a été trouvée est W = 6,94 + 0,12 MC. Les données expérimentales ont indiqué une corrélation très élevée entre W et MC.
Sur la base d'études ultérieures ainsi que d'études initiales, l'équation proposée pour calculer l'humidité optimale (W) en fonction de la nature, de la composition et de la granulométrie du minerai de fer est : W = 2,28 + 0,427 L + 0,810 A – 0,339 S + 0,104 D + 0,036 E, où L est la perte de poids du minerai lors du chauffage en grammes, A est le % Al₂O₃ dans le minerai, S est le % SiO₂ dans le minerai, D est la fraction de taille de minerai < 0,2 mm, et E est la fraction de taille de minerai entre 0,2 mm et 1 mm. Il a été établi qu'un échantillon avec une capacité d'humidité plus élevée nécessite une teneur en eau plus élevée pour atteindre la meilleure perméabilité du lit. Il n'a pas été possible de relier directement la perméabilité à la nature du minerai.
Des études ont aussi été menées pour déterminer l'effet de l'ajout d'humidité et de la mouillabilité sur la granulation en déterminant l'angle de contact entre l'oxyde de fer et l'eau et l'aptitude à la granulation du minerai de fer. L'étude a considéré différents types de minerais pour déterminer l'interaction entre divers paramètres : (i) nature du minerai (porosité), (ii) teneur en humidité, (iii) temps de mouillabilité, (iv) mesure de l'angle de contact minerai-eau, (v) rugosité de surface, (vi) tr/min du tambour de pelletisation, (vii) ratio de fines adhérentes (AR) des fines particules, et (viii) résistance à la fracture (FS) des quasi-particules. La meilleure granulation est obtenue avec un noyau de minerai goethitique, à haute porosité, faible rugosité et faible angle de contact (plus mouillé).
Des systèmes de granulation à deux étages ont aussi été utilisés dans certaines usines de frittage. Le système de granulation à deux étages aide au traitement des minerais fins tout en augmentant la vitesse du FF, la perméabilité et la productivité du processus.
Il est avantageux d'améliorer le processus de granulation conventionnel, surtout lors de l'utilisation de minerais goethitiques et limonitiques qui présentent généralement une teneur en Al₂O₃ plus élevée que l'hématite et entraînent une détérioration des propriétés du frittage. À cet égard, des études ont montré que la qualité du frittage s'améliore lorsque l'étape de granulation conventionnelle dans le tambour mélangeur est suivie d'un deuxième étage. Au premier étage, le mélange de minerai de fer et de fines de frittage de retour est placé dans le tambour. Au second étage, le coke plus le calcaire plus la dolomie est ajouté au mélange résultant du premier étage et le granulé obtenu est formé par un noyau composé majoritairement de minerai de fer entouré de coke et de fondant. Ce processus de granulation par enrobage améliore la réaction de formation du fondant grâce à la ségrégation du CaO (oxyde de calcium) du calcaire sur le Fe (fer) du minerai de fer. Cela résulte en un frittage se déroulant à une température plus basse, améliore la perméabilité et la productivité, et diminue la formation d'hématite secondaire, avec l'amélioration conséquente du RDI. Le TI et la réductibilité s'améliorent aussi, en raison de la formation de plus de micro-pores, qui empêchent aussi la propagation des fissures responsable de la détérioration du RDI.
Le temps de mélange dans le tambour au second étage est très important, et environ 50 secondes a été établi comme temps optimal. Un temps plus court ne permet pas au noyau de devenir bien enrobé de coke + fondant. Un temps plus long cause la destruction des quasi-particules, en raison de l'inclusion de coke et de fondant dans les granulés (du noyau), et donne une quasi-particule similaire à celle obtenue en granulation conventionnelle à un seul étage.
Des études détaillées ont été menées sur la méthode de granulation par enrobage de coke et de calcaire dans le but d'améliorer la productivité, la réductibilité et l'exploitation du HF. Cette technologie consiste à enrober le coke et le calcaire sur la surface des quasi-particules qui ont été granulées dans la partie primaire du tambour mélangeur. Le coke et le calcaire sont injectés depuis la fin du tambour mélangeur par le convoyeur à bande à grande vitesse pour réaliser leur enrobage sur les quasi-particules. Le temps de granulation par enrobage est le facteur de contrôle le plus important et est ajusté en changeant la vitesse du convoyeur. Le temps normal est dans la gamme de 40 à 60 secondes, les temps plus courts n'enrobant pas toute la quasi-particule, et les temps plus longs la détruisant.
Des études ont aussi été menées pour évaluer la ségrégation des particules granulées séparément (enrobage de coke et enrobage de calcaire), et dans les deux cas des granulations, la productivité a été vue à augmenter comparée à la productivité conventionnelle. L'enrobage de coke améliore la contrainte de cohésion des quasi-particules et améliore ainsi la perméabilité dans la zone humide. Avec l'enrobage de calcaire, le frittage présente une teneur en hématite secondaire plus faible et une structure avec tolérance aux fissures (RDI amélioré), plus d'hématite primaire et de SFCA (RI amélioré), et une fluidité de fondu améliorée. Dans le HF, l'efficacité du fourneau s'améliore de 1 %, et le taux d'agent réducteur peut être abaissé de 7 kg/t de fonte.
La technologie de granulation sélective est aussi utilisée dans certaines usines de frittage au Japon. Cette technologie permet le frittage de minerai de fer à haute teneur en Al₂O₃, qui est autrement difficile à fritter en raison de la faible réactivité des matériaux porteurs d'Al₂O₃ et de la viscosité élevée des fontes primaires. La granulation sélective consiste à cribler le minerai et à envoyer la fraction de plus grande taille qui a une teneur en Al₂O₃ plus faible vers le circuit de granulation conventionnel, tandis que la fraction de plus petite taille avec une teneur en Al₂O₃ plus élevée est pelletisée en granulés de taille 2–5 mm qui sont incorporés dans le circuit de granulation conventionnel. La fraction de plus petite taille contient des minerais argileux riches en Al₂O₃ et nécessitant des températures de fusion plus élevées. La granulation sélective atteint un noyau de granulé avec une teneur en Al₂O₃ plus élevée que la granulation conventionnelle. Avec ce processus, les fines adhérentes au noyau avec une teneur en Al₂O₃ plus faible en réagissant avec le calcaire favorisent la formation du fondu primaire à une température plus basse.
Le processus de granulation sélective a un taux de traitement des matières premières élevé, et peut traiter des matières premières collantes de façon continue. De plus, une réduction de combustible coke et une réduction de puissance du ventilateur sont atteintes. Aussi, la productivité est améliorée et la teneur en FeO est réduite. L'amélioration de la réductibilité entraîne à son tour une réduction de la consommation de coke dans le HF. Il y a aussi une amélioration de la valeur RDI du frittage.
Front de flamme
La température du front de flamme ou zone de combustion a un impact très important sur le temps de frittage et la productivité car elle influence la perméabilité du FF. Généralement, la réduction de la température du FF est très bénéfique pour la productivité car la résistance du FF au flux d'air est une fonction de la vitesse du gaz à la puissance trois. L'augmentation de la température du FF augmente significativement la résistance au flux d'air et conduit à un temps de frittage accru et une productivité réduite. La mesure de la température à différents niveaux dans le lit de frittage permet de surveiller le mouvement de la zone de combustion et de définir le concept de vitesse du FF comme le taux auquel le niveau où la montée de température la plus rapide se produit se déplace à travers le lit. La Fig. 3 montre la distribution idéale de la température (chaleur) dans le lit de frittage.
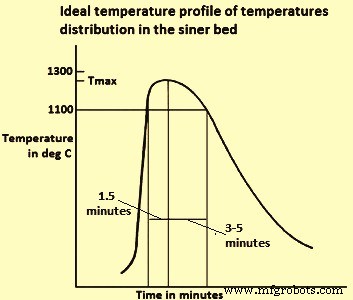
Fig. 3 – Distribution idéale de la température dans le lit de frittage
Le temps de chauffage dans la zone de haute température (supérieure à 1100 °C) doit être court (1,5 minutes) car la pression partielle d'oxygène (pO₂) dans cette zone est faible due à la combustion du coke et le FeO, qui est nuisible à la réductibilité du frittage, se forme facilement. Le temps de refroidissement (jusqu'à 1100 °C) doit être long (de 3 à 5 minutes) afin d'obtenir une structure de frittage solide par la formation d'une matrice de gangue, qui est favorisée par la présence de SiO₂ (silice). Les profils temps-température ont été mesurés en plusieurs positions dans le lit, et indiquent que la largeur et le Tmax de la zone de combustion augmentent à mesure qu'elle descend dans le lit.
Pour atteindre un Tmax uniforme, le frittage à deux couches est réalisé dans certaines usines de frittage. Il consiste à préparer le lit avec une teneur en coke plus élevée dans la couche supérieure que dans la couche inférieure afin de contrer la tendance du Tmax à augmenter. En plus des deux couches pour contrôler la distribution de chaleur dans le lit, un équipement de mesure continue a été développé qui signale directement la distribution de température dans tout le lit, ainsi qu'un dispositif pour mesurer la distribution du volume aspiré à travers la grille de frittage. La distribution de chaleur peut être contrôlée en adaptant la vitesse du ruban et la teneur en coke dans le mélange de frittage.
Il existe une relation entre la température maximale du FF et la structure du frittage. Lorsque le frittage est effectué à une température inférieure à 1300 °C, vers 1200 °C un fondu (consistant principalement de Fe₂O₃ et CaO) est généré dans le lit de frittage, et l'oxyde de fer et les fines particules sont assimilés dans le fondu. Si le fondu pénètre le grain d'hématite, une rupture interfaciale se produit, laissant une hématite primaire (non fondue) qui est considérée bénéfique pour le frittage car elle améliore le RI. Lorsque le CaO et l'Al₂O₃ sont assimilés dans le fondu, celui-ci réagit avec l'oxyde de fer et génère de la ferrite calcique aciculaire (de taille < 10 µm) contenant Al₂O₃ et SiO₂ en dissolutions solides, selon la réaction générale Fe₂O₃ + CaO + SiO₂ + Al₂O₃ → SiO₂·CaO·(Fe, Al)₂O₃. Le silico-ferrite de calcium et d'aluminium (SFCA) est considéré comme un composant très bénéfique pour la structure du frittage car il possède une bonne réductibilité et confère au frittage une résistance mécanique, et améliore l'indice de fragmentation (SI) et l'indice de tumbler (TI).
Pendant le frittage à basse température (< 1300 °C), la formation de magnétite diminue (moins de FeO) et le frittage améliore le RI et abaisse (améliore) le RDI. De plus, la structure optimale pour la réductibilité du frittage dans le HF est atteinte, qui se forme par un noyau d'hématite (non fondue) entouré d'un réseau de ferrite aciculaire. Lorsque le frittage se fait à une température supérieure à 1300 °C, une partie de la ferrite se dissout et fond pour se convertir en hématite ou magnétite et en composants de gangue. Lorsque le fondu refroidit, il se forme en nouvelles phases de : (i) gros cristaux de ferrite, dont la réductibilité est inférieure à la ferrite aciculaire, et (ii) hématite secondaire, qui est nuisible au RDI. La Fig. 4 illustre schématiquement le développement des différentes structures de frittage en fonction du Tmax atteint dans le lit.
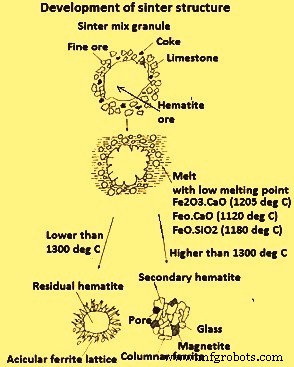
Fig. 4 – Développement de la structure du frittage
Le Tableau 1 montre la variance de la composition des phases et des indices de qualité du frittage en fonction de la température Tmax.
| Tableau 1 – Valeurs typiques de la composition des phases et de la qualité du frittage à la température maximale dans le lit | ||||
|---|---|---|---|---|
| Sujet | Unité | Environ 1200 °C | Environ 1250 °C | Environ 1300 °C |
| Hématite primaire | % | 50 | 42 | 22 |
| Hématite secondaire | % | 5 | 5 | 20 |
| Magnétite | % | 10 | 15 | 20 |
| SFCA | % | 35 | 38 | 30 |
| Verre + 2CaO·SiO₂ | % | 7 | 10 | 12 |
| FeO | % | 35 | 30 | 15 |
| Porosité | % | 3 | 4 | 5,5 |
| RDI | % | 30 | 32 | 36 |
| Indice de réductibilité | % | 72 | 70 | 64 |
| Indice de fragmentation (SI) | % | 93 | 94 | 95 |
Les meilleurs résultats sont obtenus à une température d'environ 1250 °C, avec un pourcentage maximal de ferrites, une hématite primaire élevée, une hématite secondaire faible, une bonne porosité, et de bons indices de qualité (FeO, RDI, RI et SI).
Ramollissement et fusion du frittage dans le HF
L'exploitation du HF dépend de la géométrie et de l'état de la zone cohésive, qui est limitée par les isothermes de ramollissement (ST) et de fusion (FT). La zone cohésive est constituée de couches alternées de frittage mou et de coke. Ce dernier (connu sous le nom de « fenêtre de coke ») permet au gaz réducteur de passer à travers le fourneau du HF. Donc, il est important que la zone cohésive soit aussi étroite que possible, afin de faciliter la pénétration du gaz réducteur, et aussi basse que possible dans le HF, de sorte que la zone de préparation du fourneau au-dessus de la zone cohésive soit suffisamment grande pour permettre la réduction des oxydes de fer. Pour remplir les deux conditions, le ST et le FT doivent être aussi élevés que possible et la différence entre eux doit être minime. Une partie de l'économie de consommation de coke dans le HF a lieu grâce à l'amélioration de la qualité du frittage, en particulier sa réductibilité et ses propriétés à haute température.
Plusieurs études ont été menées sur le mécanisme fondamental sous-jacent au ramollissement et à la fusion du frittage dans le HF. La séquence qui se produit pendant le ramollissement et la fusion consiste en : (i) pré-ramollissement, (ii) ramollissement, (iii) exsudation, et (iv) stade de goutte. Le mécanisme de ramollissement est lié au taux de fusion du noyau en fonction de la température. La déformation est considérée comme directement liée à la macro-porosité générée par le transfert de fondu du noyau vers la couche externe. La formation initiale du fondu joue un rôle dans le début du ramollissement, de la réduction, du retard et du goutte-à-goutte du fondu du lit.
Dans une étude dans une unité expérimentale atteignant une température maximale de 1400 °C, le ramollissement et la fusion des frittages ont été déterminés pour différentes basicités (gamme 1,5–3,0), teneurs en MgO (gamme 3,3 %–10 %) et de nombreux grades de réductibilité du frittage. La gamme ramollissement-fusion a été définie comme la gamme de température entre le point d'inflexion (T1 ramollissement) et 10 % de contraction (T2 fusion). Il a été remarqué que le comportement du HF s'améliore (zone cohésive plus basse et plus étroite) à mesure que le ratio frittage/minerai dans la charge du HF augmente.
Une autre étude pour trouver l'effet de la teneur en FeO dans le frittage (type A 10 % et type B 12 %) sur le ramollissement et la fusion, et son impact sur le fonctionnement du HF. Le frittage avec plus de FeO a causé un ramollissement précoce de la charge, phénomène indésirable dans le HF. Le FeO non réduit est réduit à une température plus élevée, selon l'équation FeO + C = Fe + CO, et une telle réduction directe en plus grande quantité conduit à un taux de coke plus élevé dans le processus. Un volume de vent plus faible, une production et une productivité plus faibles ont aussi été remarqués en comparaison avec le comportement du HF lorsqu'il opère avec une charge de frittage à 10 % FeO. Une baisse de la teneur en MgO dans le frittage de 1,75 % à 1,5 % donne lieu à des changements dans le comportement du fourneau attribués à des variations dans les températures de ramollissement et de fusion.
Une autre étude a été menée pour trouver l'influence de la composition des matériaux sur les propriétés de ramollissement et de fusion dans les matériaux de charge du HF. La partie expérimentale a été réalisée dans une unité simulant l'environnement du HF, opérant sous charge jusqu'à une température de 1580 °C. Le frittage a montré une température de ramollissement élevée (environ 1400 °C) mais un ratio de fusion relativement faible et une mauvaise perméabilité à haute température. Une augmentation de la basicité du frittage a été vue comme néfaste à la fluidité de la scorie et du fer fondu dans le HF, résultant en plus de scorie et de fer fondu bloqués dans la couche de coke, diminuant ainsi le pourcentage de fusion et augmentant la résistance au gaz du lit d'échantillon. Pour cette raison, il est important d'abaisser la basicité du frittage. D'autre part, une augmentation de l'Al₂O₃ (gamme 0,9 %–2,6 %) ou du MgO a abaissé le point de fusion de la scorie, favorisant ainsi une réduction de la résistance au gaz à haute température. Le frittage présente un meilleur comportement de ramollissement et de fusion que les pellets ou le minerai, mais une moins bonne fusion et résistance au gaz à haute température. Il a été vu qu'une charge mixte contenant 65 % de frittage, 20 % de minerai en blocs et 15 % de pellets est légèrement meilleure que d'autres compositions en termes de FT et ST, fusion et résistance au gaz à haute température.
Dans une autre étude, il a été trouvé que la température de ramollissement baisse à mesure que la teneur en gangue dans le minerai augmente, car la gangue forme des composés à bas point de fusion tels que 2FeO·SiO₂, FeO·SiO₂·CaO, et Fe₂O₃·SiO₂·CaO (Fig. 5). Les alcalins contenus dans la gangue peuvent aussi former des composés à bas point de fusion tels que Na₂SiO₃, K₂SiO₃, et NaAlSi₂O₆. La température de ramollissement des frittages produits à des températures entre 1300 °C et 1350 °C dépend de la composition et de la minéralogie du frittage.
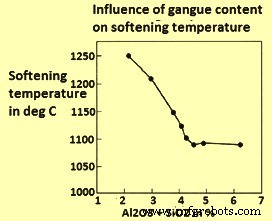
Fig. 5 – Influence de la matière gangue sur la température de ramollissement
La résistance à la perméabilité K du lit de frittage est généralement évaluée par l'essai de propriété de ramollissement du frittage. Lorsque K est tracé contre la température du lit, en intégrant la courbe obtenue dans l'intervalle 1000 °C–1600 °C, le paramètre de résistance du lit KS calculé, il a été trouvé qu'une réduction de la teneur en SiO₂ et une augmentation du MgO dans le frittage améliorent à la fois sa perméabilité (KS plus bas) et la propriété de ramollissement du frittage. L'action du SiO₂ est due à une diminution du fondu qui remplit les vides dans le lit. L'action du MgO est due à une augmentation du point de fusion de la scorie CaO-FeO-SiO₂. La teneur en Al₂O₃ a peu d'effet sur la propriété de ramollissement du frittage.
Dans une autre étude, il a été trouvé que comme le frittage s'améliore lorsque la teneur en Al₂O₃ est diminuée de 1,8 % à 1,5 %, le frittage a une meilleure réduction et ramollissement-fusion dans le HF. Aussi l'indice de résistance à la perméabilité dans la zone cohésive est amélioré. Cela peut être dû à la quantité de fondu à bas point de fusion étant faible grâce à l'efficacité de réduction améliorée et à la teneur en Al₂O₃ plus faible.
Le comportement de ramollissement et de fusion de trois minerais hématite en blocs et d'un frittage a été déterminé dans un équipement opérant sous charge. Il a été trouvé que les lits de minerais en blocs se contractent beaucoup plus tôt que le frittage par la formation de fayalite, avec un composant à basse température de fusion autour de 1175–1205 °C. Aucune fayalite ne se forme dans le frittage et à des températures plus élevées, les fontes qui sont générées apparaissent plus visqueuses, résultant en moins de déformation du lit. Il n'y a pas de différence appréciable pour les températures de ramollissement et de fusion pour le frittage et pour le mélange 80 % frittage et 20 % minerai en blocs. Avec ce mélange comme charge ferreuse dans le HF, la perméabilité est restée dans la plage d'exploitation normale, la même que lorsque le HF opère avec 100 % de frittage, sans indication de conditions de flux de gaz non uniformes ou de problèmes anormaux de zone cohésive et l'efficacité d'utilisation du gaz s'est même légèrement améliorée.
Une propriété importante des fontes est qu'elles coalescent, transformant le lit uniformément compacté de granulés en particules de frittage et en canaux très larges dans le lit. Le comportement de coalescence des fontes doit avoir une influence favorable sur les propriétés du front de flamme dans la détermination de la perméabilité du lit de frittage.
Réactions dans le processus de frittage
Pendant le processus de frittage, plusieurs réactions chimiques entre minerais de fer et fondants ont lieu à une température maximale spécifique, résultant en la conversion de matériaux lâches en une masse solide. Ces réactions sont définies comme réactions de frittage et impliquent la formation de la phase fondue suivie de l'assimilation des grosses particules dans le fondu.
Des études ont été menées sur la séquence de formation des phases pendant le frittage du minerai de fer (Fig. 6). Ces études ont trouvé que les réactions de frittage se produisaient dans le FF et consistaient en réactions entre une fraction de minerai de fer et le fondant principal. Cela a conduit à la formation d'une phase liquide qui formait la phase de liaison. Il a aussi été trouvé que les réactions de frittage commencent dans la couche de fines adhérentes où les minerais fins réactifs et les fondants sont en contact intime. Donc, les réactions solide-solide sont les premières réactions à se produire, générant le fondu primaire. Cependant, les grosses particules sont presque inactives pendant ce premier stade en raison de leur grande surface de réaction.
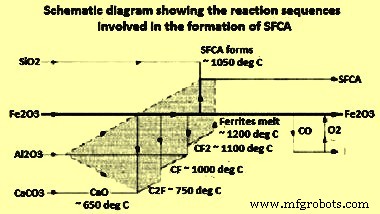
Fig. 6 – Séquence de formation des phases pendant le frittage du minerai de fer
Les réactions de frittage consistent en la formation du fondu et les réactions d'assimilation (Fig. 7). Un point de départ pertinent était une pseudo-particule consistant en une grosse particule noyau et une couche de revêtement de fines adhérentes et de fondants. La Fig. 7 (i) représente la structure de base des pseudo-particules formées pendant la granulation. Les réactions de frittage commencent dans la couche de fines adhérentes, où les matériaux fins sont en contact intime. Avec l'augmentation de la température (vers 1100 °C), les ferrites de calcium sont le premier produit à se former par réactions solide-solide entre l'hématite et la chaux. Vers 1200 °C, les ferrites de calcium se décomposent et forment le fondu liquide initial, qui peut dissoudre le SiO₂ et l'Al₂O₃. Ce stade du processus de frittage est schématiquement représenté à la Fig. 7 (ii). Au fur et à mesure que le processus de frittage progresse, le fondu liquide commence à réagir avec les particules noyau, résultant en une dissolution de la particule noyau et la formation de plus de fondu comme montré à la Fig. 7 (iii). La réaction d'assimilation dépend des propriétés à la fois du fondu initial et de la particule noyau. Plus le fondu est réactif, plus grande est sa capacité à dissoudre le noyau solide. De même, plus la réactivité du noyau solide est grande, plus la quantité qui s'assimile est importante.
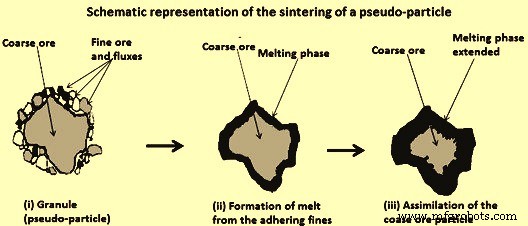
Fig. 7 – Représentation schématique du frittage d'une pseudo-particule
En principe, les réactions de frittage impliquent des réactions de minerais fins avec les fondants résultant en la formation d'une phase fondue qui est utilisée pendant les réactions solide-liquide pour l'assimilation du minerai grossier. Le fondu qui se forme pendant le frittage agit comme la phase de liaison.
Dans le processus de frittage, la température du mélange de frittage est augmentée pour atteindre sa fusion partielle et produire un matériau fondu qui, pendant le refroidissement, cristallise ou se solidifie en plusieurs phases minérales qui agglomèrent la structure dans son ensemble. L'énergie pour ce processus est fournie par la combustion du coke de soufflage.
Une étude pour déterminer la séquence des réactions dans la formation du SFCA a été réalisée en utilisant une combinaison de DRX (diffraction des rayons X), ATD (analyse thermique différentielle) et MEBS (microsonde électronique). Les premières réactions de formation de ferrites sont des réactions solide-solide qui commencent dans la gamme de température de 750 °C à 780 °C et se terminent à 1200 °C, la température de fusion de ces ferrites, suivant la séquence ferrite bicalcique (C₂F) → ferrite de calcium (CF) → ferrite dicalcique (CF₂) (Fig. 6) selon les équations suivantes :
Fe₂O₃ + 2CaO = 2CaO·Fe₂O₃ à 750–780 °C
2CaO·Fe₂O₃ + Fe₂O₃ = 2[CaO·Fe₂O₃] à 920–1000 °C
CaO·Fe₂O₃ + Fe₂O₃ = CaO·2Fe₂O₃ à 1050–1150 °C
Le CaO joue un rôle extrêmement important pendant le frittage car il se combine facilement avec les oxydes de Fe dans le mélange pour produire des ferrites de calcium. La réaction de formation du fondu commence au point de contact entre les fines de minerai et le CaO. En même temps, la réaction de formation du SFCA solide-solide commence vers 1050 °C et se poursuit en réaction solide-liquide au-dessus de 1200 °C. La présence d'Al₂O₃ augmente la stabilité du SFCA, et abaisse la température à laquelle ces ferrites commencent à se former. Au-dessus de 1200 °C, les réactions solide-liquide (solide-fondu) prédominent, avec la présence d'une phase fondue qui renforce l'assimilation du matériau pour former la ferrite selon l'équation suivante :
CaO·Fe₂O₃ + Al₂O₃ + SiO₂ = CaO·SiO₂·(Fe, Al)₂O₃
La séquence des réactions de formation du SFCA est montrée dans le diagramme schématique (Fig. 5). L'Al₂O₃ est hautement réactif et entre en dissolution solide avec les phases C₂F, CF et CF₂, comme indiqué dans la région ombrée de la Fig. 5. Dans cette étude, il a aussi été vu que le SiO₂ ne réagit pas avec le Fe₂O₃ ou le CaO et reste inerte jusqu'à ce que le SFCA commence à se former à des températures supérieures à 1050 °C.
Une étude a aussi été faite sur la formation de 2CaO·Fe₂O₃ à 1000 °C à partir d'un mélange stœchiométrique de Fe₂O₃ (minerai de fer) et CaCO₃ (calcaire). Le Fe₂O₃ est réduit en Fe₃O₄ et FeO avant que la calcination du calcaire ne commence, en fonction de la pression partielle d'O₂, qui est déterminée selon la teneur en CO dans le mélange réducteur CO+CO₂. L'ordre trouvé pour la vitesse de réaction de l'oxyde de Fe avec le CaO, pour la formation de la ferrite bicalcique est FeO → Fe₃O₄ → Fe₂O₃.
Tout au long du processus, l'oxyde de Fe peut simultanément être réduit par le CO produit dans la combustion partielle du coke-charbon selon l'équation suivante :
2 Fe₂O₃ + CO = Fe₃O₄ + FeO + CO₂
Le Fe₃O₄ peut s'oxyder en Fe₂O₃. Le FeO peut s'oxyder en Fe₃O₄ ou Fe₂O₃, et peut initier avec une énergie externe, un point de fusion bas suivant les réactions de formation de scories.
FeO + CaO = CaO·FeO à 1120 °C
FeO + SiO₂ = SiO₂·FeO à 1180 °C
FeO + CaO + SiO₂ = CaO·SiO₂·FeO à 1220 °C
La silice du minerai de fer peut réagir avec la ferrite fondue selon l'équation suivante pour former des silicates de calcium et précipiter l'hématite ou la magnétite, selon la pO₂ dans le système de réaction, avec le silicate formé.
CaO·Fe₂O₃ + SiO₂ = CaO·SiO₂ + Fe₂O₃
La séquence des réactions montrée ci-dessus a été largement étudiée en raison de son importance dans le frittage. Dans une étude, des échantillons de ferrite de calcium (CF) et CF + Al₂O₃ et CF + SiO₂ ont été frittés. Il a été montré que l'addition d'Al₂O₃ est plus efficace pour dissoudre l'hématite dans le CF, et l'addition de SiO₂ est plus efficace pour augmenter le taux de formation du CF. Des échantillons CF₂ et CF₂ + Al₂O₃ (3 %–9 %) + SiO₂ (1 %–7 %) ont été frittés pour préparer le SFCA, en surveillant l'évolution de ces processus par DRX. La solubilité de l'Al₂O₃ dans le CF₂ à 1250 °C est de 5 %–7 % et celle du SiO₂ de 2 %–4 %. La structure monoclinique du CF₂ change en triclinique quand il réagit avec l'Al₂O₃ et le SiO₂ pour former le SFCA. L'addition de SiO₂ à 1200 °C cause une décomposition partielle du CF₂ en silicates de calcium. À mesure que le ratio Al₂O₃/SiO₂ augmente, la formation d'hématite diminue et la formation de SFCA augmente. L'ion Fe³⁺ (rayon 0,65 Å) dans les centres tétraédriques est remplacé par des ions plus petits (Si⁴⁺, 0,40 Å et Al³⁺, 0,54 Å), de telle sorte que le volume de la maille unitaire tend à diminuer à mesure que plus de Si⁴⁺ et Al³⁺ sont ajoutés au CF₂.
Processus de fabrication
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Granulés de minerai de fer et granulation : Aperçu complet et guide du procédé
- Facteurs clés qui façonnent le processus de frittage dans la production de minerai de fer
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- Fonte grise démystifiée : propriétés, nuances et applications industrielles
- Fer de fonte : propriétés clés, composition et utilisations industrielles
- Réduction du minerai de fer expliquée : processus, principes et production