



Comprendre la pression de cokéfaction : causes, effets et stratégies d'atténuation
Phénomène de pression de cokéfaction et ses facteurs d'influence
La pression de cokéfaction est devenue importante avec l'utilisation des fours à coke à double paroi chauffée, verticaux, à fente. Dans les fours ronds en ruche et les fours à récupération de chaleur, le charbon peut se dilater librement vers le haut, accommodant le gonflement de la charge. En revanche, dans les fours à fente, l'expansion horizontale vers la paroi chauffée est restreinte. Plusieurs cas de défaillance prématurée des parois pendant la carbonisation.
L'érection de fours plus grands et plus hauts s'est accompagnée d'occurrences indésirables de parois déformées par la pression de cokéfaction, menant à de nombreuses études sur le comportement d'expansion du charbon pendant la carbonisation. Efforts concentrés sur développement test fiable pour tester la sécurité des mélanges de charbon avant utilisation en fours à coke.
Développement de la pression de cokéfaction
Pendant carbonisation, charbon traverse stade plastique et matière volatile (MV) s'échappe pendant et, dans une moindre mesure, après ce stade. Généralement admis que pression cokéfaction naît au stade plastique. Dans chambre four, deux couches plastiques verticales parallèles aux parois chauffantes se forment dès le début. Au fur et à mesure, ces couches progressent vers le centre. Simultanément, couches horizontales se forment haut et bas de la charge, jointes aux verticales → enveloppe continue entourant le charbon non carbonisé = « enveloppe plastique ».
Perméabilité couches plastique faible pour charbons cokéfiables. Charbon fortement plastique → pression possible dans zone froide charbon non converti. Somme pressions internes dans/entre couches plastiques transmise à travers couches coke/semi-coke → pression sur parois.
Quand couches plastiques se rejoignent au centre, masse centrale reçoit chaleur des deux côtés simultanément tandis que T charbon monte dans toute la gamme T plastique. → Accélération vitesse cokéfaction → évolution gaz plus rapide avec plus grande résistance échappement → pics pression interne et pression paroi.
Couches plastiques aussi parallèles portes four → enveloppe plastique continue complète autour charbon non converti dès chargement. MV évolué côté froid couche plastique piégé dans enveloppe. Au moment où couches sur le point se rejoindre, taux chauffe augmente → quantité gaz évolué augmente → augmentation pression. Après re-solidification en coke, chute rapide pression due disparition enveloppe.
Autre explication : chaleur insuffisante pour couches plastiques parallèles aux portes. Manchette plastique (tube) formée par deux couches principales + deux secondaires, grossièrement rectangulaire mais s'élargit vers portes par pertes chaleur (Fig 1). Pression cokéfaction = pression gaz dans couches plastiques, transmise aux parois via coke/semi-coke déjà formés.
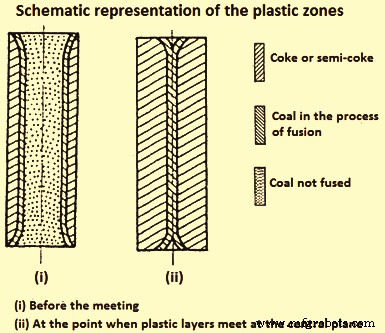
Gaz évolués côté centre contiennent goudron qui condense puis revaporise capturés par couche plastique. Imprégnation charbon par goudron condensé modifie viscosité couche plastique. Pression gaz interne dépend nature charbon et conditions carbonisation. Apparemment liée équilibre entre gonflement couche plastique, contraction semi-coke, et dans une certaine mesure compression charbon non carbonisé.
Phénomène principal = pression gaz interne dans couche plastique ; pression paroi = transmission pression gaz à travers semi-coke/coke aux parois. Amplitude pression gaz interne dépend probablement taux évolution matière gazeuse dans couche plastique et résistance couche à son écoulement = perméabilité couche.
Taux dévolatilisation gamme T plastique plus élevés pour charbons haut MV, pourtant ces charbons ne donnent pas hautes pressions. Perméabilité = facteur dominant développement pression gaz interne. Maximum taux évolution MV charbons haut rang près T re-solidification. Relation entre pression paroi max et taux évolution MV résiduel près T re-solidification.
Étude four simple paroi : perméabilité minimum centre couche plastique, maximum produit re-solidification. Perméabilité = deux contributions : (i) porosité ouverte zone plastique, (ii) ultra-microporosité flux moléculaire, (iii) macroporosité flux visqueux. 2ème contribution : flux suite éclatement bulles dévolatilisation. Phénomène : région couche plastique adjacente semi-coke, éclatement bulles prévaut sur formation ; centre couche : inverse. Transfert masse centre → zone adjacente semi-coke établi par maximum porosité centre couche plastique.
Charbons haute pression : maximum remplacé par minimum zone charbon adjacente couche plastique. Car 2ème contribution perméabilité (éclatement bulles) faible, soutenu par absence maximum porosité centre couche. Échappement gaz limité → pression zone plastique augmente → compactage charbon → minimum porosité observé.
Études précoces pression cokéfaction
Tests labo pour sécurité mélanges charbon. Petite quantité charbon petit creuset, chauffé un côté pression constante ou volume constant. Test 1920 = première tentative détermination pression gonflement charbons. 100 g charbon creuset fer cylindrique vertical conditions standard, four gaz. Piston perforé sur charge. Mouvement piston enregistré, mesure significative = changement volume %. Test développé deux directions : test pression constante et test volume constant.
Modification test pression constante : 80 g charbon séché air creuset acier. Charge 1 kg/cm² appliquée, expansion et contraction enregistrées comme changements volume. Modification test volume constant : 120 g charbon séché air carbonisé creuset acier, pression requise maintenir volume constant enregistrée.
Tests plus grande échelle (plusieurs kg) développés. Concepts similaires tests petite échelle. Exemple : grand test pression constante, diffère taille, capacité charge ~5 kg. Seules pressions >0,08 kg/cm² mesurées = limite max admissible paroi four coke. Autre grand test : four « sole chauffée ». Charge ~35 kg chauffée unidirectionnellement depuis sole, soumise ~0,14 kg/cm². Mouvement dalle supérieure suivi cathétomètre.
Chauffage unilatéral → phénomènes différents grand four. Difficulté mesure pression paroi four coke → investigateurs simulent conditions carbonisation four commercial au plus près par double paroi chauffée. Grand four chambre deux parois mobiles conçu. En fixant une paroi, pression exercée sur l'autre mesurée système hydraulique. Prototype four paroi mobile mesure directe pression cokéfaction.
Plusieurs fours paroi mobile dans le monde. Tous basés chauffage deux côtés. Une paroi sur chariot libre, pression cokéfaction exprimée force exercée sur paroi, mesurée dispositif adapté = pression paroi. Gaz ou électrique, charges 250-500 kg. Comme fours échelle réelle, deux couches plastiques verticales formées, progressent vers centre où fusionnent.
Ancien design : 250 kg charbon chambre 300×700×1100 mm. Une paroi sur rouleaux, système levier-poids mesure pression. Étude charbons américains. 300 tests : charbon concassé 80 % <3 mm, chargé faible humidité, densité apparente (DA) 785-850 kg/m³.
Courbes pression vs temps catégorisées 6 types selon caractéristiques charbons testés. Fig 2 exemples chaque type. Courbes types 1-3 = charbons/mélanges normalement sûrs fours commerciaux. Charbons types 2-3 peuvent donner pressions plus hautes DA plus élevée. Types 4-6 = charbons dangereux fours coke.
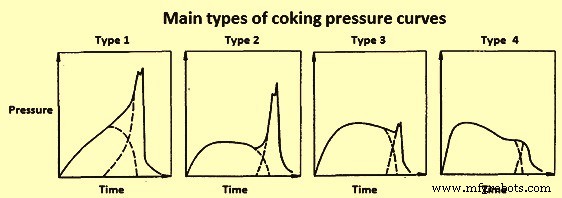
Grand four 400 kg paroi mobile utilisé investigation extensive CPM (Centre Pyrolyse Marienau). Parois corindon → T plus hautes, résistance choc thermique. Force paroi mobile mesurée jauge contrainte montée extérieur paroi centre géométrique surface utile. 4 principaux types courbes pression cokéfaction-temps fréquemment rencontrés (Fig 3).
Analyse formes courbes → superposition deux courbes bases, chacune correspondant à un stade. 1er stade = formation couches plastiques parallèles parois + progression vers centre. 2ème stade = coalescence couches plastiques centre four. Courbes types 1-2 = charbons développant hautes pressions. Type 3 = charbons chargement compacté (stamp charged) quelle que soit amplitude pression. Type 4 = charbons faibles pressions. Charbons hautes pressions = courbes similaires.
Charbons bas MV : pression montée régulière début → max. Autre type haute pression : hausse rapide 1ère heure, puis pression relativement constante, puis nouvelle hausse quand couches plastiques se rejoignent jusqu'à disparition charbon plastique.
Autre approche : mesure pression gaz centre couche plastique. Mesures fours paroi mobile et industriels → comparaisons. Pression gaz mesurée tubes introduits trous portes ou couvercles trous chargement.
Études mesure simultanée pression gaz/paroi fours test. Max pression gaz centre charge lié pic pression paroi. Pression gaz augmente distance paroi, max centre charge au moment rencontre couches plastiques. Max pression gaz coïncide généralement pic pression paroi, toujours supérieure. Ratios pression gaz/pression paroi variables selon études.
Une étude : carbonisation progresse, couche plastique bouge → hausse soudaine pression gaz. Couche passe point → pression chute vite, sonde n'enregistre plus. Rencontre couches centre → pression gaz enregistrée > autres points. Ratio pression gaz/paroi : <1 faibles pressions à 3 hautes pressions.
Autre investigation : influence conditions chargement/carbonisation pression gaz interne. Variables mêmes que pressions paroi.
CPM : deux observations : (i) deux couches plastiques formées début carbonisation parallèles sole/toit → progressent vers centre, (ii) pas couches plastiques parallèles portes. Ratio pression gaz/paroi ~0,5.
Différences ratios max pression gaz/pic pression entre études attribuées différences équipement/procédure. Four paroi mobile : cokéfaction principalement parois simultanément, mais considérable aussi depuis sole/toit/portes → réduit surface couches plastiques se rejoignant centre.
CPM formule temps rencontre couches centre : Pw/Pi = Si/S. Pw=pression paroi, Pi=pression interne, S=surface latérale charge, Si=surface projection couche plastique plan central au pic pression paroi. Pi > Ps, pressions même instant. Si évalué décharge fours test moment jonction deux couches principales. Ratio k=Si/S =1 chargement, diminue carbonisation (effets bouts), 0 après re-solidification. Four échelle réelle : effets bouts petits vs hauteur paroi → Si/S ~1 → pression paroi = pression gaz max centre. Suggestion : si mélange carbonisé conditions test four produit pression paroi P, pression grand four mêmes conditions ≈ 2P.
Définition limites sécurité
Études fours paroi mobile et échelle réelle → contrôler phénomène, protéger fours dommages pressions excessives. Évaluation mélange : test four paroi mobile, pression paroi max → classer sûr/dangereux vs limites établies. DA mélange four test cruciale : au moins = moyenne four échelle réelle, de préférence légèrement supérieure.
Pression excessive dépend pas seulement pression exercée mais pression supportable paroi. Efforts évaluer résistance parois four coke.
Exigence résistance paroi gouvernée par pic pression cokéfaction déséquilibrée exercée pendant carbonisation. Pressions déséquilibrées → fléchissement paroi direction horizontale → stabilisé par chargement gravitaire vertical (poids toiture+paroi), joints paroi pas résistance traction consistante.
Étude paroi four coke spécialement construite soumise pression latérale presse hydraulique. Résistance paroi faible : fissures initiales ~0,09 kg/cm², gonflement rapide ~0,13 kg/cm². Base paroi froide → limite sûre très basse 0,07 kg/cm². Limite très basse restreint flexibilité choix sources charbons, mélanges, conditions. Après comparaison centaines charbons four paroi mobile + comportement fours commerciaux → limites sécurité établies :
- Charbons pression >0,14 kg/cm² : dangereux.
- Charbons pression >0,11 kg/cm² : peuvent être dangereux carbonisés régulièrement fours >3 m.
- Charbons pression <0,11 kg/cm² : sûrs.
Travaux BCRA 1948/1952 : mélange sûr si pression four test <0,14 kg/cm². Confirmé 1956. Plusieurs mélanges fours commerciaux fin vie + four paroi mobile. Mouvement parois fours échelle réelle appareil spécial, parois examinées pendant/après test batterie refroidie → mouvement/dommages. Déflexion élastique parois four commercial jusqu'à 0,13 mm sans fissures. Au-delà : déflexion plus difficile, fissuration.
Années 1960-70 : fours hauts (≥6 m) prévalents. Opérés hypothèse pressions <0,14 kg/cm² sûres. Résultat : certains fours dommages réfractaires précoces graves. Batterie 6 m : dommages progressifs, arrêt <5 ans. Investigations causes : analyse structurelle paroi 6 m.
Étude mathématique paroi 6 m pression un côté. Pression latérale déséquilibrée causing collapse = juste >0,12 kg/cm². Facteur charge vivante 1,7 + maintenabilité fissuration → pression latérale déséquilibrée admissible ≤0,07 kg/cm².
Facteurs influençant la pression de cokéfaction
Depuis années 1950, fours paroi mobile et pilotes similaires évaluent charbons cokéfaction. Tests échelle pilote moins chers que fours échelle réelle, bonne guidance comportement charbons grande échelle. Rassurance : comparaison pressions gaz internes fours paroi mobile/échelle réelle. La plupart études facteurs influence faites fours pilotes.
Nombreux facteurs affectent amplitude pression. Trois catégories : (i) caractéristiques intrinsèques charbon, (ii) préparation charbon et propriétés physiques, (iii) conditions exploitation four.
Charbon
Études précoces : pressions dangereuses charbons MV base sèche sans cendres 16-30 %, jamais MV plus bas/plus haut. Charbons fortement expansifs = principalement charbon vif ; proportion plus élevée charbon terne = force expansive moindre. Investigations pétrographiques → conclusions degré expansion charbons.
Série expériences Bethlehem Steel sur influence composition charbon pression cokéfaction : four test 18 pouces (457 mm) + grande variété charbons simples/mélanges. Relation générale rang charbon (réflexion vitrinite) et pression cokéfaction (Fig 4). Fig 4 : haute pression cokéfaction générée par certains, pas tous, charbons bas MV réflexion >1,35 %. Pression cokéfaction augmente avec rang charbon ET diminue avec teneur inerte.
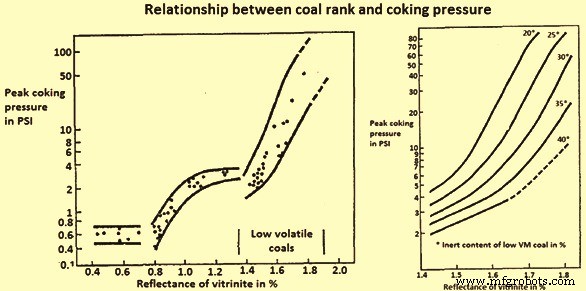
Rang charbon et teneur inerte interaction synergique. À tout niveau rang, pression cokéfaction plus faible si charbon haute teneur inerte. Effet seul charbon bas MV : pression mélange augmente avec réflexion charbon bas MV, accélère si réflexion >1,65 %. Connaissance rang ne permet pas évaluer danger pression cokéfaction avec certitude. Danger grand 18-25 % MV, encore présent 25-28 % MV degré moindre. Charbons bas MV réflexion >1,65 % + faible inerte = hautes pressions seul ou mélanges.
Oxydation du charbon
Oxydation réduit plasticité max, rétrécit zone plastique. Certaines oxydations augmentent initialement pression cokéfaction puis chute dilatation et réduction abrupte pression. Indice M10 augmente.
Études FTIR : stades précoces oxydation → groupes fonctionnels carbonyl/carboxyl principaux. Degrés oxydation élevés → augmentation significative éther, ester, groupes phénoliques. Perte propriétés plastiques oxydation attribuée formation réticulations éther/ester.
Effet oxydation air 3 charbons espagnols : charbons « dangereux » → oxydation augmente caractère dangereux max à certain niveau oxydation puis chute brutale. Charbon « sûr » : pas effet appréciable oxydation air.
Étude CPM influence oxydation faible perméabilité 500-600 °C charbons haut rang : perméabilité augmente oxydation. Attribué volume pores ouverts accru charbons oxydés. Accord général : difficile réduire pression cokéfaction par oxydation sans altérer qualité coke ; oxydation modérée peut augmenter pression.
Études mélanges charbons
Série études expérimentales comportement mélanges pression cokéfaction. Mélanges chargés gravité humidité 3,5 %, concassage simple 80 % <2 mm. Conclusions :
- Charbon pression moyenne seul affecte pression charbon dangereux ~linéairement fonction composition mélange.
- Charbons haut MV sans pression diminuent pression plus rapidement que proportion quantité ajoutée → plus efficaces réduction pression. Efficacité plus grande rang plus bas.
- Semi-anthracite (bas MV) comportement différent. Concassé avec mélange : effet baisse pression marqué MAIS détérioration marquée qualité coke. Concassé séparément (95 % <1 mm) : ajout 15 % suffit baisse pression, qualité coke légèrement réduite. Semi-anthracite (inerte) augmente viscosité charbon fusion → altère cohésion. Réduit contraction semi-coke ; charbons haut MV augmentent contraction.
Observé : mélanges donnent pression > charbons individuels seuls. Se produit quand charbon légèrement fusible bas MV associé charbon très fusible. Conditions fluides permettent caractère dangereux bas MV de s'exprimer.
BCRA : développement pressions gonflement, comportement mélange binaire dépend largement caractère charbon excédentaire. Études effets mélange :
- Pression cokéfaction seulement mélanges MV <24 %.
- Ajout 30 % charbon faiblement cokéfiable diminue considérablement propriétés dangereuses charbon bas MV.
- Mélanges haut/bas MV : diminution pression en augmentant portion haut MV.
- Mélanges ternaires MV similaires : ajout 15 % charbon quasi non-cokéfiable empêche développement toute pression cokéfaction.
Effet ajout brai (pitch)
Diminution dispo charbons haut rang → intérêt additifs brai mélanges pour coke métallurgique. Brai = agent pontage, améliore résistance coke résultant. Brai : (i) modifie état plastique, associé réactions transfert H₂ brai → radicaux libres stabilisant état plastique, (ii) élargit couche plastique, (iii) augmente évolution MV. Ajout brai → tendance augmenter pression cokéfaction, amplitude dépend nature charbon.
Effet inertes
Faibles proportions inertes suffisent réduire considérablement pression charbon, taille particules inertes effet très grand. Inertes effets : (i) effet diluant : inertes ne changent pas volume → espace gonflement charbon augmente, (ii) effet taille particule : si inerte plus fin que charbon → finesse moyenne augmente → pression diminue, (iii) action spécifique : inertes absorbent goudron/bitume → réduisent fluidité/gonflement, plus fin/poreux = effet plus grand, (iv) modifient contraction charge après re-solidification, (v) peuvent augmenter perméabilité couche plastique.
BCRA : étude ajout breeze coke sur pression. Pression paroi moyenne diminue proportion breeze croissante. Autre série ≤30 % breeze grossier : pression gaz interne max diminue >5 % breeze, pression paroi max pas réduite appréciablement >10 %.
Brevet réduction pression : ajout 2-8 % flocons sciure/autres inertes. Action flocons = disruption couches plastiques charge four → passages gaz nécessaires.
Effet ajout huile
Ajout huile mélanges : change DA humidité constante, diminue pression. Huile = diluant, réduction pression sans endommager propriétés mécaniques coke résultant. Huile anthracène diminue considérablement pression paroi charbons, max pression observé T très basse <300 °C. Attribué « effet ballon » : volatils huile formés basses T piégés entre couches plastiques avançant → accumulation → développement pression.
Effet humidité
Augmentation humidité charge diminue pression par baisse DA. Charges humides → carbonisation très inégale, fortement perturbée. Vapeur agit particules charbon → affecte capacité absorption produits pyrolyse liquides. Humidité traverse zone plastique points différents → paroi chambre → espace libre gaz. Résultat : couche plastique hautement déformée.
Jonction couches plastiques étalée chronologiquement/localement sections individuelles. Pression paroi manifestée forme réduite. Charges préchauffées : couches plastiques convergent faces parallèles parois chauffantes + se rejoignent pratiquement toute longueur/hauteur chambre → pression paroi valeur max.
Carbonisation fours fente : teneur humidité travers charge augmente régulièrement vs humidité charge originale, humidité distillée vers centre.
Mesures pression interne fours échelle réelle : pic pression coïncidant T 100 °C centre four. Pic = eau/vapeurs, attribué : vapeur ne peut plus condenser cette région → doit être expulsée. Eventuellement piégée dans enveloppe plastique.
Étude : pic pression eau moyen dépend seulement humidité charbon, diminue humidité augmente → DA facteur important.
Effet densité apparente (DA)
DA = variable la plus importante affectant pression cokéfaction. Augmentation DA → mélange sûr peut développer très hautes pressions. Plusieurs études : danger dommage four augmente densités charge plus grandes. Érection grands fours → influence DA sur degré expansion plus importante car charge plus dense (hauteur chute chargement accrue).
Études influence DA : manque accord nature relation fonctionnelle pression paroi four test vs DA. Certains : log pression paroi vs DA = ligne droite pente. Autres : courbe meilleure représentation. Autre : densités >800 kg/m³ (sec), taux augmentation pression DA croissant s'accentue.
BCRA : pression gaz même variation DA que pression paroi. Changement DA donné → changement pression donné indépendamment méthode contrôle DA.
Travail récent influence DA : mélange unique différentes DA. Variations DA obtenues différentes façons : ajout huile, préchauffage, variations humidité. DA grande influence pression cokéfaction, probablement facteur le plus important affectant pression développée par tout charbon/mélange.
Effet taille particule
Particules charbon tailles différentes chauffées → conditions transport produits gazeux pyrolyse centre particule vers surface diffèrent. Plus grande particule = plus grande pression se développant à l'intérieur par pyrolyse masse organique. Favorise condensation → influence majeure changements thermiques subséquents substance charbon. T ramollissement initial augmente, gamme T plastique plus étroite taille diminue, mais viscosité masse plastique augmente.
Difficile analyser séparément influence DA et taille particule. Augmentation finesse mélange → réduction DA + réduction pression cokéfaction. Influence indépendante concassage étudiée. Examen : influence finesse globale mélange, finesse chaque constituant (concassage différentiel), effet mode concassage (forme courbe distribution taille). À densité pratiquement constante, taille particule effet très marqué : concassage fin réduit pression.
Concassage constituants mélange séparément = pas avantage particulier. Étude : concassage systématique peut cas spécifiques effet spécifique = même finesse, pression plus basse concassage simple. Conclusion : pression dépend beaucoup proportion particules grosses (>2-3 mm).
Action simultanée DA + concassage : effet un facteur dépend niveau autre. Effet densité plus grand, plus grossier concassage ; effet concassage plus marqué, plus haute densité.
Effet largeur four
Effets changements largeur chambre four, études fours pilotes sur pression paroi pas constants. Zone 150-330 mm : largeur four effet substantiel, diminution pression paroi largeur croissante. Largeurs supérieures : effet faible/nul.
BCRA deux fours largeurs 300/426 mm : pas différence significative pressions charbon donné conditions similaires DA et T foyer.
Étude : bonne corrélation pression paroi mesurée 150 mm et 300 mm. Ratio surface plastique/surface paroi ~identique deux largeurs.
Valeur pression cokéfaction four paroi mobile associée ratio K = surface zone plastique / surface paroi chauffante. Largeur chambre augmente → temps carbonisation augmente. Plus temps dispo carbonisation progresser simultanément sole vers haut + toit vers bas → couche plastique finale surface plus petite four large vs étroit. Confirmé mesure directe surface zone plastique par poussée prématurée. Élargissement chambre → réduction pression cokéfaction mais amplitude variation dépend mélange, généralement faible.
Effet température foyer
Augmentation T foyer → taux chauffe augmente → (i) décale T ramollissement/re-solidification valeurs plus hautes, élargit gamme T plastique, (ii) augmente flux gaz libéré couches plastiques, (iii) augmente épaisseur couche plastique, (iv) réduit viscosité. Augmentation T foyer réduit aussi épaisseur couche plastique par augmentation gradient T. Effets directions opposées → effet final très faible/insignifiant. BCRA : deux mélanges + un charbon, taux chauffe plus élevés → certaine augmentation pression paroi. Un charbon : opposé. Deux autres : pas effet obvious.
Étude test deux mélanges 3 niveaux T : 1020, 1120, 1200 °C. Un mélange : augmentation pressions paroi/gaz T croissante. Autre mélange : effet non significatif.
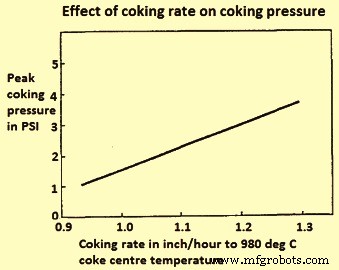
Autre investigation : influence taux cokéfaction pression gaz fours commerciaux. Taux cokéfaction accrus n'augmentent pas significativement pression mélanges pour gamme taux utilisée (centre four 900 °C en 12,3-18,3 h).
Autres : cokéfaction plus rapide augmente pression de façon constante (taux basé temps masse coke centre 980 °C) (Fig 5).
Processus de fabrication
- Afficher Température, Humidité et Pression BME280 sur Écran Tactile Nextion
- Mesure précise de la température, pression et altitude avec BMP280 et Arduino UNO
- Capteur de pression et enregistreur de données Arduino pour une surveillance précise de la pression atmosphérique
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Machines CNC : débloquer l'efficacité et la précision dans l'ingénierie industrielle
- Comprendre les machines-outils de fraisage : types, fonctions et applications
- Maîtriser le Soudage par Goujon à l'Arc : Techniques, Applications et Avantages
- Guide Complet du Traitement et de la Fabrication des Plastiques
- Le châssis automobile : structure centrale et son importance