



Comprendre l'usinage EDM : limites, précision et facteurs d'influence clés
Comme l'usinage EDM possède de nombreux avantages incomparables par rapport à la coupe traditionnelle, ses domaines d'application s'élargissent jour après jour, et il a été largement utilisé dans les industries de la machinerie, aérospatiale, aviation, électronique, moteurs, appareils électriques, machinerie de précision, instruments, automobile, industrie légère, etc. pour résoudre les problèmes d'usinage de matériaux et pièces aux formes complexes.
Cependant, l'EDM a aussi ses limites. En même temps, comme pour l'usinage traditionnel, diverses erreurs de la machine elle-même, erreurs de positionnement et d'installation de la pièce et des électrodes-outils affecteront tous la précision de l'EDM. De plus, les principaux facteurs liés au processus EDM sont la taille et la consistance de l'interstice de décharge, et l'usure et la stabilité de l'électrode-outil.
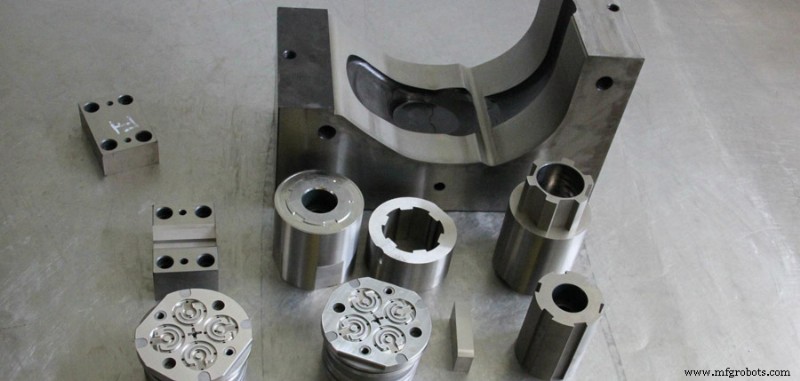
Limites de l'usinage EDM
1. Ne peut être utilisé que pour l'usinage de métaux et autres matériaux conducteurs
Contrairement à la coupe, les matériaux isolants non conducteurs comme les plastiques et les céramiques peuvent être traités.
2. La vitesse d'usinage est généralement lente
Par conséquent, le processus est généralement organisé pour utiliser la coupe afin d'enlever la majeure partie de la matière, puis effectuer l'EDM pour améliorer l'efficacité de production.
3. Il y a une usure de l'électrode
Puisque l'usinage EDM repose sur l'électricité et la chaleur pour enlever le métal, l'électrode s'usera, et l'usure de l'électrode se concentre principalement sur les angles vifs ou les surfaces basses, ce qui affecte la précision de formage.
4. Le rayon d'angle minimum est limité
Généralement, le rayon d'angle minimum obtenable par EDM est égal à l'interstice d'usinage (généralement 0,02-0,3 mm). Si l'électrode est usée ou traitée par une tête mobile plane, le rayon d'angle doit être augmenté.
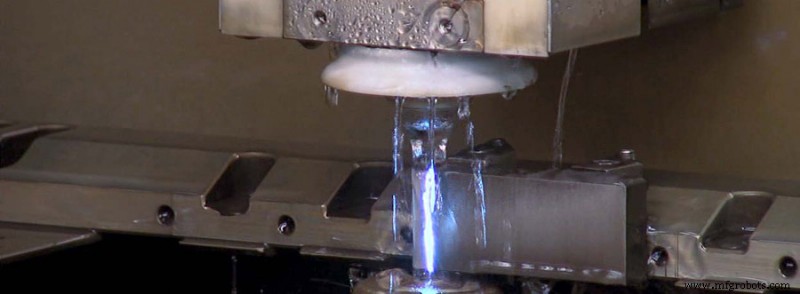
Facteurs affectant la précision de l'EDM
En usinage EDM, l'interstice de décharge peut être compensé en corrigeant la taille de l'électrode pour obtenir une précision d'usinage plus élevée. Cependant, la taille de l'interstice de décharge change réellement, ce qui affecte la précision d'usinage.
1. Rugosité de surface
La rugosité de la surface usinée par EDM dépend de la profondeur des cratères de décharge électrique et de l'uniformité de leur distribution. Ce n'est que lorsque des cratères de décharge peu profonds et uniformément répartis sont produits sur la surface usinée que la surface usinée peut avoir une valeur de rugosité plus petite. Pour contrôler l'uniformité des cratères de décharge, il faut adopter la technologie de contrôle d'impulsion de décharge à énergie égale, c'est-à-dire détecter le front descendant de la rupture de tension d'interstice, contrôler la largeur d'impulsion de courant de décharge pour qu'elle soit égale, et utiliser la même énergie d'impulsion pour le traitement, afin que la rugosité de surface du traitement soit uniforme.
2. Influence de l'interstice d'usinage (jeu latéral)
La taille et la consistance de l'interstice d'usinage affectent directement la précision de l'usinage EDM. Ce n'est qu'en maîtrisant la valeur de l'interstice d'usinage et de la rugosité de surface de chaque standard que l'on peut correctement concevoir la taille de l'électrode, déterminer le montant de retrait, et déterminer la conversion standard pendant le processus d'usinage.
3. Influence de la conicité d'usinage
En usinage, que ce soit un trou ou une cavité, la paroi latérale a une conicité. La raison de la conicité est que, outre la conicité originale de la paroi latérale de l'électrode elle-même dans les exigences techniques ou la fabrication, elle est généralement causée par l'usure inégale de l'électrode, et la « décharge secondaire » et d'autres facteurs.
(1) Influence de l'usure de l'électrode.
L'électrode forme un cône en raison de l'usure, et ce cône se reflète sur la pièce pour former une conicité d'usinage.
(2) Influence du degré de contamination du fluide de travail.
Plus le fluide de travail est sale, plus il y a d'opportunités de « décharge secondaire ». En même temps, en raison du mauvais état de l'interstice, le nombre de reprises de l'électrode augmentera inévitablement. Ces deux conditions augmenteront la conicité de traitement.
(3) Influence du rinçage ou de l'aspiration d'huile.
L'influence du rinçage ou de l'aspiration d'huile sur la conicité de traitement est différente. Lors du traitement par rinçage d'huile, les produits d'électro-érosion s'écoulent de la surface traitée, ce qui augmente les chances de « décharge secondaire » et augmente la conicité de traitement. Lorsque l'aspiration d'huile est utilisée pour le traitement, les produits d'électro-érosion sont évacués par le tube d'aspiration, et le fluide de travail propre entre par la périphérie de l'électrode, donc il y a moins de chances de « décharge secondaire » sur la surface traitée, et la conicité de traitement est aussi faible.
(4) Influence de la profondeur d'usinage
À mesure que la profondeur de traitement augmente, la conicité de traitement augmente aussi, mais pas proportionnellement. Lorsque la profondeur de traitement dépasse une certaine valeur, la taille de la bouche supérieure de la pièce traitée n'augmentera plus, c'est-à-dire que la conicité de traitement n'augmentera plus. Différents objets de traitement ont des exigences différentes pour la conicité de traitement. Dans le traitement de cavité, comme il nécessite un certain angle de dépouille, la conicité de traitement n'est pas stricte. Pour les matrices à parois droites, la conicité de traitement est requise plus stricte. Tant que les lois affectant la conicité de traitement sont maîtrisées, les exigences prédéterminées peuvent être atteintes.
4. Raisons et lois de l'arrondi des angles
La perte des angles vifs et des arêtes de l'électrode est plus grave que la perte de la face terminale et du côté. Par conséquent, la perte des angles de l'électrode cause l'arrondi des angles, et il est impossible de nettoyer les pièces traitées. De plus, à mesure que la profondeur de traitement augmente, le rayon d'arrondi des angles de l'électrode augmente. Mais au-delà d'une certaine profondeur de traitement, sa tendance à l'augmentation ralentit progressivement, et reste finalement à une certaine valeur maximale.
La raison de l'arrondi des angles n'est pas seulement l'usure de l'électrode mais aussi l'équidistance de l'interstice de décharge. En raison de l'équidistance de la décharge d'angle vif, l'électrode convexe à angle vif rendra inévitablement la pièce arrondie, la pointe concave de l'électrode à angle vif n'a aucune fonction de décharge du tout, mais la pièce sera arrondie en raison de l'accumulation de débris.
Par conséquent, même si l'électrode est complètement exempte d'usure, il est encore impossible d'obtenir un nettoyage complet en raison de l'équidistance de la décharge d'interstice. Si le rayon d'arrondi est requis petit, l'interstice de décharge doit être réduit.
Le milieu de travail est la condition de base pour générer la décharge électrique, et le milieu liquide est principalement utilisé actuellement. Il forme un canal de décharge de rupture d'étincelle, produit une compression sur le canal de décharge, et restaure rapidement l'état d'isolation de l'interstice après la fin de la décharge, aide l'éjection et l'élimination des produits d'électro-corrosion, et refroidit l'outil. Par conséquent, le milieu a un grand effet sur l'usinage EDM.
Processus de fabrication
- Comment la surface des plaques, l'espacement et le diélectrique déterminent la capacitance
- Usinage par électroérosion (EDM) expliqué : construction, principes et intégration CNC moderne
- Électroérosion par enfonçage vs fil : différences clés et applications expliquées
- Électroérosion (EDM) : fondamentaux et usages clés en fabrication
- Usinage CNC : Avantages et Limites pour la Fabrication de Précision
- Améliorer la précision et l'efficacité de l'usinage CNC : 4 stratégies éprouvées
- Comprendre Précision vs Exactitude en Usinage CNC : Concepts Clés et Tolérance
- Comprendre la rugosité de surface : Facteurs clés et techniques d'amélioration éprouvées
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure