



Injection de charbon pulvérisé : clé d'une exploitation efficace du haut fourneau
Comprendre l'injection de charbon pulvérisé dans le haut fourneau
L'injection de charbon pulvérisé (ICP) est une technologie bien établie pour la production de fonte (HM) dans un haut fourneau (HF). Elle est pratiquée dans la plupart des HF et tous les nouveaux HF sont normalement construits avec une capacité d'ICP. La composition et les propriétés du charbon utilisé pour l'injection peuvent influencer l'exploitation, la stabilité et la productivité du HF, la qualité de la HM, et la composition du gaz du HF. Les charbons utilisés pour l'ICP sont décrits dans l'article sous le lien « https://www.ispatguru.com/coal-for-pulverized-coal-injection-in-blast-furnace/ ».
Les aspects critiques des systèmes d'ICP incluent la préparation du charbon, son stockage et sa distribution pour assurer une alimentation uniforme de charbon à chaque tuyère sans fluctuations dans le taux de livraison du charbon et sa combustion par la conception de la lance et l'injection d'oxygène (O₂).
Préparation du charbon
La pulvérisation du charbon est réalisée dans un ou plusieurs moulins de broyage (pulvérisateurs) selon les besoins. Le broyage et la distribution du charbon vers les lances d'injection constituent un coût d'exploitation majeur. Le charbon récupéré du stockage est criblé pour l'élimination des matériaux étrangers et tout gros morceau de charbon est concassé. Le charbon est ensuite alimenté dans le moulin où il est pulvérisé et séché. Le charbon de la taille requise est transporté hors du moulin par le flux de gaz chaud, collecté dans un filtre à manches et convoyé vers les silos de stockage. Le broyage et le transport sont effectués sous atmosphère inerte pour minimiser le risque d'inflammation des particules de charbon sec. La distribution de taille de particules résultante du charbon pulvérisé affecte sa manipulabilité dans les équipements de transport pneumatique et, à taux d'injection élevés, sa combustibilité.
Les pulvérisateurs broient le charbon en l'une des deux fractions de taille : (i) charbon pulvérisé où environ 70 %–80 % du charbon est sous 75 µm et le reste est sous 2 mm, et (ii) charbon granulaire qui a une taille maximale de 2–3 mm avec une limite de 2 % de charbon au-dessus de 2 mm et 20 %–30 % sous 75 µm. Les systèmes injectant cette taille de charbon sont appelés injection de charbon granulaire (ICG). Le broyage plus grossier a l'avantage de coûts de broyage et de séchage plus faibles avec le charbon broyé plus facile à manipuler. Le broyage plus fin a un burnout plus élevé dans le raceway. L'ICP est une technologie plus populaire que l'ICG.
La finesse du charbon peut être variée dans le pulvérisateur par plusieurs mesures incluant la variation du taux d'alimentation du charbon, les réglages du classificateur, ou le débit d'air. Bien que les moulins puissent être réglés pour convenir à un charbon particulier pour produire la taille requise, cela n'est pas pratique dans le cas d'un mélange de charbon où un grand nombre de charbons sont utilisés. Dans un tel cas, certains constituants du charbon peuvent ne pas atteindre la finesse requise.
Une des fonctions du pulvérisateur est d'enlever autant d'humidité du charbon que possible. Le séchage est nécessaire car l'humidité cause des problèmes d'écoulement libre à la fois dans le système de transport pneumatique et dans les silos de stockage. Aussi, l'humidité doit être minimisée car une énergie additionnelle est requise pour son élimination dans le HF et l'injection d'humidité augmente le taux de réducteur. En plus, les charbons à humidité plus élevée consomment plus de puissance dans les pulvérisateurs pendant leur broyage et abaissent le débit.
L'évaporation de l'humidité de surface du charbon prévient les problèmes d'agglomérat dans le pulvérisateur car les charbons à haute humidité et teneur en argile sont mostly sujets au collage. Donc, il est normalement nécessaire de réduire la teneur en humidité totale du charbon autour du niveau d'humidité d'équilibre pour réduire les problèmes de manutention dans le moulin et les silos de stockage. La teneur en humidité du charbon quittant le moulin doit être aux deux tiers du niveau d'humidité d'équilibre. L'humidité d'équilibre du charbon varie avec son rang, sa composition macérale, et sa teneur en cendres.
Il est important de s'assurer que le charbon est broyé à la finesse désirée avec un minimum d'usure sur les parties du pulvérisateur et avec la moindre consommation d'énergie pour abaisser les coûts d'exploitation. L'usure influence les arrêts et la maintenance des pulvérisateurs. Les propriétés du charbon qui influencent l'usure incluent la teneur en cendres et la composition, la distribution de taille de particules, l'humidité, et la densité apparente. Une teneur en humidité plus élevée du charbon accélère l'usure en raison des effets combinés d'usure et de corrosion. Les minéraux abrasifs (durs) dans les cendres de charbon incluent la silice (SiO₂) et la pyrite (FeS₂). En plus de l'usure des éléments de broyage, les minéraux abrasifs peuvent aussi éroder les tuyaux et conduits. Le test le plus couramment utilisé pour évaluer les propriétés d'abrasion du charbon est l'« Indice d'Abrasion » (IA). Normalement, les charbons avec un IA élevé sont attendus de causer des taux d'usure plus élevés.
La réduction de la consommation d'énergie du moulin abaisse les coûts d'exploitation. La consommation d'énergie et la capacité (débit) du moulin dépendent de sa conception, des réglages du moulin, de la finesse requise, et des propriétés du charbon. Plus la réduction de la taille du charbon requise est grande, plus la consommation d'énergie nécessaire est grande. Un niveau plus élevé de finesse de charbon nécessite une capacité de moulin accrue qui peut aussi être nécessaire lors du broyage de charbons difficiles.
La propriété principale du charbon qui a la principale influence sur la consommation d'énergie et la capacité du moulin est la dureté, déterminée par l'« Indice de broyage de Hardgrove » (IBH). Habituellement, plus l'IBH est élevé, plus il est facile de broyer le charbon, avec une consommation d'énergie conséquente plus faible et un débit plus élevé. Si la capacité de conception du pulvérisateur limite le taux d'ICP, alors il est possible d'augmenter les taux d'injection en passant à un charbon plus tendre. L'augmentation du pourcentage de charbon à faible teneur en MV, PCS élevé, tendre dans le mélange de charbon à haute MV, dur, aide à augmenter la capacité du pulvérisateur, ainsi qu'à abaisser la pression de soufflage dans le HF et à améliorer la consommation de charbon.
La composition macérale affecte aussi le broyage. En général, les charbons à haute teneur en vitrinite tendent à avoir des besoins en énergie de broyage plus faibles que les charbons à faible teneur en vitrinite car la vitrinite est plus facilement broyée que l'inertinite et la liptinite. L'effet du rang diminue au-dessus d'une réflectance d'environ 1,6 où l'énergie de rupture requise pour la vitrinite et l'inertinite sont à peu près les mêmes.
Les charbons sont généralement mélangés pour optimiser les forces relatives. Cependant, les mélanges ne se comportent pas comme une moyenne de leurs composants, mais peuvent être affectés de manière disproportionnée par un charbon avec des caractéristiques problématiques. Le broyage préférentiel du charbon plus tendre se produit quand des mélanges de deux charbons dont l'IBH diffère de plus de 20 sont pulvérisés. La pulvérisation de mélanges de charbons « durs » et « tendres » a montré que les mauvaises caractéristiques des charbons constituants tendent à dominer le mélange, avec la performance du pulvérisateur ressemblant plus à celle du charbon plus dur. Le broyage préférentiel des macéraux plus tendres peut aussi se produire lors du broyage de mélanges. Les charbons contenant des argiles gonflantes peuvent absorber l'humidité après qu'ils quittent le pulvérisateur et refroidissent. Même quand ils sont présents comme composant d'un mélange, de tels charbons peuvent mener à des blocages dans les systèmes d'injection.
Système d'injection de charbon
Le système d'injection transporte pneumatiquement et dose le charbon pulvérisé depuis le silo de stockage à travers le vase d'injection, où il est pressurisé jusqu'à ou au-dessus de la pression du HF, vers les lances d'injection des tuyères. Les lances injectent le charbon en quantités égales à travers les tuyères, qui sont disposées symétriquement autour de la circonférence du HF. Un facteur critique dans la conception du système de distribution est d'assurer une alimentation uniforme de charbon à chaque tuyère sans fluctuations dans la voie de livraison du charbon. Toute interruption dans l'approvisionnement en charbon peut rapidement mener à de graves problèmes. Plus le taux d'injection est élevé, plus les conséquences d'une interruption non planifiée sont sérieuses.
Au moins deux vases d'injection sont nécessaires pour fournir un flux continu de charbon au HF. Fondamentalement, il y a deux arrangements différents de ces vases : (i) arrangement en série où le vase supérieur réalimente périodiquement le vase inférieur, qui est toujours maintenu sous pression, et injecte le charbon, et (ii) arrangement parallèle où les deux vases injectent alternativement avec une opération de chevauchement pour maintenir l'injection de charbon pendant la période de changement.
Il est important de contrôler la quantité de charbon injectée. Donc, les vases d'injection sont pesés en continu et le débit du charbon est soigneusement contrôlé. Les problèmes de manutention du charbon pulvérisé dans les silos de stockage qui alimentent les vases d'injection et les pipelines sont dus aux quantités d'humidité et de particules ultrafines, et à la présence d'argiles dans le charbon. Des radiateurs externes et/ou l'isolation peuvent être nécessaires pour réduire la probabilité de blocages des silos dus à la condensation d'humidité qui peut se produire à l'intérieur des parois du silo. Dans certains endroits, l'azote (N₂) est soufflé à travers des coussins d'aération dans le fond du réservoir d'injection intermédiaire pour assurer un écoulement libre quand le charbon pulvérisé est transféré au réservoir d'injection inférieur.
Le charbon depuis les vases d'injection est généralement transporté par : (i) des tuyaux individuels vers chaque tuyère, auquel cas la quantité de charbon est indépendamment contrôlée et chargée dans chaque tuyau, (ii) un tuyau commun vers un distributeur adjacent au HF, auquel cas le distributeur divise équitablement le charbon dans les tuyaux individuels menant à chaque tuyère. Un avantage avec ce système est que la distance entre l'usine de préparation du charbon et le HF peut être plus longue qu'avec le système de tuyaux individuels.
Les différences dans le routage des tuyaux vers les tuyères et le partage inévitablement inégal du charbon aux points de division peuvent résulter en une alimentation inégale aux tuyères. Les déséquilibres peuvent aussi causer une usure inégale sur les tuyaux et le distributeur.
Selon le ratio charbon/gaz de transport, le charbon est convoyé pneumatiquement du vase d'injection vers les tuyères soit en phase diluée, soit en phase dense. La charge de gaz de transport dans le cas d'un système à phase diluée pour le charbon est typiquement d'environ 10 kg de charbon par kg de gaz de transport, et la vitesse du gaz de transport est d'environ 15–20 m/s. Le gaz de transport est normalement un mélange de N₂ et d'air avec de l'air comprimé ajouté au pipeline sous le vase d'injection. Dans le cas du système à phase dense, la charge est d'environ 40–80 kg de charbon par kg de gaz de transport, et la vitesse du gaz de transport est d'environ 1–5 m/s. Le gaz de transport est normalement du N₂ ou un mélange de N₂ et d'air.
La vitesse du gaz de transport doit toujours être supérieure à la vitesse de transport minimale pour prévenir les blocages. Cette vitesse minimale dépend de plusieurs paramètres qui incluent la pression du système et le diamètre du tuyau. Ces variables interagissent entre elles. La basse vitesse dans le système à phase dense signifie une faible usure des tuyaux et composants, alors que la haute vitesse de transport de la phase diluée peut mener à l'usure, particulièrement aux coudes de tuyaux. Le taux d'usure est déterminé par la dureté, la forme et la vitesse des particules de charbon. Les propriétés du charbon influencent aussi l'usure. Le revêtement des parties des tuyaux sujettes à l'usure avec, par exemple, un matériau élastomère d'uréthane fournit une résistance à l'abrasion, ainsi que le retard de l'accumulation de fines qui peuvent mener au blocage. Les propriétés du charbon liées aux blocages des lignes de transfert sont la teneur en humidité et les minéraux d'argile.
Une humidité élevée dans les charbons et mélanges peut créer des problèmes. Donc, des limites strictes d'humidité sur les charbons broyés sont appliquées. La présence d'argiles, qui gonflent en présence d'eau, peut causer des problèmes, surtout s'il y a une chute de pression dans le système de transport, et/ou s'il y a la présence de particules ultrafines. À mesure que la teneur en fines (inférieure à 5,8 µm) du charbon pulvérisé augmente, la chute de pression dans le système de transport augmente. Si la chute de pression dépasse une certaine valeur, qui est liée à la conception de l'usine, alors le blocage peut se produire. Le bouchage des pipelines est expérimenté en raison de l'accumulation des dépôts aux coudes des tuyaux qui est normalement lié à la nature tendre du charbon (distribution de taille de particules plus fine). Pendant l'injection du charbon, le charbon ultrafin (< 10 µm) initie le processus en collant au mur du coude, et une fois qu'une surface rugueuse est formée, les particules plus grosses commencent à adhérer. En plus, le broyage préférentiel du charbon plus tendre dans un mélange de charbon peut mener à une proportion élevée de particules ultrafines, menant au blocage.
Les blocages peuvent être prévenus par des améliorations dans la disposition des tuyaux et le système de distribution et, dans certains cas, en ajustant le système de préparation (tel que le pulvérisateur de charbon) pour produire une taille de particule plus grossière. Le système d'injection a généralement une procédure pour détecter et éliminer les blocages car c'est un phénomène courant. Les lignes de transport incluent des ports de purge où les blocages sont éliminés, typiquement avec de l'air à haute pression. Un test simple et pratique est nécessaire pour évaluer l'écoulabilité et la manipulabilité du charbon pulvérisé et des mélanges de charbon. Cela permet d'identifier les matériaux difficiles avant qu'ils ne soient utilisés.
La lance d'injection injecte le charbon dans le tuyau de soufflage qui mène à la tuyère. Les particules sont immédiatement chauffées par l'air chaud de soufflage, s'enflamment, se gazéifient et brûlent. La conception et le placement de la lance influencent l'efficacité de combustion du charbon. Auparavant, les lances étaient des lances en acier droites positionnées à ou près de l'interface tuyère/tuyau de soufflage. Des conceptions incorporant l'injection d'O₂ directement dans le flux des particules de charbon (lances oxy-charbon) et/ou des façons de générer plus de turbulence à l'extrémité de la lance ont été développées pour améliorer l'efficacité de combustion. Celles-ci incluent : (i) lances coaxiales (où le charbon est injecté par le tuyau intérieur et l'O₂ par l'anneau environnant), (ii) lances à haute dispersion, (iii) lances biseautées, (iv) lances à fente, (v) lances doubles excentriques (non concentriques), et (vi) lances à tourbillon.
Le préchauffage du charbon pour augmenter l'efficacité de combustion est aussi pratiqué. Les problèmes qui se sont produits quand le charbon a été introduit pour la première fois, tels que les blocages de lance et de tuyère et la fusion de l'extrémité de la lance, ont été largement surmontés. Les blocages sont mostly dus au charbon étant chauffé à une température où il devient collant et adhère à la surface des lances d'injection et des tuyères. Le dépôt de cendres est minimisé en utilisant du charbon avec une température de fusion des cendres (TFC) élevée. Pour tous les usages pratiques, la TFC doit être de 50 °C plus élevée que la température de l'air chaud de soufflage. Les lances peuvent aussi se boucher si des charbons à haute fluidité s'agglomèrent près de l'extrémité de la tuyère. Cela peut être surmonté en évitant les charbons à indices de agglomération élevés, ou en augmentant le débit.
Le positionnement de la lance d'injection plus près de la tuyère réduit l'étendue de l'impaction des cendres dans le tuyau de soufflage. L'utilisation de lances coaxiales refroidies par air aide à prévenir le blocage et l'érosion, et peut prolonger la durée de vie de l'extrémité. Le débit de l'air de refroidissement doit être minimisé pour diminuer son effet de refroidissement sur la combustion du charbon. Cependant, le blocage des lances peut encore être une occurrence fréquente. Il y a des procédures définies pour détecter et éliminer ces blocages avant qu'ils ne causent des problèmes.
L'utilisation de différents alliages pour les lances d'injection et la limitation de la température de l'air chaud de soufflage a aussi influencé la fusion de l'extrémité de la lance. La durabilité d'une lance est une considération opérationnelle importante car elle s'use avec le temps.
Combustion du charbon
Les raceways sont des régions vitales du HF même si leur volume total ne dépasse généralement pas 1 % du volume interne du HF. Ils alimentent le processus en chaleur et agents réducteurs. L'injection de charbon affecte inévitablement les conditions du raceway qui, à leur tour, ont des conséquences en dehors du raceway. Les particules non brûlées quittant le raceway peuvent causer des problèmes opérationnels tels que perméabilité réduite, distributions de gaz et température indésirables, érosion excessive du coke, et augmentation de l'entraînement de char. La quantité de char non brûlé augmente avec l'augmentation des taux d'injection. Ainsi, le comportement de combustion et de gazéification du charbon injecté dans le raceway est un élément important pour l'exploitation stable du HF. Il est très apparent que le HF peut consommer plus de charbon injecté que celui combusté dans le raceway puisque le matériau non brûlé est consommé ailleurs dans le fourneau.
La combustion du charbon dans le HF a été largement étudiée. Les études ont été menées en utilisant des équipements à échelle de banc tels que l'analyse thermogravimétrique (ATG), les fours à chute (FDC) et les réacteurs à maille métallique (RMM). Ces techniques ne simulent pas pleinement les conditions dans le raceway. Le temps de séjour des particules de charbon pulvérisé dans un FDC, comme exemple, est de l'ordre de secondes alors qu'il est d'environ millisecondes dans un raceway d'un HF. Donc, ces techniques sont typiquement utilisées pour fournir une évaluation comparative des différents types de charbons.
Une autre approche suivie est l'utilisation d'installations spécialement conçues pour simuler les conditions du raceway. Celles-ci incluent l'injection d'un air chaud de soufflage dans un lit de coke compacté, souvent appelé « modèle chaud ». Celles-ci ont la capacité de simuler les conditions de combustion pour des temps de séjour courts de millisecondes, ainsi que différents emplacements de raceway. Cependant, les installations à échelle pilote ne simulent toujours pas pleinement les conditions du raceway dans un HF. Comme exemple, elles peuvent ne pas fonctionner à des pressions proches de la pression tuyère/buste. Des pressions plus élevées dans le raceway augmentent le taux de gazéification du charbon.
Un certain nombre de modèles informatiques sont disponibles pour évaluer le comportement du charbon dans le raceway et ailleurs dans le HF. La validité de ces modèles a été remise en question puisque les mécanismes qu'ils dépeignent sont complexes et pas pleinement compris. Leur exactitude dépend des hypothèses faites et de la validité des relations intégrées dans les modèles. Puisque le comportement du charbon est fortement influencé par la conception du HF et les conditions d'exploitation, ainsi que les propriétés du charbon, un modèle informatique est peut-être seulement applicable pour un HF particulier, des conditions d'exploitation et les mêmes types de charbons sur lesquels il a été développé et testé. Ce sont les limitations de toutes ces techniques.
La combustion du charbon entre la sortie de la lance d'injection et le mur arrière du raceway (une distance physique d'environ 0,7–2 m) se produit à hautes températures (1400–2200 °C), pressions élevées (environ 3–6 kg/cm²) et courts temps de séjour (10–40 millisecondes pour les particules pulvérisées). C'est sous ces conditions sévères qu'un haut niveau de combustion du charbon doit être atteint.
Le processus de combustion pour le charbon peut être divisé en les étapes suivantes, certaines se chevauchant :
- Les particules pulvérisées injectées (< 75 µm) sont rapidement chauffées en entrant dans l'air chaud de soufflage enrichi en O₂. Le taux de chauffage est déterminé par les conditions d'exploitation mais est d'environ 100 °C par seconde. La température de l'air chaud de soufflage est typiquement 1000–1200 °C et la vitesse du gaz est d'environ 180–250 m/s.
- La pyrolyse des particules a lieu pour produire des volatils non condensables (gaz), des volatils condensables (goudrons) et un char carbonacé. Il faut environ 2–20 millisecondes pour compléter la dévolatilisation.
- L'inflammation et la combustion des MV ont lieu pour produire principalement du CO₂ et de la vapeur d'eau (H₂O). Cela prend quelques millisecondes.
- La combustion partielle du char résiduel a lieu par l'O₂. La combustion du char contribue à la majorité de la chaleur libérée pendant la combustion. Contrairement à la combustion des MV, dans laquelle les MV diffusent vers l'atmosphère riche en O₂ (résultant en une grande surface de réaction), l'O₂ pour l'oxydation du char doit être transporté vers la surface de particule relativement petite. En résultat, l'oxydation du char est un processus plus lent. Tant que les MV sont libérés, l'O₂ ne peut pas contacter la surface du char en raison des exigences stœchiométriques élevées des MV.
- La gazéification du char résiduel par CO₂ et H₂O pour produire du CO et de l'H₂. C'est la réaction la plus lente de tous ces processus, et se produit principalement en dehors du raceway.
Ce sont les caractéristiques de combustion du charbon plutôt que la combustion du coke qui régissent la composition du gaz et la distribution de température dans le raceway car elles sont préférentiellement combustées. La Fig. 1 illustre certaines des étapes de combustion du charbon se produisant dans le raceway, et comment la composition du gaz varie. La majeure partie de l'O₂ est consommée près du nez de la tuyère, tandis qu'une atmosphère riche en CO₂ est produite au milieu, et une atmosphère riche en CO à la fin du raceway.
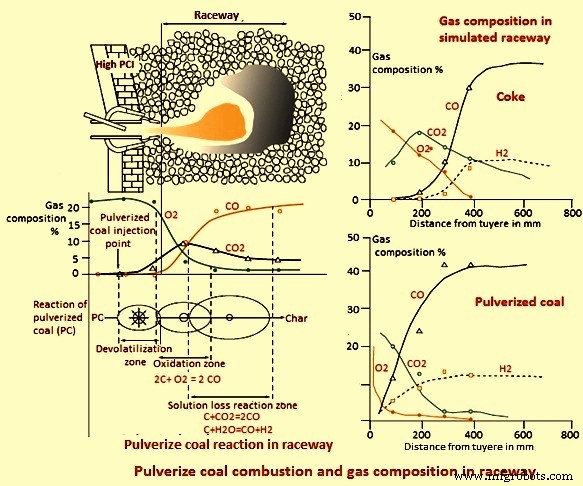
Fig. 1 – Combustion du charbon pulvérisé et composition du gaz dans le raceway
L'étendue de la combustion (efficacité de combustion), et donc la quantité de matériau non brûlé transporté hors du raceway, dépend de plusieurs paramètres qui incluent : (i) propriétés du charbon, telles que la teneur en MV, la taille de particule et la densité, et (ii) conditions d'exploitation, par exemple, composition et température du gaz de soufflage, et position et conception de la lance.
Le graphique à la Fig. 2 montrant l'efficacité de combustion et le taux d'injection de charbon pulvérisé est basé sur des études menées en investiguant le taux maximum de charbon pulvérisé à partir d'un bilan de carbone dans le HF en utilisant un modèle de bilan matière et chaleur.
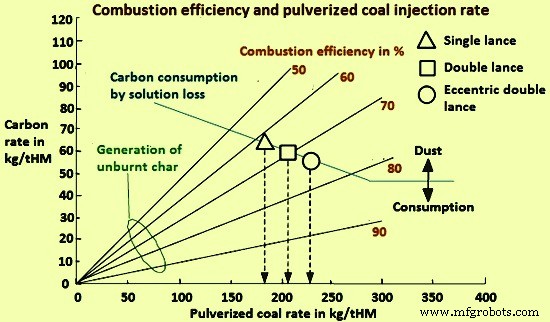
Fig. 2 – Efficacité de combustion et taux d'injection de charbon pulvérisé
Basé sur les diverses investigations menées, les mesures pour intensifier la combustion du charbon dans le raceway sont résumées ci-dessous :
- Enrichir le soufflage avec de l'O₂. Cependant, l'effet non-linéaire de l'O₂ du soufflage sur le degré de combustion doit être pris en compte. L'augmentation du taux de combustion devient plus petite à mesure que la teneur en O₂ augmente.
- Mélange préliminaire du charbon pulvérisé avec l'O₂ avant l'introduction dans la cavité de la tuyère.
- Utilisation de mélanges de charbon (généralement charbons à haute et basse teneur en MV) et de mélanges de combustible pour maintenir à la fois un haut degré de combustion et un haut ratio de remplacement coke/charbon.
- Injection de charbon avec des oxydes de Fe (fin minerai de fer, déchets contenant du Fe, etc.), carbonates, et autres additifs riches en O₂.
- Utilisation de phénomènes chimiques et physiques, ex. catalytiques, polarisants et autres effets.
- Optimisation du broyage du charbon, selon les conditions d'exploitation et les propriétés du charbon.
Effet du rang du charbon
Le comportement de combustion et de gazéification du charbon pulvérisé dans le raceway est influencé par ses propriétés. L'effet des propriétés généralement sur la température de flamme (TF) et l'efficacité de combustion (EC) est décrit ci-dessous.
L'ICP a un effet de refroidissement sur la TF. La TF est un paramètre important car elle affecte la chimie de la scorie et du métal, l'évaporation et la recirculation des éléments alcalins présents, et l'écoulement du métal dans la poche. Il est difficile de mesurer la TF et elle est généralement calculée à partir d'un bilan énergétique de la zone de raceway. La valeur calculée est connue sous le nom de « température adiabatique de flamme du raceway » (RAFT), ou TF théorique. Les calculs de RAFT peuvent varier d'un HF à l'autre selon les hypothèses faites, et donc les valeurs peuvent ne pas être directement comparables. Il y a un RAFT optimal pour chaque HF dépendant de facteurs tels que la composition de la charge et la perméabilité, la qualité du coke, et le taux de soufflage. L'injection de charbon abaisse le RAFT (comparé à l'opération tout coke) car elle favorise les réactions endothermiques. Les charbons à faible MV et haute MV abaissent la TF dans les gammes de 80–120 °C et 150–220 °C par 100 kg/t HM, respectivement. En général, plus le ratio H₂/C (carbone) dans le charbon est élevé, plus l'effet de refroidissement est grand. Le RAFT diminue aussi avec l'augmentation du taux d'injection de charbon. L'augmentation de la température de soufflage et/ou l'enrichissement en O₂, et/ou la diminution de l'humidité du soufflage peuvent compenser l'effet de refroidissement du charbon.
Des expériences de combustion sous conditions simulant l'environnement du HF ont indiqué que l'EC augmente normalement avec l'augmentation de la MV du charbon. Les charbons HV (haute volatilité) sont facilement gazéifiés, produisant une plus grande quantité de gaz, avec un PCS plus bas, et une plus petite quantité de char comparé aux charbons à faible volatilité (LV) et moyenne volatilité (MV). Ainsi, la combustion du gaz est plus importante pour les charbons de rang inférieur que la combustion du char. Si la combustion du gaz est incomplète, de la suie peut se former, et cela peut mener à une détérioration de la perméabilité du HF quand elle quitte le raceway. La suie a une réactivité plus faible que le char non brûlé.
L'étendue de la dévolatilisation est influencée par la taille de particule du charbon, les tailles plus fines menant à une dévolatilisation plus complète. À mesure que la teneur en MV du charbon diminue, l'EC ultime est gouvernée par les réactions du char puisque l'inflammation et la combustion des MV sont rapides. Le char avec une réactivité plus élevée a une EC plus élevée. Il a été souvent débattu qu'aux hautes températures se produisant dans le raceway, la réactivité chimique devient moins importante puisque le taux de combustion est limité par le taux de diffusion de l'O₂ vers la particule, et le temps de burnout dépend plus de la taille de particule et de la concentration en O₂. Combiné avec le court temps de séjour, l'effet de la différence de réactivité du char entre charbons peut ne pas être très significatif dans le raceway. Il y a d'autres avis qui affirment qu'en vue des petites tailles de particules utilisées (plus de 80 % < 75 µm en ICP) et des conditions hautement turbulentes qui existent dans le raceway, le taux global de combustion du char est normalement influencé par la réactivité chimique intrinsèque du char. La réactivité du char est certainement importante en dehors du raceway. Sous les conditions dans le fourneau supérieur, la gazéification du char est susceptible d'être contrôlée par le taux de réaction chimique. Donc, le taux de réaction global de gazéification du char est susceptible d'être influencé par la réactivité chimique du char au CO₂.
En général, la réactivité du char augmente avec la MV du charbon, c'est-à-dire que les charbons HV produisent typiquement des chars plus réactifs que les charbons LV, et donc un meilleur burnout. Il y a des exceptions car la réactivité du char est influencée par plusieurs facteurs incluant : (i) sa morphologie (surface et porosité), (ii) sa structure résultante, (iii) sa composition, et (iv) les conditions d'exploitation. Le taux de combustion et la réactivité du char dépendent partiellement de la taille de la particule et de sa structure de pores. La structure des pores contrôle l'apport des gaz réactifs à l'intérieur de la particule de charbon et fournit une surface interne variable pour la réaction.
La fragmentation du char, qui est influencée par sa structure, augmente la surface externe. Une proportion plus élevée de particules de char avec des cavités à parois minces et une macro-porosité et des surfaces macro-poreuses plus élevées sont produites à des taux de chauffage élevés. En général, ces types de chars tendent à se fragmenter plus que ceux avec des parois plus épaisses et une porosité plus faible, et ont donc un taux de réaction du char plus élevé. La fragmentation peut être une des raisons pour lesquelles certains opérateurs trouvent que la MV a peu d'effet sur la combustibilité des charbons. Les chars formés à partir de charbons de rang plus élevé (LV) à hautes températures sont normalement plus ordonnés et donc moins réactifs. Le développement de cénosphères de char hautement anisotropes avec l'augmentation de la température diminue aussi la réactivité du char. Ces charbons bénéficient donc d'une température de soufflage plus basse pour améliorer la combustibilité.
Les changements dans la composition macérale d'un charbon peuvent rendre compte des différences en réactivité de combustion, particulièrement parmi les charbons de rang similaire. Le macéral inertinite est généralement considéré comme « inerte » (non réactif). Cependant, ce n'est pas aussi simple. Tous les macéraux inertinite ne sont pas, en fait, non réactifs, et tous les macéraux vitrinite ne sont pas réactifs. La vitrinite, l'inertinite, et même la liptinite, peuvent contribuer au C non brûlé dans le résidu carbonacé. Il a aussi été remarqué que bien que les chars de charbons riches en inertinite soient basiquement moins réactifs que les chars de charbons riches en vitrinite à 500 °C, cela n'est plus important à hautes températures (1300 °C). Il est probable que la différence dans la combustibilité des charbons est grandement réduite sous les conditions de combustion très intenses dans le raceway.
La performance de combustion des charbons peut être améliorée grâce aux effets catalytiques des minéraux constitutifs ou retardée par une concentration minérale excessive. Le SiO₂ et l'Al₂O₃ (alumine) peuvent ralentir le taux de réaction, tandis que le calcium (Ca), le magnésium (Mg), le fer (Fe) et les types d'alcalins peuvent l'améliorer, avec les effets catalytiques plus prononcés dans les charbons de rang inférieur. Cependant, la combustibilité améliorée des particules riches en minéraux a été attribuée, non pas aux effets catalytiques, mais à la diffusion favorable du gaz réactif à travers les minéraux et les interfaces macéral-minéral. Le manque de corrélation claire entre la réactivité du char et les phases inorganiques individuelles peut être lié aux différences dans l'influence de la température sur la transformation minérale du charbon. Bien que les charbons et chars à haute réactivité soient généralement préférés, une réactivité trop élevée peut mener à des conditions de fourneau instables.
Le mélange peut diluer les propriétés de combustion défavorables d'un charbon. Mais la performance de combustion d'un mélange est plus complexe que celle d'un charbon unique. Chacun des composants du charbon se dévolatilise et brûle à différentes températures et à différents moments et leur burnout peut donc varier considérablement. De plus, des interactions entre les divers charbons dans le mélange peuvent se produire ce qui complique les prédictions du comportement de combustion du mélange. Les interactions se produisent d'abord dans le pulvérisateur où il y a le potentiel pour de grandes différences dans la distribution de taille des charbons composants, surtout s'il y a des différences significatives dans la dureté de chaque charbon. La disproportionation se produit aussi, influençant la composition minérale et pétrographique des particules résultantes, et le comportement de combustion subséquent.
Les interactions entre les charbons composants peuvent augmenter la combustibilité du mélange. Comme exemple, la combustibilité des charbons LV peut être améliorée en mélangeant avec des charbons HV. Le charbon HV libère plus de MV aidant à former un champ de température de gaz plus élevé, qui chauffe alors le charbon LV. Cela favorise sa dévolatilisation, inflammation et combustion. L'effet synergique est plus prononcé quand la fraction de charbon HV est plus élevée, jusqu'à un certain pourcentage. Sous conditions de HF simulées, un mélange contenant environ 70 % de charbon HV ayant 32,5 % MV et 30 % de charbon LV ayant 20 % MV a donné le burnout le plus élevé.
Effets de la taille de particule
La performance de combustion du charbon est influencée par leur taille de particule. Pour une conversion complète, et donc une utilisation efficace du charbon injecté, le chauffage, la dévolatilisation, la pyrolyse et la combustion des particules doivent avoir lieu dans la période entre leur entrée dans l'air chaud de soufflage et la limite du raceway. Normalement, une plus grande quantité de MV est libérée avec la réduction de la taille de particule du charbon. Cela peut faciliter la combustion en phase gazeuse.
Les particules plus fines ont des surfaces spécifiques plus élevées et donc des taux de chauffage plus élevés. Les charbons granulaires libèrent des quantités plus faibles de MV que quand ils sont pulvérisés. Les rendements de pyrolyse calculés indiquent que presque tous les MV des charbons pulvérisés sont libérés alors qu'ils sont incomplets dans le cas des charbons granulaires. La présence de MV résiduels dans les charbons granulaires affecte la réactivité ultérieure à la gazéification au CO₂ des chars. Il a aussi été montré que l'étendue de la dévolatilisation dans les particules plus fines (45–75 µm) est plus complète que les particules plus grosses (75–150 µm). L'effet est plus prononcé pour le charbon LV (15 % MV) comparé au charbon HV (37 % MV). C'est puisque une libération plus élevée de MV peut résulter en plus de production de suie et de goudron, produits des réactions secondaires des volatils. La réactivité de la suie est plus faible que celle du char non brûlé. Ainsi, plus la formation de suie est faible, meilleure est la stabilité du HF.
L'EC (ou burnout) du charbon augmente normalement avec la diminution de la taille de particule puisque une surface plus élevée est disponible pour la réaction. Les particules plus grosses nécessitent un temps plus long pour le burnout. L'augmentation est plus prononcée à mesure que la teneur en MV augmente dans les charbons. Cependant, l'effet de la taille de particule est aussi dépendant de la stœchiométrie en O₂, ainsi que du rang du charbon (et de la réactivité du char). Il a été trouvé que les particules plus grosses de charbon ont généralement une EC plus élevée (degré de burnout) à des ratios O₂/C supérieurs à 2 (conditions pauvres en combustible) sous conditions de HF simulées. Les particules plus petites ont une EC plus élevée sous conditions riches en combustible (ratio O₂/C inférieur à 2).
Facteurs opérationnels
L'utilisation efficace du charbon nécessite des changements opérationnels pour compenser les altérations dans les paramètres du raceway et leur effet ailleurs dans le HF (tels que l'état thermique, le régime de scorie et la dynamique des gaz). Les mesures pour intensifier la combustion du charbon dans la région tuyère/raceway, et donc augmenter le taux d'injection incluent : (i) augmenter la quantité d'O₂ dans les tuyères, et (ii) ajustement de la température et de l'humidité du soufflage. Il y a d'autres mesures prises pour améliorer la combustion du charbon, telles que le préchauffage du charbon et l'utilisation d'additifs. De plus, le choix de la taille de particule, et donc les paramètres de broyage, peuvent aussi influencer l'EC.
L'oxygène peut être ajouté à la tuyère par : (i) enrichissement de l'air chaud de soufflage, (ii) injection à travers les lances de charbon, et (iii) lances d'O₂ séparées. L'addition d'O₂ résulte en une plus grande disponibilité d'O₂ pour la participation à la combustion du charbon dans le raceway. Donc, l'EC du charbon augmente. Cependant, l'influence de l'enrichissement en O₂ sur l'EC est limitée. Il a été montré par calcul que l'EC augmente d'environ 6,7 % pour un charbon HV (34,5 % MV) et 3,3 % pour un charbon LV (14 % MV) quand l'enrichissement en O₂ de l'air chaud de soufflage est élevé de 0 % à 6 % en volume. Avec un enrichissement en O₂ plus élevé, l'EC peut en fait diminuer en raison d'un mélange insuffisant. L'augmentation de l'enrichissement en O₂ augmente la diffusion de l'O₂, mais diminue le volume de gaz de combustion qui transfère la chaleur aux particules de charbon. Ainsi, il y a l'effet non-linéaire de la teneur en O₂ du soufflage sur le degré de combustion du charbon.
L'enrichissement en O₂ de l'air chaud de soufflage produit à la fois une réduction du flux de gaz de culotte et une hausse de la TF. Le premier effet peut aider à contrer l'augmentation de la résistance de la charge (perméabilité plus faible) et la chute de pression associée aux taux d'injection élevés. Le second effet peut aider à compenser l'effet de refroidissement de la décomposition des MV du charbon. Les teneurs en CO et H₂ augmentent aussi avec l'enrichissement en O₂, résultant en une réduction améliorée du minerai de fer dans le fourneau central. Le PCS du gaz de sommet du HF s'améliore normalement avec l'enrichissement en O₂.
La limite inférieure de l'enrichissement en O₂ est généralement déterminée par la quantité nécessaire pour maintenir le RAFT requis, avec plus d'O₂ nécessaire à mesure que la teneur en MV du charbon augmente. Si la TF devient trop haute, alors la descente de la charge peut devenir erratique. Une TF trop basse entrave la combustion du charbon et la fusion de la charge de minerai. La limite supérieure dépend du maintien d'une température de gaz de sommet suffisante. À mesure que l'O₂ augmente, le flux massique de gaz dans le HF diminue, ce qui diminue le flux de chaleur vers la région supérieure du fourneau pour le séchage de la charge. La limite supérieure de la température de gaz de sommet est aussi régie par le besoin de protéger l'équipement de gaz de sommet. D'autres limitations à l'enrichissement en O₂ incluent son coût et sa disponibilité.
La position et la conception de la lance d'injection influencent l'EC et le dépôt de cendres dans la tuyère. Cependant, l'injection oxy-charbon (co-annulaire) peut produire un effet isolant autour des particules de charbon, résultant en moins de combustion du charbon à l'intérieur de la tuyère. Cet effet se reporte dans le raceway, et moins de combustion est le résultat final. La baisse du taux d'injection de la lance d'O₂ dans ce cas améliore l'EC.
La mesure clé pour la combustion à taux d'injection élevé est une haute température de soufflage. L'enrichissement en O₂ joue un rôle plus important comme moyen de contrôler le flux de gaz dans le HF plutôt que de contrôler la combustion du charbon. Normalement, une température d'air chaud de soufflage plus élevée est une mesure rentable que l'enrichissement en O₂ car elle permet une consommation plus faible d'O₂. L'augmentation de la température de soufflage réduit aussi la consommation de coke, typiquement 10 kg/t HM pour chaque augmentation de 40 °C avec ICP, et mène à une légère hausse de la profondeur du raceway. Une température de soufflage plus élevée est normalement requise à mesure que la MV du charbon augmente. C'est dû à la réactivité du char plus faible du charbon à faible MV.
La baisse de l'humidité du soufflage peut aider à compenser les effets de refroidissement de l'ICP. Si le RAFT devient excessif, alors l'humidité du soufflage peut être augmentée. L'augmentation de l'humidité de l'air chaud de soufflage signifie plus de H₂ dans le gaz de culotte pour la réduction du minerai de fer. Le RAFT optimal dans les HF opérant avec une teneur en H₂ plus élevée peut être plus bas que les HF opérant avec une teneur en H₂ plus faible. Aussi, la vitesse de soufflage peut être ajustée pour non seulement améliorer la combustion du charbon, mais pour maintenir la longueur requise de la zone de raceway qui est critique pour obtenir de bonnes conditions dans la poche.
Char non brûlé
À mesure que le taux d'injection augmente, la combustibilité du charbon tend à diminuer, résultant en matériau non brûlé (tel que char, fines, et cendres volantes) quittant le raceway. Une partie de ces matériaux, avec les débris de coke, s'accumule au fond du raceway, dans le nid d'oiseau, obstruant le flux de gaz montant et les solides entraînés dans cette zone. La majorité sont entraînés vers le haut où ils peuvent s'accumuler sous la zone cohésive, diminuant la perméabilité et donc la productivité du HF.
Les changements dans la perméabilité de la zone inférieure du fourneau peuvent affecter davantage la qualité de la HM et la viscosité de la scorie. Le matériau non brûlé a tendance à s'accumuler aux positions où de grands changements dans le flux de gaz se produisent. Finalement, il est entraîné dans le flux de gaz, passant à travers les fentes de coke de la zone cohésive, et remontant le fourneau, où il peut influencer la perméabilité de la charge, et est finalement émis avec le gaz de sommet du HF. Des taux d'injection de charbon plus élevés augmentent aussi le volume des gaz de combustion, et donc le flux de gaz, et changent la charge thermique dans la partie inférieure du HF. En plus, plus de scorie est produite.
La déposition de matériau fin non brûlé est un phénomène complexe consistant en plusieurs mécanismes de génération, réactions, écoulement multiphasique, accumulation et ré-entraînement. Différents modèles de flux de gaz ont été développés pour comprendre et prédire le comportement du matériau fin dans le HF. Avec des schémas de chargement de charge appropriés (tels que le chargement central de coke) et l'utilisation de coke plus fort, beaucoup de problèmes relatifs au flux de gaz peuvent être surmontés.
L'expérience d'exploitation a montré que la plupart du matériau non brûlé (char) est consommé dans le fourneau par les trois mécanismes qui sont : (i) gazéification avec CO₂ et H₂O, (ii) réaction avec le fer liquide (carburation), et (iii) réaction avec la scorie. Il est avantageux si le char non brûlé participe aux réactions de réduction du minerai, remplaçant ainsi plus de coke et abaissant la quantité de solides non brûlés dans le gaz de sommet du HF. Les trois mécanismes de consommation de char sont décrits ci-dessous.
La réaction de gazéification du char avec CO₂ et H₂O commence dans le raceway, mais parce que le temps de séjour pour les fines particules est trop court pour une réaction appréciable, la gazéification se produit principalement dans le fourneau du HF. Les réactions du C du char avec CO₂ (la réaction de perte en solution ou de Boudouard) et H₂O sont plus lentes que la combustion du char. Le char obtenu du charbon compétitionne avec celui du coke pour le CO₂ et l'H₂O. Le char du charbon est plus réactif que le char du coke et est donc préférentiellement gazéifié. Donc, la dégradation du coke par la réaction de perte en solution diminue avec l'augmentation des taux d'ICP. En général, le char de charbon à haute MV a une réactivité au CO₂ plus élevée que le char de charbon à faible MV. Cependant, la réactivité du char dans le cas du charbon à faible MV peut être améliorée en le mélangeant avec du charbon à haute MV. La réactivité au CO₂ des mélanges de charbon est non-additive.
La réactivité du C dans le char non brûlé au CO₂ et H₂O dépend non seulement de sa surface (taille de particule) mais aussi de sa structure et composition, ainsi que des conditions d'exploitation dans le HF. Il a été montré que la réactivité de gazéification au CO₂ du char de charbon augmente avec la température jusqu'à 1500 °C, surtout entre 1300 °C et 1500 °C. La gazéification complète du char nécessite habituellement un temps de contact d'environ 10 secondes à 1500 °C. Puisque le temps de séjour pour les particules à de telles hautes températures est trop court dans un HF, la gazéification du char se produit principalement à des températures décroissantes dans le fourneau.
Les propriétés du char changent à mesure qu'il monte dans le HF, et ainsi sa réactivité au CO₂ et H₂O. L'atmosphère réactive n'est pas uniforme. Comme exemple, les concentrations de CO, CO₂, H₂ et H₂O varient à différents endroits dans le HF. L'injection de charbon augmente la concentration en H₂ du gaz de culotte. Puisque le taux de réaction chimique de la réduction par H₂ est plus élevé que celui du CO, l'étendue de la réaction de perte en solution diminue à mesure que le H₂ de culotte augmente. Le CO₂ et l'H₂O sont présents dans la partie supérieure du HF en raison de la réduction du minerai de fer. Sous ces conditions, la gazéification du char par CO₂ est attendue d'être contrôlée par le taux des réactions chimiques. Dans la partie inférieure du HF, la gazéification du char est partiellement contrôlée par diffusion. Donc, le taux de réaction global de gazéification du char est probablement influencé par la réactivité chimique du char au CO₂ dans cette région. La réactivité du char envers le CO₂ est aussi influencée par sa structure chimique, les structures moins ordonnées étant plus réactives.
La présence de certains minéraux dans les cendres du char, tels que Fe et alcalins, peut catalyser la réaction de gazéification au CO₂, alors que d'autres minéraux, tels que SiO₂ et Al₂O₃, peuvent ralentir la réaction. Ces effets catalytiques deviennent plus proéminents pour les charbons de rang bas. Selon sa composition, les cendres peuvent aussi retarder la conversion du C en raison du blocage des particules de char comme résultat de l'augmentation de la proportion de formation de scorie dans la particule de char. Dans la partie inférieure du HF, les alcalins condensés des gaz recirculants (dérivés du charbon, coke et minerai de fer) peuvent avoir un effet catalytique. La perte de C par gazéification augmente la teneur en cendres du char.
La carburation de la HM commence dans la phase solide dans la zone cohésive du HF, et se poursuit pendant la descente des gouttelettes de métal à travers le coke actif, le deadman et les zones de poche. Le char non brûlé et le matériau fin quittant le raceway peuvent contacter le métal liquide qui goutte dans les zones de culotte et de poche. Le C et d'autres éléments, tels que Fe, Si (silicium) et S (soufre), se dissolvent du char dans le fer liquide et influencent donc la composition de la HM. La dissolution du C contribue à la carburation du fer liquide, et contrôle le niveau de consommation de char par la HM. Cela devient critique quand l'EC est faible. Si la HM est proche de la saturation quand elle atteint le deadman et la poche, le matériau non brûlé ne peut pas être consommé, réduisant ainsi la perméabilité dans ces régions. Le C peut provenir du charbon non brûlé aussi bien que du coke. Puisque le taux de dissolution du C du char de charbon est un processus plus lent que celui du coke, le C du coke est préférentiellement consommé.
La dissolution du carbone du char non brûlé dans le métal liquide est influencée par les conditions d'exploitation du fourneau et les facteurs suivants :
- Taille de particule du char – Le char non brûlé qui maintient sa forme pulvérisée réagit très peu avec le métal liquide et la scorie car il ne peut pas pénétrer dans le liquide. Si, cependant, les particules de char sont agglomérées en particules plus grosses ou capturées par les plus gros morceaux de coke, alors elles se comportent comme le coke de culotte et carburisent le métal liquide jusqu'à saturation. Cependant, un échantillon de sonde de tuyère pris dans un HF en Australie a indiqué que les particules ultrafines de char de charbon peuvent réagir avec le métal liquide qui goutte, et qu'elles sont plus facilement dissoutes que les particules ultrafines de coke. Les expériences, toutefois, ont montré que le taux de dissolution du C du char de charbon, bien qu'à des tailles de particules plus grandes, est un processus plus lent que celui du coke.
- Structure du char – Normalement, le taux de dissolution s'améliore à mesure que la structure du C devient plus ordonnée.
- Matière minérale du char – En général, SiO₂, Al₂O₃ et MgO (magnésie) ralentissent la cinétique de dissolution du C, tandis que CaF₂ (fluorure de calcium) et les oxydes de Fe augmentent le taux. L'effet de CaO (oxyde de calcium) est moins clair. La réaction du calcium (Ca) avec le S dans le métal produit une couche de CaS (sulfure de calcium) qui peut inhiber le transfert de C. La TFC est aussi l'un des mécanismes de contrôle qui limitent la dissolution du C. La formation d'une couche de cendres sur le matériau carbonacé réduit la surface disponible pour la dissolution, retardant ainsi les taux de dissolution du C. Une TFC basse permet l'élimination facile des cendres, sous forme de scorie liquide. Cela résulte en une exposition constante de surface de C frais au fer liquide, permettant le transfert de masse de C vers le fer liquide.
- Composition du fer liquide – Elle change avec le temps. Le taux de dissolution du C diminue typiquement à mesure que la teneur en C du fer liquide augmente. Une teneur en S plus élevée retarde aussi la dissolution du C. La combustion du charbon et du coke libère des oxydes de soufre (SOx) qui peuvent réagir avec le métal et la scorie descendants.
Le char non brûlé, les cendres, les fines et le coke peuvent interagir avec la scorie qui goutte. La composition de la scorie change à mesure qu'elle descend le HF, avec la concentration en oxyde de Fe étant continuellement réduite. Les réactions à l'interface entre le char solide et la scorie liquide jouent un rôle majeur dans la consommation de char car elles influencent la cinétique des réactions de réduction et la surface de contact entre la scorie et le char disponible pour la réaction.
Les facteurs influençant les interactions du char non brûlé avec la scorie incluent la composition de la scorie, la teneur en C du char, et la teneur en cendres du char et sa composition, ainsi que les conditions d'exploitation du fourneau. La consommation de char par les scories se produit essentiellement à travers les mécanismes suivants :
- Réduction des oxydes de Fe dans les scories par le C du char – La caractéristique de mouillage a un effet significatif sur le mécanisme de réduction dominant. La caractéristique de mouillage des scories varie avec la composition de la scorie, la température, le temps, et le matériau carbonacé. Le mouillage varie en fonction du temps puisque la réduction de l'oxyde de Fe dans la scorie par le char, et la dissolution des composants de cendres du char dans la scorie, résultent en variations continues dans les compositions de la scorie et du char. Une augmentation de la température résulte normalement en une mouillabilité améliorée à l'interface scorie/C. Le taux de réduction augmente généralement avec l'augmentation de la teneur en FeO de la scorie (2 %–10 %) et avec l'augmentation de la température de réaction (1300–1600 °C). En général, les chars de charbon sont mal mouillés par la scorie contenant plus de 10 % FeO à 1400 °C et 1500 °C. Un taux de réaction plus rapide pour le coke suggère que les fines de coke sont préférentiellement consommées avant le char de charbon.
- Réduction du SiO₂ dans la scorie par le C du char – C'est une fonction de la température. À des températures < 1500 °C, seule la réduction du FeO a lieu. À des températures plus élevées, tant le SiO₂ que le FeO dans la scorie sont réduits, résultant en une consommation accrue du char. Le SiO₂ est réduit par le C, à travers le SiO gazeux, en Si ou carbure de silicium (SiC). L'auto-réduction du SiO₂ dans les cendres du char par le C peut aussi se produire, résultant en une consommation supplémentaire du char. La cinétique de réduction du SiO₂ est influencée par la mouillabilité du char par la scorie. Le comportement de mouillage s'améliore avec une augmentation de la teneur en SiO₂ de la scorie, et avec une augmentation de la température (1500–1700 °C). Des quantités plus élevées de SiO₂ et de FeO dans les cendres du char facilitent les interactions scorie/C, menant à une consommation améliorée de ces oxydes par les réactions de réduction.
- Interaction entre composants dans la scorie et le char – Cela mène à l'assimilation de composants de cendres du char tels que le S. En plus, la réduction du MgO dans la scorie par le C du char peut mener à une consommation supplémentaire. L'auto-réduction des oxydes dans les cendres du char par le C peut aussi contribuer à la consommation de char.
La viscosité de la scorie a aussi un rôle à jouer. La présence de char non brûlé dans la scorie peut interférer avec l'écoulement en augmentant la viscosité de la scorie, alors que l'absorption du char augmente normalement la fluidité de la scorie de culotte. Les changements dans la mobilité de la scorie peuvent affecter la position et la forme des zones fluides et cohésives. Une scorie à haute viscosité autour des tuyères mène à de graves problèmes de flux de gaz. La viscosité de la scorie est une fonction complexe de la composition de la scorie, de la température et de la pression partielle d'O₂. Aussi le char non brûlé, le coke, et les cendres non brûlées du charbon peuvent interagir avec la scorie. Tous ces matériaux carbonacés contribuent des oxydes à la scorie. En général, des quantités plus élevées de SiO₂ ou Al₂O₃ (composants acides) augmentent la viscosité de la scorie, alors qu'une basicité plus élevée (CaO ou MgO plus élevés) abaisse la viscosité de la scorie à cause de la dépolymérisation du réseau de silicate. La viscosité de la scorie diminue avec l'augmentation de la teneur en FeO (0 %–20 %) à basicité fixe. La basicité est normalement déterminée par le ratio CaO/SiO₂. Puisque la scorie n'absorbe pas complètement le char et les cendres dans la région de culotte, la scorie de culotte a généralement une basicité plus élevée que la scorie d'écoulement. L'addition de fondants peut aider à résoudre les problèmes de formation de scories.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes d'injection directe : fonctionnement et importance pour les moteurs modernes
- Injection indirecte dans les moteurs : fonctionnement et importance
- Explorer les systèmes d'injection multipoint : fonctions, composants et performance
- Systèmes d'injection d'air : Réduction des émissions d'échappement expliquée