



Top 5 des stratégies de conception pour composants injectés complexes
La conception pour la fabricabilité (DFM) est la pratique générale de concevoir des pièces de manière à ce qu'elles soient également efficaces à produire. Bien que les meilleures pratiques spécifiques varient selon la technologie de fabrication, l'objectif ultime du DFM en général est d'optimiser la conception de la pièce afin de minimiser les coûts de fabrication — sans sacrifier la performance ou la fonction. Le DFM vous aide également à identifier les problèmes ou défauts potentiels tôt et à éviter les reconceptions perturbatrices plus tard, c'est pourquoi l'évaluation des méthodes de fabrication possibles est cruciale lors des phases initiales de conception et de prototypage.
Une conception intentionnelle et axée sur la méthode est particulièrement importante lorsqu'on tente de produire des pièces avec des géométries complexes ou des caractéristiques intriquées. Et bien qu'il existe de nombreuses méthodes de fabrication viables pour produire des pièces avec des géométries complexes, le moulage par injection est parmi les plus courantes.
Le DFM est particulièrement important pour les pièces moulées par injection, car l'outillage dur et les moules utilisés pour créer des pièces moulées par injection introduisent un certain nombre de variables qui peuvent affecter la conception — y compris la température du moule, la température du matériau et la pression d'air. De plus, les moules d'injection sont coûteux et longs à outiller, et le processus ne devient généralement rentable que lors de la production de pièces en grands volumes, donc la cohérence et la reproductibilité sont critiques lors de la conception de pièces avec des géométries complexes ou des caractéristiques intriquées.
Voici 5 conseils clés pour concevoir des pièces en plastique moulées par injection avec des caractéristiques complexes.
1. Profitez des obturateurs coulissants pour les clips et les encliquettes
Les clips et les encliquettes sont deux formes de mécanismes de fixation qui peuvent être incorporés directement dans la conception du moule d'injection — quelques exemples courants étant les couvercles de boîtes à outils et les boîtiers électroniques. Les deux fonctionnent de manière similaire : d'un côté du mécanisme, une languette flexible de matériau s'accroche à une fente ou une poche dans la pièce d'accouplement, assurant ainsi la liaison des deux.
Les obturateurs coulissants ou télescopiques sont des composants usinés d'un côté du moule qui s'étendent dans l'autre moitié, glissant en place lorsque le moule est fermé. Cela empêche le matériau de s'écouler dans des zones particulières, ce qui permet d'incorporer facilement des caractéristiques comme des crochets et des trous (y compris des trous traversants longs) sans avoir besoin d'actions latérales coûteuses, de bumpoffs, d'inserts et d'autres caractéristiques qui augmentent le coût et la complexité de la conception du moule.
Les obturateurs coulissants peuvent être conçus pour avoir la même languette et la même fente que les clips et les encliquettes de la pièce, créant des caractéristiques qui s'emboîtent solidement et conservent suffisamment de flexibilité pour se séparer sans se casser. Les obturateurs peuvent réduire les coûts de conception et d'exploitation du moule et peuvent également être généralement utilisés comme contournement pour les contre-dépouilles et les caractéristiques en retrait.
En général, la pièce et le moule doivent avoir un minimum de 3 degrés de dégagement pour éviter que le métal ne frotte contre le métal, ce qui peut créer des bavures et endommager l'obturateur.
2. Choisissez le bon matériau pour les charnières intégrées
Les charnières intégrées, une autre caractéristique de couvercle flexible, sont un excellent moyen d'attacher les deux moitiés de composants en plastique moulés par injection (pensez aux couvercles des conteneurs individuels d'un distributeur de vitamines hebdomadaire, par exemple).
Bien que la considération du matériau soit toujours une considération critique dans la conception et le développement de produits, elle devrait être votre préoccupation principale lors de la conception de charnières intégrées. Le polypropylène, par exemple, est mieux adapté à cette caractéristique que le polycarbonate (qui peut être un excellent matériau pour les clips et les encliquettes). Selon l'amplitude de mouvement attendue du couvercle, vous devrez peut-être incorporer un rayon au point milieu de la charnière pour permettre aux deux parties de se fermer plus facilement.
3. Surveillez l'épaisseur de paroi
L'épaisseur de paroi doit rester uniforme chaque fois que possible, car les variations d'épaisseur peuvent introduire de graves complications. Les pièces avec une épaisseur de paroi non constante risquent de se gauchir (causé par le refroidissement de différentes sections de la pièce à des taux différents, ce qui crée une contrainte interne qui courbe la pièce de manière permanente).
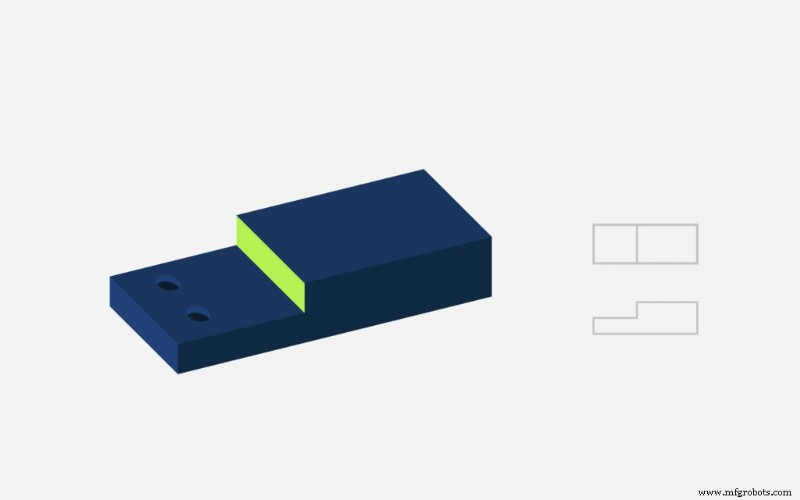
De plus, si les parois d'une pièce sont trop épaisses ou trop minces, d'autres problèmes peuvent survenir. Par exemple, des parois minces et des nervures de soutien mal conçues peuvent entraver l'écoulement, causant des courts remplissages (ou remplissages de moule incomplets). D'autre part, les pièces avec des parois épaisses et des nervures mal conçues sont sujettes à développer des marques de rétrécissement, ou des impressions sur la surface de la pièce causées par le refroidissement plus rapide de la résine intérieure que du matériau extérieur. Si vous voyez des signes de l'un ou l'autre défaut, il est peut-être temps de réexaminer votre conception de moule.
4. Ajoutez du dégagement et réduisez la hauteur des caractéristiques hautes
Les caractéristiques hautes comme les bossages, les nervures et les entretoises peuvent vous obliger à incorporer des angles de dégagement plus importants (généralement jusqu'à 3°) pour garantir que la pièce quitte le moule sans lignes de traînée ou autres problèmes d'éjection. Les bossages et les caractéristiques hautes permettent des inserts filetés et une résistance supplémentaire de la pièce, mais ils augmentent le risque de développer des marques de rétrécissement.
De plus, l'augmentation de la hauteur des nervures et d'autres caractéristiques augmente également la profondeur du moule, augmentant le besoin de fraises à bout plus longues, plus d'évents et des taux de coupe plus lents pendant le processus d'usinage. Une façon de contourner cela est de soutenir les bossages avec des nervures verticales périphériques, qui ont des parois plus minces, réduisant le risque de marques de rétrécissement.
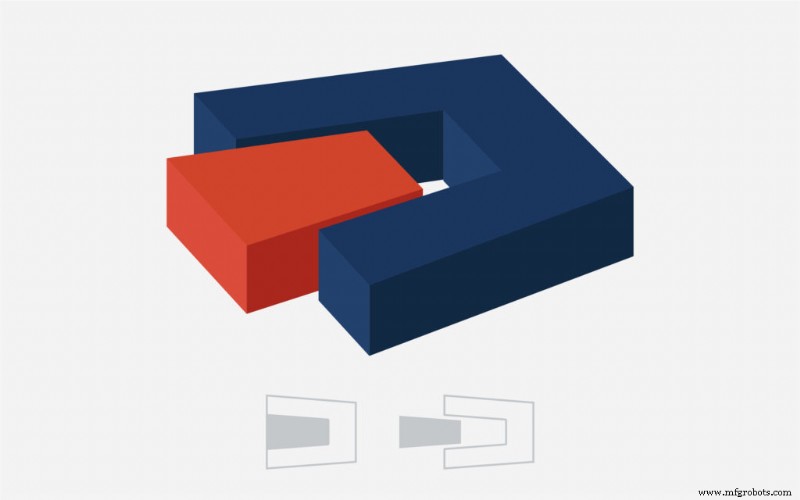
Les bossages angulaires et d'autres caractéristiques augmentent la complexité de la production, car l'axe du bossage n'est plus aligné avec la ligne de joint ou la ligne de traction — ce qui rend quasi obligatoire le chargement manuel d'un insert dans le moule avant chaque injection.
5. Soyez stratégique sur le texte et les logos
Le texte (tel qu'un nom de produit ou d'entreprise) ou les logos sont couramment ajoutés aux produits moulés par injection. La bonne nouvelle est que les petites tailles de police sont en fait assez faciles à réaliser par moulage par injection — tant que vous suivez quelques directives clés.
Premièrement, le texte doit être une police sans empattement et la longueur de trait la plus courte (la barre transversale d'un T ou d'un A, par exemple) doit être d'au moins 0,020 pouce de longueur. Le texte en relief est plus facile à lire et à produire que le texte creusé dans la surface d'une pièce. À moins que le texte ne soit excessivement grand, il ne devrait pas dépasser 0,015 pouce de hauteur.
Enfin, à moins que vous ne travailliez avec des matériaux flexibles comme le caoutchouc silicone ou l'élastomère thermoplastique (TPE), le texte doit faire face à la direction de traction si possible — sinon, des inserts chargés manuellement ou des actions latérales pourraient être nécessaires pour assurer une éjection en douceur.
Commencez à affiner votre conception de moulage par injection aujourd'hui
La géométrie complexe et un haut degré de complexité des caractéristiques ne sont pas la fin du monde pour les pièces moulées par injection. En prêtant attention aux facteurs clés de conception comme la conception du moule, la sélection du matériau, l'orientation des bossages et le style et la taille du texte, vous pourrez améliorer la fabricabilité de votre pièce (et donc sa rentabilité) et sa qualité en même temps.
Bien sûr, s'associer à un fabricant expérimenté est un autre moyen sûr de rationaliser les phases de conception et de production du développement de produit. Fast Radius apporte des décennies d'expérience en ingénierie et en conception, et nous travaillons avec diligence aux côtés de chaque client pour garantir que vos pièces sont non seulement bien faites — mais qu'elles sont faites de la manière la plus efficace et rentable possible. Contactez-nous aujourd'hui pour découvrir comment nous pouvons rendre vos conceptions réalité.
Technologie industrielle
- Maîtrisez E3.series pour la conception d'équipements industriels : Ingénierie électrique et mécanique unifiée
- 5 conseils d'experts pour la conception de tôle de précision
- Top 5 des stratégies de conception pour un moulage par réaction (RIM) réussi
- Stratégies de conception éprouvées pour le moulage par coulée avec polyuréthanes thermodurcissables
- Multitâche efficace pour petites pièces complexes avec le Mazak Integrex i-150
- Top 5 pratiques de sécurité éprouvées pour l'exploitation de machines industrielles
- Vaincre les EMI dans les circuits automobiles : 5 conseils d'experts pour la conception
- Directives de conception expertes pour un moulage par injection de haute qualité
- Conseils d'expert pour optimiser la conception en frittage laser direct de métal (DMLS)