



Laminage moderne de produits longs : Techniques efficaces de laminage de l'acier
Laminage de l'acier dans un laminoir moderne à produits longs
Le terme « produits longs » désigne couramment : (i) les barres d'armature, (ii) les produits en barres profilées tels que ronds, plats, carrés et hexagonaux, (iii) les produits profilés tels que cornières (égales et inégales), profils en U, poutres, profilés en T et profils spéciaux, et (iv) les fils machine. Les laminoirs qui laminent des produits longs sont appelés laminoirs à produits longs. Selon le produit laminé, ces laminoirs sont désignés sous les noms de laminoir à barres marchandes, laminoir barres et fils, laminoir à petits profils, laminoir à barres d'armature, laminoir à barres marchandes légères, laminoir à barres de qualité spéciale (SBQ) et laminoir à fils machine, etc.
La gamme de produits de ces laminoirs comprend généralement les produits profilés et en barres dont la section transversale est plus petite que celle des produits laminés dans les laminoirs à profilés moyens et lourds. Les laminoirs à fils machine produisent des fils machine d'acier de diamètres 5 à 12,5 mm en forme de couronnes, d'un poids jusqu'à 2,5 tonnes. Les qualités d'acier laminées dans ces laminoirs peuvent aller des aciers à faible teneur en carbone, aciers doux, aciers à carbone moyen, aciers à haute teneur en carbone, et aciers micro-alliés et faiblement alliés.
La conception du laminoir à produits longs doit fournir les bonnes solutions pour les exigences de performance requises, notamment la production à haute vitesse, les qualités microstructurales du produit, et le temps de changement de produit le plus court possible.
Une grande flexibilité est disponible dans les laminoirs modernes à produits longs. Ces laminoirs sont normalement des laminoirs continus composés de trois groupes de cages de laminage : (i) groupe de cages de dégrossissage, (ii) groupe de cages intermédiaires et (iii) groupe de cages de finition. La matière d'entrée pour ces laminoirs est normalement le bloc. Un laminoir à blocs peut être combiné avec le laminoir à produits longs via un four à sole à rouleaux si la matière d'entrée disponible est la blôme. De même, du côté du laminoir de finition, le laminoir peut être combiné avec un laminoir à fils machine pour que des fils machine puissent également être produits à partir du laminoir.
Il existe une demande croissante sur la qualité des produits longs ainsi que sur la flexibilité et la rentabilité des laminoirs à produits longs. Cela a nécessité le développement de nouvelles technologies et procédés innovants. Les laminoirs modernes à produits longs sont des laminoirs à haute vitesse capables de laminer des barres et des petits profilés de qualités spéciales et d'aciers de construction à des taux de production élevés, tout en maintenant les investissements et les coûts d'exploitation à des niveaux raisonnables.
Configurations de produits et de brins
Les laminoirs à produits longs peuvent être conçus pour produire : (i) un produit unique tel que barres d'armature, (ii) des produits en barres, (iii) des produits profilés, (iv) des fils machine en couronnes ou (v) des produits multiples pouvant consister en diverses combinaisons des quatre premiers types de produits. Certaines tailles de barres d'armature et de produits en barres peuvent être produites en forme de couronnes dans ces laminoirs si requis, tandis que d'autres produits sont produits en longueurs droites. De plus, les produits des laminoirs peuvent être soit des produits marchands, soit des produits de qualité spéciale.
Les laminoirs à produits longs peuvent également être conçus comme des laminoirs à un seul brin ou à deux brins. Dans les laminoirs à deux brins, le laminage dans le groupe de cages de dégrossissage se fait en deux brins et dans de tels laminoirs, il y a deux jeux de cages intermédiaires et de finition où le laminage se fait en un seul brin.
Dans les laminoirs à barres d'armature, le laminage fendu peut être incorporé. Les laminoirs peuvent incorporer le laminage fendu multiple (MSR), ce qui signifie que deux ou plusieurs barres d'armature peuvent être laminées simultanément à partir d'un seul bloc. Le laminage fendu est généralement utilisé lors du laminage de barres d'armature de petits diamètres. Comparé au laminage continu à brin unique conventionnel, le MSR a un nombre réduit de passes.
Les capacités des laminoirs peuvent varier largement selon les produits à laminer, la taille et la qualité des produits, la taille de la matière d'entrée (section transversale et longueur), la capacité du four de réchauffage, les taux de laminage, la vitesse de laminage maximale, et le nombre de quarts/jours d'exploitation. Les capacités des laminoirs à produits longs peuvent varier de 300 000 à 800 000 tonnes par an. Les laminoirs à barres d'armature peuvent être conçus avec des capacités de plus de 1 million de tonnes.
Les laminoirs modernes à produits longs sont généralement installés à des niveaux plus élevés (environ + 6 m par rapport au niveau du sol). Cela permet d'installer toutes les installations telles que les caves à huile, etc. au niveau du sol pour faciliter l'exploitation et la maintenance.
La disposition du laminoir est très importante car la performance du laminoir en dépend fortement. Il doit y avoir une distance minimale entre les deux équipements. Cependant, elle doit répondre aux exigences des processus technologiques. Un organigramme typique d'un laminoir continu à produits longs est montré à la Fig. 1.
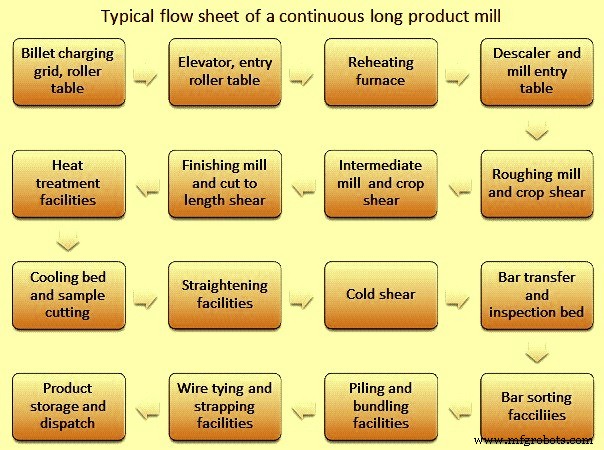
Fig. 1 Organigramme typique d'un laminoir continu à produits longs
Les technologies et équipements de ces laminoirs sont conçus pour une qualité et des caractéristiques améliorées des produits laminés, des performances accrues et une consistance opérationnelle. Les laminoirs modernes intègrent des systèmes d'automatisation intégrés aux aspects technologiques et mécatroniques. Il n'y a pas de commandes manuelles et l'intervention humaine dans le processus de laminage est également minimisée. Les niveaux d'automatisation dans les laminoirs modernes sont généralement au niveau 2. Dans certains laminoirs, le niveau d'automatisation 3 est également disponible.
Laminage thermomécanique
Les laminoirs modernes à produits longs peuvent également être conçus pour le laminage thermomécanique. Le laminage thermomécanique est aussi connu sous le nom de laminage à basse température et est essentiellement une méthode de contrôle en ligne des propriétés finales du matériau pendant le processus de laminage. Il implique une déformation du matériau appliquée aux dernières passes du laminoir, dans des plages de températures correspondant à une recristallisation partielle ou à la suppression de la recristallisation. Grâce à cela, un produit de qualité supérieure avec des propriétés métallurgiques et mécaniques améliorées peut être obtenu directement au laminoir simplement en opérant à une température de laminage plus basse. Dès que la recristallisation est supprimée, des phénomènes d'affinage du grain se produisent, résultant en des propriétés technologiques améliorées du produit final. En outre, la qualité de surface s'améliore considérablement. Les avantages du laminage thermomécanique sont : taille de grain fine, évitation de la normalisation hors ligne, amélioration de la ténacité à basse température, meilleures propriétés après traitement thermique pour aciers de cémentation, temps de recuit raccourci pour acier à ressort, résistance à la fatigue améliorée sur le composant final, résistance à la traction plus élevée pour aciers micro-alliés obtenue directement en ligne, et profondeur de décarburation réduite, etc.
Exigences des laminoirs modernes à produits longs
Les laminoirs modernes à produits longs doivent répondre aux exigences suivantes :
- Haute disponibilité du laminoir couplée à une haute productivité et de hauts rendements.
- Répondre au besoin de faible maintenance.
- Répondre au besoin de consommation d'énergie réduite.
- Tolérances dimensionnelles serrées.
- Tolérances négatives (en poids de section).
- Aucune variation de dimensions sur toute la longueur.
- Propriétés physiques uniformes.
Paramètres de laminage
Les paramètres importants pour le laminage dans les groupes de cages de dégrossissage, intermédiaires et de finition dans le laminoir sont la température, le pourcentage de réduction de section, le temps inter-passes (temps entre chaque cage), la déformation réelle et le taux de déformation. Des valeurs typiques pour ces paramètres sont montrées dans le Tableau 1. Comme la section transversale est réduite progressivement à chaque jeu de cylindres, le métal laminé se déplace à des vitesses différentes à chaque stade du laminoir. Un laminoir à fils machine, par exemple, réduit progressivement la section transversale d'un bloc de départ (ex. 150 mm carré, 10-12 mètres de long) jusqu'à un fil fini (aussi petit que 5,0 mm de diamètre, 1,93 km de long) à des vitesses de finition élevées (jusqu'à 120 m/s).
| Tableau 1 Paramètres typiques aux stades de laminage | ||||
| Unité | Dégrossissage | Intermédiaire | Finition | |
| Plage de température | °C | 1000-1100 | 950-1050 | 850-950 |
| Plage de vitesse | m/s | 0,1-1 | 1-10 | 10-120 |
| Plage temps inter-cages | ms | 1600-10300 | 1000-1300 | 5-60 |
| Plage déformation réelle | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 | |
| Plage taux de déformation | par seconde | 0,90-10 | 10-130 | 190-2000 |
La qualité dimensionnelle finale du produit laminé est déterminée par les cages de laminage dans le laminoir de finition. La précision dimensionnelle du produit final dépend de nombreux facteurs, notamment les dimensions initiales du brin, la séquence de passes de laminage, la température, la microstructure, la qualité de surface des cylindres, la rigidité des cylindres et des cages, et les conditions de frottement brin/cylindre.
Équipements d'un laminoir moderne à produits longs
Les équipements dans un laminoir moderne à produits longs peuvent être divisés en catégories suivantes :
- Équipements pour le convoyage du brin laminé
- Four de réchauffage
- Équipements pour le laminage de l'acier
- Équipements pour le traitement thermique
- Équipements de cisaillement
- Équipements pour le refroidissement et le transfert du produit laminé
- Équipements pour l'emballage
- Équipements électriques, de contrôle et d'automatisation
- Équipements et installations auxiliaires
Les blocs sont amenés au niveau du laminoir par élévateur. Les tables à rouleaux sont normalement utilisées pour le mouvement du brin laminé dans le laminoir. Les rouleaux sont généralement entraînés par entraînement groupé.
Les laminoirs modernes à produits longs sont généralement équipés de fours à sole mobile ou à poutre mobile à haut rendement énergétique, qui sont normalement à commande informatisée. Ces fours de réchauffage chauffent uniformément les blocs aux températures cibles aux taux de production requis et sans marques de patins ni points froids. Ces fours sont capables de recevoir des blocs froids ou chauds comme matière de charge dans le four. Les fours de réchauffage modernes ont les caractéristiques de : (i) qualité supérieure du bloc chauffé, (ii) meilleur rendement de chauffage, (iii) consommation de combustible très faible, (iv) perte d'écaillage minimale, contribuant à atteindre un haut rendement matière, (v) faible décarburation et donc adaptés aux nuances d'acier de haute qualité, et (vi) flexibilité opérationnelle maximale et bonnes conditions de travail même à faible productivité. Ces fours ont des rapports de modulation de brûleur élevés pour que le four puisse être maintenu au minimum de combustible lorsque le laminoir ne lamine pas pour quelque raison que ce soit.
L'équipement de laminage se compose de cages de laminage, cylindres, chapeaux, roulements, entraînements, et guides d'entrée et de sortie. Dans les laminoirs modernes à produits longs, il est courant d'utiliser une série de cages de laminage en tandem pour obtenir des taux de production élevés. Les cages sont groupées en stades de dégrossissage, intermédiaires et de finition. Le laminoir de dégrossissage est généralement disposé avec des cages horizontales et verticales. Ces cages peuvent avoir un design en porte-à-faux ou sans carter. Le laminoir intermédiaire est également généralement disposé avec des cages horizontales et verticales de conception sans carter ainsi qu'un dispositif de changement rapide. Dans le laminoir de finition, on utilise soit une combinaison de cages horizontales et verticales, soit une combinaison de cages horizontales et convertibles.
Cages en porte-à-faux
Les cages en porte-à-faux sont des cages compactes utilisées dans une large gamme de tailles pour une variété d'applications. Ces applications incluent : (i) laminoirs à brin unique en disposition horizontale et verticale, (ii) dans les trains intermédiaires divisés de laminoirs à deux brins ou plus, et comme cages de pré-finition dans les sections de livraison de fils machine. Les avantages de ces cages incluent : (i) fondations réduites ; (ii) cassettes du même type de cage interchangeables même entre cages horizontales et verticales, (iii) haute résistance à la charge même avec de petits diamètres, donc idéalement adaptées aux blocs de fils machine à haute vitesse, (iv) accessibilité optimale, et (v) changement rapide de cylindres et de cages.
Cages sans carter (HL)
Les cages sans carter (HL) sont normalement utilisées de nos jours dans les groupes de cages de dégrossissage et intermédiaires dans les laminoirs modernes à produits longs. La conception modulaire permet l'utilisation de cassettes de cages HL dans toutes les configurations possibles telles que horizontale, verticale, inclinable et universelle. Les tailles de cages diffèrent, selon les dimensions nécessaires des cylindres et des cols de cylindres, le programme de passes, la forme de passe ainsi que les caractéristiques du réducteur et du moteur. Les principales caractéristiques des cages HL sont la compacité et la rigidité des composants, faible module de flexion des cylindres, roulements à rouleaux multi-rangées durables avec chapeaux auto-alignants sous charge, équilibrage des chapeaux sans jeu, poutres à rouleaux conçues pour un réglage simple et précis des guides et protections, etc. Les avantages de ces cages incluent : (i) économie en profondeur et taille de la fondation, (ii) le produit laminé répond aux tolérances de forme et dimensionnelles requises, (iii) gain de temps pour les changements de cage car le changement de cylindre se fait hors de la ligne de laminage, (iv) réduction significative du temps de maintenance due au nombre réduit de composants et à une accessibilité plus facile, (v) réglage automatisé de l'écartement des cylindres, et (vi) flexibilité opérationnelle puisque la même unité de cage peut être utilisée en toute position.
Laminoir réducteur-dresseur (RSM)
Le laminoir réducteur-dresseur (RSM) est une technologie de laminage polyvalente très recherchée de nos jours pour les laminoirs à produits longs. Il est aussi connu sous le nom de laminoir de dressage de précision. À partir des laminoirs conventionnels existants, il est difficile de répondre aux exigences de tolérances serrées. Cela ne peut être réalisé qu'avec difficulté et au prix d'une perte d'efficacité, notamment en ce qui concerne la perte de temps d'utilisation du laminoir et des rendements plus faibles. Parfois, cela n'est pas réalisable ou prohibitif en termes de coûts. Dans les laminoirs de dégrossissage et intermédiaires conventionnels, la tolérance du produit fini est influencée principalement par les variations de la section transversale de la matière d'alimentation dans la section de finition du laminoir. Le RSM tire parti des caractéristiques spéciales de la technologie à 3 cylindres, dans laquelle l'étalement lors de la déformation est faible et l'efficacité de déformation est élevée. Les avantages du laminoir réducteur-dresseur sont nombreux. Le RSM est installé dans la ligne du laminoir dans le but de laminer toute taille de finition désirée avec des tolérances très serrées. Il est possible de régler chaque écartement de cylindre sous charge et il peut être entièrement automatisé.
Dans les laminoirs à produits longs, les équipements de guidage guident le brin laminé à l'entrée et à la sortie de la passe de laminage afin d'assurer un laminage en douceur du brin. Les équipements de guidage doivent être robustes, précis et stables. Les équipements de guidage du laminoir jouent un rôle majeur dans l'assurance de la qualité de surface du produit laminé. Les guides doivent être conçus pour la grande variété de tailles et de formes de brins normalement rencontrées dans le laminage de produits longs. Dans les laminoirs modernes à produits longs, des guides à rouleaux sont normalement utilisés à la fois pour les guides d'entrée et de sortie. La conception des guides à rouleaux est basée sur les frottements de roulement et donc ces guides ont un certain nombre d'avantages par rapport aux guides statiques dont la conception est basée sur le frottement de glissement. Les guides à rouleaux assurent un réglage plus rapide et plus précis des éléments de guidage comparé aux guides statiques. Comme le contact du brin laminé avec le guide se fait par l'intermédiaire de rouleaux fonctionnant sur frottement de roulement, il devient possible d'augmenter considérablement la résistance à l'usure des éléments de travail (rouleaux) et de réduire la possibilité de tels défauts de laminage comme rayures, plis et marques de raclage, etc.
Cylindres
Les cylindres sont les principaux consommables très coûteux dans un laminoir. Ils sont utilisés pour laminer l'acier dans le laminoir et leur performance dépend de nombreux facteurs, notamment les matériaux utilisés et les charges auxquelles ils sont soumis pendant le service. La conception du cylindre est influencée par les limitations appliquées par la charge de laminage, la résistance du cylindre et le couple disponible pour le laminage. Les types de cylindres utilisés dans les laminoirs à produits longs sont donnés dans le Tableau 2.
| Tableau 2 Types de cylindres utilisés dans les laminoirs à produits longs | ||
| N° | Type de cylindres | Dureté surface (Degrés Shore) |
| 1 | Acier forgé 0,75% C, Cylindres cage de dégrossissage | 35 |
| 2 | Acier moulé – 0 à 0,5% Mo + Ni, Cr, Mn, Résistant, tenace, résistant aux fissures de feu | 30-42 |
| 3 | Cylindres à grain perlite, Fonte, Résistant, tenace et résistant aux fissures de feu, Cylindres de brin | 30-38 |
| 4 | Cylindres à grain spécial, Amélioration du précédent | 35-40 |
| 5 | Acier moulé Adamite, C élevé en solution complète + Ni et Cr, Bonne usure mais nécessite fluctuations abondantes, Cylindres de dégrossissage | 30-48 |
| 6 | Cylindres à trempe indéfinie C droit, Fluctuations de température à éviter, Cylindres cages intermédiaires | 35-40 |
| 7 | Cylindres à grain allié Adamite, Très bonne pénétration de dureté, nécessite contrôle température et peut avoir large gamme dureté et résistance, Cylindres de brin | 35-50 |
| 8 | Cylindres à trempe C droit, Haute résistance aux changements de température, rupture et crazing de surface, Cylindres petites sections | 55-65 |
| 9 | Cylindres à trempe indéfinie allié Adamite, amélioration du C droit, Cylindres ovales et guides | 55-70 |
| 10 | Cylindres à trempe indéfinie alliage dur complet, Amélioration de l'Adamite ex. Nironite | 65-85 |
| 11 | Cylindres fonte alliée haute trempe avec bon écrouissage, Cylindres laminoir guides | 65-90 |
| 12 | Graphite sphéroïdal, Cylindres dégrossissage blocs | 55 |
| 13 | Graphite sphéroïdal, Laminoirs barres. La plupart cages résistance fissures feu, Cylindres dégrossissage | 60-65 |
La conception des passes de laminage est une partie essentielle du processus de laminage de produits longs, car les produits longs sont laminés entre les cylindres profilés dans les laminoirs à produits longs. La conception des passes signifie généralement le rainurage du corps du cylindre à travers lequel l'acier à laminer est fait passer séquentiellement pour obtenir le contour et la taille désirés. L'objectif principal de la conception des passes est d'assurer la production d'un produit de profil correct dans les limites de tolérance, sans défauts, avec une bonne qualité de surface et les propriétés mécaniques requises. En outre, une condition économique doit être atteinte lors du laminage du produit, par exemple, productivité maximale au coût le plus bas, utilisation optimale de l'énergie, conditions de travail faciles pour l'équipe de laminage et usure minimale des cylindres.
Les roulements de cylindres rencontrent généralement des charges radiales très élevées et des degrés variables de charge axiale tout en fonctionnant à des vitesses lentes à élevées. Les roulements doivent avoir des surfaces de contact améliorées, des propriétés de résistance des matériaux, et une géométrie interne et des caractéristiques de cage pour s'adapter à ces conditions de fonctionnement.
Les exigences de base des roulements de cylindres incluent : (i) haute capacité de charge continue, (ii) faible coefficient de frottement, (iii) une conception permettant un col de cylindre large et résistant, (iv) usure minimale, (v) simplicité et facilité de maintenance, (vi) haute fiabilité, (vii) une conception permettant un échange rapide et facile d'un cylindre à l'autre, (viii) stabilité de fonctionnement, et (ix) conception et fabrication de précision. Les roulements des cylindres doivent fournir une haute performance pour que l'arrêt du laminoir puisse être réduit.
Les laminoirs modernes à produits longs utilisent normalement des roulements à rouleaux coniques pour les cylindres, car ces roulements peuvent supporter à la fois des forces radiales et axiales en raison de la position inclinée des rouleaux. Des roulements à rouleaux coniques à quatre rangées et à double rangée sont utilisés dans les laminoirs.
Au fur et à mesure que la barre progresse dans un laminoir continu où la barre est laminée dans plusieurs cages simultanément, la vitesse de la cage doit être contrôlée pour assurer un laminage sans tension. Les principales méthodes de contrôle de la tension dans le laminoir sont un système de contrôle de vitesse sans tension et la surveillance manuelle du courant absorbé par chaque moteur au fur et à mesure que la barre progresse dans le laminoir. Une table à boucle peut être utilisée pour aider à maintenir la barre sans tension entre les cages. La table à boucle utilise un rouleau persuasif sous la barre pour créer une boucle. La hauteur de la boucle est surveillée par un détecteur de métal chaud dans les fentes au dos de la table. C'est une boucle verticale. Des boucles horizontales existent également où la boucle se forme sur une table plate sur le côté de la ligne de laminage.
Équipements pour traitement thermique
Les équipements pour traitement thermique sont généralement prévus pour le laminage de barres d'armature ainsi que pour le laminage de fils machine. Dans le cas du laminage de barres d'armature, la barre quitte la dernière cage du laminoir. La barre est refroidie rapidement et énergiquement (trempée) à l'eau à travers une installation de refroidissement courte, où elle subit un durcissement de surface. À ce stade, la couche de surface est convertie en martensite tandis que le cœur reste austénitique. Dans le cas du laminage de fils machine, le convoyeur à refroidissement contrôlé est l'un des équipements importants pour obtenir les propriétés désirées des fils machine pour une large gamme de nuances d'acier différentes. La combinaison optimale de vitesse, puissance de ventilation et position du couvercle sur le convoyeur permet le traitement dans une large gamme de conditions, incluant les modes de refroidissement rapide et lent au sein d'un seul système. Cette capacité permet aux laminoirs à fils machine de produire un large spectre d'aciers au carbone ordinaires et alliés, ainsi que des aciers inoxydables et d'autres nuances spéciales. Pendant le « refroidissement forcé », l'air est soufflé à travers les spires détendues à puissance maximale et couvercles ouverts pour refroidir les fils machine le plus rapidement possible afin d'obtenir la perlite lamellaire. Pendant le « refroidissement retardé », les boucles de fil machine sont transportées sans ventilateurs, avec le couvercle fermé et à faible vitesse de convoyeur afin de maintenir la température dans une plage donnée le plus longtemps possible. Cela permet d'obtenir une microstructure ferritique/perlitique des fils machine. Les résultats sont des propriétés améliorées du fil laminé. Cela permet la production de plus de nuances dans un état directement utilisable, réduisant ou éliminant ainsi les processus en aval, tels que le recuit de sphéroïdisation.
Cisailles à chaud
Les cisailles à chaud sont utilisées dans les laminoirs à produits longs pour le rognage des têtes et queues, la coupe des loupes et le partage. Des cisailles à manivelle, rotatives et combinées à différentes gammes de vitesses sont généralement employées pour optimiser le rognage des têtes et queues, la coupe des loupes et le partage. Selon les exigences du laminoir, les cisailles peuvent être utilisées avec des rouleaux pincettes et des cisailles auxiliaires de hachage.
Plusieurs types de cisailles peuvent être employés par un laminoir pour couper le produit pendant qu'il laminate, à la sortie de la cage de finition, et cisaillement à froid avant empilage ou mise en fagots. Selon la forme du produit et la nuance de matériau, des cisailles peuvent être utilisées pour couper l'avant de la barre au fur et à mesure qu'elle progresse dans le laminoir. Ce sont généralement des cisailles volantes. Les lames de cette cisaille se déplacent parallèlement à la barre pendant la coupe. Dans le laminage multi-brin de barres d'armature, il y a une exigence d'une cisaille dans le laminoir qui fournit une extrémité avant nette de la barre pour éviter les loupes à la cage de fendage. Certaines nuances, telles que les aciers au plomb, nécessitent un rognage de l'extrémité avant pour éviter que les fissures à l'extrémité avant ne s'ouvrent et que la barre n'enroule les cylindres.
Une cisaille à tambour est généralement utilisée pour les produits à forme simple tels que plats ou ronds. Les lames sont montées sur un cylindre rotatif (ou tambour) et sont réglées à une vitesse de « lead » pour minimiser le « kinking » de la barre.
Après le cisaillement à longueur et le refroidissement à température ambiante sur le lit de refroidissement, la barre doit être coupée aux longueurs commerciales. Pour la plupart des produits, cela se produit à une cisaille à froid après le lit de refroidissement. Les produits plus petits sortent du lit de refroidissement en multiples de sorte qu'une rangée de produit est coupée à la cisaille à froid. La taille de section transversale coupée par une cisaille dépend de sa capacité nominale de force de coupe maximale. La course de la lame doit être assez grande pour le produit de hauteur maximale. Le maintien du produit doit également dégager cette hauteur, puis se mettre en place pour maintenir le produit stable. Pour les profilés, des lames de cisaille profilées sont utilisées ainsi que des rouleaux d'entrée profilés ou des plaques de guidage pour aligner le produit sur la forme des lames.
Lits de refroidissement
Plusieurs types de lits de refroidissement sont utilisés pour les produits longs. La barre de produit long en entrant dans le lit de refroidissement glisse sur la première entaille des râteaux. Les entailles initiales fournissent un support continu pour la barre sur une coulée appelée coulée de grille. De longues plaques avec des entailles espacées, supportent la barre après qu'elle a dépassé les coulées de grille. La barre se déplace sur le lit de refroidissement (disons de droite à gauche) par le mouvement de plaques alternatives se déplaçant dans un cycle de levage, déplacement et rétraction, par l'action de cames excentriques. La répétition de ce cycle déplace les barres au fur et à mesure qu'elles sont livrées par le laminoir. La longueur du lit de refroidissement est déterminée par la longueur maximale de barre à la sortie, optimisée par les longueurs commerciales pour minimiser les pertes de rognage. La largeur d'un lit de refroidissement est déterminée sur la base de la productivité du laminoir (tonnes/heure) et du temps requis pour le refroidissement.
Les lits de refroidissement à râteaux mobiles sont utilisés dans les laminoirs modernes à produits longs. Le but du lit de refroidissement à conception de râteau mobile est de refroidir uniformément à l'air les barres laminées ou les petits profilés et de les transporter de manière progressive depuis l'entrée du lit de refroidissement jusqu'au côté de décharge. Les extrémités avant des barres et petits profilés sont également nivelées au côté de décharge et un nombre fixe de pièces laminées envoyées pour la coupe à longueur finale par cisaille à froid et mise en fagots ou empilage. Le lit de refroidissement à râteau mobile est normalement de conception à poutre mobile. Le mécanisme assure que les barres et petits profilés sont uniformément positionnés sur les râteaux dentés. Le lit de refroidissement est généralement conçu en tenant compte de la plus petite et de la plus grande taille des barres et petits profilés laminés, livrés depuis la cage de finition du laminoir, et du temps de refroidissement requis pour les différentes tailles de barres et petits profilés. La conception du lit de refroidissement à râteaux dépend des barres coupées précédemment à longueurs données, pour les ralentir, les transporter transversalement sur une surface de refroidissement assurant que les barres laminées ou petits profilés dans une très large gamme de longueurs, sont maintenues aussi droites que possible, pour collecter les barres ou petits profilés à la fin de la surface de refroidissement en paquets prédéterminés adaptés aux exigences de la cisaille à froid, et pour les décharger finalement sur une table à rouleaux qui convoye les paquets vers la cisaille à froid.
Après refroidissement, les profilés sont généralement redressés dans un redresseur à rouleaux et coupés à longueur commerciale par une cisaille à froid et soit empilés, soit mis en fagots. Dans le cas de l'empilage de cornières, elles sont empilées dans une disposition deux en bas, une en haut. Après que le fagot est empilé, il est cerclé et déplacé vers la baie d'expédition.
Un certain nombre de solutions sont disponibles pour la finition des barres et profilés dans la zone de finition du laminoir. Un laminoir à barres typique inclurait une cisaille à froid avec poutre de jauge, tandis qu'un laminoir à profilés aurait une machine de redressage alimentant une cisaille à froid. La préparation correcte de la couche est la clé de la productivité et cela est réalisé par un système d'alimentation par profil. Des cisailles à froid volantes sont également utilisées lorsque les taux de production sont élevés depuis le laminoir. Des redresseurs multi-lignes sont utilisés à des taux de productivité élevés. Le concept est de redresser les longueurs du lit de refroidissement afin d'avoir moins d'opérations d'alimentation et une meilleure utilisation des entraînements des rouleaux de redressage. Un alignement et un centrage corrects des barres sous les rouleaux sont essentiels. Les améliorations récentes dans ce domaine sont : (i) utilisation d'une alimentation automatique de profilés vers les redresseurs, (ii) changement rapide de jeux de rouleaux montés sur un chariot, (iii) disposition motorisée de l'écartement des rouleaux, et (iv) l'unité entière est montée sur une plateforme qui peut être décalée hors de la ligne pour maintenance sans arrêter la production du laminoir. De plus, afin de pré-aligner la couche de barres sur la table à rouleaux de sortie du lit de refroidissement, un transfert à chaîne et un système d'extraction type chariot sont généralement fournis pour que les barres soient extraites progressivement des râteaux du lit à la distance de ligne centrale requise entre les barres et maintenues ainsi par un dépôt doux sur la table à rouleaux de sortie avec les chariots.
La section de mise en fagots et d'empilage du laminoir peut également avoir de nombreuses solutions. Une solution typique consiste en une simple machine à fagoter tandis que pour les profilés, les empileurs magnétiques sont la norme. Toutes les opérations doivent être mécanisées et automatisées, y compris l'élimination des barres courtes ou l'étiquetage en position de numérisation idéale des étiquettes. Une attention particulière est normalement accordée à la forme finale des fagots, avec une disposition optimale des barres et profilés. Les empileurs peuvent avoir différentes conceptions selon l'exigence. Pour l'empilage précis des petits profilés, le système à pendule aérien est utilisé, tandis que pour les profilés moyens légers, le système d'empilage avec aimants en dessous est utilisé.
Le système de comptage de barres consiste en un comptage automatique de barres fonctionnant sur un principe optique et un système de séparation pour la formation de fagots. Le système de séparation est composé de trois dispositifs de transfert à chaîne fixes entre lesquels le système de comptage est installé. Le dispositif optique ensemble avec un générateur d'impulsions installé sur l'entraînement du transfert à chaîne effectue le comptage et l'enregistrement de chaque barre unique en transit sans chevauchement ni double lecture.
Les laminoirs modernes à produits longs ont des machines de cerclage et de feuillardage pour fagots et piles. Ces machines sont conçues pour un fonctionnement continu. Les machines de cerclage utilisent des fils commerciaux pour le cerclage et la tête de machine est actionnée hydrauliquement. Les machines de feuillardage sont actionnées pneumatiquement et utilisent des feuillards en acier commerciaux de largeurs disponibles différentes. Le feuillardage peut être effectué soit par sertissage, soit par soudage.
Le système électrique du laminoir se compose de transformateurs et appareillages de commutation, moteurs à courant continu (CC) et courant alternatif (CA), variateurs de vitesse pour les moteurs, centres de commande de moteurs, capteurs de terrain, instruments et actionneurs, panneaux de commande, pupitres de commande et pulpits de commande, etc.
L'automatisation du laminoir est fournie pour effectuer un laminage fiable avec un minimum d'interventions humaines. Le niveau d'automatisation du laminoir peut être au niveau 1 ou niveau 2. Au niveau 1, qui est le niveau de base d'automatisation, l'automatisation inclut des automates programmables (API), des interfaces homme-machine (IHM) pour l'exploitation et la surveillance, des systèmes SCADA (supervision, contrôle et acquisition de données), ainsi que des ordinateurs de contrôle de processus et de production, le tout en topologie centralisée ou distribuée, interconnectés via bus de terrain et réseaux locaux (LAN).
L'automatisation du laminoir effectue plusieurs fonctions. Certaines sont décrites ci-dessous :
- Pupitre de commande principal, avec mode de fonction de gestion et calcul de vitesse de laminage.
- Régulation de vitesse en cascade entre cages. Le contrôle en cascade utilise le concept de réduction (R-Factor) pour calculer la référence de vitesse en cascade du laminoir. Ce paramètre, directement lié aux fondamentaux du laminage, simplifie la mise au point et le contrôle de l'opérateur. Pendant la production, le contrôle de boucle et de tension ajuste automatiquement le R-Factor, assurant un stress matériel minimal entre les cages.
- Compensation de la chute de vitesse d'impact. Le système accélère la cage pendant l'enfilage de la tête, réduisant la chute de vitesse lorsque le matériau impacte les cylindres. Une fois la barre à l'intérieur de la cage, le contrôle revient à la référence de vitesse en cascade du laminoir.
- Contrôle minimum de tension/boucle entre cages. Le contrôle de tension/boucle entre les cages réduit le stress matériel le long du laminoir et aide à améliorer la précision dimensionnelle du produit.
- Contrôle de coupe de cisaille pour les processus de rognage et de coupe. La performance et la précision des cisailles dans un laminoir sont critiques pour augmenter le rendement et éviter les problèmes lorsque la barre entre dans la cage.
- Détection automatique des loupes, généralement conçue pour aider les opérateurs à réagir plus rapidement aux événements imprévus et suivre continuellement la barre. Si une loupe se produit, le système réagit automatiquement pour minimiser les effets en commandant les cisailles amont de hacher les barres existantes bloquant le four d'envoyer un autre bloc.
Les équipements auxiliaires dans les laminoirs modernes à produits longs incluent l'équipement de désecalage après le four de réchauffage, rouleaux pincettes, équipement de refroidissement des cylindres, installations de changement de cylindres/cages, équipement de redressage du produit, découpe d'échantillons, installations d'inspection et de coupe, installations de lubrification, installations hydrauliques et pneumatiques, installations de montage et démontage de cylindres, installations de retournement de cylindres, installations de préparation des guides, installations de stockage et manutention, installations de communication, installations de traitement de l'eau, et fosse à écailles, etc.
Processus de fabrication
- Comment les laminoirs façonnent l'acier : À l'intérieur du procédé garantissant résistance et constance
- Innovations clés dans les laminoirs à barres et profilés légers modernes
- Caractéristiques essentielles d'un laminoir à fil machine moderne pour une performance optimale
- Caractéristiques clés d'un laminoir à large bande moderne pour une production d'acier haute performance
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Optimisation des propriétés mécaniques par traitement thermomécanique contrôlé en laminoirs
- Laminage à chaud en train à bandes : Du réchauffage au bobinage
- Laminage : Types de laminoirs, procédés et applications
- Laminage : types de laminoirs et défauts courants des métaux laminés