



Guide étape par étape pour produire du carbure de fer (Fe₃C) de haute qualité
Le carbure de fer (Fe₃C) est un composé synthétique à haut point de fusion, non pyrophorique, fortement magnétique, obtenu sous forme granulaire. Composition : ~90 % Fe total, ~7 % C total. Usage principal : charge métallique sidérurgie pour substitution métal chaud (HM), fer réduit direct (DRI) ou ferraille acier. Procédé : conversion particules fines minerai fer préchauffées en carbure fer. Réduction minerai fer en carbure fer en réacteur lit fluidisé, contact minerai avec gaz procédé : principalement méthane (CH₄) et hydrogène (H₂).
Historique et développement
Procédé fabrication carbure fer conçu/développé à l'origine chez Hazen Research Inc., Golden, Colorado (USA) par VP technique Dr Frank M. Stephens. Réduction particules fines minerai fer préchauffées (0,1-1,0 mm) en réacteur lit fluidisé circuit fermé par gaz procédé préchauffé contenant CH₄, H₂, CO, CO₂, vapeur eau (H₂O) à 600 °C. Réacteur batch 50 mm pour essais labo. Suivi essais continus réacteur 600 mm. Échantillons minerai fer plusieurs pays testés Hazen. Produit converti acier avec succès par MEFOS (Suède) en convertisseur basique (BOF) 1979.
Après essais labo Hazen, Dr Stephens brevet : 11 oct 1977 « US Patent No. 4,053,301 ». 1985 : Dr Stephens retraité, droits brevet carbure fer. Crée « Iron Carbide Development Corporation » (ICDC) → commercialisation. 1988 : ICDC + PACT Resources Pty Ltd (Australie) → « Iron Carbide Holdings Limited » (ICH). Travaux développement supplémentaires usine pilote 1989 (ex-usine vanadium inutilisée Wundowie, Australie occidentale). Réacteur pilote Ø1830 mm, hauteur lit ~3700 mm. Production ~25 t/j.
1989 : ICH produit 310 t carbure fer usine pilote. Vendu 7 clients. 5 entreprises (Nucor, North Star Steel, Mitsubishi, Qualitech Steel, Cleveland Cliffs) achètent licence/option. Nucor convertit carbure fer pilote aciérie Darlington (Caroline du Sud, USA) four arc électrique (EAF) 32 t. Injection jusqu'à 90 kg/min via cuve gunite existante.
Nucor licence 1992. Mandate PLS Engineering (Denver, maintenant Harris Group) usine Point Lisas (Trinité) 300 000 t/an carbure fer. Fin 1994 : usine en service. Construction 1993, mais Nucor limite fonds PLS. PLS épuise fonds avant fin conception. Nucor termine conception. Nucor réduit coûts certains équipements (échangeurs chaleur).
Démarrage fin sept 1994. Problèmes compresseurs gaz procédé → arrêt. Eau refroidissement laissée en marche. Technicien retire capteurs niveau colonnes tour garnie recalibrage → alarmes niveau bloquées. Informé salle contrôle. Vanne tour garnie (position fermée) fuit → fuite non détectée plusieurs jours. Découverte → colonne vidée immédiatement, mais dégâts faits. Eau passée tuyaux, mélangée poussière oxyde fer → contamination sévère échangeurs chaleur. Nucor >1 an nettoyage échangeurs sans succès.
Autres problèmes opérationnels Nucor : (i) tuyaux gaz procédé sous-dimensionnés → débit gaz max 65 % capacité conception, (ii) rupture fréquente joint gaz plaque tuyères réacteur lit fluidisé, (iii) abandon système chauffage minerai (échec abrasion → chimie réacteur compromise → qualité/quantité produit limitées), (iv) cuve collecteur épurateur sous-dimensionnée, (v) système régulation débit produit refroidisseur peu fiable → maintenance élevée, (vi) système élévateur pneumatique produit peu fiable → maintenance fréquente, (vii) vis alimentation minerai très petite, (viii) garnissages presse étoupe vis insuffisants → fuites sévères.
Nucor 4 ans sur ces problèmes, mais 1998 : chute prix acier → arrêt usine. Démolie 2002. Malgré difficultés : 357 712 t carbure fer produites → faisabilité technique prouvée. Pannes mécaniques = exigence installations adéquates/fiables.
Deuxième tentative production échelle commerciale : Qualitech Steel Corp, Corpus Christi (Texas), nouvelle usine. Qualitech licence ICH, mais modifie procédé : financement Mitsubishi Corp → voulait 2 réacteurs + système distribution gaz grille tuyaux réacteur lit fluidisé.
Usine Texas mise en service quand maison mère faillite mars 1999 → quelques milliers t seulement avant arrêt 1999, démolition 2004.
Frank A. Stephens (fils Dr Frank M. Stephens Jr.) acquiert droits exclusifs procédé carbure fer 2010. Début 2011 : crée International Iron Carbide LLC. Droits 35 brevets. Nouvelle analyse approfondie problèmes usines Trinidad + Texas → solutions documentées. Beaucoup solutions = propriétaires. Certaines : (i) conception robuste échangeurs tube/calandre, (ii) conception système gaz procédé capacité pleine, (iii) amélioration conception réacteur lit fluidisé + distribution gaz → réacteur plus tolérant arrêts, (iv) nouveau joint gaz plaque tuyères = double joint gaz, (v) système chauffage flash alimentation minerai : transfert pneumatique matériau chaud, stock solides minimal démarrages/arrêts rapides, élimination décalages angulaires (évite abrasion), construction modulaire maintenance facilitée, (vi) modifications conception épurateur → capacité pleine, (vii) simplification manutention produit élimine élévateur produit entrant refroidisseur, (viii) éducteurs pour déplacer solides au lieu convoyeurs mécaniques.
Aujourd'hui : aucune usine carbure fer en service. International Iron Carbide utilise expérience (positive + négative) deux usines 1ʳᵉ génération Trinidad/Texas → conception usine 2ᵉ génération basée leçons apprises. Recherche actifs entrepreneurs collaboration construction usines 2ᵉ génération.
Le procédé
Procédé fabrication carbure fer = propre et simple. Trois étapes principales (Figure 1) : (i) chauffage minerai fer ~700 °C, (ii) contact minerai chaud avec mélange H₂/CH₄ pressurisé ~600 °C, pression absolue ~4,5 kg/cm², réacteur lit fluidisé, conversion oxyde fer → carbure fer par gaz fortement réducteurs, (iii) refroidissement produit ~65 °C.
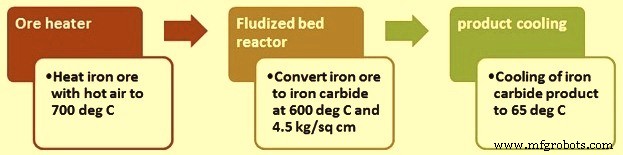
Figure 1 : Trois étapes du procédé
Minerai = généralement hématite, composition 62-65 % Fe, 1-5 % gangue, 1-6 % humidité. Stockage minerai : pas couverture nécessaire généralement (météo permettant). Facteurs décision couverture : coût carburant, teneur humidité naturelle, climat.
Stock minerai → silo (bin journalier). Silo = réserve ~24 h exploitation. Convoyeur vitesse variable mesure/contrôle quantité minerai → système chauffage minerai.
Chauffe-minerai = « flash heater » : 3 cyclones série. Chauffe minerai 710 °C par contact gaz oxydant chaud sortie foyer/brûleur. Augmentation T° minerai utile : (i) élimine humidité alimentation minerai, (ii) oxyde partiellement magnétite si présente → hématite. Hématite convertie plus vite carbure fer que magnétite → aide réactions réacteur. Chauffe-minerai décharge minerai chaud → sas verrou (lock hoppers), attente avant alimentation réacteur.
Alimentation chaude réacteur via 2 sas verrou parallèles. Sas : revêtement réfractaire, fond pyramidal/conique. Typiquement : un sas alimente réacteur ~1 h. Fonctionnement : pendant alimentation réacteur, autre sas rempli.
Sas empêchent entrée gaz oxydants réacteur. Purge N₂ + augmentation pression → minerai chaud alimenté continûment taux permettant vidage/dépressurisation un sas pendant remplissage autre.
Réacteur lit fluidisé et réactions
Réacteur lit fluidisé = fines minerai fer → limite prétraitements (frittage/pelletisation). Alimentation idéale : fines hématite 0,1-1,0 mm.
Diamètre intérieur réacteur ~12 m, exploitation ~600 °C. Reçoit gaz procédé : essentiellement H₂ + CH₄. H₂ introduit maintenir pression espace libre réacteur 4,5 kg/cm² abs. Compresseurs recyclent gaz procédé vitesse superficielle 0,92 m/s.
Dans réacteur : H₂ + CH₄ convertissent minerai chauffé → carbure fer. O₂ + H₂ → eau ; C + Fe → carbure fer. Chimie générale : 3Fe₂O₃ + 2CH₄ + 5H₂ = 2Fe₃C + 9H₂O. Résumé global toutes réactions. Vitesse réaction relativement lente, temps séjour réacteur >> four sidérurgie. Réductible en changeant T°/pression.
Phase gazeuse réactions : 3 composants base : (i) H₂, (ii) O₂, (iii) C. Interagissent → H₂, H₂O, CO, CO₂, CH₄. Concentration chaque composé = facteurs : (i) rapport masses éléments, (ii) T° système, (iii) pression système, (iv) temps contact.
Deux réactions gazeuses principales : (1) Reformage vapeur : CH₄ + H₂O = CO + 3H₂ (gaz naturel + vapeur → H₂ nécessaire). (2) Décalage eau-gaz : CO + H₂O = CO₂ + H₂.
Réactifs ensemble haute T° → mélange gazeux H₂, H₂O, CO, CO₂, CH₄ (+ peu N₂).
Réactions gazeuses catalysées par présence Fe métallique et/ou carbure fer. C et H₂ = réactifs ajoutés. O₂ = extrait minerai par Fe₂O₃ + 3H₂ = 2Fe + 3H₂O. Contrôle concentrations relatives C/H₂ gaz procédé → favorise élimination O₂ minerai + ajout C → carbure fer.
Réactions formation carbure fer = légèrement endothermiques → maintien T° ~600 °C nécessite chauffage gaz procédé 633 °C.
Réacteur = lit fluidisé phase dense. Bulles gaz formées gaz procédé dans lit. Réacteur : entrée minerai un côté, sortie produit autre côté. Baffles internes conveient solides dans réacteur. Baffles minimisent court-circuitage solides → distribution temps séjour plus uniforme. Temps rétention solides ~16 h.
Composition gaz procédé, T°, pression = surveillance continue instrumentation. Produit = non pyrophorique → stockage/transport aisés.
Réacteur produit ~42 t/h produit (carbure fer). Produit déchargé continûment 2 sas verrou (similaires alimentation minerai) depuis réacteur + cyclones gaz sortie → refroidisseurs produit.
Problème antérieur : production non intentionnelle C libre (suie) réaction Boudouard (2CO = C + CO₂). International Iron Carbide a identifié conditions procédé empêchant formation C libre + carbure fer haute qualité. Spécificités = propriétaires.
Réacteur décharge carbure fer via 2 sas verrou (similaires alimentation). Sas : libération produit pression atmosphérique. Un reçoit produit chaud ~3,5 kg/cm², autre décharge vers refroidisseur (refroidisseur produit) pression atmosphérique. Carbure fer sort sas ~590 °C → refroidi ~65 °C passage refroidisseurs. Quantité produit refroidisseurs contrôlée convoyeur vitesse variable → séparateur magnétique sec. Séparateur magnétique élimine gangue libérée (typique 50 %, selon qualité minerai alimentation).
Feuille de route schématique Figure 2.
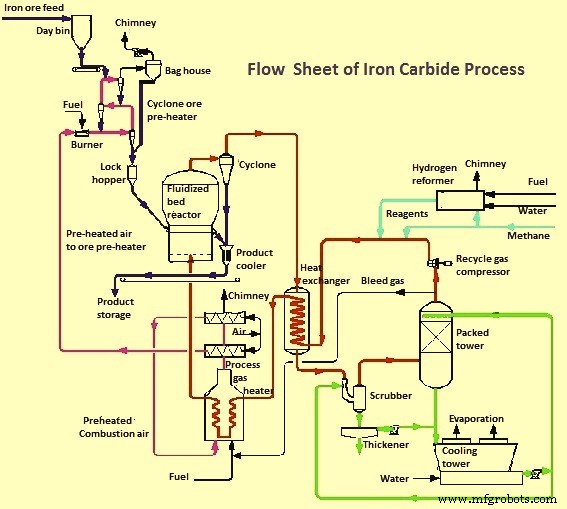
Figure 2 : Diagramme de flux schématique du procédé de fabrication du carbure de fer
Système traitement gaz
Gaz procédé sort réacteur ~590 °C. 4 cyclones parallèles (cyclones réacteur) revêtus réfractaire → éliminent majority solides entraînés gaz sortie réacteur. Fines cyclones (~36 t/h) → gravité bac tampon → recyclage réacteur. Solides additionnels → série sas verrou → refroidisseur produit (refroidissement <65 °C, normalement ~40 °C) → ajout produit réacteur refroidi amont séparateur magnétique.
Gaz sortie cyclones réacteur → 4 échangeurs gaz-gaz parallèles (échangeurs gaz procédé) → T° gaz 150 °C. Épurateur Venturi + colonne garnie (tour garnie) → refroidissement supplémentaire ~30 °C : élimination eau produite réacteur + fines résiduelles suspendues gaz échappées cyclones. Assure fines gaz procédé assez faibles pour éviter dommages compresseurs recyclage gaz procédé.
Petit flux gaz procédé prélevé gaz recyclé (gaz purge) sortie sommet tour garnie avant compresseurs recyclage → évite accumulation N₂ circuit. Quantité purge = selon teneur N₂ gaz naturel + N₂ entrant avec minerai chaud entrée réacteur.
Gaz réactif appoint (H₂ + gaz naturel) entre gaz recyclé avant compresseurs. Pression espace libre lit fluidisé régule quantité exacte H₂ introduite. Quantité gaz naturel = selon concentration CH₄ gaz procédé.
2 compresseurs centrifuges (compresseurs recyclage gaz) : 1 fonctionnement + 1 secours. Recyclage gaz : aspiration ~4,20 kg/cm², refoulement ~5,30 kg/cm². Différence pression compresseurs régule débit gaz réacteur.
4 échangeurs gaz-gaz (refroidissement gaz sortie réacteur lit fluidisé) → chauffent gaz sortie compresseurs ~520 °C. Réchauffeur gaz (réchauffeur gaz procédé) → T° ~630 °C (gaz purge + gaz naturel combustible). Gaz échappement réchauffeur → énergie air combustion alimentation chauffe-minerai.
Deux systèmes refroidissement eau : (1) contact direct gaz procédé (« eau refroidissement contact direct ») → eau refroidissement épurateur Venturi + tour garnie (eau contact direct gaz). (2) refroidissement eau indirect → (i) système refroidissement produits (refroidisseurs produits), (ii) reformeur H₂, (iii) échangeurs mineurs procédé.
Eau chaude sortie tour garnie → retour direct tour refroidissement contact élimination chaleur. Eau sortie Venturi → épaississeur d'abord (filtration solides eau contaminée).
Produit typique : conversion 93 % carbure fer. Composition minéralogique/élémentaire typique : Fe₃C 91-96 %, Fe(total) 89-93 %, Fe(mét) 0,5-1 %, SiO₂+Al₂O₃ 2-5 %, Fe₃O₄ 2-5 %, C(Fe₃C) 6-6,5 %, O(Fe₃O₄) 0,5-1,5 %. Carbure fer = magnétique → si gangue libérée physiquement (avant/pendant/après carburation) → séparation magnétique sèche → teneur gangue produit final baissée → teneur Fe augmentée.
Analyse produit variable selon minerai, mais pas de soufre significatif. Phosphore = selon minerai, généralement P₂O₅. Majorité phosphore → laitier four, pas produit. Éléments résiduels minerai = oxydes dans produit. Minerais fer faible Cu, Ni, Cr, Mo, Sn → pas quantités significatives ces éléments produit final. → Carbure fer très propre → dilution efficace métaux résidus tramp sidérurgie, évitant soufre sources fer vierges.
Consommations typiques matières, énergie, limite batterie par t carbure fer : minerai fer 1,42 t, gaz naturel 350 Mcal, électricité 400 kWh, eau 1,2 m³, azote 10 m³, main-d'œuvre 0,22 h ouvrier.
Carbure fer = très respectueux environnement : avantages environnementaux majeurs. Procédé = plus faibles émissions C tous procédés sidérurgie fer vierge : 1,09 kg CO₂/kg acier produit. Bien moins que : haut fourneau-BOF 2,01 kg, DRI charbon 3,09 kg, DRI gaz naturel-EAF 1,87 kg. Seule acier 100 % ferraille = émissions plus faibles.
Avantages carbure fer et sa production
- Meilleur matériau charge EF : ~6,0-6,5 % C, minerai fer vierge → éléments tramp négligeables. Utilisation sidérurgie → faible teneur N₂/H₂ acier.
- Non pyrophorique → manipulation sûre/facile.
- Poudre granulaire dense → dissolution aisée acier liquide. Injection aisée BOF/EAF → dissolution instantanée.
- Procédé respectueux environnement : pas agglomération minerai fer nécessaire.
- Seuls sous-produits : eau + CO₂, quantité CO₂ bien inférieure autres procédés acier. Grand quantité CO₂ sort reformeur flux gaz concentré → séquestration/réutilisation aisée.
- Utilise fines minerai fer (moins coûteuses que pellets/grumeaux).
- Briquetage produit inutile.
- Procédé basse température = thermiquement efficace.
- Procédé boucle fermée : 100 % réactifs ajoutés utilisés.
- Procédé simple : réacteur mono-étage = contrôle aisé.
Processus de fabrication
- Comment sont fabriqués les outils de coupe en carbure de tungstène : du minage au revêtement
- Comprendre la fabrication de processus vs discrète : différences clés et avantages
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- ITMK3 : Le procédé écologique de production de nuggets de fer de Kobe Steel
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Fabrication PCB à l'ère de la 5G : tendances et défis
- Les 5 principaux procédés de découpe des métaux dans la fabrication moderne
- Maximiser l'efficacité de fabrication avec les fournisseurs de fonderie de fer