



Défauts courants en tôlerie et solutions éprouvées selon les procédés
La fabrication tôle est l'un des procédés les plus populaires pour prototypes et pièces de production. Crée pièces durables, du prototype faible volume à la grande série. Utilisé dans automobile, aérospatial, construction.
De nombreux procédés tôle existent, chacun avec ses défauts propres. Cet article examine les défauts les plus courants et leurs solutions par procédé.
Qu'est-ce que les procédés de fabrication tôle ?
Procédés qui transforment la forme originale d'une tôle pour produire une pièce emboutie d'épaisseur désirée. Trois catégories principales :
Découpe
Découpage par forces de cisaillement (cisaillement, poinçonnage, découpage) ou sans cisaillement (laser, plasma, jet d'eau).
Formage
Tôle pliée en forme désirée. Méthodes : pliage air,estampage, profilage.
Assemblage
Assemblage de composants tôle pour produit final. Soudage, brasage, rivetage, boulonnage, joints à recouvrement (les plus courants).
Comme tout procédé de fabrication, des défauts peuvent survenir, affectant productivité, qualité, caractéristiques. Voici les défauts courants et comment les surmonter.
Défauts de découpe/cisaillement tôle & solutions
Découpe = force significative sur tôle causant rupture. Cisaillement = force > résistance ultime au cisaillement → rupture et séparation.
Défauts courants :
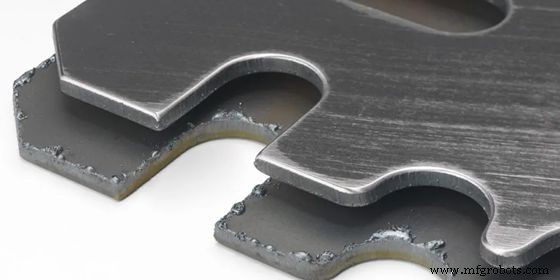
1. Bords ébarbés et déformés
Bavures = morceaux métalliques pointus, irréguliers restant attachés après cisaillement. Causes : lames émoussées, mauvais positionnement. Jeux trop grands → déchirement au lieu de cisaillement. Jeux trop petits → lames ne coupent pas, créent bavures.
Bords déformés = pressions de serrage défectueuses + mauvais positionnement lames.
Prévention : consulter manuel cisaille pour jeu et pression de serrage corrects selon matériau et épaisseur.
2. Torsion
Après cisaillement, la tôle peut tordre sur son axe. Cause : bandes trop étroites ou angle de coupe (rake) incorrect. Évité en ajustant angle de coupe selon propriétés, géométrie, paramètres de coupe.
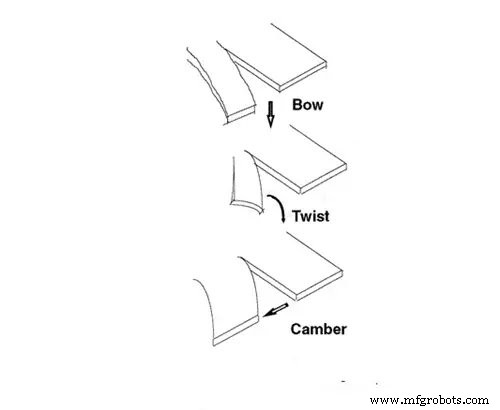
3. Cambrure (camber)
Épaisseur variable le long de la largeur. Déplacement horizontal sans torsion ni soulèvement des bords. Résultat : forme concave, convexe, triangulaire. Minimisé dès le départ en changeant sens des grains du métal et angle de coupe.
4. Courbure (bowing)
Bords s'élèvent légèrement du plan par cisaillement inadapté. Fréquent sur bandes longues, étroites, minces. Solution : diminuer angle de coupe au maximum, maintenir tôle avec support arrière.
Défauts d'estampage tôle & solutions
Estampage = procédé de formage à froid : matrice sur presse poinçonne empreinte sur blanc métallique, créant déformation plastique. Peut être accompagné d'autres outils pour pièce finie ou étape intermédiaire.
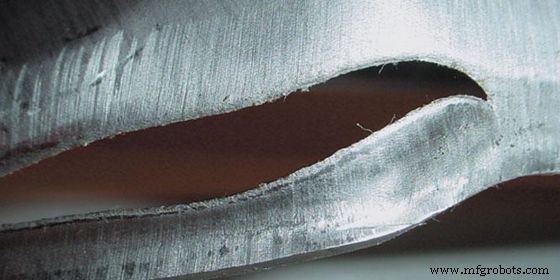
1. Fissures (splits)
Couches métalliques poussées au-delà limites d'écrouissage → amincissement jusqu'à déchirure zone la plus faible. Défauts = "gorgeage" (necking) ou "fendage" (splitting).
Prévention : logiciel simulation formage pour analyser tôle avant opération. Examiner rayon de forme, profondeur, type/épaisseur matériau, traitements thermiques.
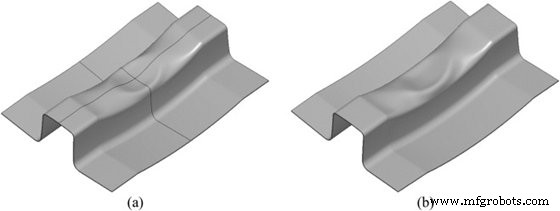
2. Plis (wrinkles)
Conditions compression équipement poussent tôle sur elle-même → force linéaire écrasée vers l'intérieur → bride plissée, géométrie interne endommagée.
Contre-mesures : étirer ou emboutir au lieu de former. Perles d'emboutissage, porte-perles, coussinets pour profils géométriques complexes. Perles contrôlent flux métal dans cavité matrice.
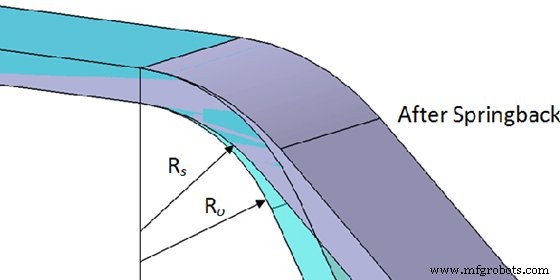
3. Retour élastique (springback)
Rayon de pliage < valeur imposée par équipement → forme désirée non atteinte. Retour élastique = déviation pièce finale par processus incorrect.
Correction : surpliage (overbend) ou surcompensation. Mais n'élimine pas l'erreur élastique, augmente raideur par étirage positif.
Défauts de pliage tôle & solutions
Pliage tôle = procédé important : géométries variées sans outillage, délais courts, répétabilité, automatisation. Pièces d'un seul tenant (déformation plastique) vs multiples pièces soudées/rivetées → coûts moindres, résistance améliorée, assemblage simplifié.
1. Fissures à l'angle de pliage
Deux causes principales : faible malléabilité du métal, rayon de pliage trop petit.
Éviter : métaux plus tendres, ou augmenter malléabilité par chauffage + refroidissement lent.
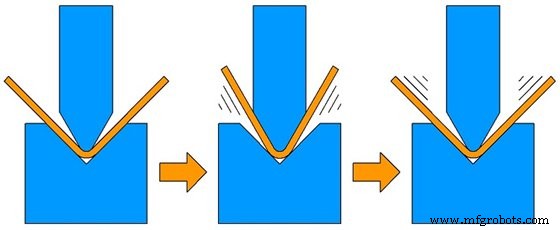
2. Angle de pliage instable
Causes : pression matière insuffisante, pression de pliage irrégulière → flambage compressif irrégulier. Rayon concave-convexe asymétrique contribue aussi.
Solution : augmenter force de relevage, équilibrer jeu rayon concave-convexe.
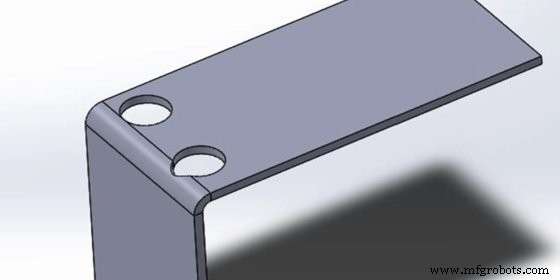
3. Déformation de trou
Position trou déformée par frottement entre surface matrice concave et surface externe pendant pliage.
Résolution : augmenter pression plaque éjectrice ou ajouter point dur sur cette plaque pour augmenter frottement et éviter glissement.
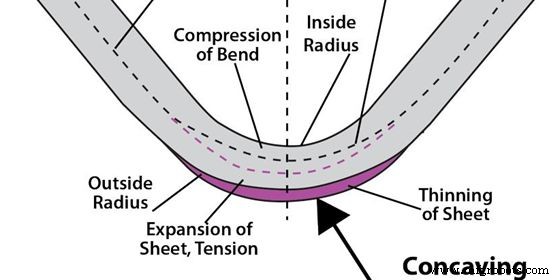
4. Fond de pièce concave inégal
Cause : dispositif d'éjection, force insuffisante ou matière inégale.
Assurer dispositif éjection réglé force correcte, ou supprimer, et matière nivelée avant pliage.
5. Pli non parallèle au milieu des trous
Hauteur de pliage < hauteur minimum → courbe s'élargit et se distord.
Solution : augmenter hauteur pièce ou matériau.
Défauts de soudage tôle & solutions
Soudage joint pièces tôle. MIG, TIG, SMAW, FCAW : défauts si technique inadaptée.
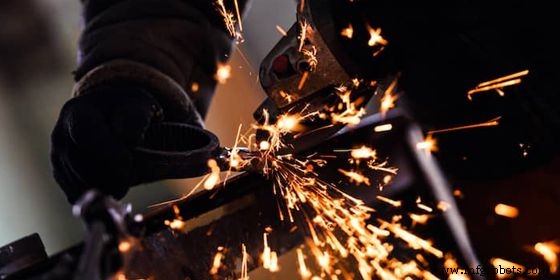
1. Projections (spatter)
Gouttelettes fondues près arc. Causes : courant élevé, polarité inverse, protection gazeuse insuffisante.
Éviter : réduire courant et longueur arc, augmenter angle torche-pièce. Nettoyer buse gaz.
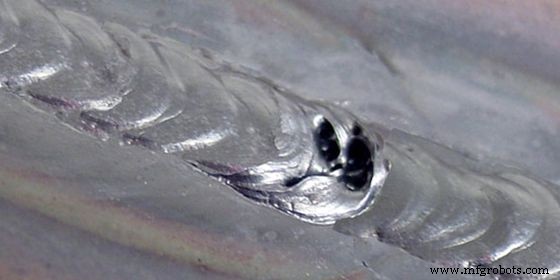
2. Porosité
Hydrogène, azote, oxygène absorbés dans bain fondu → piégés à solidification. Graisse, humidité, peinture, rouille aussi causes.
Prévention : bords plaques propres/secs, consommables frais, vérifier étanchéité torche.
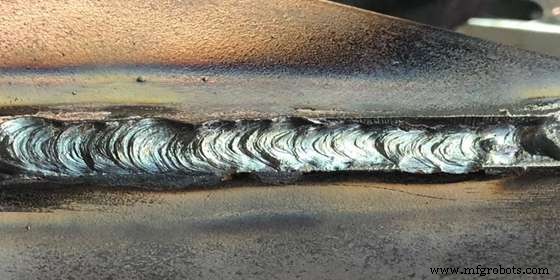
3. Morsure (undercut)
Tensions élevées ou longueurs d'arc excessives. Électrode inadaptée ou trop grosse vs épaisseur, vitesse avance rapide.
Éviter : électrode taille juste, avance lente, éviter tenir près plaque verticale si soudure d'angle horizontale.
4. Fissures
Contraintes internes > résistance soudure ou métal de base (ou les deux). Propagation dans le temps → traiter immédiatement.
Éviter : nettoyer, limer, meuler, ébarber bords plaques pour bon ajustement. Température correcte en réchauffant les deux côtés du joint.
Autres défauts courants sur surfaces tôle
Hors formage, autres défauts peuvent survenir en fabrication.
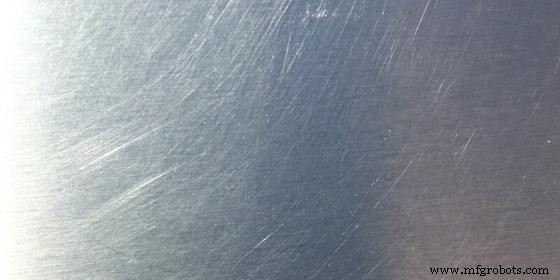
Ex: rayures, contaminations, bosses, piqûres. Non-uniformité par contraintes traction élevées ou flambage compressif. Contrôle difficile, attention spéciale requise.
Inquiet des défauts tôle ? WayKen est là
La tôle joue un rôle vital par sa variété de procédés. Défauts multiples possibles, affectant utilité. Cet article donne les bases ; laissez un service pro gérer le reste !
WayKen : prototypage rapide et fabrication tôle (découpe, estampage, pliage, soudage). Support ingénierie expert. Équipe 20+ ans expérience fabrication et assurance qualité. Projet bien fait. Démarrez aujourd'hui, devis sous 12h !
FAQ
Différence entre feuille, tôle, plaque ?
Épaisseur < 0,2 mm (0,0079") = feuille. 0,2 mm à 6 mm (0,25") = tôle. > 6 mm = plaque.
Qu'est-ce qu'un défaut tôle ?
Imperfections pendant fabrication. Causes : mauvais choix matériau, outillage défaillant, procédures inadéquates.
Retravailler pièces tôle défectueuses est-il courant ?
Fréquent dans beaucoup d'industries. Raisons : dimensions incorrectes, matériau endommagé, contrôle qualité faible. Souvent moins cher et plus rapide de retravailler que remplacer.
Processus de fabrication
- 5 problèmes courants en impression 3D métal — et comment les résoudre
- Surmonter les 7 défis majeurs de la livraison du dernier kilomètre : solutions éprouvées pour un shipping plus rapide et rentable
- Les 5 Principaux Risques de Sécurité des Grues et Comment les Éliminer
- Éviter les erreurs courantes de fabrication PCB — et comment les corriger
- Prévenir 5 défauts courants de cisaillement métal : conseils d'expert & solutions
- 5 défauts de cisaillement du métal et stratégies pour les éliminer
- Les 4 principaux procédés de moulage métallique expliqués
- Principales Techniques de Formage de Tôle pour l'Ingénierie Moderne
- Laminage : types de laminoirs et défauts courants des métaux laminés