



Recuit de l'acier : Amélioration de la résistance, ductilité et formabilité
Lorsqu'un métal est écroui (déformé à température ambiante), la microstructure devient sévèrement distordue en raison d'une densité de dislocations accrue résultant de la déformation. L'écrouissage est également appelé durcissement par travail ou durcissement par déformation. Au fur et à mesure qu'un métal est écroui, la résistance et la dureté augmentent tandis que la ductilité diminue. Finalement, il devient nécessaire de recuire la pièce pour permettre d'autres opérations de formage sans risque de rupture. De plus, certains aciers sont renforcés principalement par écrouissage. Dans ce cas, il est important que l'acier ne s'adoucisse pas appreciablement lorsqu'il est mis en service.
Les aciers écrouis avec des microstructures hautement distordues sont dans un état de haute énergie et sont thermodynamiquement instables. Le recuit est le traitement thermique qui adoucit un métal qui a été durci par écrouissage. Le recuit se compose de trois étapes distinctes : (i) récupération, (ii) recristallisation, et (iii) croissance des grains. Bien qu'une réduction de l'énergie stockée fournisse la force motrice, le recuit ne se produit normalement pas spontanément à température ambiante. C'est parce que la réduction de l'énergie stockée se produit par diffusion et que l'énergie d'activation nécessaire pour démarrer le processus de diffusion est normalement insuffisante à température ambiante. Par conséquent, le chauffage est nécessaire pour fournir l'énergie d'activation thermique nécessaire pour transformer le matériau vers un état d'énergie inférieure. Au fur et à mesure que les contraintes de réseau internes sont soulagées pendant le recuit, la résistance diminue tandis que la ductilité augmente.
Récupération
Pendant la récupération, il y a un réarrangement des défauts internes, connus sous le nom de dislocations, en configurations d'énergie inférieure. Cependant, la forme et l'orientation des grains restent les mêmes. Il y a aussi une réduction significative des contraintes résiduelles, mais la résistance et la ductilité sont largement inchangées. Parce qu'il y a une grande diminution de la contrainte résiduelle pendant la récupération, les processus de type récupération sont normalement conduits pour réduire les contraintes résiduelles, souvent pour prévenir la fissuration par corrosion sous contrainte ou minimiser la distorsion. Pendant les opérations de soulagement de contrainte, la température et le temps sont contrôlés pour qu'il n'y ait pas de réduction majeure de la résistance ou de la dureté.
Recristallisation
Elle est caractérisée par la nucléation et la croissance de grains sans déformation à partir de la matrice du métal écroui. Pendant la recristallisation, les grains écrouis sévèrement déformés sont remplacés par de nouveaux grains sans déformation. De nouvelles orientations, de nouvelles tailles de grains et de nouvelles morphologies de grains sont formées pendant la recristallisation. La force motrice de la recristallisation est l'énergie stockée restante qui n'est pas dépensée pendant la récupération. La résistance diminue et la ductilité augmente jusqu'à des niveaux similaires à ceux du métal avant l'écrouissage.
La recristallisation est considérée comme complète lorsque les propriétés mécaniques du métal recristallisé approchent celles du métal avant qu'il ne soit écroui. La recristallisation et l'adoucissement mécanique qui en résulte annulent complètement les effets de l'écrouissage sur les propriétés mécaniques de la pièce. Une courbe de recuit pour un alliage, tel qu'un acier typique, montre des changements minimes des propriétés mécaniques pendant la récupération et de grands changements de propriétés qui se produisent pendant la recristallisation. Les propriétés mécaniques, telles que la dureté, la limite d'élasticité, la résistance à la traction, l'allongement en pourcentage et la réduction de section, changent drastiquement sur une très petite plage de température. Bien que les propriétés physiques, telles que la conductivité électrique, subissent de grandes augmentations pendant la récupération, elles continuent également d'augmenter pendant la recristallisation.
Croissance des grains
C'est la croissance de certains grains recristallisés, et elle ne peut se produire qu'aux dépens d'autres grains recristallisés. Comme une taille de grain fine conduit à la meilleure combinaison de résistance et de ductilité, dans presque tous les cas, la croissance des grains est un processus indésirable. Bien que la croissance excessive des grains puisse se produire en maintenant le matériau trop longtemps à la température de recuit, elle est normalement le résultat d'un chauffage à une température trop élevée.
Le recuit est un terme générique désignant un traitement qui consiste à chauffer à une température appropriée et à maintenir à cette température, suivi d'un refroidissement à un taux approprié, principalement pour l'adoucissement des matériaux métalliques. C'est un processus impliquant chauffage et refroidissement, normalement appliqué pour produire l'adoucissement. Le terme fait également référence aux traitements destinés à modifier les propriétés mécaniques ou physiques, produire une microstructure définie, ou éliminer les gaz. La température de l'opération et le taux de refroidissement dépendent du matériau recuit et du but du traitement.
Généralement, dans les aciers au carbone (C) ordinaires, le recuit produit une microstructure ferritique-perlitique (Figure 1). Les aciers peuvent être recuits pour faciliter le travail à froid ou l'usinage, pour améliorer les propriétés mécaniques ou électriques, ou pour promouvoir la stabilité dimensionnelle. Le choix d'un traitement de recuit qui fournit une combinaison adéquate de telles propriétés au coût minimum implique souvent un compromis. Les termes utilisés pour désigner des types spécifiques de recuit appliqués aux aciers sont descriptifs de la méthode utilisée, de l'équipement utilisé, ou de l'état du matériau après traitement. La figure 1 montre les microstructures d'acier montrant l'effet du recuit.
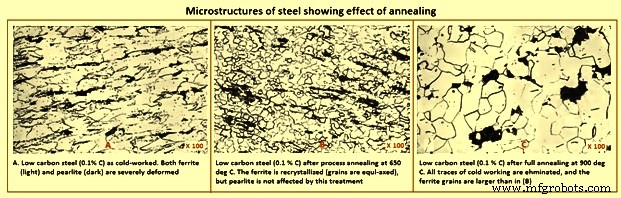
Figure 1 : Microstructures d'acier montrant l'effet du recuit
Principes métallurgiques
Le diagramme de phases binaire fer-carbone (Figure 2) peut être utilisé pour mieux comprendre les processus de recuit. Bien qu'aucun processus de recuit n'atteigne jamais de véritables conditions d'équilibre, il peut s'en approcher de près. Dans la définition des divers types de recuit, les températures de transformation ou températures critiques sont généralement utilisées.
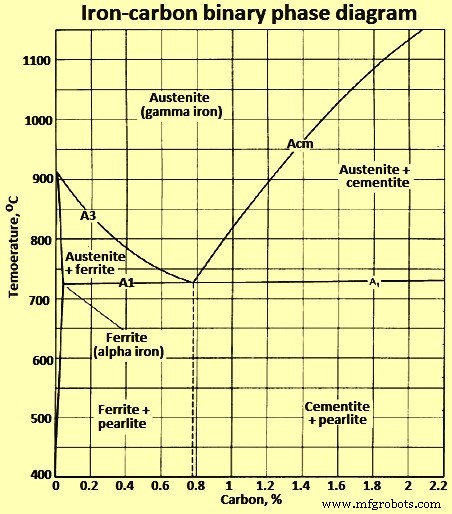
Figure 2 : Diagramme de phases binaire fer-carbone
Températures critiques
Les températures critiques à considérer dans la discussion du recuit de l'acier sont celles qui définissent le début et l'achèvement de la transformation vers ou depuis l'austénite. Pour un acier donné, les températures critiques dépendent de savoir si l'acier est chauffé ou refroidi. Les températures critiques pour le début et l'achèvement de la transformation en austénite pendant le chauffage sont notées respectivement Ac1 et Ac3 pour les aciers hypoeutectoïdes et Ac1 et Accm (ou simplement Acm) pour les aciers hypereutectoïdes. Ces températures sont plus élevées que les températures critiques correspondantes pour le début et l'achèvement de la transformation depuis l'austénite pendant le refroidissement, qui sont notées respectivement Ar3 et Ar1 pour les aciers hypoeutectoïdes et Arcm et Ar1 pour les aciers hypereutectoïdes. (Le 'c' et le 'r' dans les symboles sont dérivés des mots français 'chauffage' pour chauffage et 'refroidissement' pour refroidissement). Ces températures critiques convergent vers les valeurs d'équilibre Ae1, Ae3 et Aecm lorsque les taux de chauffage ou de refroidissement deviennent infiniment lents. Les positions des lignes Ae1, Ae3 et Aecm sont proches des lignes A1, A3 et Acm plus générales (c'est-à-dire proches de l'équilibre) sur le diagramme de phases binaire fer-carbone montré à la figure 2.
Différents éléments d'alliage affectent distinctement ces températures critiques. Par exemple, le chrome (Cr) augmente la température eutectoïde, température A1, et le manganèse (Mn) l'abaisse. Il est possible de calculer les températures critiques supérieures et inférieures en utilisant la composition chimique réelle de l'acier. Les équations qui donnent une température critique approximative pour un acier hypoeutectoïde sont : (i) Ac1 (°C) = 723 – 20,7(% Mn) – 16,9(% Ni) + 29,1(% Si) – 16,9(% Cr) avec un écart type de ± 11,5 °C, et (ii) Ac3 (°C) = 910 – 203 % C – 15,2(% Ni) + 44,7(% Si) + 104(% V) + 31,5(% Mo) avec un écart type de ± 16,7 °C.
La présence d'autres éléments d'alliage a également des effets distincts sur ces températures critiques. Les températures critiques d'équilibre se situent normalement à peu près à mi-chemin entre celles pour le chauffage et le refroidissement à taux égaux. Puisque le recuit peut impliquer diverses gammes de taux de chauffage et de refroidissement en combinaison avec des traitements isothermes, les termes spécifiques de températures A1, A3 et Acm sont utilisés moins fréquemment lors de la discussion des concepts de base.
Cycles de recuit
En pratique, des cycles thermiques spécifiques d'une variété presque infinie sont utilisés pour atteindre les divers objectifs du recuit. Ces cycles se divisent en plusieurs grandes catégories qui peuvent être classées selon la température à laquelle l'acier est chauffé et la méthode de refroidissement utilisée. La température maximale peut être : (i) en dessous de la température critique inférieure, température A1 (recuit sous-critique), (ii) au-dessus de la température A1 mais en dessous de la température critique supérieure, température A3 dans les aciers hypoeutectoïdes, ou Acm dans les aciers hypereutectoïdes (recuit intercritique), ou (iii) au-dessus de la température A3 (recuit complet).
Puisque de l'austénite est présente à des températures au-dessus de A1, la pratique de refroidissement à travers la transformation est un facteur crucial pour atteindre la microstructure et les propriétés souhaitées. En conséquence, les aciers chauffés au-dessus de A1 sont soumis soit à un refroidissement continu lent, soit à un traitement isotherme à une certaine température en dessous de A1 à laquelle la transformation vers la microstructure souhaitée peut se produire en un temps raisonnable.
Sous certaines conditions, deux ou plusieurs de tels cycles peuvent être combinés ou utilisés en succession pour obtenir les résultats souhaités. Le succès de toute opération de recuit dépend du choix et du contrôle appropriés du cycle thermique, basés sur les principes métallurgiques.
Recuit sous-critique
Le recuit sous-critique n'implique pas la formation d'austénite. La condition antérieure de l'acier est modifiée par de tels processus activés thermiquement que la récupération, la recristallisation, la croissance des grains et l'agglomération des carbures. L'historique antérieur de l'acier est donc un facteur important. Dans les aciers hypoeutectoïdes laminés ou forgés à l'état brut contenant de la ferrite et de la perlite, le recuit sous-critique peut ajuster les duretés des deux constituants, mais des temps excessivement longs à température peuvent être nécessaires pour un adoucissement considérable.
Le traitement sous-critique est le plus efficace lorsqu'il est appliqué aux aciers durcis ou écrouis, qui recristallisent facilement pour former de nouveaux grains de ferrite. Le taux d'adoucissement augmente rapidement à mesure que la température de recuit approche A1. La pratique de refroidissement depuis la température de recuit sous-critique a très peu d'effet sur la microstructure établie et les propriétés résultantes.
Recuit intercritique
L'austénite commence à se former lorsque la température de l'acier dépasse A1. La solubilité du C augmente soudainement (près de 1 %) près de la température A1. Dans les aciers hypoeutectoïdes, la structure d'équilibre dans la gamme intercritique entre la température A1 et la température A3 consiste en ferrite et austénite, et au-dessus de la température A3, la structure devient complètement austénitique. Cependant, le mélange d'équilibre de ferrite et d'austénite n'est pas atteint immédiatement. Par exemple, le taux de dissolution pour un acier eutectoïde typique est montré à la figure 3.
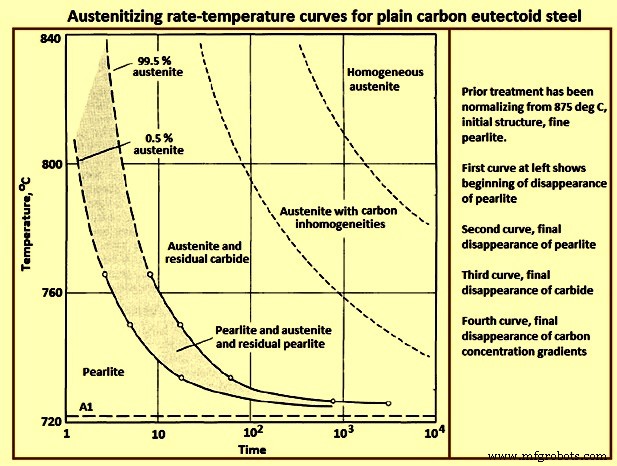
Figure 3 : Courbes de taux d'austénitisation en fonction de la température pour l'acier eutectoïde au C pur
Les carbures non dissous peuvent persister, surtout si le temps d'austénitisation est court ou la température proche de A1, causant l'austénite à être inhomogène. Dans les aciers hypereutectoïdes, le carbure et l'austénite coexistent dans la gamme intercritique entre la température A1 et la température Acm, et l'homogénéité de l'austénite dépend du temps et de la température. Le degré d'homogénéité dans la structure à la température d'austénitisation est une considération importante dans le développement des structures et propriétés recuites. Les structures plus homogènes développées à des températures d'austénitisation plus élevées tendent à favoriser les structures de carbures lamellaires au refroidissement, alors que des températures d'austénitisation plus basses dans la gamme intercritique résultent en une austénite moins homogène, ce qui favorise la formation de carbures sphéroïdaux.
L'austénite formée lorsque l'acier est chauffé au-dessus de la température A1 se retransforme en ferrite et carbure lorsque l'acier est lentement refroidi en dessous de la température A1. Le taux de décomposition de l'austénite et la tendance de la structure de carbure à être soit lamellaire, soit sphéroïdale dépendent largement de la température de transformation. Si l'austénite se transforme juste en dessous de la température A1, elle se décompose lentement. Le produit peut alors contenir des carbures sphéroïdaux relativement grossiers ou de la perlite lamellaire grossière, selon la composition de l'acier et la température d'austénitisation. Ce produit a tendance à être très mou.
Cependant, le faible taux de transformation à des températures juste en dessous de A1 nécessite de longs temps de maintien dans les traitements isothermes, ou des taux de refroidissement très lents en refroidissement continu, si une mollesse maximale est désirée. Les traitements isothermes sont plus efficaces que le refroidissement continu lent en termes d'atteinte des structures et de la mollesse souhaitées en un minimum de temps. Parfois, cependant, l'équipement disponible ou la masse de la pièce d'acier recuite peuvent rendre le refroidissement continu lent la seule alternative faisable. À mesure que la température de transformation diminue, l'austénite se décompose normalement plus rapidement, et le produit de transformation est plus dur, plus lamellaire et moins grossier que le produit formé juste en dessous de A1. À des températures de transformation encore plus basses, le produit devient un mélange beaucoup plus dur de ferrite et de carbure, et le temps nécessaire pour une transformation isotherme complète peut à nouveau augmenter.
Les diagrammes température-temps montrant la progression de la transformation de l'austénite sous conditions de transformation isotherme (IT) ou de transformation continue (CT) pour de nombreux aciers démontrent les principes ci-dessus. Ces diagrammes IT ou CT peuvent être utiles dans la conception des traitements de recuit pour des nuances spécifiques d'acier, mais leur utilité est limitée puisque la plupart des diagrammes publiés représentent la transformation à partir d'une condition austénitisée pleinement, relativement homogène, ce qui n'est pas toujours désirable ou obtenable en recuit.
Dans le processus de recuit continu, une pratique de recuit intercritique est utilisée pour développer des microstructures biphasées et triphasées. Dans cette pratique, l'acier est rapidement refroidi depuis la température intercritique. Le refroidissement rapide cause la transformation des poches d'austénite en martensite. La microstructure finale consiste en îlots de martensite dans une matrice ferritique. Selon la teneur en alliage des poches d'austénite et les conditions de refroidissement, l'austénite ne peut pas se transformer complètement et la microstructure consiste en régions martensite/austénite résiduelle dans une matrice ferritique.
Refroidissement après transformation complète
Après que l'austénite a été complètement transformée, peu d'autres changements métallurgiques peuvent se produire pendant le refroidissement à température ambiante. Un refroidissement extrêmement lent peut causer une certaine agglomération des carbures, et par conséquent, un adoucissement supplémentaire léger de l'acier, mais à cet égard, un tel refroidissement lent est moins efficace que la transformation à haute température. Par conséquent, il n'y a aucune raison métallurgique pour un refroidissement lent après que la transformation ait été complétée, et l'acier peut être refroidi depuis la température de transformation aussi rapidement que possible afin de minimiser le temps total requis pour l'opération.
Si la transformation par refroidissement continu lent a été utilisée, la température à laquelle le refroidissement contrôlé peut être arrêté dépend des caractéristiques de transformation de l'acier. Cependant, la masse de l'acier ou le besoin d'éviter l'oxydation sont des considérations pratiques qui peuvent nécessiter la poursuite du refroidissement ralenti en dessous de la température à laquelle la transformation de l'austénite cesse.
Effet de la structure antérieure
Plus les carbures dans la structure antérieure sont fins et uniformément distribués, plus le taux auquel l'austénite formée au-dessus de la température A1 approche l'homogénéité complète est rapide. La structure antérieure peut donc affecter la réponse au recuit. Lorsque des carbures sphéroïdaux sont désirés dans la structure recuite, un préchauffage à des températures juste en dessous de A1 est parfois utilisé pour agglomérer les carbures antérieurs afin d'augmenter leur résistance à la dissolution dans l'austénite lors du chauffage subséquent. La présence de carbures non dissous ou de gradients de concentration dans l'austénite favorise la formation d'une structure sphéroïdale, plutôt que lamellaire, lorsque l'austénite est transformée. Le préchauffage pour améliorer la sphéroïdisation est applicable principalement aux aciers hypoeutectoïdes mais est également utile pour certains aciers faiblement alliés hypereutectoïdes.
Recuit surcritique ou complet
Une pratique de recuit courante consiste à chauffer les aciers hypoeutectoïdes au-dessus de la température critique supérieure (A3) pour atteindre une austénitisation complète. Le processus est appelé recuit complet. Dans les aciers hypoeutectoïdes (sous 0,77 % C), le recuit surcritique (c'est-à-dire au-dessus de la température A3) a lieu dans la région d'austénite (l'acier est complètement austénitique à la température de recuit). Cependant, dans les aciers hypereutectoïdes (au-dessus de 0,77 % C), le recuit a lieu au-dessus de la température A1, qui est la région biphasée austénite-cémentite. La figure 4 montre la gamme de températures de recuit pour le recuit complet superposée sur le diagramme de phases binaire fer-carbone de la figure 2. En général, une température de recuit de 50 °C au-dessus de la température A3 pour les aciers hypoeutectoïdes et de la température A1 pour les aciers hypereutectoïdes est adéquate.
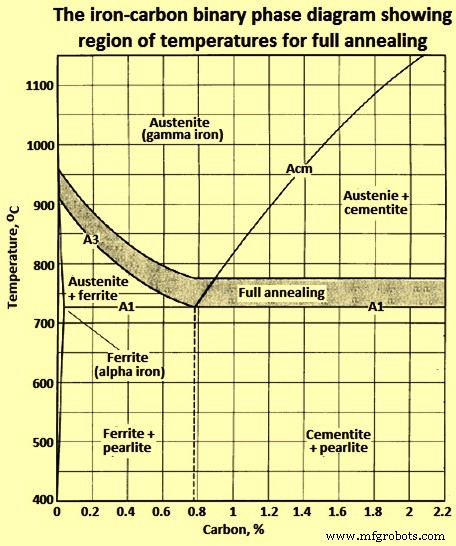
Figure 4 : Diagramme de phases binaire fer-carbone montrant la région de températures pour le recuit complet
Temps d'austénitisation et acier « mort-mou »
Les aciers hypereutectoïdes peuvent être rendus extrêmement mous en maintenant pendant de longues périodes à la température d'austénitisation. Bien que le temps à la température d'austénitisation puisse avoir seulement un petit effet sur les duretés réelles (tel qu'un changement de 241 HB à 229 HB), son effet sur l'usinabilité ou les propriétés de formage à froid peut être appreciable. L'austénitisation à long terme est efficace dans les aciers hypereutectoïdes car elle produit l'agglomération des carbures résiduels dans l'austénite. Des carbures plus grossiers favorisent un produit final plus mou. Dans les aciers à faible teneur en C, les carbures sont instables à des températures au-dessus de A1 et tendent à se dissoudre dans l'austénite, bien que la dissolution puisse être lente.
Les aciers qui ont des teneurs en C approximativement eutectoïdes forment normalement un produit de transformation lamellaire s'ils sont austénitisés pendant de très longues périodes. Un maintien à long terme à une température juste au-dessus de la température A1 peut être aussi efficace pour dissoudre les carbures et dissiper les gradients de concentration en C qu'un maintien à court terme à une température plus élevée.
Principes directeurs pour le recuit
Les principes métallurgiques discutés ci-dessus ont été incorporés dans les sept règles suivantes, qui peuvent être utilisées comme lignes directrices pour le développement d'horaires de recuit réussis et efficaces.
Règle n°1 – Plus la structure de l'acier austénitisé est homogène, plus la structure de l'acier recuit est complètement lamellaire. Inversement, plus la structure de l'acier austénitisé est hétérogène, plus la structure de carbure recuite est proche de sphéroïdale.
Règle n°2 – La condition la plus molle dans l'acier est normalement développée par austénitisation à une température inférieure à 55 °C au-dessus de A1 et transformation à une température (normalement) inférieure à 55 °C en dessous de A1.
Règle n°3 – Puisque de très longs temps peuvent être nécessaires pour une transformation complète à des températures inférieures à 55 °C en dessous de A1, permettre à la majeure partie de la transformation de se produire à la température plus élevée, où un produit mou est formé, et finir la transformation à une température plus basse, où le temps nécessaire pour l'achèvement de la transformation est court.
Règle n°4 – Après que l'acier a été austénitisé, refroidir à la température de transformation aussi rapidement que possible afin de minimiser la durée totale de l'opération de recuit.
Règle n°5 – Après que l'acier a été complètement transformé, à une température qui produit la microstructure et la dureté souhaitées, refroidir à température ambiante aussi rapidement que possible pour diminuer davantage le temps total de recuit.
Règle n°6 – Pour assurer un minimum de perlite lamellaire dans les structures d'aciers à outils à 0,7 % C à 0,9 % C et autres aciers faiblement alliés à carbone moyen recuits, un préchauffage est effectué pendant plusieurs heures à une température d'environ 28 °C en dessous de la température critique inférieure (A1) avant d'austénitiser et de transformer comme d'habitude.
Règle n°7 – Pour obtenir la dureté minimale dans les aciers à outils alliés hypereutectoïdes recuits, chauffer à la température d'austénitisation pendant un long temps (environ 10 à 15 heures), puis transformer comme d'habitude.
Ces règles sont appliquées le plus efficacement lorsque les températures critiques et les caractéristiques de transformation de l'acier ont été établies et lorsque la transformation par traitement isotherme est faisable.
Températures de recuit
D'un point de vue pratique, la plupart des pratiques de recuit ont été établies à partir de l'expérience. Pour de nombreuses applications de recuit, il suffit simplement de spécifier que l'acier soit refroidi dans le four à partir d'une température de recuit (austénitisation) désignée.
Les cycles de chauffage qui utilisent des températures d'austénitisation dans les parties supérieures des gammes normales résultent en structures perlitiques. Des structures prédominamment sphéroïdées sont obtenues lorsque des températures plus basses sont utilisées. Lorsque l'acier allié est recuit pour obtenir une microstructure spécifique, une plus grande précision est nécessaire pour spécifier les températures et les conditions de refroidissement pour le recuit.
Pour la majorité des aciers, le recuit peut être fait en chauffant à la température d'austénitisation et puis soit en refroidissant dans le four à un taux contrôlé, soit en refroidissant rapidement à une température plus basse et en maintenant pour une transformation isotherme. Les deux procédures résultent en une dureté virtuellement identique. Cependant, considérablement moins de temps est nécessaire pour la transformation isotherme.
Uniformité de la température
Une contribution potentielle à l'échec d'une opération de recuit est un manque de connaissance de la distribution de température dans la charge d'acier dans le four. Les fours assez grands pour recuire environ 20 tonnes d'acier à la fois ne sont pas rares. Dans certains grands ateliers de forgeage, les pièces peuvent peser plus de 300 tonnes. Plus le four est grand, plus il est difficile d'établir et de maintenir des conditions de température uniformes dans toute la charge, et plus il est difficile de changer la température de l'acier pendant le chauffage ou le refroidissement.
Les thermocouples de four indiquent la température de l'espace au-dessus, en dessous ou à côté de la charge, mais cette température peut différer de 28 °C ou plus de la température de l'acier lui-même, surtout lorsque l'acier est dans un tube ou une boîte, ou lorsque des barres ou bandes sont emballées dans une charge dense dans une atmosphère neutre. Lorsque ces conditions existent, la distribution de température dans toute la charge pendant le chauffage et le refroidissement doit être établie en plaçant des thermocouples parmi les barres, forgés, bobines, etc. Une bonne pratique consiste à souder par points un thermocouple à la pièce ou à utiliser des thermocouples encastrés (thermocouples placés dans des trous percés dans la pièce). La régulation du four pendant l'opération de recuit doit être basée sur les températures indiquées par ces thermocouples, qui sont en contact réel avec l'acier, plutôt que sur les températures indiquées par les thermocouples du four.
Sphéroïdisation
La majorité de toute l'activité de sphéroïdisation est réalisée pour améliorer la formabilité à froid des aciers. Elle est également réalisée pour améliorer l'usinabilité des aciers hypereutectoïdes, ainsi que des aciers à outils. Une microstructure sphéroïdisée est désirable pour le formage à froid car elle abaisse la contrainte d'écoulement du matériau. La contrainte d'écoulement est déterminée par la proportion et la distribution de ferrite et de carbures. La résistance de la ferrite dépend de sa taille de grain et du taux de refroidissement. Que les carbures soient présents sous forme de lamelles dans la perlite ou de sphéroïdes affecte complètement la formabilité de l'acier. Les aciers peuvent être sphéroïdisés, c'est-à-dire chauffés et refroidis pour produire une structure de carbures globulaires dans une matrice ferritique.
La figure 5 montre la microstructure d'un acier eutectoïde contenant 0,77 % C avec toute la cémentite sous forme sphéroïdale. La sphéroïdisation peut avoir lieu par de nombreuses méthodes : (i) maintien prolongé à une température juste en dessous de Ae1, (ii) chauffage et refroidissement alternés entre des températures juste au-dessus de Ac1 et juste en dessous de Ar1, (iii) chauffage à une température juste au-dessus de Ac1, puis refroidissement très lent dans le four ou maintien à une température juste en dessous de Ar1, (iv) refroidissement à un taux approprié depuis la température minimale à laquelle tout le carbure est dissous pour empêcher la reformation d'un réseau de carbure, puis réchauffage selon la première ou la deuxième méthode ci-dessus (applicable à l'acier hypereutectoïde contenant un réseau de carbure). La figure 5 montre la gamme de températures utilisées pour la sphéroïdisation des aciers hypoeutectoïdes et hypereutectoïdes. Les taux de sphéroïdisation fournis par ces méthodes dépendent quelque peu de la microstructure antérieure, étant les plus grands pour les structures trempées dans lesquelles la phase carbure est fine et dispersée. Le travail à froid antérieur augmente également le taux de la réaction de sphéroïdisation dans un traitement de sphéroïdisation sous-critique.
Il faut noter qu'il est difficile d'établir des désignations cohérentes pour les températures critiques. Dans les discussions sur le chauffage avec maintien prolongé, les températures critiques d'intérêt doivent être les températures d'équilibre Ae1 et Ae3. La terminologie devient plus arbitraire dans les discussions sur le chauffage et le refroidissement à des taux non spécifiés et pour des temps de maintien non spécifiés.
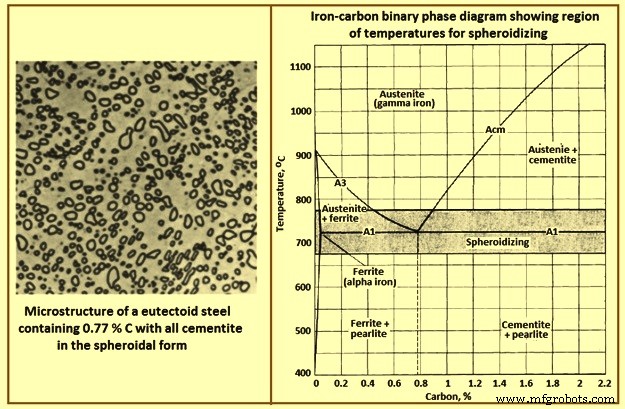
Figure 5 : Microstructure sphéroïdisée et diagramme de phases binaire fer-carbone montrant la région de températures pour la sphéroïdisation
L'effet de la microstructure antérieure sur la sphéroïdisation peut être vu en donnant le même cycle de chauffage temps/température à deux échantillons (l'un avec une microstructure martensitique antérieure, et le second avec une microstructure ferrite-perlite antérieure) et en maintenant les deux échantillons pendant 21 heures à 700 °C. On peut voir que la sphéroïdisation s'est produite dans l'échantillon d'acier avec la microstructure martensitique antérieure. D'autre part, elle vient juste de commencer dans le même acier avec la microstructure ferrite-perlite antérieure. On voit qu'après 200 heures à 700 °C, le processus de sphéroïdisation est presque terminé dans l'acier ferrite-perlite antérieur. Cependant, des traces de zones perlitiques peuvent encore être vues.
Pour une sphéroïdisation complète, des températures d'austénitisation soit légèrement au-dessus de la température Ac1, soit autour du milieu entre Ac1 et Ac3 sont utilisées. Si une température légèrement au-dessus de Ac1 doit être utilisée, de bonnes caractéristiques de chargement et des contrôles de température précis sont nécessaires pour des résultats appropriés, sinon, il est concevable que Ac1 ne soit pas atteint et que l'austénitisation ne se produise pas.
Les aciers à faible teneur en C sont rarement sphéroïdisés pour l'usinage, car dans l'état sphéroïdisé, ils sont excessivement mous et « collants », coupant avec de longs copeaux tenaces. Lorsque les aciers à faible teneur en C sont sphéroïdisés, c'est généralement pour permettre une déformation sévère. Par exemple, lorsque du tube en acier à 0,2 % C est produit par étirage à froid en deux ou trois passes, une structure sphéroïdisée est obtenue si le matériau est recuit pendant 0,5 à 1 heure à 690 °C après chaque passe. Le produit final a une dureté d'environ 163 HB. Les tubes dans cet état peuvent résister à une déformation sévère lors du formage à froid subséquent. Comme avec de nombreux autres types de traitement thermique, la dureté après sphéroïdisation dépend de la teneur en C et en alliage. L'augmentation de la teneur en C ou en alliage, ou des deux, entraîne une augmentation de la dureté après sphéroïdisation, qui varie généralement de 163 HB à 212 HB.
Recuit de processus
Au fur et à mesure que la dureté de l'acier augmente pendant le travail à froid, la ductilité diminue et la réduction à froid supplémentaire devient si difficile que le matériau en acier doit être recuit pour restaurer sa ductilité. Un tel recuit entre les étapes de traitement est appelé recuit en cours de processus ou simplement recuit de processus. Il peut consister en tout traitement approprié. Dans la plupart des cas, cependant, un traitement sous-critique est adéquat et le moins coûteux, et le terme « recuit de processus » sans qualification supplémentaire fait normalement référence à un recuit sous-critique en cours de processus. La figure 6 montre la gamme de températures typiquement utilisées pour le recuit de processus. Il est fréquemment nécessaire de spécifier le recuit de processus pour des pièces qui sont formées à froid par estampage, emboutissage ou extrusion. Les aciers à haut carbone et alliés travaillés à chaud sont également recuits en cours de processus pour les empêcher de se fissurer et pour les adoucir pour le cisaillement, le tournage ou le redressage.
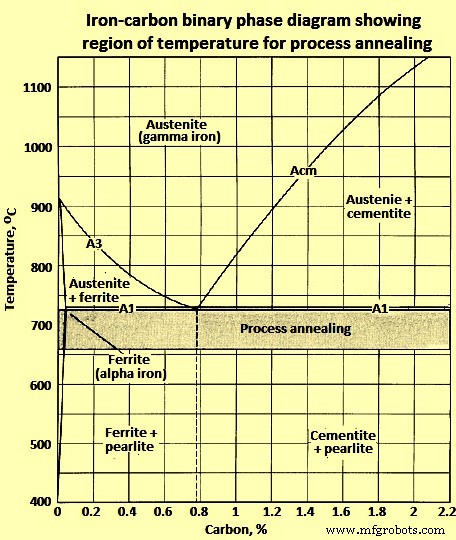
Figure 6 : Diagramme de phases binaire fer-carbone montrant la région de température pour le recuit de processus
Le recuit de processus consiste normalement à chauffer à une température en dessous de Ae1, tremper pendant un temps approprié et puis refroidir, généralement à l'air. Dans la majorité des cas, chauffer à une température entre 10 °C et 20 °C en dessous de Ae1 produit la meilleure combinaison de microstructure, dureté et propriétés mécaniques. Les contrôles de température sont nécessaires seulement pour empêcher le chauffage du matériau au-dessus de Ae1 et ainsi vaincre le but du recuit.
Lorsque le recuit de processus est effectué simplement pour adoucir un matériau pour de telles opérations que le sciage à froid et le cisaillement à froid, des températures bien en dessous de Ae1 sont normalement utilisées et des contrôles serrés sont inutiles.
Dans l'industrie du fil, le recuit de processus est utilisé comme traitement intermédiaire entre le tirage du fil à une taille légèrement plus grande que la taille finie désirée et le tirage d'une légère réduction à la taille finie. Le fil ainsi fabriqué est connu sous le nom de fil recuit en cours de processus. Le recuit de processus est également utilisé dans la production de fil suffisamment mou pour un emboutissage sévère et pour permettre le tirage des plus petites tailles de fil en acier à faible et moyen carbone qui ne peuvent pas être tirées à la petite taille désirée directement à partir de la barre laminée à chaud. Le recuit de processus est plus satisfaisant que le recuit de sphéroïdisation pour un matériau qui, en raison de sa composition ou de sa taille (ou des deux), ne peut pas être tiré à la taille finie car il manque soit de ductilité, soit ne répond pas aux exigences physiques. De plus, le matériau qui est cisaillé à froid pendant le traitement est recuit en cours de processus pour augmenter la ductilité de la surface cisaillée à un niveau approprié pour le traitement ultérieur.
Structures recuites pour l'usinage
Différentes combinaisons de microstructure et de dureté, considérées ensemble, sont significatives en termes d'usinabilité. Basé sur de nombreuses observations, les microstructures optimales pour l'usinage des aciers de diverses teneurs en carbone sont données dans le Tableau 1.
| Tableau 1 : Microstructure optimale pour l'usinage des aciers de diverses teneurs en carbone | ||
|---|---|---|
| N° | Carbone % | Microstructure optimale |
| 1 | 0,06-0,2 | État laminé (le plus économique) |
| 2 | 0,2-0,3 | Sous 75 mm de diamètre – normalisé, 75 mm de diamètre et plus – état laminé |
| 3 | 0,3-0,4 | Recuit, pour produire de la perlite grossière, ferrite minimale |
| 4 | 0,4-0,6 | Perlite lamellaire grossière à carbures sphéroïdés grossiers |
| 5 | 0,6-1 | 100 % carbures sphéroïdés, grossiers à fins |
Le type d'opération d'usinage est également un facteur. Par exemple, certains engrenages sont fabriqués à partir de tube en acier de grade 5160 par l'opération double d'usinage sur machines à vis automatiques et de brochage de fentes transversales. Les opérations sur machines à vis sont plus faciles avec un matériau complètement sphéroïdisé, mais une structure perlitiqe est plus appropriée pour le brochage. Une structure semi-sphéroïdisée s'est avérée être un compromis satisfaisant.
Les structures semi-sphéroïdisées peuvent être obtenues par austénitisation à des températures plus basses, et parfois à des taux de refroidissement plus élevés, que ceux utilisés pour obtenir des structures perlitiqes. La structure semi-sphéroïdisée du tube en acier grade 5160 mentionné ci-dessus est obtenue en chauffant à 790 °C et en refroidissant à 28 °C/heure jusqu'à 650 °C. Pour cet acier, l'austénitisation à une température d'environ 775 °C résulte en plus de sphéroïdisation et moins de perlite.
Les aciers à carbone moyen sont beaucoup plus difficiles à sphéroïdiser complètement que les aciers à haut carbone tels que les grades 1095 et 52100. En l'absence de carbures en excès pour nucléer et promouvoir la réaction de sphéroïdisation, il est plus difficile d'atteindre une liberté complète de perlite dans des cycles de traitement thermique pratiques. À des niveaux de C plus bas, les structures consistant en perlite grossière dans une matrice de ferrite sont fréquemment trouvées comme les plus usinables. Dans certains aciers alliés, ce type de structure peut être obtenu au mieux en chauffant à des températures bien au-dessus de Ac3 pour établir une taille de grain d'austénite grossière, puis en maintenant en dessous de Ar1 pour permettre la formation de perlite lamellaire grossière. Ce processus est parfois appelé recuit cyclique ou recuit lamellaire. Par exemple, des engrenages forgés en acier grade 4620 sont chauffés rapidement dans un four à 5 zones à 980 °C, refroidis à 625-640 °C dans une zone refroidie par eau, et maintenus à cette température pendant 120 à 150 minutes. La structure résultante est de la perlite lamellaire grossière dans une matrice de ferrite et a une dureté de 140 à 146 HB.
Processus de fabrication
- Hélicoptère : Aéronef à Voilure Tournante Polyvalent pour Décollage Vertical et Vol Stationnaire Précis
- Hivernage essentiel de la pelle : Protégez votre machine et vos opérateurs du froid
- Recuit expliqué : réduction de la dureté et amélioration de la durabilité des métaux
- Ciseau à Froid (Cold Chisel) : Définition, Usages et Avantages
- AuAg20Cu10 : Alliage Premium Or-Argent-Cuivre 0% Écroui pour Applications de Contact Durables
- Or (Au) écroui à 30 % : Résistance accrue, ductilité et potentiel d'alliage
- Or (Au) écroui à 50 % : Résistance accrue et alliages polyvalents
- Or (Au) – 0 % Écroui : Métal Pur, Non Déformé
- Or (Au) 10 % Écroui à Froid : Qualité Premium et Usinabilité Améliorée