



Hélicoptère : Aéronef à Voilure Tournante Polyvalent pour Décollage Vertical et Vol Stationnaire Précis
Contexte
Les hélicoptères sont classés comme aéronefs à voilure tournante, et leur voilure tournante est communément appelée rotor principal ou simplement rotor. Contrairement aux aéronefs à voilure fixe plus courants tels qu'un biplan de sport ou un avion de ligne, l'hélicoptère est capable de décollage et d'atterrissage verticaux directs ; il peut également stationner en position fixe. Ces caractéristiques le rendent idéal pour une utilisation où l'espace est limité ou où la capacité de stationner au-dessus d'une zone précise est nécessaire. Actuellement, les hélicoptères sont utilisés pour l'épandage agricole, l'application de pesticides, l'accès à des zones reculées pour des travaux environnementaux, la livraison de fournitures aux travailleurs sur des plateformes pétrolières maritimes éloignées, la prise de photos, le tournage de films, le sauvetage de personnes piégées dans des endroits inaccessibles, le transport de victimes d'accidents et l'extinction d'incendies. De plus, ils ont de nombreuses applications de renseignement et militaires.
De nombreux individus ont contribué à la conception et au développement de l'hélicoptère. L'idée semble avoir une origine bionique, signifiant qu'elle dérivait d'une tentative d'adapter un phénomène naturel — en l'occurrence, le fruit bifide tourbillonnant de l'érable — à un design mécanique. Les premiers efforts pour imiter les samares d'érable ont produit l'hélicoptère à main, un jouet d'enfant populaire en Chine ainsi qu'en Europe médiévale. Au 15e siècle, Léonard de Vinci, le célèbre peintre, sculpteur, architecte et ingénieur italien, a esquissé une machine volante qui aurait pu être basée sur l'hélicoptère à main. L'esquisse survivante suivante d'un hélicoptère date du début du 19e siècle, lorsque le scientifique britannique Sir George Cayley a dessiné un aéronef à double rotor dans son carnet. Au début du 20e siècle, le Français Paul Cornu a réussi à se soulever du sol pendant quelques secondes dans un hélicoptère primitif. Cependant, Cornu était confronté aux mêmes problèmes qui continueraient à tourmenter tous les premiers concepteurs pendant plusieurs décennies : personne n'avait encore conçu un moteur capable de générer assez de poussée verticale pour soulever à la fois l'hélicoptère et toute charge significative (y compris les passagers) du sol.
Igor Sikorsky, un ingénieur russe, a construit son premier hélicoptère en 1909. Lorsque ni ce prototype ni son successeur de 1910 n'ont réussi, Sikorsky a décidé qu'il ne pouvait pas construire d'hélicoptère sans matériaux plus sophistiqués et plus d'argent, donc il a tourné son attention vers les avions. Pendant la Première Guerre mondiale, l'ingénieur hongrois Theodore von Karman a construit un hélicoptère qui, lorsqu'il était attaché, pouvait stationner pendant de longues périodes. Plusieurs années plus tard, l'Espagnol Juan de la Cierva a développé une machine qu'il a appelée autogire en réponse à la tendance des avions conventionnels à perdre la puissance moteur et s'écraser à l'atterrissage. S'il pouvait concevoir un aéronef dans lequel la portance et la poussée (vitesse avant) étaient des fonctions séparées, Cierva a spéculé, il pourrait contourner ce problème. L'autogire qu'il a ensuite inventé incorporait des caractéristiques à la fois de l'hélicoptère et de l'avion, bien qu'il ressemblât davantage à ce dernier. L'autogire avait un rotor qui fonctionnait un peu comme un moulin à vent. Une fois mis en mouvement par le roulage au sol, le rotor pouvait générer une portance supplémentaire ; cependant, l'autogire était principalement propulsé par un moteur d'avion conventionnel. Pour éviter les problèmes d'atterrissage, le moteur pouvait être déconnecté et l'autogire amené doucement au repos par le rotor, qui cesserait progressivement de tourner à mesure que la machine atteignait le sol. Populaire pendant les années 1920 et 1930, les autogires ont cessé d'être produits après le perfectionnement de l'hélicoptère conventionnel.
L'hélicoptère a finalement été perfectionné par Igor Sikorsky. Les avancées en théorie aérodynamique et en matériaux de construction avaient été faites depuis la tentative initiale de Sikorsky, et, en 1939, il a décollé dans son premier hélicoptère opérationnel. Deux ans plus tard, un design amélioré lui a permis de rester en l'air pendant une heure et demie, établissant un record mondial de vol d'hélicoptère soutenu.
L'hélicoptère a été mis à usage militaire presque immédiatement après son introduction. Bien qu'il n'ait pas été utilisé de manière extensive pendant la Seconde Guerre mondiale, le terrain jungle de la Corée et du Vietnam a provoqué l'utilisation généralisée de l'hélicoptère pendant ces deux guerres, et les raffinements technologiques en ont fait un outil précieux pendant la Guerre du Golfe Persique également. Ces dernières années, cependant, l'industrie privée a probablement représenté la plus grande augmentation de l'utilisation des hélicoptères, car de nombreuses entreprises ont commencé à transporter leurs cadres via hélicoptère. En outre, les services de navette par hélicoptère ont proliféré, particulièrement le long du corridor urbain du nord-est américain. Pourtant, parmi les civils, l'hélicoptère reste surtout connu pour ses usages médicaux, de sauvetage et de secours.
Design
La puissance d'un hélicoptère provient soit d'un moteur à pistons, soit d'une turbine à gaz (récemment, cette dernière a prédominé), qui fait tourner l'arbre du rotor, faisant tourner le rotor. Alors qu'un avion standard génère de la poussée en poussant l'air derrière son aile en avançant, le rotor de l'hélicoptère obtient de la portance en poussant l'air vers le bas pendant qu'il tourne. La portance est proportionnelle au changement de momentum de l'air (sa masse fois sa vitesse) : plus le momentum est grand, plus la portance est grande.
Les systèmes de rotor d'hélicoptère consistent en deux à six pales attachées à un moyeu central. Généralement longues et étroites, les pales tournent relativement lentement, car cela minimise la puissance nécessaire pour atteindre et maintenir la portance, et aussi parce que cela rend le contrôle du véhicule plus facile. Alors que les hélicoptères légers à usage général ont souvent un rotor principal à deux pales, les appareils plus lourds peuvent utiliser un design à quatre pales ou deux rotors principaux séparés pour accommoder des charges lourdes.
Pour diriger un hélicoptère, le pilote doit ajuster le pas des pales, qui peut être réglé de trois façons. Dans le système collectif, le pas de toutes les pales attachées au rotor est identique ; dans le système cyclique, le pas de chaque pale est conçu pour fluctuer alors que le rotor tourne, et le troisième système utilise une combinaison des deux premiers. Pour déplacer l'hélicoptère dans n'importe quelle direction, le pilote actionne le levier qui ajuste le pas collectif et/ou le manche qui ajuste le pas cyclique ; il peut également être nécessaire d'augmenter ou de réduire la vitesse.
Contrairement aux avions, qui sont conçus pour minimiser le volume et les protubérances qui alourdiraient l'appareil et impederaient l'écoulement d'air autour de lui, les hélicoptères ont inévitablement une traînée élevée. Ainsi, les concepteurs n'ont pas utilisé le train d'atterrissage rétractable familier aux personnes qui ont regardé les avions décoller ou atterrir — les gains aérodynamiques d'un tel système seraient proportionnellement insignifiants pour un hélicoptère. En général, le train d'atterrissage d'hélicoptère est beaucoup plus simple que celui des avions. Alors que ces derniers nécessitent de longues pistes pour réduire la vitesse avant, les hélicoptères n'ont qu'à réduire la portance verticale, ce qu'ils peuvent faire en stationnant avant l'atterrissage. Ainsi, ils n'ont même pas besoin d'amortisseurs : leur train d'atterrissage comprend généralement seulement des roues ou des patins, ou les deux.
Un problème associé aux pales de rotor d'hélicoptère survient parce que l'écoulement d'air le long de la longueur de chaque pale diffère largement. Cela signifie que la portance et la traînée fluctuent pour chaque pale tout au long du cycle de rotation, exerçant une influence déstabilisante sur l'hélicoptère. Un problème connexe survient parce que, lorsque l'hélicoptère avance, la portance sous les pales qui entrent dans le flux d'air en premier est élevée, mais celle sous les pales du côté opposé du rotor est faible. L'effet net de ces problèmes est de déstabiliser l'hélicoptère. Typiquement, le moyen de compenser ces variations imprévisibles de portance et de traînée est de fabriquer des pales flexibles connectées au rotor par une charnière. Ce design permet à chaque pale de se déplacer vers le haut ou vers le bas, s'adaptant aux changements de portance et de traînée.
Le couple, un autre problème associé à la physique d'une aile tournante, cause la rotation du fuselage (cabine) de l'hélicoptère dans la direction opposée au rotor, surtout lorsque l'hélicoptère se déplace à basse vitesse ou stationne. Pour compenser cette réaction, de nombreux hélicoptères utilisent un rotor de queue, une pale exposée ou un ventilateur gainé monté à l'extrémité de la poutre de queue généralement vue sur ces appareils. Un autre moyen de contrer le couple consiste à installer deux rotors, attachés au même moteur mais tournant dans des directions opposées, tandis qu'un troisième design, plus efficace en espace, comporte des rotors jumeaux qui s'engrènent, quelque peu comme un batteur à œufs. Des alternatives supplémentaires ont été recherchées, et au moins un design NOTAR (pas de rotor de queue) a été introduit.
Matériaux Premiers
La structure, ou structure fondamentale, d'un hélicoptère peut être faite soit de métal, soit de matériaux composites organiques, ou d'une combinaison des deux. Des exigences de performance plus élevées inclineront le concepteur à favoriser les composites avec un rapport résistance/poids plus élevé, souvent l'époxy (une résine) renforcé de verre, d'aramide (une fibre de nylon forte et flexible), ou de fibre de carbone. Typiquement, un composant composite consiste en de nombreuses couches de résines imprégnées de fibres, liées pour former un panneau lisse. Les sous-structures tubulaires et en tôle sont généralement en aluminium, bien que l'acier inoxydable ou le titane soient parfois utilisés dans les zones soumises à des contraintes ou à une chaleur plus élevées. Pour faciliter le pliage pendant le processus de fabrication, les tubes structurels sont souvent remplis de silicate de sodium fondu. Le pare-brise et les fenêtres de l'hélicoptère sont formés de feuilles de polycarbonate.
Processus de
Fabrication
 Igor Sikorsky pilote son appareil, le VS-300, près du sol lors de cette démonstration de 1943.
En 1939, un émigré russe aux États-Unis a testé ce qui allait devenir un prototype proéminent pour les hélicoptères ultérieurs. Déjà fabricant d'avions prospère dans sa patrie, Igor Sikorsky a fui la révolution de 1917, attiré aux États-Unis par les histoires de Thomas Edison et Henry Ford.
Sikorsky est rapidement devenu un fabricant d'avions prospère dans sa patrie d'adoption. Mais son rêve était le décollage vertical, le vol à voilure tournante. Il a expérimenté pendant plus de vingt ans et finalement, en 1939, a volé son premier vol dans un engin surnommé le VS 300. Attaché au sol avec de longues cordes, son engin ne volait pas plus haut que 50 pieds au-dessus du sol lors de ses premiers vols. Même alors, il y avait des problèmes : l'engin volait haut, bas et sur les côtés, mais pas en avant. Cependant, la technologie de l'hélicoptère s'est développée si rapidement que certains ont été mis en service par les troupes américaines pendant la Seconde Guerre mondiale.
L'hélicoptère a contribué directement à au moins une technologie de production révolutionnaire. À mesure que les hélicoptères grandissaient et devenaient plus puissants, les calculs de précision nécessaires pour l'ingénierie des pales, qui avaient des exigences exigeantes, augmentaient exponentiellement. En 1947, John C. Parsons de Traverse City, Michigan, a cherché des moyens d'accélérer l'ingénierie des pales produites par sa compagnie. Parsons a contacté International Business Machine Corp. et a demandé d'essayer l'un de leurs nouveaux ordinateurs centraux de bureau. En 1951, Parsons expérimentait en faisant guider l'outil machine par les calculs de l'ordinateur. Ses idées ont finalement été développées dans l'industrie des outils machines à commande numérique (CNC) qui a révolutionné les méthodes de production modernes.
William S. Pretzer
Structure : Préparation des Tubes
- 1 Chaque pièce tubulaire individuelle est coupée par une machine de coupe de tubes qui peut être rapidement réglée pour produire différentes longueurs précises et quantités de lots spécifiées. Les tubes nécessitant des courbes angulaires sont formés à l'angle approprié dans une machine de cintrage qui utilise des outils interchangeables pour différents diamètres et tailles. Pour les courbes autres que mineures, les tubes sont remplis de silicate de sodium fondu qui durcit et élimine le pliage en faisant plier le tube comme une barre solide. Le cosidddit verre d'eau est ensuite retiré en plaçant le tube courbé dans de l'eau bouillante, qui fait fondre le matériau intérieur. Les tubes qui doivent être courbés pour correspondre aux contours du fuselage sont ajustés sur une machine de formage par étirage, qui étire le métal à une forme précisément contourée. Ensuite, les détails tubulaires sont livrés à l'atelier d'usinage où ils sont maintenus dans des serre-joints pour que leurs extrémités puissent être usinées à l'angle et à la forme requis. Les tubes sont ensuite ébavurés (un processus dans lequel les arêtes ou ailerons qui restent après l'usinage préliminaire sont meulés) et inspectés pour les fissures.
- 2 Les goussets (plaques de renfort ou supports) et autres détails de renfort en métal sont usinés à partir de plaque, profilé d'angle ou profilé extrudé par fraisage, cisaillement, découpage ou sciage. Certains détails critiques ou complexes peuvent être forgés ou moulés à la cire perdue. Ce dernier processus implique l'injection de cire ou d'un alliage à bas point de fusion dans un moule ou une matrice. Une fois le modèle formé, il est trempé dans du métal fondu autant de fois que nécessaire pour atteindre l'épaisseur désirée. Lorsque la pièce a séché, elle est chauffée pour que la cire ou l'alliage fonde et puisse être versée. Chauffée à une température plus élevée pour la purifier et placée dans une boîte de moule où elle est soutenue par du sable, le moule est alors prêt à façonner le métal fondu en pièces de renfort. Après retrait et refroidissement, ces pièces sont ensuite finies par usinage selon les méthodes standard avant d'être ébavurées une fois de plus.
- 3 Les tubes sont nettoyés chimiquement, ajustés dans un dispositif de sous-assemblage, et soudés MIG (soudage à l'arc sous gaz inerte). Dans ce processus, un fil d'électrode fin est alimenté à travers une torche de soudage, et un gaz inerte de protection (généralement argon ou hélium) est passé à travers une buse autour de lui ; les tubes sont joints par la fusion du fil. Après soudage, le sous-assemblage est soulagé des contraintes — chauffé à basse température pour que le métal puisse récupérer toute élasticité perdue pendant le processus de formage. Enfin, les soudures sont inspectées pour les défauts.
Formage des Détails en Tôle
- 4 La tôle, qui compose d'autres parties de la structure, est d'abord découpée en blanks (pièces découpées à une taille prédéterminée en préparation pour le travail subséquent) par jet d'eau abrasif, matrices de découpage ou fraisage. Les blanks en aluminium sont traités thermiquement pour les recuire (leur donner une structure uniforme, sans contrainte, qui augmentera leur malléabilité). Les blanks sont ensuite réfrigérés jusqu'à ce qu'ils soient placés dans des matrices où ils seront pressés dans la forme appropriée. Après formage, les détails en tôle sont vieillis à pleine résistance et rognés par fraisage à la forme et taille finales.
- 5 Les pièces en tôle sont nettoyées avant d'être assemblées par rivetage ou collage adhésif. Les pièces en aluminium et les sous-assemblages soudés peuvent être anodisés (traités pour épaissir le film d'oxyde protecteur sur la surface de l'aluminium), ce qui augmente la résistance à la corrosion. Toutes les pièces métalliques sont nettoyées chimiquement et apprêtées, et la plupart reçoivent une peinture de finition par pulvérisation d'époxy ou autre revêtement durable.
Fabrication des Cœurs des Composites
- 6 Les cœurs, les parties centrales des composants composites, sont faits de Nomex (une marque d'aramide produite par Du Pont) ou d'aluminium « nid d'abeille », qui est découpé à la taille par scie à ruban ou couteau alternatif. Si nécessaire, les cœurs ont alors leurs bords rognés et biseautés par un outil machine similaire à une coupe-pizza ou une lame de trancheuse à viande. Le matériau avec lequel chaque composant est construit à partir de ses cœurs (chaque composant peut utiliser plusieurs cœurs) s'appelle pli pré-imprégné. Les plis sont des couches de fibres orientées, généralement époxy ou polyimide, qui ont été imprégnées de résine. Suivant les instructions écrites des concepteurs, les ouvriers créent des panneaux de peau hautement contourés en posant des plis individuels sur des outils de moule de collage et en sandwichant les cœurs entre des plis additionnels comme dirigé.
- 7 Les stratifiés complets, comme on appelle les couches de pré-imprégné fixées au moule, sont ensuite transportés vers un autoclave pour le durcissement. Un autoclave est une machine qui stratifie les plastiques en les exposant à de la vapeur sous pression, et le « durcissement » est le durcissement qui se produit alors que les couches de résine « cuisent » dans l'autoclave.
- 8 Les lignes de coupe visibles sont moulées dans les panneaux par des lignes de scribe présentes dans les outils de moule de collage. L'excès de matière autour des bords est ensuite retiré par sciage à ruban. Les grands panneaux peuvent être rognés par un jet d'eau abrasif manipulé par un robot. Après inspection, les panneaux rognés et autres détails composites sont nettoyés et peints par méthodes de pulvérisation normales. Les surfaces doivent être bien scellées par la peinture pour prévenir la corrosion du métal ou l'absorption d'eau.
Fabrication du Fuselage
- 9 Les verrières ou pare-brise et les fenêtres du compartiment passager sont généralement en feuille de polycarbonate. Les panneaux avant
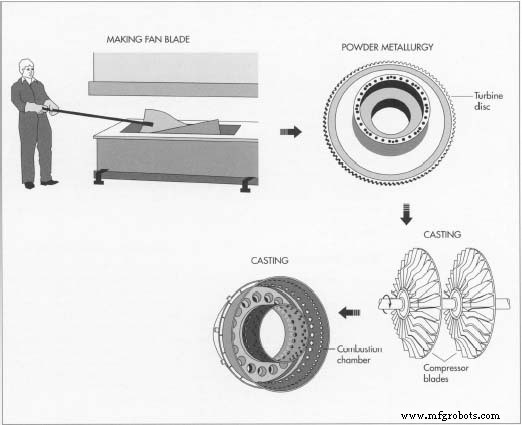
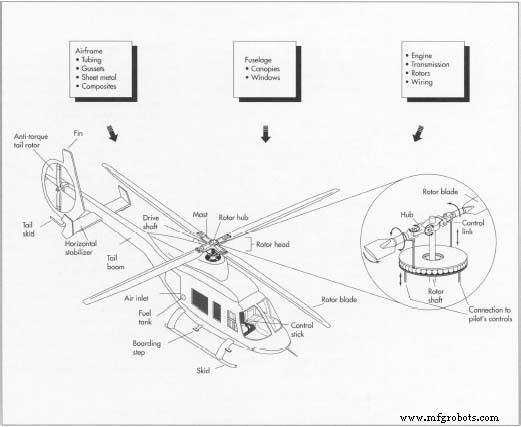 La plupart des composants cruciaux d'un hélicoptère sont en métal et formés par les processus habituels de formage des métaux : cisaillement, découpage, forgeage, coupe, fraisage et moulage à la cire perdue. Le pare-brise et les fenêtres en polycarbonate sont faits en posant la feuille sur un moule, en la chauffant, et en la formant avec la pression d'air dans un processus appelé « soufflage libre », dans lequel aucun outil ne touche jamais la pièce. soumis à l'impact d'oiseaux ou autre impact peuvent être stratifiés de deux feuilles pour une plus grande épaisseur. Toutes ces pièces sont faites en plaçant un blank surdimensionné sur un dispositif, en le chauffant, et en le formant à la courbure requise par l'utilisation de la pression d'air dans un processus de soufflage libre. Dans cette méthode, aucune surface d'outil ne touche les surfaces optiques pour causer des défauts.
Installation du Moteur, de la Transmission,
et des Rotors
- 10 Les moteurs d'hélicoptère modernes sont à turbine plutôt qu'à piston et sont achetés auprès d'un fournisseur de moteurs. Le fabricant d'hélicoptères peut acheter ou produire l'assemblage de transmission, qui transfère la puissance à l'assemblage du rotor. Les boîtiers de transmission sont en alliage d'aluminium ou de magnésium.
- 11 Comme ci-dessus, les assemblages de rotor principal et de queue sont usinés à partir de métaux à haute résistance spécialement sélectionnés mais sont produits par des méthodes d'atelier d'usinage typiques. Les pales de rotor elles-mêmes sont usinées à partir de formes de stratifié composite. Les pales de rotor principal peuvent avoir une couche de tôle adhésivement collée pour protéger les bords d'attaque.
Systèmes et Contrôles
- 12 Les faisceaux de câblage sont produits en disposant les fils requis sur des tableaux spéciaux qui servent de modèles pour définir la longueur et le chemin vers les connecteurs. Les gaines, ou housses protectrices tricotées, sont placées sur les faisceaux de fils, et les connecteurs achetés sont soudés en place à la main. Les tubes hydrauliques sont soit coupés à la main à la longueur et formés à la main par des artisans, soit mesurés, formés et coupés par des machines de cintrage de tubes. Les extrémités sont évasées, et les tubes sont inspectés pour la précision dimensionnelle et pour s'assurer qu'aucune fissure n'est présente. Les pompes et actionneurs hydrauliques, l'instrumentation et les dispositifs électriques sont généralement achetés selon spécification plutôt que produits par le fabricant d'hélicoptères.
Assemblage Final
- 13 Les pièces de structure finies et inspectées, y compris la tôle, les tubes, et les articles usinés et soudés, sont livrées aux dispositifs de sous-assemblage (fixations qui serrent les pièces en cours d'assemblage). Les pièces centrales sont localisées dans chaque dispositif, et les détails associés sont soit boulonnés en place, soit, là où des rivets doivent être utilisés, percés en correspondance en utilisant des perceuses pneumatiques pour percer et aléser chaque trou de rivet. Pour la lisse aérodynamique sur la tôle ou les panneaux de peau composites, les trous sont fraisés pour que les têtes de vis à tête plate ne dépassent pas. Tous les trous sont ébavurés et les rivets appliqués. Un scellant est souvent appliqué dans chaque trou de rivet au moment où le rivet est inséré. Pour certaines situations, des machines semi-automatisées peuvent être utilisées pour passer d'un emplacement de trou à l'autre, percer, aléser, sceller et installer les rivets sous contrôle de l'opérateur.
- 14 Après que chaque sous-assemblage est accepté par un inspecteur, il passe généralement à un autre dispositif pour être combiné avec d'autres petits sous-assemblages et détails tels que les supports. Les sous-assemblages « niveau supérieur » inspectés sont ensuite livrés aux dispositifs d'assemblage final, où la structure globale de l'hélicoptère est intégrée.
À l'achèvement de la structure, les composants de propulsion sont ajoutés, et le câblage et l'hydraulique sont installés et testés. Verrière, fenêtres, portes, instruments et éléments intérieurs sont ensuite ajoutés pour compléter le véhicule. La peinture de finition et le parage sont complétés aux points appropriés pendant ce processus.
- 15 Après que tous les systèmes sont inspectés dans leur forme finale, avec les assemblages physiques et les aspects d'apparence, la documentation complète des matériaux, processus, inspection et efforts de retouche pour chaque véhicule est vérifiée et archivée pour référence. Le système de propulsion de l'hélicoptère est testé, et l'aéronef est testé en vol.
Contrôle Qualité
Une fois les composants tubulaires formés, ils sont inspectés pour les fissures. Pour trouver les défauts, les ouvriers traitent les tubes avec un liquide pénétrant fluorescent qui s'infiltre dans les fissures et autres défauts de surface. Après avoir essuyé l'excès de fluide, ils saupoudrent le tube enduit d'une poudre fine qui interagit avec le pénétrant pour rendre les défauts visibles. Après que les composants tubulaires ont été soudés, ils sont inspectés en utilisant des méthodes aux rayons X et/ou pénétrant fluorescent pour découvrir les défauts. À l'achèvement, les contours des détails en tôle sont vérifiés contre les modèles de forme et retravaillés à la main comme requis pour l'ajustement. Après qu'ils ont été autoclavés et rognés, les panneaux composites sont inspectés par ultrasons pour identifier toute rupture possible dans les stratifications ou vides remplis de gaz qui pourraient mener à une défaillance structurelle. Avant l'installation, tant le moteur que les sous-assemblages de transmission sont soigneusement inspectés, et un équipement de test spécial, conçu sur mesure pour chaque application, est utilisé pour examiner les systèmes de câblage. Tous les autres composants sont également testés avant l'assemblage, et l'aéronef terminé est testé en vol en plus de recevoir une inspection globale.
L'Avenir
Les processus et techniques de fabrication continueront de changer en réponse au besoin de réduire les coûts et à l'introduction de nouveaux matériaux. L'automatisation peut encore améliorer la qualité (et réduire les coûts de main-d'œuvre). Les ordinateurs deviendront plus importants pour améliorer les designs, implémenter les changements de design et réduire la quantité de paperasse créée, utilisée et stockée pour chaque hélicoptère construit. De plus, l'utilisation de robots pour enrouler les filaments, enrouler les rubans et placer les fibres permettra de faire des structures de fuselage avec moins de pièces, plus intégrées. En termes de matériaux, les résines thermoplastiques avancées à haute résistance promettent une plus grande résistance à l'impact et une meilleure réparabilité que les thermodurcissables actuels tels que l'époxy et le polyimide. Les composites métalliques tels que l'aluminium renforcé de fibre de bore, ou le magnésium renforcé de particules de carbure de silicium, promettent également des rapports résistance/poids plus élevés pour les composants critiques tels que les boîtiers de transmission tout en conservant l'avantage de la résistance à la chaleur du métal sur les matériaux organiques.
Processus de fabrication
- Meetup Tech Véhicules Autonomes : points forts et insights de Richard Bishop
- Le soutien stratégique d'A3 aux membres face à la crise du COVID-19
- Excellence en Fiabilité (Rx) : un atout stratégique en temps difficiles
- Personnel maintenance défense honoré au symposium DoD record
- Comment l'IoT a révolutionné la santé pendant la pandémie de Covid-19
- Comment minimiser la perturbation d'affaires pendant le Nouvel An chinois
- Maintenir l'efficacité manufacturière à travers la crise du COVID-19
- Protection des actifs numériques : stratégies de cybersécurité en temps de crise
- Meilleures machines CNC en promotion pour Noël – Saisissez les meilleures offres