



Techniques avancées de forgeage pour les aciers au carbone et alliés
Le forgeage des aciers au carbone (C) et alliés constitue un procédé de mise en forme des métaux, qui a la capacité de former le matériau selon la forme de composant désirée, tout en affinant la structure de coulée du matériau de forgeage, en guérissant les vides de retrait, et en améliorant les propriétés mécaniques du matériau. La quantité d'usinage ultérieur est également réduite, bien que cela dépende de la géométrie de la pièce finie et des procédés de forgeage utilisés.
Les lingots coulés ont été le point de départ traditionnel pour les forgés, soit en forgeant directement à partir du lingot, soit à partir d'une blume ou d'une billette qui a été travaillée à chaud à partir d'un lingot. Avec l'utilisation généralisée de l'acier coulé en continu, le produit coulé en continu est maintenant normalement utilisé comme stock initial. Outre les lingots coulés, les blumes et billettes laminées et coulées, d'autres matériaux de départ pour les forgés sont les plaques, barres et tiges, et les pièces moulées en acier.
Le forgeage du fer et de l'acier a commencé avec le début de l'Âge du Fer. À cette époque, le travail à chaud par martelage faisait partie du processus de production du fer forgé, et de la fabrication de produits en fer forgé et en acier. Les fours de réduction rudimentaires utilisant du minerai de fer de haute qualité, du charbon de bois et des flux produisaient de petites quantités de fer qui devaient être soudés au forgeage à la main pour produire un stock utile. Initialement, c'était le but principal du forgeage à cette époque. On reconnaît généralement que le début de la révolution industrielle a lancé sérieusement le forgeage des aciers. Malgré (ou peut-être à cause de) cette longue histoire, le forgeage des aciers est un processus intuitif et empirique.
Les forgés sont normalement classés de plusieurs façons, en commençant par les classifications générales de forgeage à matrice ouverte et forgeage à matrice fermée. Ils sont également classés en termes de facteur de proximité de la finition, ou la quantité de matière (surépaisseur) qui doit être enlevée du forgé par usinage pour satisfaire aux exigences dimensionnelles et de détail de la pièce finie. Finalement, les forgés sont en outre classés en termes d'équipement de forgeage requis pour leur fabrication, tels que : forgés par matriçage sur marteau, forgés par laminage d'anneaux, et forgés sur presse à plusieurs rams. Parmi les diverses classifications, celles basées sur le facteur de proximité de la finition sont les plus étroitement liées aux propriétés inhérentes du forgé, telles que la résistance et la résistance à la corrosion sous contrainte. En général, le type de forgeage qui nécessite le moins d'usinage pour satisfaire aux exigences de la pièce finie a les meilleures propriétés.
Selon la spécification ASTM A 788, le forgeage d'acier est le produit d'une opération de travail plastique substantiellement compressive qui consolide le matériau et produit la forme désirée. Le travail plastique peut être effectué par un marteau, une machine de forgeage par presse, ou une machine de laminage d'anneaux et doit déformer le matériau pour produire une structure essentiellement forgée. Les opérations de laminage à chaud peuvent être utilisées pour produire des blumes ou des billettes pour le re-forgeage. Les forgés peuvent être subdivisés en trois classes sur la base de leurs températures de forgeage.
- Forgés travaillés à chaud – Forgés produits par travail à des températures au-dessus de la température de recristallisation pour le matériau.
- Forgés travaillés à chaud-froid – Forgés travaillés à des températures élevées légèrement en dessous de la température de recristallisation pour augmenter la résistance mécanique. Les forgés travaillés à chaud-froid peuvent être faits à partir de matériau précédemment travaillé à chaud par forgeage ou laminage. Un forgé travaillé à chaud-froid peut être fait en une opération continue où le matériau est d'abord travaillé à chaud puis travaillé à froid par contrôle de la température de finition. En raison de différences de fabrication, les barres laminées à chaud, ou laminées à chaud et finies à froid (semi-finies ou finies), billettes ou blumes ne sont pas considérées comme des forgés.
- Forgés travaillés à froid – Forgés produits par travail plastique bien en dessous de la gamme de température à laquelle la recristallisation du matériau se produit. Les forgés travaillés à froid doivent être faits à partir de matériau précédemment travaillé à chaud par forgeage ou laminage.
Les formes de produits forgés pour l'acier incluent plaque, profilés, barre, tôle, bande, tubes, tuyaux, extrusions, et forgés. Généralement, les extrusions sont incluses avec les forgés, mais la définition d'un forgé exclut les plaques et barres laminées. C'est parce que les forgés, outre le fait de se conformer approximativement à la forme finie du composant requis, ne sont pas censés exhiber les traits d'inclusions laminaires à travers la faiblesse d'épaisseur parfois associées à la plaque laminée à chaud, ou la non-soundité centrale parfois associée à la barre laminée à chaud.
Les aciers au carbone et alliés sont de loin les matériaux les plus forgés, et sont facilement forgés dans une grande variété de formes en utilisant des procédés de forgeage à chaud, tiède, ou à froid et des équipements standard. La sélection des températures de forgeage pour les aciers au carbone et alliés est basée sur la teneur en carbone, la composition d'alliage, la gamme de température pour une plasticité optimale, et la quantité de réduction nécessaire pour forger la pièce. Parmi ces facteurs, la teneur en carbone a la plus grande influence sur les températures limites supérieures de forgeage.
Malgré le grand nombre de compositions disponibles, tous les matériaux de cette catégorie montrent des caractéristiques de forgeage essentiellement similaires. Les exceptions à cela sont les aciers contenant des additifs d'usinage libre tels que les sulfures, car ces matériaux sont plus difficiles à forger que les nuances non usinage libre. Normalement, la forgeabilité à chaud des aciers au carbone et alliés s'améliore à mesure que le taux de déformation augmente. L'amélioration de la travaillabilité a été principalement due à la chaleur de déformation accrue générée à des taux de déformation élevés.
La justification pour sélectionner le forgeage de préférence à d'autres méthodes, parfois plus économiques, de production de formes utiles est basée sur plusieurs considérations. Les propriétés mécaniques dans les matériaux forgés sont maximisées dans la direction du flux métallique majeur pendant le travail. Pour des formes complexes, seul le forgeage offre l'opportunité de diriger le flux métallique parallèle aux charges de service majeures appliquées et de contrôler, dans des limites, l'affinage des structures originales des matériaux de forgeage. L'affinage de la microstructure est une fonction de la température, de la direction et de l'amplitude de la réduction du matériau de forgeage à la forme forgée. La maximisation de l'intégrité structurelle du matériau permet l'affinage de la configuration de conception, ce qui permet à son tour la réduction de poids. Un contrôle adéquat du flux métallique pour optimiser les propriétés dans des configurations de forgeage complexes nécessite généralement une ou plusieurs opérations de matriçage avant le forgeage en matrice et peut nécessiter le forgeage creux ou l'extrusion inverse pour éviter la formation de bavure aux lignes de jointure de matrice.
En raison des fonctions que les forgés en acier sont destinés à remplir, les conceptions de forgeage incluent souvent de grandes tailles de sections traitées thermiquement et peuvent être de forme irrégulière, de sorte que des contraintes significatives peuvent être appliquées en service dans les trois axes principaux : (i) longitudinal, (ii) transversal, et (iii) transversal court. Par une sélection soignée de la taille du matériau de départ et des étapes de forgeage, il est possible qu'un forgé montre des propriétés favorables dans les trois directions. Dans d'autres cas, par exemple dans un forgé par matriçage de disque, des propriétés mécaniques favorables peuvent être atteintes dans une direction radiale autour de toute la circonférence, ce qui est possible dans un disque qui a été simplement découpé d'une plaque laminée.
Comportement du forgeage à chaud
Le forgeage à chaud des aciers au carbone et alliés en formes complexes est rarement limité par les aspects de forgeabilité, à l'exception des nuances d'usinage libre. L'épaisseur de section, la complexité de forme, et la taille du forgé sont limitées principalement par le refroidissement qui se produit lorsque la pièce chauffée entre en contact avec les matrices froides. Pour cette raison, l'équipement qui a des temps de contact matrice-pièce relativement courts, tels que les marteaux, est souvent préféré pour forger des formes complexes en acier.
Forgeabilité
La forgeabilité est l'aptitude relative de l'acier à s'écouler sous chargement compressif sans se fracturer. À l'exception des nuances resulfurées et rephosphorées, la plupart des aciers au carbone et faiblement alliés sont généralement considérés comme ayant une bonne forgeabilité. Les différences de comportement de forgeage entre les diverses nuances d'acier sont assez petites pour affecter rarement la sélection de l'acier par comportement de forgeage. Cependant, le choix d'acier resulfuré ou rephosphoré pour un forgé est généralement justifié seulement si le forgé doit être largement usiné, puisque l'une des principales raisons pour considérer la production par forgeage est l'évitement des opérations d'usinage subséquentes, cette situation est peu commune.
Un moyen commun de mesurer la forgeabilité des aciers est le test de torsion à chaud. Comme son nom l'implique, ce test implique la torsion d'échantillons de barres chauffés jusqu'à la fracture à un certain nombre de températures différentes sélectionnées pour couvrir la gamme possible de températures de travail à chaud du matériau testé. Les nombres de tours jusqu'à la fracture, ainsi que le couple nécessaire pour maintenir la torsion à un taux constant, sont rapportés. La température à laquelle le nombre de tours est le plus grand, si un tel maximum existe, est supposée être la température optimale de travail à chaud du matériau testé. Les forgeabilités de plusieurs aciers au carbone déterminées par test de torsion à chaud sont montrées à la Figure 1. Divers autres tests donnés ci-dessous sont utilisés pour évaluer la forgeabilité des aciers.
- Test de forgeage en coin – Dans ce test, un échantillon en forme de coin est forgé entre des matrices plates et la déformation verticale qui cause la fissuration est établie.
- Test de compression latérale – Ce test consiste à comprimer un échantillon de barre cylindrique entre des matrices plates parallèles avec l'axe du cylindre parallèle aux matrices. Les extrémités du cylindre sont non contraintes, et la forgeabilité est mesurée par la quantité de déformation obtenue avant la fissuration.
- Test de matriçage – Dans ce test, un cylindre est comprimé entre des matrices plates et les déformations de surface à la fracture à l'équateur du cylindre sont mesurées.
- Test de matriçage sur barre entaillée – Ce test est similaire au test de matriçage sauf que des entailles axiales sont usinées dans l'échantillon de test pour introduire des niveaux de contrainte locaux élevés. Ces contraintes plus élevées peuvent être plus indicatives des contraintes vécues pendant les opérations de forgeage réelles que celles produites dans le test de matriçage standard.
- Test de traction à chaud – Ce test utilise fréquemment un appareil de test spécial pour varier à la fois les taux de déformation et les températures sur une large gamme.
Effet du taux de déformation sur la forgeabilité
La forgeabilité des aciers augmente généralement avec l'augmentation du taux de déformation. Cet effet a été montré pour l'acier à faible carbone dans les tests de torsion à chaud (Figure 1), où le nombre de tours jusqu'à la rupture augmente avec l'augmentation du taux de torsion. On pense que cette amélioration de la forgeabilité à des taux de déformation plus élevés est due à la chaleur de déformation accrue produite à des taux de déformation plus élevés. Des augmentations excessives de température dues à la chaleur de déformation peuvent cependant conduire à une fusion incipiente, ce qui peut abaisser la forgeabilité et les propriétés mécaniques.
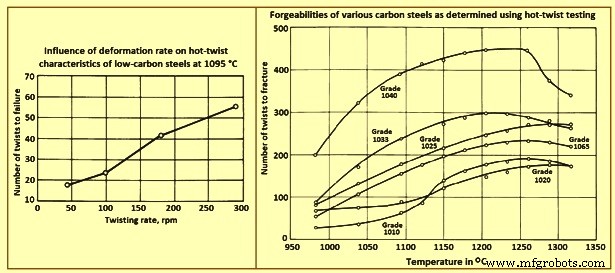
Figure 1 : Influence du taux de déformation et forgeabilités de divers aciers au carbone
Contrainte d'écoulement et pression de forgeage
Les contraintes d'écoulement et les pressions de forgeage peuvent être obtenues à partir des courbes de couple générées dans les tests de torsion à chaud ou à partir de tests de compression ou de traction à chaud. Les données de ces courbes montrent que les exigences relatives de pression de forgeage pour ce groupe d'alliages ne varient pas largement aux températures normales de forgeage à chaud. Des pressions considérablement plus grandes sont nécessaires pour le matériau plus hautement allié, et ce matériau allié montre aussi une augmentation plus significative de la pression de forgeage avec l'augmentation de la réduction.
Effet du taux de déformation sur la pression de forgeage
Les pressions de forgeage nécessaires pour un acier donné augmentent avec l'augmentation du taux de déformation. Des études sur l'acier à faible carbone indiquent que l'influence du taux de déformation est plus prononcée à des températures de forgeage plus élevées. Cet effet est montré à la Figure 2, qui donne les courbes contrainte-déformation pour l'acier à faible carbone forgé à diverses températures et deux taux de déformation. Des effets similaires ont été observés dans les aciers alliés.
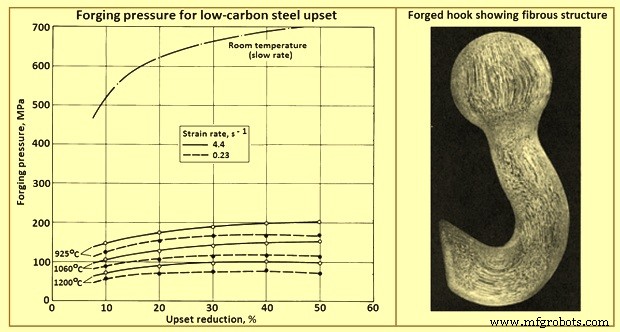
Figure 2 : Pression de forgeage pour l'acier à faible carbone matriçé à diverses températures et deux taux de déformation
Sélection des aciers pour le forgeage
Les lingots, blumes, billettes et brames en acier au carbone et allié pour le forgeage sont laminés à chaud ou coulés aux dimensions transversales approximatives, et par conséquent, les tolérances de droiture, cambrure, torsion et planéité ne s'appliquent pas. Les produits semi-finis en acier pour le forgeage sont produits soit aux poids de pièce spécifiés, soit aux longueurs spécifiées.
Conditionnement de surface
Les produits semi-finis en acier pour le forgeage peuvent être conditionnés par écimage, ébarbage ou meulage pour éliminer ou minimiser les imperfections de surface. Cependant, il faut garder à l'esprit que, quel que soit le conditionnement de surface, le produit est encore susceptible de contenir certaines imperfections de surface.
Tolérances de poids
Les tolérances pour les billettes, blumes et brames sont fréquemment de ± 5 % pour les pièces individuelles ou pour les lots pesant moins de 18 tonnes. Les lots pesant plus que cela sont souvent soumis à des tolérances de poids de ± 2,5 %.
Coupe
Les produits semi-finis en acier pour le forgeage sont généralement coupés à la longueur par cisaillement à chaud. Selon la composition de l'acier, le sciage à chaud ou la coupe à la flamme peuvent également être utilisés.
Qualité
La qualité, comme le terme est appliqué aux produits semi-finis en acier pour le forgeage, dépend de nombreux facteurs différents, y compris le degré de solidité interne, l'uniformité relative de la composition chimique, et la liberté relative des imperfections de surface.
L'acier semi-fini de qualité forgeage est utilisé dans les applications de forgeage à chaud qui peuvent impliquer un traitement thermique ou des opérations d'usinage subséquentes. De telles applications nécessitent un contrôle relativement étroit de la composition chimique et de la production d'acier.
La sélection de l'acier pour un composant forgé est une partie intégrante du processus de conception, et la performance acceptable dépend de ce choix. Une compréhension soignée de l'utilisation finale de la pièce finie sert à définir les propriétés mécaniques requises, les exigences de finition de surface, la tolérance aux inclusions non métalliques, et les méthodes et critères d'inspection attenants.
Les aciers de qualité forgeage sont produits dans une large gamme de compositions chimiques. Avec chacune des pratiques de fusion et de laminage, un niveau de test et d'évaluation de la qualité est fait. S'il y a une nécessité, alors une ou plusieurs restrictions de qualité spéciales peuvent être spécifiées pour l'acier, telles que le niveau d'occurrence des inclusions non métalliques. Occasionnellement, pour des applications à haute fiabilité, il est nécessaire que l'acier soit soumis à un remoulage sous vide à l'arc ou à un processus de remoulage electro-laitier.
L'utilisation d'aciers microalliés a évolué ces dernières années pour de telles applications que les vilebrequins automobiles. Ces aciers ont typiquement de petites additions (0,05 % à 0,1 %) de vanadium ou de niobium et peuvent atteindre des propriétés acceptables dans l'état non traité thermiquement (tel que forgé). Par conséquent, ces alliages conservent les avantages du processus de forgeage tout en étant économiquement compétitifs avec les pièces moulées grâce à l'élimination du cycle de traitement thermique.
Exigences de conception
La sélection de l'acier pour une pièce forgée nécessite normalement un compromis entre des facteurs opposés, par exemple, résistance versus ténacité, résistance à la corrosion sous contrainte versus poids, coût de fabrication versus capacité de charge utile, coût de production versus coût de maintenance, et coût de la matière première d'acier versus coût total de fabrication du forgé. La sélection du matériau implique également la considération des pratiques de fusion, des méthodes de formage, des opérations d'usinage, des procédures de traitement thermique, et de la détérioration des propriétés avec le temps en service, ainsi que les propriétés mécaniques et chimiques conventionnelles de l'acier à forger.
Une conception de forgeage efficace atteint la performance maximale à partir de la quantité minimale de matériau compatible avec les charges à appliquer, la productibilité, et l'espérance de vie désirée. Pour adapter l'acier à son composant de conception, l'acier est d'abord évalué pour la résistance et la ténacité, puis qualifié pour la stabilité à la température et à l'environnement. Les aciers optimaux sont ensuite analysés pour la productibilité et enfin pour l'économie.
L'analyse de défaillance est une source de données utile pour adapter les propriétés des aciers aux exigences. La défaillance d'un composant peut se produire pendant le fonctionnement dans la gamme de contrainte de conception. Une cause de défaillance prématurée est le manque d'orientation appropriée d'une contrainte de conception critique avec le flux de grain préféré d'un forgé. Une défaillance imprévisible peut également se produire à cause de la détérioration des propriétés avec le temps et le service. Par exemple, la fissuration par corrosion sous contrainte, qui résulte d'une contrainte de traction soutenue, peut se produire même dans une atmosphère ambiante typique. Sous ces conditions, la défaillance est la plus susceptible de se produire aux emplacements dans le forgé qui coïncident avec le grain de bout exposé. Les analyses de défaillance peuvent découvrir d'autres causes de défaillance prématurée, telles que la croissance excessive des grains, les inclusions d'impuretés non métalliques, le pliage du flux de grain par une pratique de forgeage inappropriée, le manque d'une structure métallurgique forgée, et la production involontaire de concentrateurs de contrainte par usinage à un filet trop aigu ou par un mauvais ajustement en assemblage.
Effets du forgeage sur les propriétés
Le façonnage d'une configuration complexe à partir d'une barre ou billette en acier au carbone ou allié nécessite d'abord que l'acier soit « arrangé » dans une forme de départ appropriée (préfabriqué) et puis qu'il soit amené à s'écouler dans la configuration finale de la pièce. Ce réarrangement du métal a peu d'effet sur la dureté et la résistance de l'acier, mais certaines propriétés mécaniques (telles que la ductilité, la résistance à l'impact, et la résistance à la fatigue) sont améliorées. Cette amélioration des propriétés (Figure 2) a lieu parce que le forgeage : (i) brise la ségrégation, guérit la porosité, et aide à l'homogénéisation, (ii) produit une structure de grain fibreuse qui améliore les propriétés mécaniques parallèlement au flux de grain, et (iii) réduit la taille de grain telle que coulée.
Les améliorations typiques de la ductilité et de la résistance à l'impact des aciers traités thermiquement en fonction du rapport de forgeage sont montrées à la Figure 3. Ces données illustrent que l'amélioration maximale dans chaque cas se produit dans la direction de l'allongement maximal. La ténacité et la ductilité atteignent des maximums après une certaine quantité de réduction, après laquelle une réduction supplémentaire est de peu de valeur.
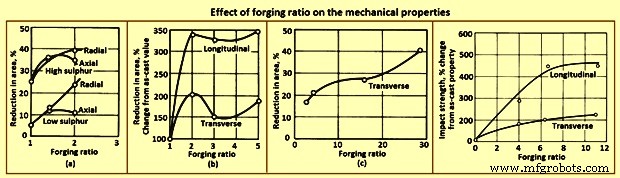
Figure 3 : Effet des rapports de forgeage sur les propriétés mécaniques
Le Tableau 1 donne les propriétés mécaniques longitudinales typiques des forgés en acier à faible et moyen carbone dans les conditions recuite, normalisée, et trempée et revenue. Comme on peut s'y attendre, la résistance augmente avec l'augmentation de la teneur en carbone, tandis que la ductilité diminue. Il faut reconnaître que les forgés à matrice fermée sont pour la plupart faits à partir de billettes forgées qui ont reçu un travail préalable considérable. Les forgés à matrice ouverte, cependant, peuvent être faits soit à partir de billettes forgées, soit à partir de produit tel que coulé.
| Tableau 1 : Propriétés longitudinales des forgés en acier au carbone à quatre teneurs en carbone | |||||||
|---|---|---|---|---|---|---|---|
| N° | Teneur en carbone | Résistance à la traction ultime | Limite d'élasticité, décalage 0,2 % | Allongement | Réduction de section | Résistance à la fatigue * | Dureté |
| % | MPa | MPa | % | % | MPa | HB | |
| Recuit | |||||||
| 1 | 0,24 | 438 | 201 | 39 | 59 | 185 | 122 |
| 2 | 0,30 | 483 | 245 | 31,5 | 58 | 193 | 134 |
| 3 | 0,35 | 555 | 279 | 24,5 | 39 | 224 | 157 |
| 4 | 0,40 | 634 | 348 | 24 | 42 | 248 | 180 |
| Normalisé | |||||||
| 1 | 0,24 | 483 | 247 | 34 | 56,5 | 193 | 134 |
| 2 | 0,30 | 521 | 276 | 28 | 44 | 209 | 148 |
| 3 | 0,35 | 579 | 303 | 23 | 36 | 232 | 164 |
| 4 | 0,40 | 690 | 355 | 22 | 36 | 255 | 196 |
| Trempé à l'huile et revenu à 595 °C | |||||||
| 1 | 0,24 | 500 | 305 | 35,5 | 62 | 193 | 144 |
| 2 | 0,30 | 552 | 301 | 27 | 52 | 224 | 157 |
| 3 | 0,35 | 669 | 414 | 26,5 | 49 | 247 | 190 |
| 4 | 0,40 | 724 | 386 | 19 | 31 | 277 | 206 |
| * Test de flexion tournante à la limite d'endurance 10 000 000 cycles | |||||||
Le métal s'écoule dans diverses directions pendant le forgeage à matrice fermée. Par exemple, dans le forgeage d'une forme à nervure et âme telle qu'un composant de structure aérienne, presque tout le flux métallique est dans la direction transversale. Un tel flux transversal améliore la ductilité dans cette direction avec peu ou pas de réduction de la ductilité longitudinale. La ductilité transversale peut concevablement égaler ou surpasser la ductilité longitudinale si les réductions de forgeage sont assez grandes et si le flux métallique est principalement dans la direction transversale. Des effets similaires sont observés dans le matriçage de billettes forgées. Dans ce cas, cependant, l'axe longitudinal original du matériau est raccourci par matriçage, et le déplacement latéral du métal est dans la direction radiale. Lorsque les réductions de matriçage dépassent environ 50 %, la ductilité dans la direction radiale dépasse généralement celle dans la direction axiale (Figure 4).
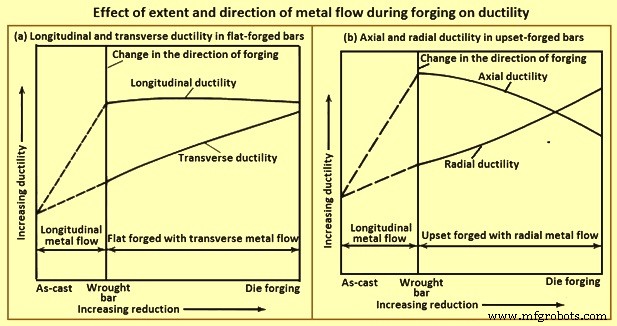
Figure 4 : Influence typique de la réduction de matriçage sur la ductilité axiale et radiale des aciers forgés
Structure forgée et ductilité
Un autre aspect du contrôle du matériau assure que le forgé final a subi une déformation plastique suffisante pour atteindre la structure forgée nécessaire au développement des propriétés mécaniques sur lesquelles la conception a été basée. Bien qu'une certaine déformation plastique soit réalisée pendant la décomposition d'un produit coulé en une billette de forgeage, beaucoup plus est impartie pendant le processus de forgeage à matrice fermée. Le contrôle du matériau pour les forgés à haute résistance peut nécessiter la détermination des propriétés mécaniques de la billette de forgeage, ainsi que celles du forgé.
Une mesure de la ductilité ou de la ténacité est déterminée en mesurant la réduction de section obtenue dans des échantillons de traction transversaux. Lorsque des tests correspondants sont faits sur des échantillons transversaux et longitudinaux prélevés sur des forgés traités thermiquement au même niveau de résistance, il est possible de comparer les propriétés mécaniques du stock de billette et des forgés et d'estimer la proportion de la structure métallurgique forgée finale contribuée par chacun.
Ductilité et quantité de réduction de forgeage
Un objectif principal du contrôle du matériau est d'assurer que les propriétés mécaniques optimales sont atteintes dans le forgé fini. La quantité de réduction atteinte en forgeage a un effet marqué sur la ductilité, comme montré à la Figure 4, qui compare la ductilité dans le lingot coulé, la barre ou billette forgée (laminée), et le forgé. Les courbes de la Figure 4(a) indiquent que lorsqu'une barre ou billette forgée est forgée à plat dans une matrice, une augmentation de la réduction de forgeage n'affecte pas la ductilité longitudinale, mais résulte en une augmentation progressive de la ductilité transversale. Lorsqu'une barre ou billette similaire est matriçée dans une matrice, une augmentation de la réduction de forgeage résulte en une diminution progressive de la ductilité axiale et une augmentation progressive de la ductilité radiale.
La ductilité des lingots coulés varie avec les compositions chimiques, la pratique de fusion, et la taille du lingot. La ductilité des lingots d'acier de la même composition d'alliage varie également, selon qu'ils sont coulés à partir d'acier fondu à l'air ou d'acier remoulu sous vide à l'arc. En partant d'un grand lingot d'un alliage particulier, il est parfois pratique de laminer des portions du lingot en diverses tailles de billette ou de barre avec des quantités variables de réduction de forgeage. La quantité minimale de réduction n'est pas standard, mais est rarement inférieure à 2:1 (rapport de la surface de section du lingot à la surface de section de la billette). La réduction de lingot d'acier à billette est normalement bien supérieure à 2:1. En contraste, certains forgés d'alliages résistants à la chaleur sont forgés directement à partir d'un lingot coulé.
Fréquemment, il n'est pas faisable de préparer des billettes pour des forgés qui sont si grands qu'ils nécessitent le poids entier d'un lingot. La quantité de réduction de forgeage représentée par les structures métallurgiques forgées est mieux contrôlée par l'observation et le test d'échantillons de macro-attaque et de traction prélevés sur des forgés terminés. Ces échantillons permettent l'exploration des zones critiques et, généralement, de l'ensemble du forgé. Ils sont sélectionnés dans les directions de grain longitudinale, transversal long, et transversal court, selon les besoins. Les tests d'attaque permettent l'observation visuelle du flux de grain. Les tests mécaniques corrélaent la résistance et la ténacité avec le flux de grain.
Flux de grain
La macro-attaque permet l'observation directe de la direction et du contour du grain et sert également à détecter les plis, rabats, et flux rentrant. En macro-attaquant des échantillons appropriés, le flux de grain peut être examiné dans les directions longitudinale, transversal long, et transversal court. La macro-attaque permet également l'évaluation de sections complètes, bout à bout et côté à côté, et une revue de l'uniformité de la taille de macro-grain. La Figure 2 montre le flux de grain dans une pièce forgée représentative.
Taille de grain et micro-constituants
L'examen métallographique, utilisant un microscope, est le mieux adapté pour examiner les zones douteuses révélées par la macro-attaque, pour mesurer la taille de grain, et pour déterminer la nature et la quantité de micro-constituants.
Résistance à la fatigue
Les tests de fatigue sont utilisés dans le contrôle du matériau sous les conditions et pour les fins telles que : (i) test en laboratoire de petits échantillons pour le développement ou la qualification de matériau, (ii) test en laboratoire de composants complets ou sous-ensembles pour le développement de conception, et (iii) surveillance de composants ou ensembles sur le terrain pour assurer leur fiabilité continue en service.
Le test de fatigue en laboratoire de petits échantillons pour la qualification ou le développement de matériau est fait par des méthodes standard. Les échantillons de test sont prélevés soit sur des produits d'usine, soit sur des forgés à matrice fermée, selon les besoins. Les échantillons standard sont assez petits pour permettre la sélection de nombreux emplacements dans un forgé et la corrélation avec diverses directions de flux de grain. Les tests sont généralement faits à température ambiante dans l'air, bien que les tests à des températures plus hautes ou plus basses et dans des atmosphères spéciales soient faisables.
L'application de tests de fatigue à petite échelle en laboratoire à l'analyse de composants ou ensembles introduit des variables supplémentaires. L'une est l'effet de la condition de surface. Les courbes de la Figure 5(a) montrent que la résistance à la fatigue des échantillons d'acier varie nettement, selon que la surface est polie, usinée, laminée à chaud, ou telle que forgée. L'acier testé est un acier allié faiblement forgé traité thermiquement à 269-285 HB, équivalent à une résistance à la traction de 876 MPa et une limite d'élasticité de 696 MPa. La préparation d'échantillon nécessitait que les échantillons soient usinés et polis après traitement thermique et que le laminage ou le forgeage précède le traitement thermique. Pour une vie à la fatigue de 10^6 cycles, la limite de fatigue est de 395 MPa pour les échantillons rectifiés, 315 MPa pour les échantillons usinés, 205 MPa pour les échantillons laminés, et seulement 150 MPa pour les éprouvettes telles que forgées.
Les courbes de la Figure 5(b) s'appliquent aux aciers avec une résistance à la traction variant de 345 MPa à 2 070 MPa et sont des approximations de plusieurs tests. La préparation d'échantillon pour les échantillons tels que forgés ou décarburés au niveau de résistance à la traction de 965 MPa incluent des aciers usinés grossièrement à partir de barres, chauffés à environ 900 °C dans un four à gaz pour 20 à 30 minutes, très légèrement matriçés d'un diamètre original de 7,47 mm à un diamètre final de 7,16 mm, et refroidis à l'air. Le traitement thermique consistait en une austénitisation dans un bain de sel à environ 830 °C pendant 45 minutes, trempe à l'huile, revenu dans l'air pendant 1 heure à environ 620 °C, et trempe à l'eau. Le forgeage et le traitement thermique ont produit une surface décarburée à une profondeur d'environ 0,064 mm. Ces échantillons ont montré une résistance à la fatigue, à 10^6 cycles, d'environ 310 MPa, comparée à 470 MPa pour les échantillons qui ne sont pas forgés mais sont usinés ou polis et exempts de décarburation. La décarburation abaisse les niveaux de résistance obtenus par traitement thermique. Le contrôle en laboratoire de la condition de surface est difficile à dupliquer dans la production en quantité des composants forgés. Par conséquent, la résistance à la fatigue de composants de taille réelle varie sur une gamme plus large que celle de petits échantillons, à cause des variations dans la condition de surface.
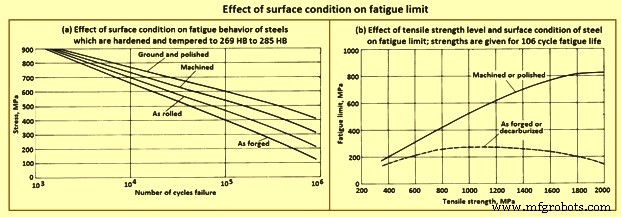
Figure 5 : Effet de la condition de surface sur la limite de fatigue
Ténacité à la rupture
La rupture fragile de forgés et d'autres composants comme résultat de la propagation de fissure à des niveaux de contrainte considérablement en dessous de la limite d'élasticité de l'acier a conduit à une étude généralisée des caractéristiques de rupture et des méthodes d'évaluation de la ténacité à la rupture. Les résultats de ces études sont d'une importance majeure pour le contrôle du matériau, surtout en ce qui concerne le développement de tests pour évaluer la ténacité à la rupture sur lesquels les normes de contrôle du matériau peuvent être basées.
Dans le domaine des tests de laboratoire et techniques analytiques, l'accent principal a été mis sur le développement de méthodes fiables pour évaluer la résistance des aciers qui contiennent des fissures ou des défauts de type fissure. Spécifiquement, l'intérêt s'est centré sur les méthodes pour déterminer la ténacité à la rupture en déformation plane. Les composants forgés sont évalués en testant de petits échantillons prélevés à des emplacements sélectionnés sur le forgé qui sont représentatifs des diverses directions de grain.
Une procédure de test comprend le test de flexion d'échantillons entaillés et pré-fissurés en fatigue dans un environnement neutre. L'objectif de ce test est d'obtenir une valeur limite inférieure de ténacité à la rupture qui peut être utilisée pour estimer la relation entre contrainte et taille de défaut dans un métal sous conditions de service dans lesquelles une contrainte élevée est attendue. Dans la procédure de test référencée, un échantillon de test avec une entaille en chevron est convenablement pré-fissuré en fatigue. Il est ensuite testé dans un dispositif de test de flexion fourni avec des rouleaux de support qui tournent et s'écartent légèrement pour permettre un contact roulant et éliminer virtuellement l'effet de frottement. L'échantillon est soumis à une flexion à trois points, et le changement de charge imposé versus déplacement à travers l'entaille est enregistré sur un enregistreur autographique. La ténacité à la rupture est évaluée par un paramètre calculé, l'intensité de contrainte critique.
Exposition du grain de bout
La résistance abaissée à la fissuration par corrosion sous contrainte dans les directions transversal long et transversal court est liée à l'exposition du grain de bout. Un long échantillon de test étroit sectionné de sorte que le grain soit parallèle à l'axe longitudinal de l'échantillon n'a pas de grain de bout exposé, sauf aux extrémités extrêmes, qui ne sont pas soumises au chargement. En contraste, un échantillon correspondant coupé dans la direction transversale a une exposition de grain de bout à tous les points le long de sa longueur. Le grain de bout est particulièrement prononcé dans la direction transversal court sur les forgés à matrice conçus avec une ligne de bavure. Par conséquent, les composants forgés conçus pour réduire ou éliminer le grain de bout ont une meilleure résistance à la fissuration par corrosion sous contrainte.
Contraintes résiduelles
La contrainte de traction soutenue à la surface d'un forgé qui contribue à la fissuration par corrosion sous contrainte est le total des contraintes appliquées et résiduelles. Lorsque la contrainte résiduelle constitue un pourcentage significatif de la contrainte totale, elle doit être réduite ou éliminée. Les sources communes de contraintes résiduelles de traction incluent la trempe, l'usinage, et le mauvais ajustement en assemblage. Chacune peut être modifiée de manière appropriée pour réduire ou éliminer les contraintes de traction, surtout celles présentes dans une surface exposée. Par exemple, une trempe drastique place la surface d'un alliage traitable thermiquement dans un état de compression et le cœur dans un état de tension. De plus, la surface comprimée peut être entièrement enlevée pendant l'usinage grossier, exposant le matériau du cœur sous tension. Ce danger peut être évité en trempant après, plutôt qu'avant, l'usinage grossier. Dans certaines applications, une surface en tension est mise en compression par grenaillage.
La fissuration par contrainte d'hydrogène se produit sans corrosion. Par conséquent, son initiation n'est pas confinée aux surfaces extérieures en contact avec un milieu corrosif. Elle peut commencer à tout noyau approprié, tel qu'une inclusion ou un vide, ainsi qu'à une encoche de surface ou autre irrégularité. La fissuration par contrainte d'hydrogène à l'intérieur est décrite comme fragilisation par l'hydrogène ou écaillage par l'hydrogène. La fissuration par contrainte d'hydrogène a été observée, étudiée, et mise sous contrôle dans la plupart des aciers à haute résistance. La pratique moderne de fusion sous vide peut réduire l'hydrogène résiduel à des quantités négligeables. Une teneur en hydrogène de 3 à 6 ppm dans l'acier fondu à l'air peut être facilement abaissée à 0,6 à 1 ppm par remoulage sous vide à l'arc. Pourvu que la teneur initiale en hydrogène de l'acier soit acceptablement basse, les procédures de contrôle du matériau doivent assurer que la reprise d'hydrogène est évitée dans tout le traitement subséquent, y compris le forgeage, le traitement thermique, le décapage en bain de sel chaud, le décapage acide, et le placage. Pendant le forgeage, les aciers développent une calamine de surface et une couche de surface décarburée, qui sont toutes deux ensuite enlevées par grenaillage et usinage. À moins que l'acier ne soit décapé à l'acide, il n'y a pas de possibilité de reprise d'hydrogène.
De nombreuses pièces critiques faites à partir de forgés en acier sont protégées par un revêtement de cadmium. Les pièces en acier traitées thermiquement à des niveaux de résistance supérieurs à 1 655 MPa sont particulièrement sensibles à la reprise d'hydrogène, au cas où elles seraient revêtues de cadmium, le revêtement est déposé sous vide. Les pièces traitées thermiquement à des niveaux de résistance inférieurs à 1 655 MPa peuvent être placées au cadmium électrolytiquement, pourvu qu'un bain de placage contenant du titane soit utilisé et que les pièces soient ensuite cuites à environ 190 °C pendant 12 heures.
Propriétés mécaniques
Un avantage majeur du façonnage de pièces métalliques par laminage, forgeage, ou extrusion découle des opportunités que de tels processus offrent au concepteur quant au contrôle du flux de grain. La résistance de ces produits forgés et similaires est presque toujours la plus grande dans la direction longitudinale (ou équivalente) du flux de grain, et la capacité de charge maximale dans la pièce finie est atteinte en fournissant un motif de flux de grain parallèle à la direction des charges de service majeures appliquées lorsque, en plus, un métal sain, dense, de bonne qualité et de taille de grain suffisamment fine a été produit tout au long.
Flux de grain et anisotropie
L'acier qui est laminé, forgé, ou extrudé développe et retient une structure de grain fibreuse alignée dans la direction principale du travail. Cette caractéristique devient visible sur les surfaces externes et sectionnelles des produits forgés lorsque les surfaces sont convenablement préparées et attaquées. Les fibres sont le résultat de l'élongation des constituants microstructuraux de l'acier dans la direction du travail. Donc, l'expression « direction du flux de grain » est normalement utilisée pour décrire la direction dominante de ces fibres dans les produits métalliques forgés.
Dans l'acier forgé, la direction du flux de grain est également mise en évidence par les mesures des propriétés mécaniques. La résistance et la ductilité sont presque toujours plus grandes dans la direction parallèle à celle du travail. La caractéristique de montrer différentes valeurs de résistance et de ductilité par rapport à la direction du travail est appelée anisotropie mécanique et est exploitée dans la conception de produits forgés. Bien que les meilleures propriétés dans les aciers forgés soient le plus fréquemment la direction longitudinale (ou équivalente), les propriétés dans d'autres directions peuvent encore être supérieures à celles dans les produits non forgés, c'est-à-dire dans les lingots coulés ou dans le stock de forgeage pris à partir d'un lingot légèrement travaillé.
Les sections rectangulaires montrent l'anisotropie parmi les trois directions principales : longitudinale, transversal long, et transversal court. Une conception qui emploie une section rectangulaire implique les propriétés dans toutes ces directions, pas seulement la longitudinale. Par conséquent, les charges de service longitudinale, transversal long, et transversal court des sections rectangulaires sont analysées séparément.
Anisotropie dans l'acier à haute résistance
Bien que tous les aciers forgés soient mécaniquement anisotropes, les effets de l'anisotropie sur les propriétés mécaniques varient parmi différents métaux et alliages. Par exemple, un acier fondu sous vide d'une composition donnée est généralement moins mécaniquement anisotrope qu'un acier tué conventionnellement, fondu à l'air, de la même composition. La réponse à l'attaque pour révéler la caractéristique de flux de grain de l'anisotropie varie également. Les aciers avec une mauvaise résistance à la corrosion sont facilement attaqués, tandis que ceux avec une bonne résistance à la corrosion nécessitent des attaquants plus corrosifs et des temps d'attaque prolongés pour révéler le flux de grain. En général, les propriétés de fatigue sont marquément affectées par la relation de la direction des lignes de flux à la direction des contraintes des charges appliquées. Lorsque les lignes de flux sont perpendiculaires aux contraintes de charge, un effet de concentration de contrainte est produit.
Lubrifiants de forgeage
Depuis de nombreuses années, les mélanges huile-graphite ont normalement été utilisés comme lubrifiants pour le forgeage des aciers au carbone et alliés. Les avancées récentes dans la technologie des lubrifiants ont cependant abouti à de nouveaux types de lubrifiants, y compris les mélanges eau/graphite et les lubrifiants synthétiques à base d'eau. Chacun des lubrifiants normalement utilisés a des avantages ainsi que des limitations (Tableau 2) qui doivent être équilibrés contre les exigences du processus.
| Tableau 2 : Avantages et limitations des principaux lubrifiants utilisés pour le forgeage à chaud des aciers | |||
|---|---|---|---|
| N° | Type de lubrifiant | Avantages | Limitations |
| 1 | Micro-graphite à base d'eau | Élimine la fumée et le feu ; fournit le refroidissement des matrices ; est facilement dilué avec de l'eau | Doit être appliqué par pulvérisation pour de meilleurs résultats |
| 2 | Synthétique à base d'eau | Élimine la fumée et le feu ; est plus propre que les huiles ou le graphite à base d'eau ; aide au refroidissement des matrices ; est facilement dilué, et ne nécessite pas d'agitation après le mélange initial ; réduit le colmatage de l'équipement de pulvérisation ; ne transfère pas de pigment foncé à la pièce | Doit être pulvérisé ; manque de la lubrifiance du graphite pour les opérations de forgeage sévères |
| 3 | Graphite à base d'huile | Film fluide se prêtant soit à l'application par pulvérisation, soit par tamponnage ; a de bonnes performances sur une large gamme de température (jusqu'à 540 °C). | Génère de la fumée, du feu, et des odeurs nauséabondes ; la nature explosive peut raccourcir la vie des matrices ; a des implications potentiellement graves pour la santé et la sécurité des travailleurs |
Critères de sélection
La sélection du lubrifiant pour le forgeage est basée sur plusieurs facteurs, y compris la température de forgeage, la température de matrice, l'équipement de forgeage, la méthode d'application du lubrifiant, la complexité de la pièce forgée et les considérations environnementales et de sécurité. Aux températures normales de forgeage à chaud pour les aciers au carbone et alliés, les lubrifiants à base de graphite à base d'eau sont utilisés presque exclusivement, bien que certains ateliers à marteau emploient encore le graphite à base d'huile.
La gamme de température de formage tiède la plus commune pour les aciers au carbone et alliés est de 540 °C à 870 °C. En raison de la sévérité des conditions de forgeage à ces températures, les revêtements de billette sont souvent utilisés en conjonction avec les lubrifiants de matrice. Les revêtements de billette utilisés incluent le graphite dans un support fluide ou les revêtements à base d'eau utilisés en conjonction avec le revêtement de conversion phosphaté de la pièce. Pour des températures de forgeage encore plus basses (moins d'environ 400 °C), le disulfure de molybdène a une capacité de charge supérieure à celle du graphite. Le disulfure de molybdène peut être appliqué soit sous forme solide, soit dispersé dans un support fluide.
Traitement thermique des forgés en acier au carbone et allié
Normalement, les forgés en acier sont spécifiés sur la base de l'une des quatre conditions principales : (i) tel que forgé sans traitement thermique supplémentaire, (ii) traité thermiquement pour l'usinabilité, (iii) traité thermiquement pour les propriétés mécaniques/physiques finales, ou (iv) traitement thermique spécial pour améliorer la stabilité dimensionnelle, particulièrement dans les configurations de pièces plus complexes.
Tel que forgé sans traitement thermique supplémentaire
Bien que la grande majorité des forgés en acier soient traités thermiquement avant utilisation, une grande tonnage d'acier à faible carbone (0,1 % à 0,25 % C) est utilisé dans l'état tel que forgé. Dans de tels forgés, l'usinabilité est bonne, et peu est gagné en termes de résistance par traitement thermique. En fait, un certain nombre de spécifications largement utilisées permettent cette option économique. Il est également intéressant de noter que, comparé aux propriétés produites par la normalisation, la résistance et l'usinabilité sont légèrement meilleures, ce qui est très probablement attribuable au fait que la taille de grain est quelque peu plus grossière que dans l'état normalisé.
Traité thermiquement pour l'usinabilité
Lorsqu'un composant fini usiné doit être produit à partir d'un forgé grossièrement dimensionné, l'usinabilité devient une considération vitale pour optimiser la durée de vie de l'outil, augmenter la productivité, ou les deux. La spécification ou le dessin de forgeage peut spécifier le traitement thermique. Cependant, lorsque les spécifications donnent seulement la dureté maximale ou des spécifications microstructurales, le cycle thermique le plus économique et efficace doit être sélectionné. Les traitements thermiques disponibles incluent le recuit complet, le recuit de sphéroïdisation, le recuit sous-critique, la normalisation, ou la normalisation et le revenu. Le traitement thermique choisi dépend de la composition de l'acier et des opérations d'usinage à effectuer. Certaines nuances d'acier sont intrinsèquement molles tandis que d'autres deviennent assez dures en refroidissant depuis la température de finition après le forgeage à chaud. Un certain type de recuit est généralement requis ou spécifié pour améliorer l'usinabilité.
Traité thermiquement pour les propriétés mécaniques/physiques finales
La normalisation ou la normalisation et le revenu peuvent produire la dureté minimale requise et la résistance à la traction ultime minimale. Cependant, pour la plupart des aciers, un cycle de durcissement (austénitisation) et de trempe (dans l'huile, l'eau, ou un autre milieu, selon la taille de section et la trempabilité) est employé, suivi de revenu pour produire la dureté, la résistance, la ductilité et les propriétés d'impact appropriées. Pour les forgés en acier à traiter thermiquement au-dessus du niveau de résistance de 1 035 MPa et ayant des variations de taille de section, il est de pratique générale de normaliser avant l'austénitisation pour produire une taille de grain uniforme et minimiser les contraintes résiduelles internes. Dans certains cas, il est de pratique normale d'utiliser la chaleur pour le forgeage comme cycle d'austénitisation et de tremper à l'unité de forgeage. Le forgé est ensuite revenu pour compléter le cycle de traitement thermique. Bien qu'il y ait des limitations évidentes à cette procédure, des économies définies sont possibles lorsque la procédure est applicable (généralement pour des formes symétriques d'aciers au carbone qui nécessitent peu d'usinage final).
Traitement thermique spécial pour améliorer la stabilité dimensionnelle
Des traitements thermiques spéciaux, particulièrement dans des configurations de pièces plus complexes, sont parfois utilisés pour contrôler la distorsion dimensionnelle, soulager les contraintes résiduelles avant ou après les opérations d'usinage, éviter la fissuration à la trempe, ou prévenir le choc thermique ou le durcissement de surface (cémentation). Bien que la plupart des cycles de traitement thermique puissent s'appliquer, des traitements très spécifiques peuvent être nécessaires. De tels traitements s'appliquent normalement à des configurations de forgeage complexes avec des différences adjacentes d'épaisseur de section, ou à des aciers et alliages à très haute trempabilité. Lorsque la stabilité de pièces finies dimensionnées critique ne permet qu'un léger usinage du forgé après traitement thermique aux propriétés finales, des traitements spéciaux sont disponibles, incluant la trempe marche (marquenching), le soulagement de contrainte, et le revenu multiple.
De nombreuses applications, telles que les vilebrequins, arbres à cames, engrenages, rouleaux forgés, anneaux, certains roulements, et autres composants de machinerie, nécessitent une dureté de surface accrue pour la résistance à l'usure. Les surfaces importantes sont normalement durcies après usinage par trempe à la flamme ou par induction, cémentation, carbonitruration, ou nitruration. Ces processus sont listés dans l'ordre approximatif de coût croissant et de température maximale décroissante. Cette dernière considération est importante en ce que la distorsion dimensionnelle diminue normalement avec la diminution de la température. Cela est particulièrement vrai de la nitruration, qui est généralement effectuée en dessous de la température de revenu pour l'acier utilisé dans le forgé.
Aciers de forgeage microalliés
Le microalliage (l'utilisation de petites quantités d'éléments tels que le vanadium et le niobium pour renforcer les aciers) est en pratique depuis les années 1960 pour contrôler la microstructure et les propriétés des aciers à faible carbone. La plupart des développements précoces ont été liés aux produits plats laminés dans lesquels la précipitation microalliée, le laminage contrôlé, et la technologie moderne de fabrication de l'acier se sont combinés pour augmenter la résistance de manière significative par rapport à celle des aciers à faible carbone.
L'application de la technologie de microalliage aux aciers de forgeage a pris du retard par rapport à celle des produits plats laminés en raison des exigences de propriétés différentes et du traitement thermomécanique des aciers de forgeage. Les aciers de forgeage sont normalement utilisés dans des applications dans lesquelles une haute résistance, une résistance à la fatigue, et une résistance à l'usure sont nécessaires. Ces exigences sont le plus souvent satisfaites par des aciers à carbone moyen. Ainsi, le développement d'aciers de forgeage microalliés s'est basé autour des nuances contenant 0,3 % à 0,5 % C.
La force motrice derrière le développement d'aciers de forgeage microalliés a été le besoin de réduire les coûts de production. Cela est accompli dans ces matériaux par le biais d'un traitement thermomécanique simplifié (c'est-à-dire un refroidissement contrôlé suivant le forgeage à chaud) qui atteint les propriétés désirées sans les traitements de trempe et de revenu séparés requis par les aciers au carbone et alliés conventionnels. À la Figure 6, la séquence de traitement pour les aciers conventionnels (trempés et revenus) est comparée avec le processus de forgeage d'acier microallié.
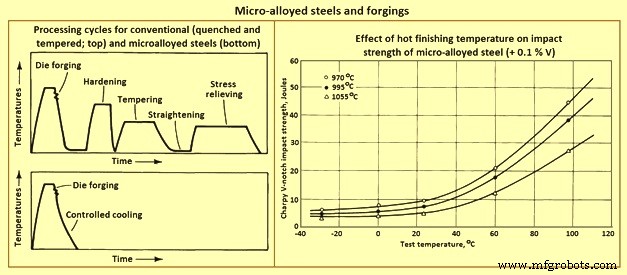
Figure 6 : Aciers microalliés et forgés
Effets des éléments de microalliage
Carbone
La plupart des aciers microalliés développés pour le forgeage ont des teneurs en carbone variant de 0,3 % à 0,5 %, ce qui est assez élevé pour former une grande quantité de perlite. La perlite est responsable d'un renforcement substantiel. Ce niveau de carbone diminue également la solubilité des constituants microalliés dans l'austénite.
Niobium, vanadium et titane
La formation de précipités carbonitrures est l'autre mécanisme majeur de renforcement des aciers de forgeage microalliés. Le vanadium, en quantités variant de 0,05 % à 0,2 %, est l'addition de microalliage la plus courante utilisée dans les aciers de forgeage. Le niobium et le titane améliorent la résistance et la ténacité en fournissant un contrôle de la taille de grain d'austénite. Fréquemment, le niobium est utilisé en combinaison avec le vanadium pour atteindre les avantages du contrôle de la taille de grain d'austénite (du niobium) et de la précipitation de carbonitrure (du vanadium).
Manganèse
Le manganèse est utilisé en quantités relativement grandes (1,4 % à 1,5 %) dans de nombreux aciers de forgeage microalliés. Il tend à réduire l'épaisseur des lames de cémentite tout en maintenant l'espacement interlamellaire de la perlite développée. Donc, des niveaux élevés de manganèse nécessitent des teneurs en carbone plus basses pour retenir les grandes quantités de perlite requises pour une dureté élevée. Le manganèse fournit également un renforcement substantiel en solution solide, améliore la solubilité des carbonitrures de vanadium, et abaisse la température de solvus pour ces phases.
Silicium
La teneur en silicium de la plupart des aciers de forgeage microalliés commerciaux est d'environ 0,3 %. Certaines nuances contiennent jusqu'à 0,7 %. Des teneurs en silicium plus élevées sont associées à une ténacité significativement plus élevée, apparemment à cause d'une quantité accrue de ferrite par rapport à celle formée dans les aciers ferrite-perlite avec des teneurs en silicium plus basses.
Soufre
De nombreux aciers de forgeage microalliés, particulièrement ceux nécessaires pour l'utilisation dans les forgés automobiles où l'usinabilité est critique, ont des teneurs en soufre relativement élevées. Les teneurs en soufre plus élevées contribuent à leur usinabilité, qui est comparable à celle des aciers trempés et revenus.
Aluminium et azote
Comme dans les aciers à grain fin trempables, l'aluminium est important pour le contrôle de la taille de grain d'austénite dans les aciers microalliés. Le mécanisme de contrôle de la taille de grain par l'aluminium est la formation de particules de nitrure d'aluminium. Il a été montré que l'azote est le composant interstitiel majeur du carbonitrure de vanadium. Pour cette raison, des teneurs en azote modérées à élevées sont nécessaires dans les aciers microalliés contenant du vanadium pour promouvoir un renforcement par précipitation efficace.
Forgeage contrôlé
Le concept de contrôle de la taille de grain a été utilisé pendant de nombreuses années dans la production de produits plats laminés. Particulièrement dans le laminage de brames, la capacité d'augmenter la température de recristallisation de l'austénite en utilisant de petites additions de niobium est bien connue. Le processus utilisé pour produire ces aciers est généralement appelé laminage contrôlé. Les avantages du contrôle de la taille de grain d'austénite ne sont pas, bien sûr, limités aux produits plats laminés. Bien que les températures de finition plus élevées nécessaires pour le laminage de barres limitent l'utilité de cette approche au contrôle microstructural, les températures de finition pour les aciers à barres microalliés doivent néanmoins être contrôlées.
Il a été montré que, bien que la résistance ne soit pas significativement affectée par la température de finition, la ténacité des aciers microalliés contenant du vanadium diminue avec l'augmentation de la température de finition. Cet effet est montré à la Figure 6, qui compare la résistance à l'impact Charpy V pour un acier microallié fini à trois températures. Cet effet néfaste d'une température de finition élevée sur la ténacité à l'impact se reporte également aux opérations de forgeage, c'est-à-dire que plus la température de finition en forgeage est basse, plus la ténacité résultante est élevée, et vice versa. Après des tests approfondis, il a été montré que la température de finition pour le forgeage, si elle est réduite à près de 1 000 °C, résulte en des propriétés d'impact égales ou meilleures que celles de la barre laminée à chaud. Il est également montré que le préchauffage par induction rapide est bénéfique pour les aciers de forgeage microalliés, et que des économies de coûts de 10 % (pour les forgés microalliés standards) à 20 % (pour les nuances resulfurées) sont possibles.
Les températures de finition plus basses prennent cependant leur tribut en termes de pressions de forgeage plus élevées requises (et donc de capacités de machine plus élevées nécessaires) et d'usure de matrice accrue. La ténacité améliorée résultant de températures de finition plus basses, ainsi que toute économie de coûts qui peut être réalisée comme résultat de l'élimination du traitement thermique, doit être pesée contre les augmentations de coûts causées par ces facteurs.
Aciers de forgeage microalliés pour emboutissage à froid
Les aciers utilisés dans la production de fixations à haute résistance par emboutissage à froid ont été précédemment produits à partir d'aciers alliés trempés et revenus. Pour obtenir une résistance suffisante avec une ductilité adéquate, six étapes de traitement étaient nécessaires. Les développements récents ont conduit à l'utilisation d'aciers microalliés niobium-bore qui n'ont pas besoin de traitement thermique. Ces aciers font usage des additions de niobium et de bore pour développer des structures bainitiques avec des taux d'écrouissage élevés. Dans la plupart des cas, ils utilisent la déformation de l'emboutissage à froid pour atteindre les niveaux de résistance requis sans traitement thermique.
Processus de fabrication
- Alliage 10 (C17500) – Performance forgeage et extrusion TF00
- Alliage 3 (C17510) – Haute Conductivité, Résistance Modérée pour Forgeage et Extrusion par Materion
- Alliage 3 (C17510) : Solution premium forgeage et extrusion TF00
- Alliage 25 (C17200) : Alliage cuivre-béryllium haute résistance pour forgeage et extrusion – État TB00
- Alliage 25 (C17200) Forgeage & Extrusion – Alliage cuivre le plus résistant (TF00)
- AMPCOLOY® 972 Forgeages : Alliage haute performance à base de cuivre
- AMPCO® 18 Forgings : Alliage Haute Résistance et Durable pour Applications Critiques
- Acier à outils expliqué : propriétés clés et applications dans la construction et la fabrication
- Acier à outils : types, propriétés et applications industrielles clés