



Essais non destructifs avancés pour la qualité et la fiabilité de l'acier
Essais non destructifs des aciers
Les essais non destructifs (END) des aciers sont un ensemble de techniques d'analyse utilisées pour évaluer les propriétés des matériaux, composants ou soudures en acier sans leur causer de dommage. Les techniques END permettent de détecter et d'évaluer les défauts internes et de surface (tels que imperfections, discontinuités et fissures, etc.) qui pourraient provoquer une rupture dans les conditions d'exploitation prévues. Ces défauts internes et de surface peuvent être des zones d'intégrité moindre par rapport au reste du matériau ou consister en la présence de fissures, de vides et d'autres imperfections. Les END donnent des résultats indirects mais valides et, par définition, laissent l'objet testé apte à son utilisation prévue.
Les termes examen non destructif (END), inspection non destructive (IND) et évaluation non destructive (END) sont également utilisés pour ces techniques de test. Comme il n'y a pas d'altération permanente du matériau en acier testé par les techniques END, celles-ci sont considérées comme très importantes pour l'inspection des matériaux. Les END permettent d'économiser à la fois de l'argent et du temps dans l'évaluation des produits, le dépannage et la recherche.
Les techniques END constituent un type de travail très spécialisé qui joue une fonction critique. Ces techniques nécessitent les services de techniciens hautement spécialisés et qualifiés qui utilisent des équipements et des méthodes sophistiqués pour évaluer des zones du composant en acier difficiles ou impossibles à examiner à l'œil nu.
Les techniques END sont utilisées pour détecter les défauts lors de la fabrication et de la mise en œuvre ainsi que ceux développés pendant le service des composants en acier. Cependant, il n'est pas possible de détecter tous les défauts possibles en examinant un composant par END. De plus, dans les END, ce n'est pas le défaut qui est détecté mais l'effet résultant sur le matériau, tel que la modification de propriétés physiques (atténuation aux ultrasons ou conductivité électrique, etc.). Les techniques END ne fournissent pas d'informations directes mais indirectes qui doivent être interprétées. Certaines techniques END sont plus directes et précises que d'autres.
Il existe une variété de techniques END qui peuvent être utilisées pour évaluer les matériaux, composants ou soudures en acier. Toutes les techniques END partagent plusieurs éléments communs :
- Il existe une source d'énergie de sondage ou un milieu de sondage.
- Il existe une discontinuité qui doit provoquer un changement ou une altération du milieu de sondage.
- Il existe un moyen de détecter ce changement.
- Il existe un moyen d'indiquer ce changement.
- Il existe un moyen d'observer et/ou d'enregistrer cette indication afin qu'une interprétation puisse être faite.
L'adéquation d'une technique END pour une application donnée est déterminée en considérant les éléments ci-dessus. La source d'énergie de sondage ou le milieu de sondage doit être approprié à l'objet testé et au défaut ou à la discontinuité recherchée. Si un défaut est présent, il doit être capable de modifier d'une manière ou d'une autre le milieu de sondage. Une fois modifié, il doit y avoir un moyen de détecter ces changements. Ces changements du milieu de sondage par la discontinuité doivent former une indication ou être enregistrés. Enfin, cette indication doit être examinée pour être interprétée et classer la discontinuité.
Un certain nombre de techniques END ont été développées, chacune ayant des avantages et des limitations la rendant plus ou moins appropriée pour une application donnée. Avec la variété de techniques END disponibles, il est important de sélectionner celle qui fournit les résultats nécessaires. Une combinaison de différentes techniques END peut également être appliquée pour garantir que le matériau ou le composant est apte à l'utilisation.
Il existe de nombreuses méthodes d'END des matériaux et composants en acier. Les méthodes END les plus courantes utilisées pour l'évaluation des matériaux, composants ou soudures en acier sont : (i) inspection visuelle, (ii) inspection par ressuage, (iii) contrôle par magnétoscopie, (iv) inspection radiographique, (v) contrôle par ultrasons, et (vi) contrôle par courants de Foucault.
Inspection visuelle
L'inspection visuelle est la forme d'examen END la plus courante, primaire, peu coûteuse et la plus ancienne. Elle repose sur la détection d'imperfections de surface à l'œil, ne nécessite aucun équipement de test spécial (excepté des aides simples comme une loupe) et peut être réalisée plus rapidement et économiquement. Cependant, en raison de la nature subjective des inspections visuelles, la variabilité des résultats est courante. Il n'est également pas possible de détecter par inspection visuelle les défauts qui ne sont pas visibles à l'œil. Les trois exigences de base pour l'inspection visuelle sont : (i) une bonne vision pour pouvoir voir la discontinuité recherchée, (ii) un bon éclairage, le type de lumière correct est important, et (iii) de l'expérience pour pouvoir reconnaître la discontinuité.
Inspection par ressuage
Dans la méthode d'inspection par ressuage, un pénétrant coloré est utilisé pour détecter les défauts de surface par la « réapparition » d'un milieu pénétrant sur un fond contrasté. Le pénétrant coloré est appliqué sur la surface pré-nettoyée du matériau en acier à tester et laissé pendant une période prescrite (temps de pénétration) pendant que l'action capillaire l'attire vers les défauts de surface. L'excès de pénétrant est ensuite retiré et un révélateur est appliqué. Le révélateur inverse l'action capillaire et attire le pénétrant hors de la faille. Les indications résultantes révèlent la présence de la faille pour qu'elle puisse être vue visuellement et les défauts peuvent être observés et évalués par le technicien. L'inspection par ressuage est illustrée à la Fig. 1.
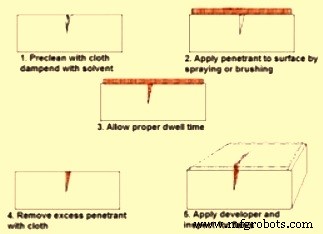
Fig. 1 Inspection par ressuage
Il existe deux méthodes de classification des pénétrants colorés : (i) par le type d'indication produite, et (ii) la méthode d'élimination. Les résultats des tests de ressuage sont également affichés de deux manières : visible et fluorescent. Le type de pénétrant visible produit une ligne ou une indication de contrainte rouge vif sur un fond de révélateur blanc lorsqu'il est vu sous de bonnes conditions de lumière blanche. Le pénétrant fluorescent produit une indication fluorescente verte lorsqu'il est observé sous une lumière ultraviolette. Comme l'œil humain perçoit plus facilement une indication fluorescente qu'une indication visible, l'utilisation de l'inspection par ressuage fluorescent est un test plus sensible.
La deuxième méthode de classification des pénétrants est basée sur la façon dont l'excès de pénétrant est retiré de la surface de test. Les pénétrants sont soit lavables à l'eau, soit éliminables au solvant, soit post-émulsifiables. Les pénétrants lavables à l'eau contiennent un émulsifiant qui permet de rincer le pénétrant à l'aide d'un jet d'eau à basse pression. Les pénétrants à élimination par solvant nécessitent un solvant pour retirer l'excès de pénétrant de la surface de test. Les pénétrants post-émulsifiables sont retirés en ajoutant un émulsifiant après le temps de pénétration.
Ce processus est simple, polyvalent et rentable et peut être encore amélioré en utilisant des colorants vifs ou fluorescents. Le seul inconvénient est qu'il ne peut détecter que les défauts de surface.
Contrôle par magnétoscopie
Le contrôle par magnétoscopie est utilisé pour localiser les discontinuités ou défauts de surface et sous-surface dans les matériaux ferromagnétiques comme les aciers. De tels défauts présents dans une pièce aimantée provoquent un champ magnétique (flux) à quitter la pièce. Si des particules magnétiques sont appliquées sur cette surface, elles seront maintenues en place par la fuite de flux pour donner une indication visuelle. Bien que plusieurs méthodes de tests de particules magnétiques puissent être utilisées, elles reposent toutes sur ce même principe général. C'est un processus très simple et rentable.
Un test de particules magnétiques est effectué en créant un champ magnétique dans la pièce à tester en appliquant les particules magnétiques sur la surface de test. Le processus se fait soit sur le terrain, en utilisant des yokes magnétiques portables, soit en atelier en utilisant un banc magnétique. Le banc est plus efficace pour de grands volumes de travail.
Le contrôle par magnétoscopie de l'acier est généralement effectué en utilisant un certain type d'électroaimant. Un électroaimant repose sur le principe qu'il existe un champ magnétique associé à tout conducteur électrique. Soit du courant alternatif (CA) soit du courant continu (CC) peut être utilisé pour induire un champ magnétique. Le champ magnétique créé par le CA, en raison de l'« effet de peau », est le plus fort à la surface de l'objet testé. Le CA offre également une plus grande mobilité des particules sur la surface de l'objet, leur permettant de se déplacer librement pour localiser les zones de fuite de flux, même si la surface de l'objet est irrégulière. Le CC induit des champs magnétiques qui ont un pouvoir de pénétration plus grand et peuvent être utilisés pour détecter les discontinuités sous-superficielles.
Inspection radiographique
L'inspection radiographique est une technique basée sur l'utilisation de rayonnements électromagnétiques à courte longueur d'onde traversant le matériau en acier. La méthode de radiographie traditionnelle est le processus d'enregistrement permanent sur film radiographique d'objets testés afin de détecter les défauts. Elle se fait en exposant l'objet testé soit à des rayons X générés électriquement, soit à des rayons gamma provenant d'une source radioactive. Le rayonnement de la source traverse l'objet et est enregistré sur un film radiographique. Le film est développé et le film traité (radiographie) est examiné par des techniciens qualifiés capables de détecter les défauts et anomalies conformément aux codes et normes applicables.
Le principe utilisé dans cette technique est que les objets en acier avec des zones d'épaisseur réduite ou de densité matérielle inférieure laissent passer plus de rayonnements et absorbent donc moins de rayonnement. Le rayonnement qui atteint le film après avoir traversé le matériau forme une image d'ombre sur la radiographie. Les zones de faible absorption (scories, vides, porosité) apparaissent comme des zones sombres sur la radiographie, tandis que les zones de forte absorption (inclusions denses) apparaissent comme des zones claires.
Les discontinuités sous-superficielles facilement détectées par cette méthode sont les vides, les défauts, les inclusions métalliques et non métalliques, et les fissures.
Les avancées récentes en inspection radiographique incluent la radiographie numérique, qui ne nécessite pas l'utilisation de films coûteux et d'équipements de développement.
Contrôle par ultrasons
Le contrôle par ultrasons (UT) est une méthode d'inspection qui utilise des ondes sonores de haute fréquence (ultrasons) au-dessus de la gamme d'audition humaine, pour mesurer les propriétés géométriques et physiques des matériaux en acier. Cette méthode utilise des ondes sonores générées électriquement pour pénétrer à travers l'objet en acier afin de détecter les défauts. La réflexion, la réfraction et l'absorption soniques sont ensuite affichées et enregistrées sur un écran à tube cathodique (CRT) pour interprétation. Ce processus nécessite beaucoup plus de compétence et d'expérience pour fournir des interprétations précises.
L'un des principaux avantages de l'UT est qu'il est considéré comme un test véritablement volumétrique. Il est capable de déterminer non seulement la longueur et la localisation d'un défaut, mais fournit également à l'opérateur des informations sur le type de défaut trouvé. L'avantage majeur de l'UT est qu'il ne nécessite l'accès qu'à un seul côté du matériau testé. Un autre avantage important est que l'UT détecte les discontinuités planes critiques telles que les fissures et les manques de fusion. L'UT est plus sensible aux discontinuités qui se trouvent perpendiculairement au faisceau sonique. Comme une variété d'angles de faisceau peut être utilisée, l'UT peut détecter les stratifications, les manques de fusion et les fissures orientées de manière à ce que la détection par radiographie ne serait pas possible. L'UT a une grande capacité de pénétration.
Les avancées dans les équipements UT, notamment le réseau phasé (phased array) et la technologie tridimensionnelle (3D), ont grandement augmenté la flexibilité et l'adaptabilité de l'UT pour tous types de travaux END.
Contrôle par courants de Foucault
Dans le contrôle par courants de Foucault (ET), une bobine parcourue par un courant alternatif est placée près de la surface de l'éprouvette, ou autour de celle-ci. Le courant dans la bobine génère des courants de Foucault circulants dans l'éprouvette près de la surface et ceux-ci affectent à leur tour le courant dans la bobine par induction mutuelle. Les défauts et variations de matériau dans l'éprouvette affectent la force des courants de Foucault. La présence de défauts est donc mesurée par les changements électriques dans la bobine d'excitation. Les changements de tension et de phase peuvent être mesurés, mais certains instruments plus simples ne mesurent que les changements de tension.
La force des courants de Foucault produits dépend de la conductivité électrique de l'éprouvette, de la perméabilité magnétique de l'éprouvette testée, de la distance entre l'éprouvette et la bobine, de la fréquence AC utilisée dans la bobine d'excitation, des dimensions de la bobine et de l'éprouvette, et de la présence de défauts. Une grande partie du succès des tests ET dépend de la séparation des effets de ces variables. La plupart des instruments à courants de Foucault nécessitent un étalonnage sur un ensemble d'éprouvettes de test et la sensibilité aux défauts peut être très élevée.
La technique de contrôle par courants de Foucault est utilisée pour la détection de fissures, les mesures d'épaisseur de matériau, les mesures d'épaisseur de revêtement et les mesures de conductivité pour l'identification des matériaux, la détection de dommages thermiques, la détermination de la profondeur de cémentation, l'usure de selle, la piqûre, la fissuration transversale, les bombements de gel, les fentes, les bosses, la surveillance du traitement thermique, le tri rapide de petits composants pour défaut, variation de taille ou variation de matériau.
Les courants de Foucault sont un outil utile pour détecter les dommages par corrosion et autres dommages causant un amincissement du matériau dans les parois de tubes tels que les échangeurs de chaleur et les tubes de chaudière. La méthode par courants de Foucault est très efficace pour les défauts de surface et sous-superficiales, sensible aux petites fissures et autres défauts et nécessite très peu de préparation de la pièce. Elle est limitée aux matériaux conducteurs, avec la surface accessible à la sonde.
Processus de fabrication
- Guide Expert des Techniques de Polarisation JFET : Atteindre des Circuits Stables et Haute Performance
- Guide Expert des Techniques de Polarisation pour IGFETs
- Techniques de test logiciel : types, avantages et inconvénients
- Mark Carlos élu président du comité E07 d'ASTM sur les essais non destructifs
- Qu'est-ce que les essais destructifs et leurs applications critiques
- Essai non destructif (END) : méthodes complètes et applications
- Maîtriser la forge : 16 techniques essentielles du débutant au professionnel
- Contrôles non destructifs des moulages : garantir qualité et fiabilité
- Comment tester votre alternateur : Méthodes expertes pour résultats fiables