



Optimisation de la technologie de frittage et de la conception des machines pour la production de minerai de fer
Technologie de frittage pour minerais de fer et optimisation de la conception des machines de frittage
La technologie de frittage dans sa forme la plus basique est très simple et est utilisée depuis le début du XXe siècle. Cependant, si la technologie de base est simple, le contrôle du processus repose sur un nombre de paramètres de processus interdépendants extrêmement complexes et nécessite une compréhension approfondie de l'effet de ces paramètres sur la capacité de production et la qualité du fritté.
Technologie de base du frittage
La technologie de frittage est essentiellement un processus d'agglomération pour les fines de minerai de fer qui dépend de la chaleur pour faire fondre la surface des particules plus petites ensemble afin de former des agglomérats plus grands. Une usine de frittage typique se compose de plusieurs unités opérationnelles séquentielles avec la machine de frittage au cœur de l'usine. La séquence simplifiée du processus est la suivante.
Les matières premières composées de fines de minerai de fer, coke de soufflerie, correctifs de scories tels que calcaire, dolomite, minerai de manganèse, chaux, quartzite, sable, etc., et matériaux de déchet tels que calamine, criblages, poussières, boues, scories de convertisseur, etc. sont dosés et convoyés vers un système de mélange. Les matières premières sont mélangées dans un tambour mélangeur rotatif après addition de fines de retour de frittage et d'eau pour obtenir une charge verte pour le processus. Le processus de mélange est normalement appelé « nodulisation ». La charge verte nodulisée est chargée sur le strand de la machine de frittage au-dessus d'une couche de fond calibrée pour former le « lit de frittage ». Ce lit passe sous le four d'allumage (hotte) pour initier la réaction. Les brûleurs dans la hotte allument le carbone dans la charge verte sous forme de coke de soufflerie. La réaction se propage par réaction chimique entre le carbone et l'air aspiré à travers le lit de frittage par les ventilateurs d'extraction. Le fritté brûle verticalement tandis que le lit se déplace horizontalement vers l'extrémité de décharge. Le matériau fritté est déchargé à travers un concasseur de fritté chaud sur un refroidisseur de fritté, où de l'air ambiant est soufflé à travers le fritté chaud concassé depuis le bas. Après refroidissement, le fritté est convoyé vers une section de concassage et criblage où il est calibré et finalement convoyé soit vers le silo de stockage du haut fourneau, soit vers le stockage de fritté.
Les machines de frittage normalement utilisées sont des machines en ligne droite pour les grandes usines et des machines annulaires pour les petites usines. Les gaz d'échappement sont généralement nettoyés dans des cyclones et séparateurs électrostatiques avant d'être rejetés dans l'atmosphère.
En plus de toutes les autres exigences, la conception d'une usine de frittage moderne avec une machine à strand doit répondre aux exigences de préparation et manutention des matières premières ainsi que de calibrage et manutention du produit, avec des systèmes de contrôle et d'instrumentation raisonnablement sophistiqués.
L'homogénéité supérieure et la haute perméabilité du mélange brut de frittage sont des facteurs décisifs pour obtenir une productivité et une qualité de fritté élevées avec une consommation d'énergie réduite.
Après refroidissement, le produit fritté est calibré dans la section de concassage et criblage. Le matériau fritté refroidi est réduit en taille pour trois applications différentes : (i) fines de retour au processus de frittage, (ii) couche de fond, et (iii) pour utilisation en charge de haut fourneau. Les particules à grains fins sont recyclées vers le processus de frittage, les particules de taille moyenne sont généralement utilisées comme couche de fond pour la protection des chariots à palettes, et les particules de plus grande taille sont convoyées vers le haut fourneau.
La machine de frittage proprement dite reste le cœur de la technologie de fabrication du fritté et comporte les composants principaux (Figure 1) : (i) chariots à palettes, (ii) entraînement du strand de frittage, (iii) mécanisme de reprise, (iv) four d'allumage, et (v) pont de décharge et concasseur de fritté chaud. Les grandes lignes des exigences de conception et approches d'ingénierie pour ces composants sont décrites ci-dessous.
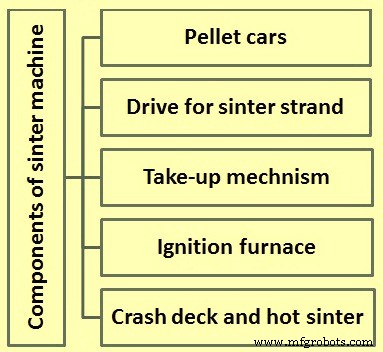
Fig 1 Composants principaux de la machine de frittage
Chariots à palettes
Les chariots à palettes transportent la charge verte le long du strand de la machine et au-dessus des caissons à vent (où il y a une pression négative) pendant que le processus de frittage de la charge verte se déroule. Le strand de frittage se compose de plusieurs chariots à palettes et peut être considéré comme une chaîne sans fin non liée en raison de son mouvement. De ce fait, les chariots à palettes sont soumis à des contraintes résultant de :
- L'exposition à des variations thermiques cycliques dues aux températures élevées subies sur le côté frittage (supérieur) du strand et au refroidissement des chariots sur le côté retour (inférieur) des sections du strand.
- L'exposition à des charges statiques cycliques provenant de la masse de la charge verte/fritté.
- L'exposition à des charges dynamiques cycliques provenant des forces transmises par les pignons d'entraînement, ainsi que par les chariots à palettes les uns contre les autres.
Bien que le développement des machines de frittage à strand et des matériaux pour leurs composants se poursuive depuis plus d'un siècle, le fait reste que le service exigeant mentionné ci-dessus entraîne la fatigue des matériaux les plus appropriés (fonte nodulaire, graphite en flocons, fonte blanche, etc.) dans un nombre limité de cycles. Par conséquent, de nombreuses usines de frittage prévoient généralement le remplacement des chariots à palettes basé sur une durée de vie moyenne de 10 ans, à un peu moins de 330 jours par an.
Le choix des matériaux et formes des composants des chariots à palettes est en outre déterminé par les exigences : (i) perte de charge minimale à travers les barres de grille, (ii) résistance à l'abrasion maximale des barres de grille, (iii) ductilité maximale et résistance à l'abrasion des joues par rapport au glissement de la charge verte et du matériau fritté, et (iv) remplaçabilité rapide des composants usés ou autrement inutilisables par du personnel pas totalement qualifié.
Entraînement du strand de frittage
Les chariots à palettes, qui ne sont pas liés, sont poussés le long du strand supérieur du châssis de la machine par les pignons d'entraînement, montés avec des disques de serrage sur un arbre commun. Les pignons sont généralement équipés de segments de dents remplaçables, coulés avec précision en acier spécial. Les dents transmettent une action de roulement sur les roues intérieures des ensembles d'essieux courts, dont quatre sont attachés à chaque chariot à palettes. Les roues extérieures des ensembles d'essieux courts servent à guider les palettes à leurs points de retour, c'est-à-dire aux stations d'entraînement et de décharge, tandis que les roues intérieures supportent les charges statiques et dynamiques pendant que les palettes sont poussées le long du strand.
L'entraînement du strand de frittage n'est généralement pas placé à l'extrémité de décharge du strand, pour des raisons de chaleur et de maintenabilité. Les choix de motorisation disponibles sont : (i) électromécanique, avec variateur de vitesse, ou (ii) électrohydraulique, avec pompe ou moteur à cylindrée variable. Il est possible d'utiliser soit des entraînements doubles, soit simples. Les raisons principales dans le choix des entraînements et arrangements sont : (i) réduction des charges en porte-à-faux par utilisation de réducteurs planétaires montés sur arbre, (ii) plage de vitesse, et (iii) la maintenabilité.
Mécanisme de reprise
Un mécanisme de reprise est prévu pour compenser la dilatation thermique différentielle entre les chariots à palettes mobiles et le châssis avec les rails et caissons à vent de la machine de frittage, tout en maintenant une pression adéquate pour éviter la séparation des faces des corps de palettes. Les mécanismes de reprise sont généralement automatiques par systèmes de contrepoids/poulies, ou avec système hydraulique. Les avantages d'un système hydraulique sont : (i) une pression minimale peut être maintenue pour réduire l'usure par frottement entre les faces des corps de palettes, et (ii) le remplacement d'ensembles de palettes uniques (ouverture du strand) est facilité par l'utilisation d'un vérin double effet (ou plusieurs).
Les constructeurs de machines, pour des raisons techniques valables, prévoient généralement pour les strands de grandes machines des mécanismes de reprise situés à l'extrémité de décharge du strand. Mais pour les strands de machines plus petites, il est plus réalisable de placer les mécanismes de reprise à l'extrémité froide d'entraînement. Dans les deux cas, le mécanisme respectif doit être conçu comme une unité mobile, soit montée sur un arrangement roue/rail, soit suspendue. Un mécanisme de guidage précis, permettant l'alignement de la station d'entraînement sur l'axe central du strand, est nécessaire.
Four d'allumage
Le four d'allumage dans une machine de frittage peut être décrit comme une boîte en acier revêtue de réfractaire, dans laquelle deux ou plusieurs brûleurs horizontalement opposés sont disposés. Tout type de combustible, comme combustible gazeux (gaz de cokerie, gaz de haut fourneau, gaz mixte, gaz naturel, etc.), combustibles liquides, ou combustibles solides (charbon pulvérisé) peut être utilisé comme source de chaleur. Des portes à manœuvre verticale ferment les faces du four d'allumage jusqu'au niveau supérieur de la charge verte, afin de minimiser les pertes de chaleur. Le but du four d'allumage est d'allumer la couche supérieure en allumant le carbone du coke de soufflerie dans la charge verte.
Pour répondre aux exigences ci-dessus, le four d'allumage doit être équipé des caractéristiques suivantes :
- La flamme des brûleurs doit fonctionner à faible vitesse pour éviter de perturber le lit de charge verte.
- Une flamme de forme plate est avantageuse pour une allumage rapide et uniforme de la charge verte.
- Une disposition appropriée est essentielle pour obtenir un apport contrôlé d'air de refroidissement aux brûleurs afin d'atteindre la température de flamme désirée.
- Des commandes de brûleurs adéquates et faciles à utiliser doivent être disponibles.
- Tous les commandes du four doivent être à sécurité intégrée (fail-safe).
- Les flammes pilotes doivent être fiables, par exemple si les brûleurs fonctionnent avec un gaz de pouvoir calorifique faible et/ou fluctuant, comme gaz de haut fourneau ou gaz mixte, les flammes pilotes doivent fonctionner au GPL.
Pont de décharge et concasseur de fritté chaud
Le pont de décharge guide le matériau fritté chaud, au fur et à mesure qu'il est déchargé des chariots à palettes, vers le concasseur de fritté chaud aussi appelé parfois « concasseur à doigts ». Comme le pont de décharge est soumis à des chocs et abrasion sévères, il est fortement revêtu. Dans certaines machines, il est revêtu de cubes céramiques. La durée de vie de ces revêtements doit correspondre aux périodes de maintenance annuelle planifiée. Pour les machines de frittage de plus petite capacité, le revêtement des ponts de décharge se fait généralement avec des plaques résistantes à l'usure, ou même avec des dalles coulées de matériaux résistants à l'usure normalement considérés comme adéquats.
Le concasseur de fritté chaud réduit les morceaux de gâteau de fritté à une taille inférieure à 150 mm, en préparation pour le refroidissement et le concassage secondaire. Comme le gâteau de fritté conserve une température d'environ 850 °C au moment de quitter le strand, le concasseur opère dans un environnement très hostile. La conception doit donc tenir compte de cet environnement hostile. Cela est géré avec les caractéristiques de conception suivantes : (i) doigts/roues à doigts échangeables, (ii) roulements protégés, (iii) arbres refroidis à l'eau (sur les grandes machines), et (iv) remplaçabilité rapide de l'ensemble d'arbre complet, incluant doigts, roulements et protections. Cela exige la possibilité d'enlèvement facile de la hotte à poussières, ainsi que la déconnexion facile de l'entraînement du concasseur.
Technologie de refroidissement du fritté avec alternatives de récupération de chaleur
Le refroidisseur de fritté devient souvent le goulot d'étranglement de la production, une technologie dépassée entraînant une faible productivité et des coûts d'exploitation et maintenance élevés. Normalement, un refroidisseur annulaire est utilisé pour le refroidissement du fritté. Dans certaines machines, des refroidisseurs en ligne droite sont aussi utilisés.
La conception du refroidisseur annulaire est maintenant essentiellement composée d'une construction de cadre annulaire rigide pour un centrage facile et durable du matériau. La conception avancée de la goulotte de chargement assure une distribution plus homogène du fritté sur le refroidisseur, gardant les pièces de plus grand diamètre près du fond et les plus petites au sommet. Cela augmente la performance de refroidissement, réduit la consommation d'énergie des ventilateurs, et prévient les dommages aux équipements associés. Le refroidisseur a des joints en caoutchouc spéciaux entre le bac mobile et le système de canaux d'air qui produisent une utilisation plus efficace de l'air de refroidissement.
Pour améliorer davantage l'efficacité énergétique de l'usine de frittage, plusieurs types de systèmes de récupération de chaleur sont installés au refroidisseur, où la chaleur sensible de l'air de sortie est utilisée pour générer de l'énergie électrique ou de la vapeur de processus. Trois alternatives de récupération de chaleur sont généralement employées : (i) préchauffage de l'air de combustion pour le four d'allumage et post-chauffage du fritté fraîchement allumé, (ii) système de recirculation sélective des gaz de combustion, assurant la conservation du coke et du CO₂, et (iii) usine de récupération de chaleur perdue pour production de vapeur et/ou d'énergie électrique.
Rôle des essais lors de la conception d'une usine de frittage
Normalement, les essais lors de la conception d'une usine de frittage ont un objectif triple : (i) confirmer certains paramètres de processus pré-sélectionnés basés sur des usines de frittage similaires existantes, (ii) évaluer les paramètres sélectionnés en termes de capacité de production proposée, et (iii) obtenir des informations de conception spécifiques à l'usine de frittage proposée.
La modification de paramètres tels que le pourcentage d'ajout de coke de soufflerie et, dans une moindre mesure, le pourcentage d'ajout d'eau est normalement utilisé pour atteindre un point d'optimisation pour un ensemble de paramètres d'exploitation. Si l'ensemble de conditions est choisi suffisamment proche de la cible, l'optimisation est jugée par le « rapport fines de frittage » (poids des fines générées / poids des fines retournées à la charge verte) qui doit être aussi proche que possible de 1 (un fritté est considéré bon si le rapport est entre 0,95 et 1,05).
Si les variations d'eau et de coke de soufflerie n'atteignent pas le rapport fines de frittage, celui-ci ne peut être davantage optimisé qu'en changeant l'apport de fines de frittage au mélange de charge verte pour une hauteur de lit et chute de pression (aspiration) données.
Les paramètres de processus suivants sont normalement identifiés initialement pour les machines en ligne droite et fixés aux valeurs pré-sélectionnées indiquées pour les essais :
- Pression d'aspiration – 1200 à 1400 mm CE (colonne d'eau)
- Hauteur de lit – 400 à 450 mm
- Temps d'allumage – 1,5 à 2,0 minutes
- Température d'allumage – Environ 1000 °C
- Couche de fond – 30 à 50 mm
- Fines de retour – 25 % à 30 % de la production de fritté
Les alternatives d'essai sont généralement choisies en fonction des exigences d'exploitation projetées de l'usine de frittage proposée. Certaines alternatives suggérées sont : (i) le cas de base ne consistant qu'en fines de minerai sans addition de poussières ou boues, (ii) avec un certain pourcentage de poussières et boues ajoutées aux fines de minerai mais sans nodulisation, et (iii) avec un certain pourcentage de poussières et boues ajoutées aux fines de minerai mais cette fois pré-nodulisées avant mélange avec les fines de minerai.
Rôle de l'addition d'eau
L'eau est ajoutée au mélange de frittage pour diverses raisons, la plus importante étant la propagation de l'agglomération des poussières fines sur les particules plus grosses pendant le processus de nodulisation. Cela, conjointement avec le temps de nodulisation, joue un rôle crucial dans le contrôle de la perméabilité du mélange de frittage et par conséquent du gâteau de fritté. Cependant, cela influence aussi la qualité du gâteau (résistance à froid) et le taux de production, le rendement et le rapport fines de frittage. D'où la nécessité du contrôle de l'humidité pendant le processus de frittage. Normalement, quand les taux d'ajout d'eau sont élevés, plus d'énergie est nécessaire pendant le frittage, et quand ils sont inférieurs aux besoins, la nodulisation correcte ne se produit pas. Les taux d'ajout d'eau doivent donc être optimisés par essais. Pour cette raison, le contrôle de l'addition optimale d'eau est critique pour un fonctionnement stable et une disposition adéquate doit être prévue lors de la conception. Cependant, l'addition d'eau est un paramètre qui peut être facilement optimisé davantage lors de la mise en service d'une usine à grande échelle.
Addition de coke de soufflerie
La réaction de frittage est propagée par la fusion de la couche superficielle des particules individuelles de fines de minerai et leur fusion ensemble. La chaleur (énergie) disponible pour cette réaction est contrôlée par la réaction entre le carbone du coke de soufflerie ajouté au mélange et l'oxygène de l'air aspiré à travers le lit. L'interaction entre ces deux paramètres est complexe et joue un grand rôle dans la détermination des sorties du processus : taux de production, rendement, rapport fines de frittage, et qualité du fritté pour un ensemble donné de paramètres de processus fixes.
Il est important de noter qu'aucun des différents paramètres de processus (chute de pression, rendement, taux de production, température d'allumage, addition de coke, etc.) n'est totalement indépendant des autres. Cependant, la quantité de carbone sous forme de coke de soufflerie ajoutée à la charge verte est possiblement la plus critique à contrôler car elle détermine le comportement du lit pendant le frittage et influence aussi les propriétés de refroidissement dans une certaine mesure.
Typiquement, avec trop de carbone dans le mélange, le lit est trop fusionné et commence à se fermer, empêchant le flux d'air à travers le lit pour une chute de pression fixe. Cela entraîne de longs temps de frittage et de faibles taux de production. En revanche, trop peu de carbone empêche un frittage adéquat et augmente la quantité de fines de retour, tout en abaissant le rendement. Les essais sont le meilleur moyen de déterminer le pourcentage optimal de carbone (coke de soufflerie) nécessaire pour l'optimisation du processus.
Pendant les essais pour la conception de l'usine, un ensemble de paramètres est choisi basé sur les meilleures données disponibles pour le mélange vert spécifique. La quantité de coke de soufflerie ajoutée à la charge est variée et l'efficacité du frittage est jugée par la quantité de fines (fraction moins 5 mm) produite par le processus (essentiellement matériaux non frittés). Selon le rapport fines d'entrée/sortie, la quantité de coke est ajustée.
Chute de pression
Comme indiqué précédemment, la propagation de la réaction de frittage est contrôlée par la quantité de carbone (coke) et d'air dans le système puisqu'elle fournit l'énergie pour la réaction. Cependant, dans les machines de frittage, il est à la fois difficile et impratique de contrôler le flux d'air à travers le lit, et c'est donc la chute de pression qui est contrôlée plutôt que le flux d'air. La quantité d'air aspirée à travers le lit dépend de la perméabilité du mélange dans le lit pour une chute de pression spécifique et varie donc le long de la longueur du strand en raison des changements de perméabilité. La chute de pression à travers le système est maintenue constante à un niveau prédéterminé par l'aspiration créée par les ventilateurs d'extraction du système de nettoyage des gaz. Le contrôle individuel des caissons d'aspiration est possible en ligne mais pas nécessaire, sauf pour ceux sous la hotte d'allumage. L'allumage a lieu autour de 180-200 mm CE, largement indépendant de la profondeur du lit, mais les chutes de pression de frittage sont liées à la profondeur du lit.
Profondeur du lit
Pratiquement, il existe une multitude de configurations d'usine de frittage possibles pour un taux de production donné, en variant la largeur, la longueur ou la profondeur du lit, qui ont un impact légèrement différent. L'effet majeur d'un lit plus profond est dû à la relation entre la surface et le volume de fritté produit. Avec l'augmentation de la profondeur, le rapport volume/surface augmente et donc moins de fines de surface non frittées sont attendues. Cela impacte normalement le rendement et le rapport fines de frittage, mais pas nécessairement le taux de production.
En règle générale, à condition que la chute de pression soit ajustée, les taux de production ne sont pas affectés car à une vitesse de frittage verticale fixe (vitesse de combustion à travers le lit, aussi appelée vitesse du front de flamme), il faut un temps proportionnel pour des profondeurs de lit différentes. Cependant, cela peut impacter la vitesse horizontale du strand car le point de combustion traverse se déplace avec le temps de frittage.
On observe normalement que le mélange de frittage se comporte nettement mieux avec un lit plus profond. Les rapports fines et vitesses de strand pour le lit plus profond sont bien plus acceptables tout en maintenant les capacités de production requises. Un avantage supplémentaire du lit plus profond est la consommation de coke de soufflerie, qui chute substantiellement. On observe aussi généralement qu'avec l'augmentation de la hauteur de lit, une certaine flexibilité existe quant à la chute de pression requise à travers le lit.
Temps d'allumage
L'allumage de la charge verte est fait par des brûleurs fonctionnant avec éventuellement toute source de combustible. Le temps d'allumage n'est pas considéré comme un paramètre critique tant que le coke de la couche supérieure est suffisamment allumé pour propager la réaction à travers le lit. Selon la source de minerai, le temps peut varier de 0,5 à 2,0 minutes, mais normalement 1,5 minute est considérée comme suffisante.
Température d'allumage
Contrairement au temps d'allumage, la température d'allumage est normalement considérée comme critique. La température pendant l'allumage contrôle la quantité de la couche supérieure et par conséquent aussi le rendement du produit final du strand. De plus, elle peut influencer la qualité du produit final (résistance), le rendement et le taux de production. Il a souvent été observé que le choc thermique de températures d'allumage trop élevées entraîne la formation de fissures à travers le lit où un court-circuitage du flux d'air se produit habituellement. Dans les zones adjacentes à ces fissures, un frittage incomplet se produit, considéré comme la cause majeure de rendements plus faibles, taux de production plus bas et fritté de mauvaise qualité.
Cependant, il faut noter que la température d'allumage et l'énergie requise pour l'allumage ne sont pas la même chose et ne doivent pas être confondues. De plus, ces deux paramètres devraient idéalement être contrôlés individuellement, ce qui est normalement difficile dans une usine de frittage.
Couche de fond
La couche de fond a essentiellement une fonction non critique : empêcher l'endommagement des chariots à palettes et barres de grille causé par le frittage du gâteau au fond. Il a été vu que certains mélanges de frittage faits à partir de minerais de fer de faible qualité spécifiques n'ont même pas besoin de couche de fond. Normalement, on s'attend à de très légers effets de l'épaisseur et de la distribution granulométrique de la couche de fond sur la perméabilité du gâteau, mais ils restent insignifiants pour tous les usages pratiques. Cependant, il y a une appréhension pendant l'exploitation : la continuité de l'approvisionnement en couche de fond recyclée peut être difficile. Parfois, il n'y a pas assez de quantité de la bonne gamme de tailles pour alimenter la couche de fond. Dans ce cas, il faut contrôler le concassage du fritté en aval dans le processus.
Rendement du frittage
Le rendement d'un processus de frittage s'exprime généralement comme la quantité de fritté produite par rapport à la quantité de matières premières introduites. Selon la limite de batterie du calcul (extrémité du strand ou produit final), le résultat peut différer. Le rendement à l'extrémité du strand n'indique que les pertes dues aux pertes au feu (LOI) et aux poussières aspirées vers le système de gaz d'échappement, tandis que le rendement produit final prend aussi en compte la génération de la fraction fines (moins de 5 mm). Basé sur l'analyse des matières d'entrée, une perte au feu d'environ 20 % et un rendement de fritté à l'extrémité du strand de 80 % sont généralement attendus.
Taux de production
Le taux de production ou indice de production est devenu la norme pour juger la capacité d'une usine de frittage, généralement exprimé comme la masse de fritté produite par m² de surface de foyer active par heure. Dans certains endroits, il est exprimé par 24 heures. Cependant, une confusion concernant la définition de surface de foyer active ainsi que la limite de batterie (extrémité du strand vs produit final) est possible. Il est donc pratique de définir les termes comme suit :
- La limite de batterie pour la masse de fritté produite est après les cribles de produit final et exclut donc les fines recyclées à la charge verte et ignore la fraction de couche de fond, considérée comme une charge recirculante continue.
- La surface de foyer active est définie comme la surface totale disponible pour le frittage depuis le début de l'entrée de la hotte d'allumage jusqu'au point de combustion traversante. Il faut comprendre que si un type de minerai brûle plus vite qu'un autre sur le même strand, cela ne signifie pas automatiquement que le taux de production est plus élevé. La vitesse du strand doit être ajustée pour pousser le point de combustion à la fin du strand afin d'augmenter la surface active. Cela augmente à son tour le taux de production.
Rapport des fines de frittage
Le rapport fines de frittage est le paramètre qui détermine la performance du processus. Il est donc sensé de viser un rapport de 1 où la quantité de fines générées égale celle retournée à la charge verte et le processus est en équilibre. Dans le processus de frittage, le rapport est généralement autorisé à varier entre 0,95 et 1,05, nécessitant un stockage tampon.
Processus de fabrication
- Optimisation Fabrication Composites : Capteurs Ultrasonores Sur Mesure pour Contrôle Procédé
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Frittage des fines de minerai de fer : améliorer l'efficience du haut fourneau
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Facteurs clés qui façonnent le processus de frittage dans la production de minerai de fer
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- Centres de tournage avancés et technologie de machines CNC
- Maîtriser l'usinage : procédés, outils et applications