



Optimisation Fabrication Composites : Capteurs Ultrasonores Sur Mesure pour Contrôle Procédé
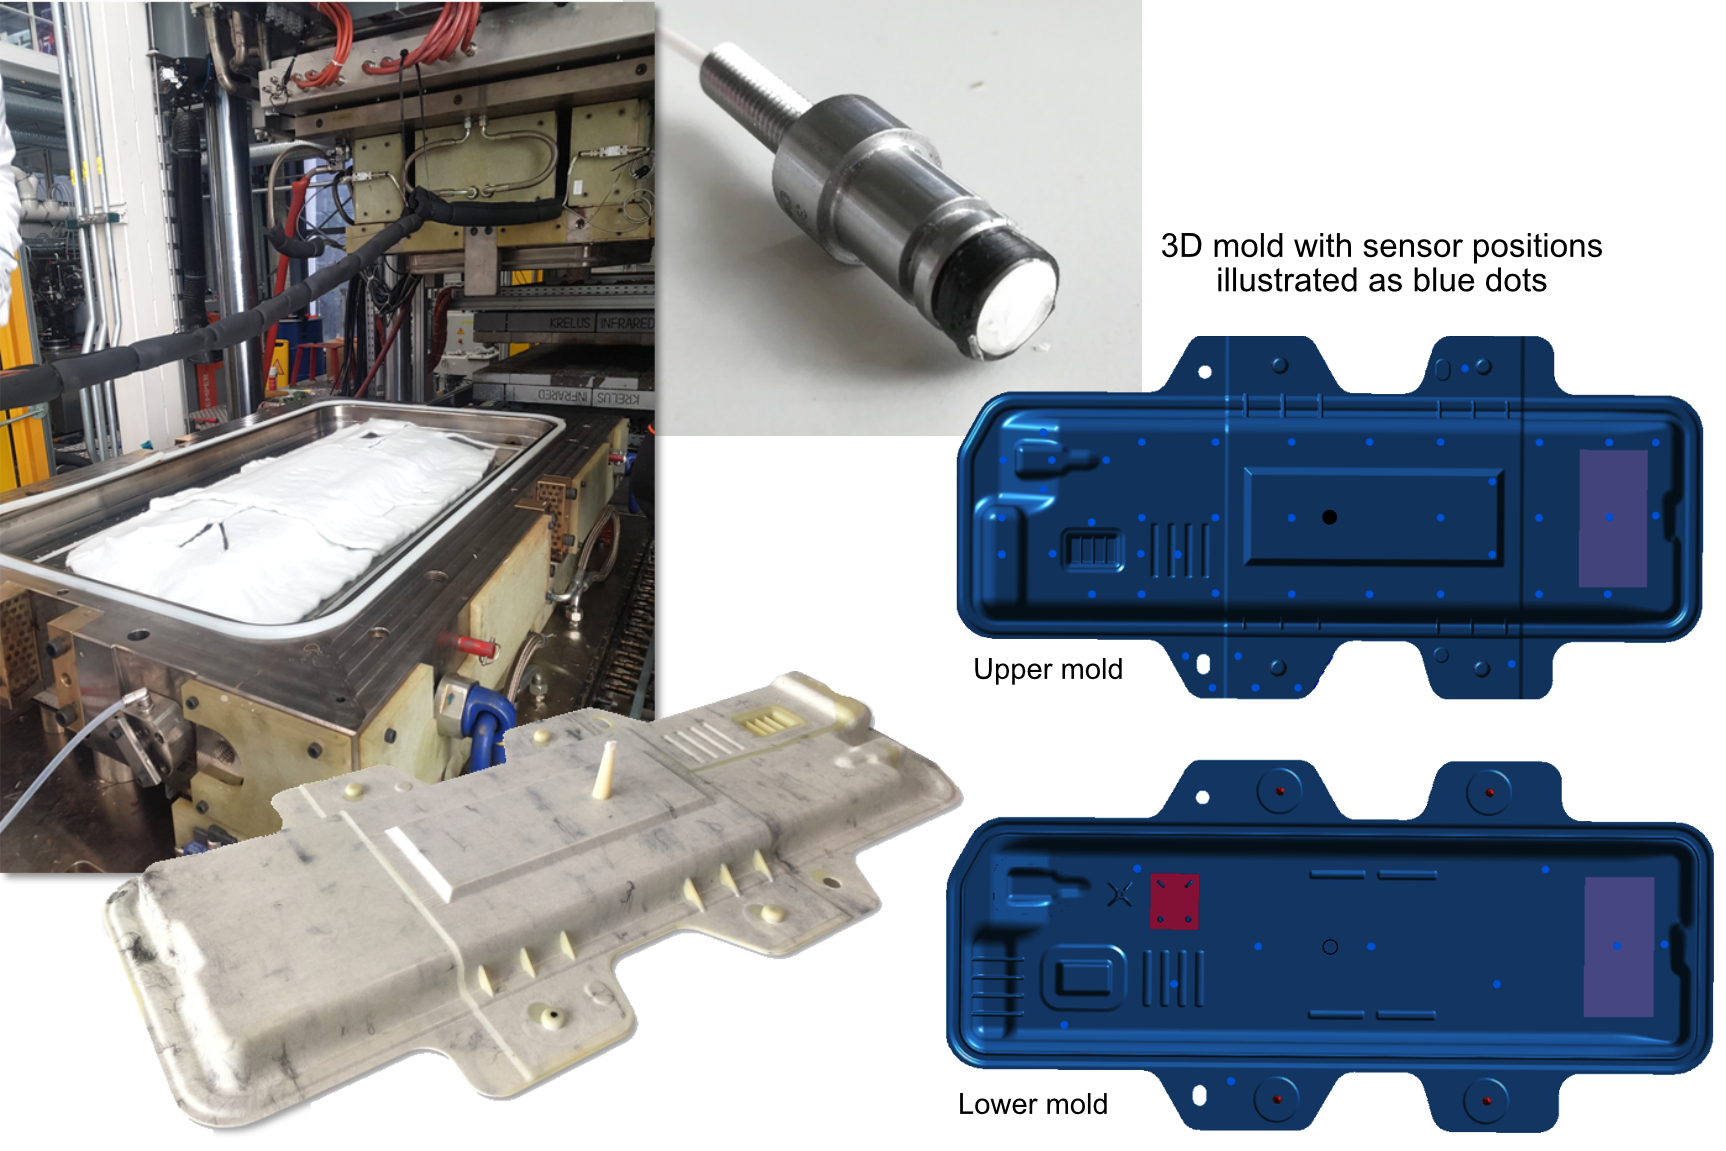
Ce blog fait suite à mon rapport sur le projet CosiMo (« composites for sustainable mobility »). Lancé en 2018 par Faurecia Clean Mobility (Nanterre, France), il vise à démontrer la « fabrication intelligente » d'un couvercle de boîte batterie composite. Pièce défi : 1100 mm × 530 mm, renforts fibre verre non-tissé et carbone unidirectionnel, inserts mousse/métal, géométrie complexe (rayons variables, épaisseurs 2,5‑10 mm). Moulage par T-RTM (Thermoplastic Resin Transfer Molding) : injection monomère caprolactame puis polymérisation in-situ pendant cycle presse chauffée → composite polyamide 6 (PA6). Objectif principal : processus entièrement automatisé avec contrôle boucle fermée basé capteurs.
Ce blog explore en détail le réseau de 74 capteurs intégrés dans la pièce CosiMo, notamment les capteurs ultrasonores développés par l'Université d'Augsbourg (UNA), et comment les données de tous capteurs ont permis de construire un jumeau numérique du procédé (digital twin).
Fort du succès de CosiMo et du besoin d'un centre de développement pour fabrication pilotée par capteurs/IA, l'UNA a créé le Réseau de Production IA d'Augsbourg, en collaboration avec le DLR ZLP (Centre Technologies Production Allégée, Centre Aérospatial Allemand) et Fraunhofer IGCV (Institut Fonderie, Composites, Traitement). « Nous installons une nouvelle installation de 5000 m² exploité en collaboration », explique Dr Markus Sause, professeur UNA et directeur du réseau. « Cellules production automatisées, nombreuses axées composites, pour démontrer ce que l'IA peut apporter. »
Réseau Capteurs CosiMo
74 capteurs intégrés dans outillage acier RTM (fournisseur Christian Karl Siebenwurst GmbH) pour moulage couvercle T-RTM. Surveillance paramètres pendant injection résine, infiltration (suivi front de remplissage), polymérisation in-situ :
- 1 capteur vide
- 4 capteurs pression/température (Kistler, Suisse)
- 4 capteurs température (Kistler)
- 8 capteurs analyse diélectrique (DEA)/température (Netzsch, Allemagne)
- 57 capteurs ultrasonores (UNA)
Dans mon rapport initial, je notais que ce réseau est pour R&D, pas production série : « Pour production série industrielle, personne n'installerait autant de capteurs… Mais pour cette recherche, ce grand réseau était très précis et donnait visibilité totale sur le procédé et comportement matériau. On voyait les effets locaux face aux variations d'épaisseur ou matériaux intégrés (mousse) » (Jan Faber, chef projet fabrication DLR ZLP).
Conception du Réseau
« Majorité capteurs ultrasonores car coût le plus bas (< 10 €) », explique Faber. « Grille à distance définie. À certaines positions, remplacés par capteurs Kistler (pression/température) ou Netzsch (DEA/température). Pour DEA et Kistler : un près point d'injection (sprue), un loin → surveillance zones où résine arrive après avoir vu température moule un certain temps. »
Pourquoi Différents Types Capteurs ?
« Tâche recherche : comparer signaux et performances », dit Faber. Principes mesure différents :
- DEA (Netzsch) : Impédance AC résine → fractions montrant effets polymère.
- Kistler : Capteurs piézorésistifs, pont Wheatstone silicium (mesure résistance dynamique) connecté membrane en paroi cavité. Pression étend membrane → changement résistance silicium → signal électrique. Nouveau capteur 4001a mesure pression + température simultanément – très utile pour points clés locaux.
Capteurs Ultrasonores UNA
Majorité du réseau (57). Avantages : coût < 10 €, large gamme informations.
Ultrasons utilisés depuis décennies pour inspection composites finis, mais aussi longue histoire en moulage injection. Envoient onde haute fréquence dans milieu, mesurent réflexion (écho-impulsion) et/ou transmission. Projet CosiMo : fréquence nominale 2000 kHz. 57 capteurs dans moule à 20 mm surface cavité : 10 en mode transmission, reste en écho-impulsion. Mesurent vélocité onde et atténuation (baisse amplitude) – tous deux sensibles aux propriétés polymère. Vélocité fonction pression/température, mais données ultrasons doivent être étalonnées pour polymère étudié.
« Notre capteur ultrasonore n'est pas très différent du commerce », dit Sause. « Base matériau piézoélectrique, sensible conversion mouvement élastique → signal électrique. Mais capteurs standards tiennent jusqu'à 150 °C ; nous devions tenir > 200 °C (moulage thermoplastique) – défi pour électronique capteur. »
« Aussi dû concevoir système mécanique intégration moule : montage sur ressort avec bon étanchéité pour bon couplage. Large cahier des charges → conception from scratch. Design acoustique complet du système. »
Surveillance Polymérisation & Front de Remplissage
« L'acoustique cible propriétés élastiques matériaux dans moule », poursuit Sause. « Raideur liquide ≠ raideur polymérisation terminée. On surveille cette transition. Intensité acoustique réflexion onde à interface moule-polymère à chaque capteur → suivi continu durcissement dans le temps. »
Mécanique détaillée dans papier conférence SAMPE Europe 2021 (Sause, Faber et al.) : « Sensor-based process monitoring of in-situ polymerization in T-RTM manufacturing with caprolactam ». Ratio amplitude écho avant/après imprégnation préforme dépend indice réflexion R à interface moule-pièce. R tend vers constante quand polymérisation avance. Idéalement, changement R → 0 près fin polymérisation.
Depuis signal transmission : extraction temps parcours ultrasons à travers préforme imprégnée. Vitesse son dans préforme liée degré polymérisation. Expérimentation SAMPE 2021 : temps entre mouillage complet préforme au capteur et fin polymérisation = 240 secondes.
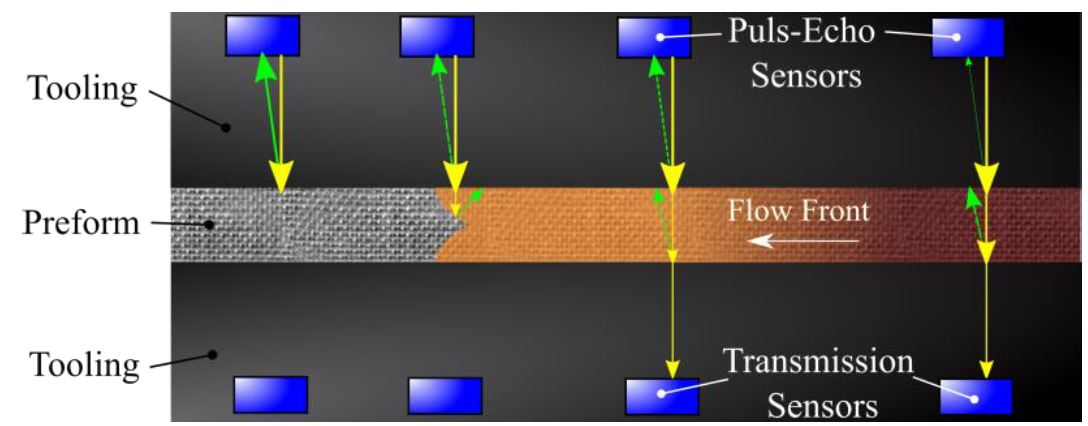
« On surveille aussi écoulement pendant injection », explique Sause, « car information signal acoustique change quand front polymère passe capteur. » Confirmé papier SAMPE 2021 : signal acoustique chute brutalement de 1 (normalisé) à 0,85‑0,9 à l'arrivée front caprolactame pour capteur sélectionné à 15 s après début injection.
Développement Jumeau Numérique du Procédé
Pour Sause, développement capteur ultrasonore « petite partie du travail UNA, pas la plus fascinante ». Vraie prouesse : analyse données et modèle numérique pour contrôle boucle fermée pendant fabrication.
« On fournit info sur ce qui se passe réellement dans le moule. On a routes établies pour adapter procédé via température/pression, mais maintenant on exploite info signal acoustique par pulsation active à chaque capteur. Cela permet déterminer : forme front remplissage, temps atteinte chaque zone préforme, degré polymérisation à chaque capteur. »
« Idéalement, réglages pour contrôle boucle fermée : paramètres comme pression injection, pression/température moule. Aussi optimisation matériaux. »
Architecture Jumeau Numérique
Décrite par Stieber et al. (papier technique 2020 : « Towards real-time process monitoring and machine learning for manufacturing composite structures ») :
Trois parties :
- Machinerie T-RTM
- Capteurs in-situ dans outillage
- Jumeau numérique
Objectifs O1–O4 :
- O1 : Surveiller fabrication chaque pièce composite via capteurs in-situ.
- O2 : Visualiser chaque fabrication temps réel pour insights procédé.
- O3 : Entraîner modèles ML sur données simulées + réelles pour prédire issue fabrication.
- O4 : Utiliser modèles ML entraînés pour réduire rebuts production.
Capteurs → analytique edge du jumeau → prédiction dynamique front remplissage, détermination taux fibres chaque préforme, prédiction zones sèches, détection anomalies → réduction rebuts.
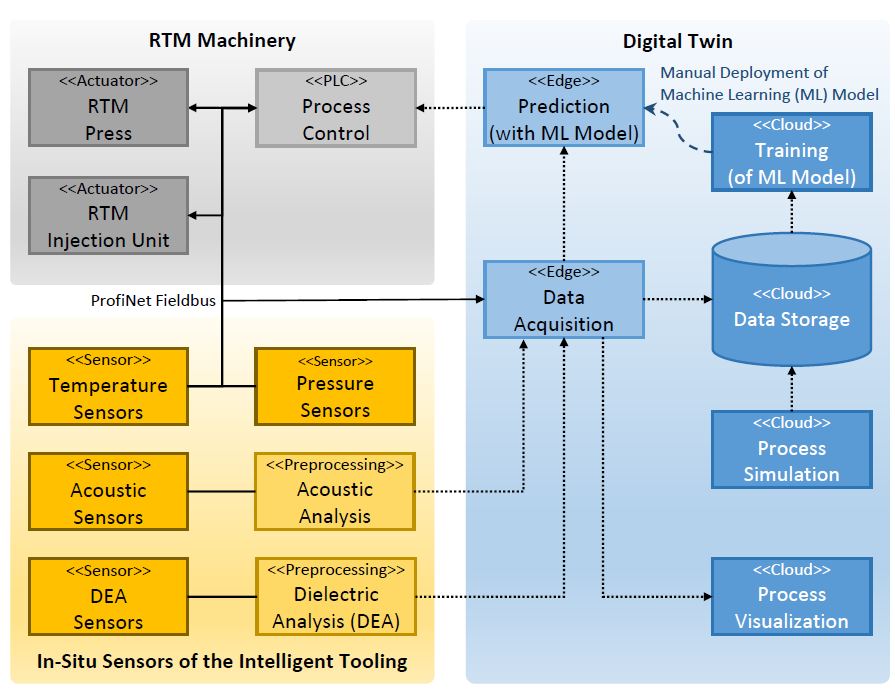
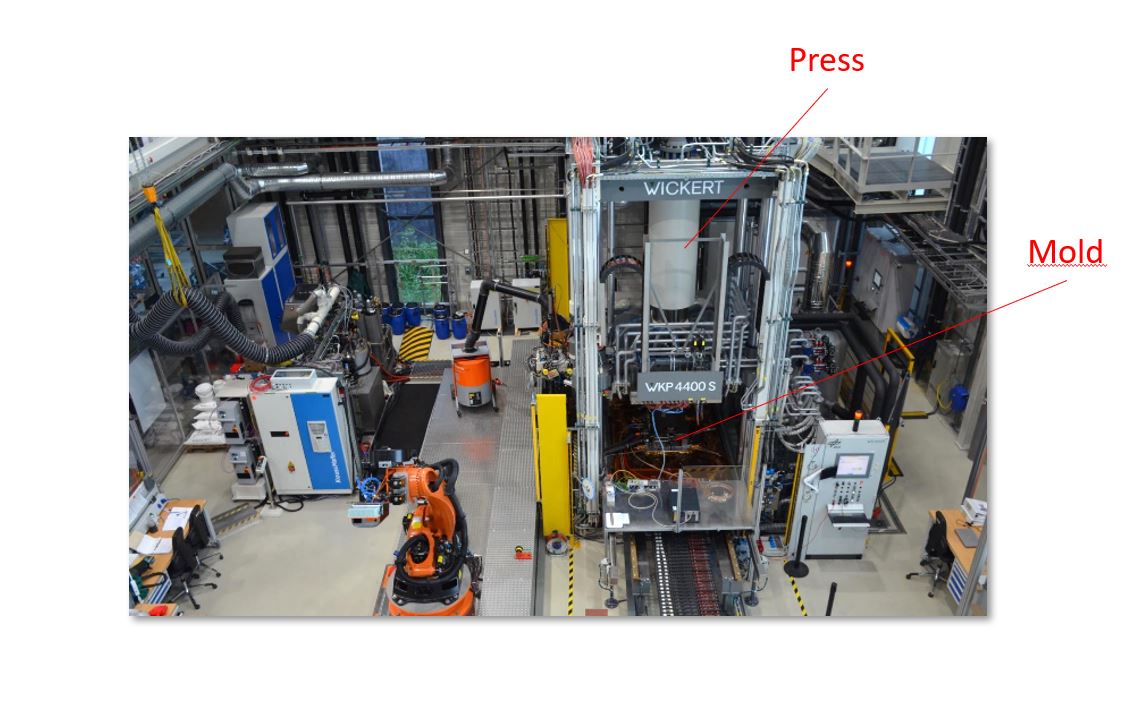
Machinerie T-RTM : Presse chaude Wickert 440 kN (Allemagne) + Unité injection T-RTM KraussMaffei (Munich). Toutes deux + réseau capteurs → PLC (automate programmable) contrôle global.
Capteurs nécessitent pré-traitement temps réel (données brutes → info haut niveau front remplissage/durcissement). Données pré-traitées enregistrées à l'edge via unité acquisition ibaPDA (iba AG, Fürth). Horodatage cohérent lié données procédé + infos pièce + données capteurs (objectifs O1, O2).
Optimisation automatique : données stockées → entraînement modèles ML (objectif O3). Modèles : reconstruction front résine depuis réseau capteurs, prédiction progression front, adaptation paramètres pour optimiser résultat (pendant instance ou runs suivants). Données réelles insuffisantes → augmentation par simulations PAM-RTM. Pre-training données simulées → fine-tuning données réelles = Transfer Learning (stratégie vision par ordinateur/NLP). Analytics ML avancées → prédiction accrue, visualisation, contrôle boucle fermée.
Intégration Capteurs pour Production Composites Industrielle
Comment fabricants composites appliquent cette tech pour contrôle boucle fermée ? Sause : utiliser plusieurs types capteurs pour croiser validation écoulement/durcissement et info complémentaires. Puis définir placement capteurs (types × emplacements). « Exemple : pas besoin pression/température partout, juste points clés : entrée résine, géométries complexes, etc. »
Combien de capteurs ? « CosiMo : 74. Pour pièce 0,5 m : 35‑40 selon géométrie et points d'intérêt. Dépend aussi procédé. Procédés aérospatiaux établis depuis décennies : peu capteurs, intégration facile. Autres moins documentés → plus travail amont. CosiMo : T-RTM polymérisation in-situ PA6, moins documenté que RTM époxy. »
Temps construction modèle numérique ? Toujours requis pour boucle fermée ? « Dépend procédé et niveau visé. Première étape : intégrer capteurs → visualiser inside « boîte noire » et identifier paramètres. Cible atteinte → quelques pas vers boucle fermée. À mi-chemin : visualisation + arrêt manuel pour adapter et éviter rebuts. Puis développer jumeau numérique → besoin données entraînement. Produire quelques pièces pour données entrée. Mais aussi produire pièces défaut → investissement entraînement ML. »
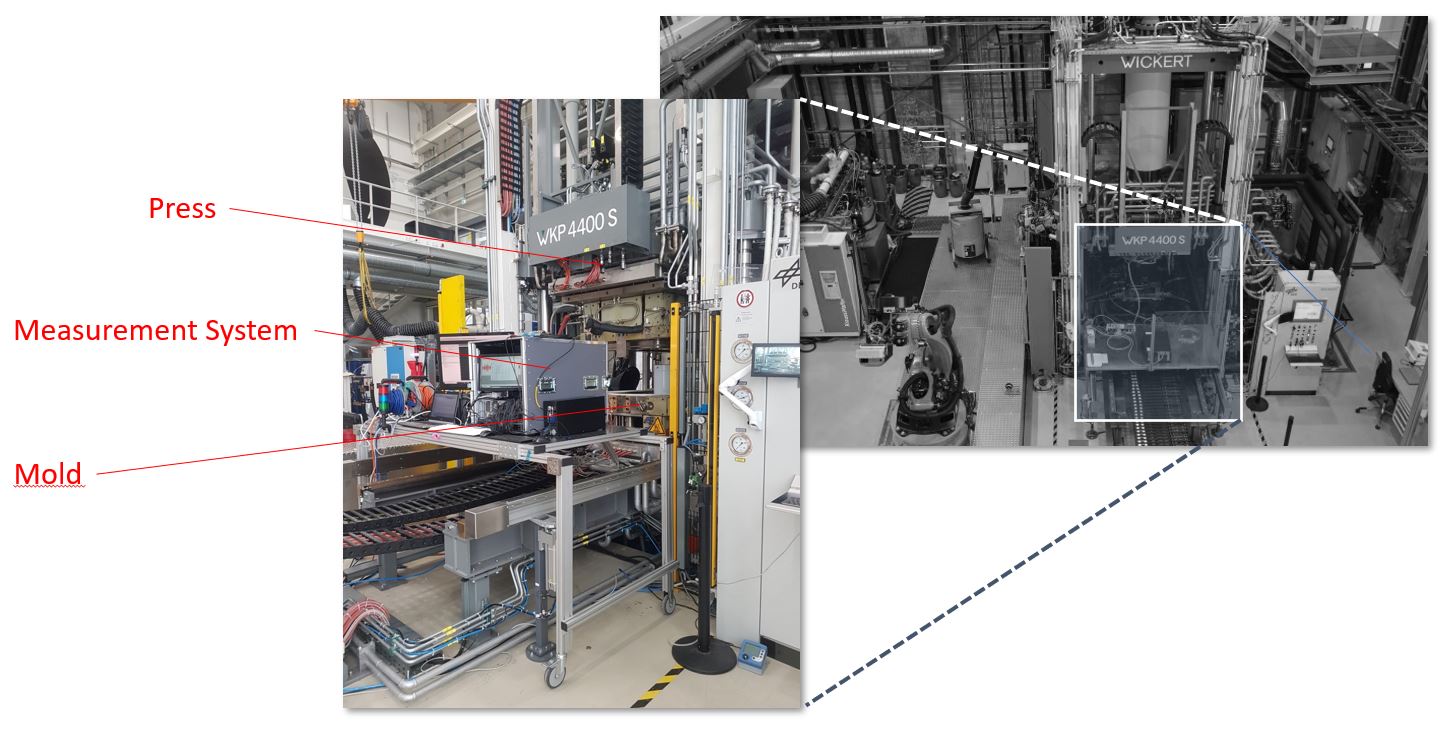
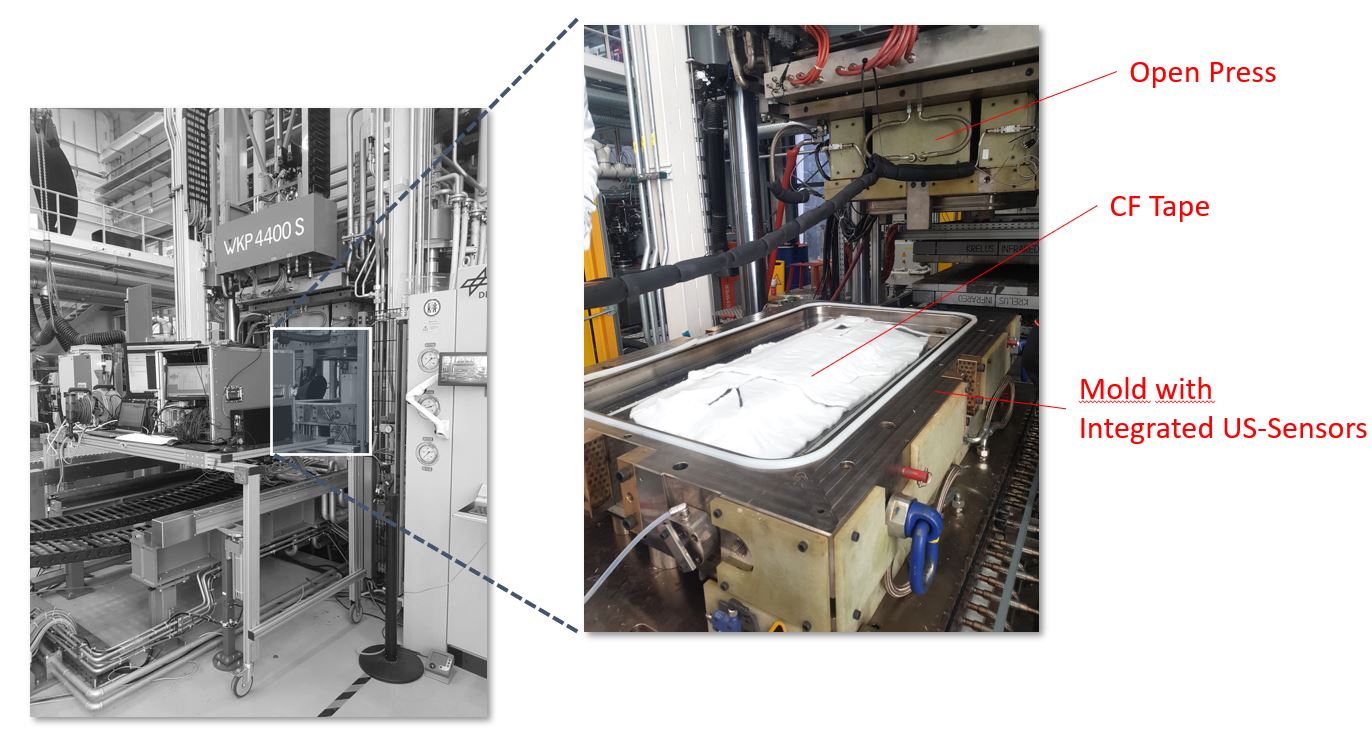
Approche Transfer Learning CosiMo « transférable dans une certaine mesure à géométries/systèmes matériaux similaires, variations ne changeant pas radicalement situation. Construire base de données ainsi, identifier tendances efficacité avec données acquises, réutiliser pour autres questions. »
Démarche : commencer par capteurs + modèles numériques pour comprendre procédé. « Absolument. La plupart machines production aujourd'hui encore très bêtes. Pas de capteurs donnant bases données pour feedback. Intégration systèmes capteurs = première étape. Mais acquisition systématique + architecture stockage données pour faire quelque chose avec les données. Beaucoup entreprises ont capteurs mais n'exploitent pas données. »
Réseau Production IA d'Augsbourg
Pour répondre aux questions ci-dessus, Sause revient vers groupes UNA et spin-offs offrant services intégration capteurs/jumeau numérique. Lancement janvier 2021 : UNA + DLR ZLP + Fraunhofer IGCV.
« Cadre collaboration issu projets passés avec DLR/Fraunhofer. On prend blueprint développement production IA de CosiMo et on étend grande échelle. Budget CosiMo : 10 M€ ; Réseau IA Production : 92 M€ financement initial. Possibilité lancer nombreux nouveaux projets recherche comme CosiMo exploitant IA fabrication. Pas seulement composites, mais focus fort. »
Projet déjà démarré 2021 : capteurs ultrasonores pour améliorer usinage CNC. « Projet recyclage composites matrice céramique (CMC) sur le point de démarrer. Plusieurs projets lien fort fabrication additive et réutilisation fibres recyclées spécifiquement. »
Rôles : pas concurrence, chaque institution budget alloué. « On collabore librement comme avant. On se connaît bien, compétences/forces/faiblesses. Fun de travailler ensemble. Beaucoup entreprises veulent collaborer, on discute comment trouver match idéal nos compétences. »
Installation 5000 m² : « On la gère tous ensemble. Ouverture début 2023, installation machines. Configurations production automatisées liant cellules individuelles. Beaucoup focus technologies production composites. Objectif : montrer/démontrer à partenaires industriels ce que l'IA fait dans tel cadre production. Aussi partenaires industriels apportant leurs machines pour projets communs : intégrer nouvelles solutions pour leurs sites. »
Résine
- Vannes à pincement et pompes péristaltiques : la référence pour les systèmes de boues de chaux abrasives
- Maintenance Conditionnelle : Capteurs & Systèmes pour Gestion Prédictive d'Actifs
- Optimisation des paramètres de trempage pour dispositifs électrochromes trois états haute performance
- OTOMcomposite lance logiciel avancé pour placement/bobinage de bandes assisté laser dans le Composites 4.0
- TPAC et TPRC présentent TPC-Cycle : recyclage durable pour composites thermoplastiques haute performance
- Guide Expert pour Configurer et Câbler les Boîtiers d'Armoires de Contrôle
- Usinage par ultrasons : Principe, types et applications industrielles
- Connexion des systèmes de contrôle : interfaces de communication fiables pour capteurs de position et mouvement
- Optimisez vos processus grâce à une collecte de données terrain précise