



Soudage par résistance expliqué : types, processus et avantages
Qu'est-ce que le soudage par résistance ?
Le soudage par résistance est l'assemblage de métaux en appliquant une pression et en faisant passer un courant pendant un certain temps à travers la zone métallique à joindre. L'avantage clé : aucun autre matériau n'est nécessaire pour créer la liaison, ce qui rend ce processus extrêmement rentable.
Il existe plusieurs formes de soudage par résistance (point, rouleau, projection, flash, upset) qui diffèrent principalement par les types et formes d'électrodes de soudage utilisées pour appliquer la pression et conduire le courant.
Les électrodes, généralement en alliages à base de cuivre pour leurs propriétés conductrices supérieures, sont refroidies par eau circulant dans des cavités à l'intérieur de l'électrode et de l'outillage conducteur de la machine.
Les machines de soudage par résistance sont conçues pour une large gamme d'applications automobile, aérospatiale, industrielle. Par l'automatisation, l'action de ces machines est hautement contrôlée et répétable, permettant aux fabricants de doter la production facilement.
Comment fonctionne le soudage par résistance ?
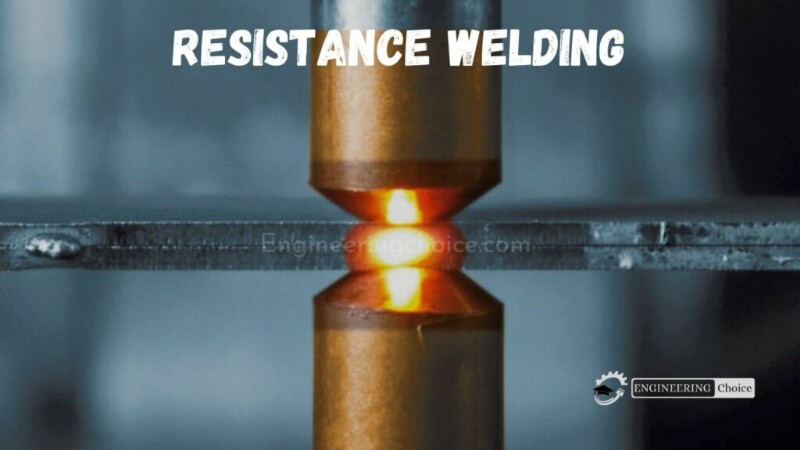
Généralement utilisé pour joindre deux pièces métalliques planes. Un courant électrique est délivré aux tôles (ou pièces à joindre) à travers des électrodes de soudage qui appliquent une force.
Cette force est convertie en chaleur. La chaleur est générée pour fondre le métal au point où ils joignent le point de « résistance » entre les surfaces de contact. L'électrode extrait alors la chaleur de la zone de soudure fondue formant un noyau de soudure au point où il se solidifie.
Une force est appliquée avant, pendant et après le passage du courant, ce qui confine la zone de contact.
Types de soudage par résistance
1. Soudage par points et soudage par rouleau (seam)
Le soudage par points par résistance, comme tous les procédés de soudage par résistance, crée des soudures utilisant la chaleur générée par résistance au passage du courant de soudage entre les surfaces de contact, ainsi que la force pour presser les pièces ensemble, appliquée sur une période définie.
Le soudage par points utilise les géométries de face des électrodes elles-mêmes pour focaliser le courant au lieu désiré, et appliquer la force. Une fois résistance suffisante générée, les matériaux s'assoient et se combinent, formant un noyau de soudure.
Le soudage par rouleau est un sous-ensemble du soudage par points utilisant des électrodes en forme de roue pour délivrer force et courant. La différence : la pièce roule entre les électrodes-roues pendant l'application du courant.
Selon réglages courant et temps de soudage, les soudures créées peuvent être chevauchantes (soudure continue) ou points individuels à intervalles définis.
2. Soudage par projection
Comme autres procédés de soudage par résistance, le soudage par projection utilise chaleur générée par résistance au passage du courant, et force pour presser les pièces, sur période définie.
Le soudage par projection localise les soudures à des points prédéterminés en utilisant projections, embossages, ou intersections, qui focalisent la génération de chaleur au point de contact. Une fois le courant générant résistance suffisante au point de contact, les projections s'effondrent, formant le noyau de soudure.
Projections solides souvent utilisées pour souder fixations sur pièces. Embossages pour joindre tôles/plaques. Exemple avec intersections : soudage de fils croisés. L'intersection des fils localise la génération de chaleur et donc la résistance. Les fils s'enfoncent l'un dans l'autre, formant un noyau de soudure.
3. Soudage flash
Comme autres procédés, le soudage flash utilise chaleur générée par résistance au passage du courant, et force pour presser les pièces, sur période définie. Le soudage flash génère la résistance par action de flash.
Cette action est créée par densité de courant très élevée à très petits points de contact entre pièces. À un point prédéterminé, après début du flash, force appliquée aux pièces, rapprochées à taux contrôlé. L'upset rapide par cette force expulse oxydes et impuretés de la soudure.
4. Soudage par upset (butt welding)
Comme autres procédés, le soudage par upset utilise chaleur générée par résistance au passage du courant, et force pour presser les pièces, sur période définie.
Similaire au soudage flash, mais en soudage par upset les pièces sont déjà en contact ferme, donc pas de flash. Pression appliquée avant le courant, maintenue jusqu'à la fin.
Applications du soudage par résistance
- Production de masse : soudage tôles, fils, tubes.
- Soudage barres, boîtes, canettes, tiges, tuyaux, cadres de métaux à résistance moyenne/élevée (acier, inox, bronze silicium) faciles à souder.
- Pièces aéronautiques et automobiles.
- Fabrication d'outils de coupe.
- Réservoirs carburant voitures, tracteurs, etc.
- Tissus métalliques, grilles, grillages, mailles soudées, conteneurs, etc.
Avantages du soudage par résistance
- Métaux similaires et dissemblables soudables
- Hautement automatisé
- Efficace avec haut taux production et haut taux soudage
- Rentable
- Respectueux environnement, peu de déchets/pollution
- Pas besoin métal d'apport ni matériaux extrinsèques : baguettes, flux, gaz inertes, oxygène, acétylène
Inconvénients du soudage par résistance
- Machinerie complexe et souvent coûteuse, personnel techniquement hautement formé requis
- Épaisseur pièce souvent limitée
- Moins efficace pour matériaux haute conductivité
- Puissance électrique élevée requise
Processus de fabrication
- Soudage à l'arc plasma (PAW) : aperçu du procédé, composants et fonctionnement
- Usinage laser (Laser Beam Machining) : types, procédé et applications
- Prototypage rapide expliqué : types, processus et avantages
- Fabrication additive expliquée : types, processus et applications
- Le brochage expliqué : procédé, mécanisme et principaux types
- Soudage laser : Techniques, types et applications industrielles
- Soudage par résistance : Types, procédés et avantages
- Machines d'alésage de précision (Jig Boring) : Types, fonctions et avantages
- Extrusion : Procédé, Types et Applications Pratiques