



Technologie de dégazage sous vide RH : amélioration de la qualité et de l'efficacité de l'acier
Technologie de dégazage sous vide RH
Aujourd'hui, les unités de métallurgie secondaire représentent la liaison polyvalente utilisable entre le processus de fabrication d'acier primaire et le processus de coulée continue de l'acier liquide. Le dégazage sous vide est un processus important de métallurgie secondaire de l'acier. Ce processus était à l'origine utilisé pour l'élimination de l'hydrogène de l'acier liquide, mais il est actuellement également utilisé pour l'affinage secondaire et est devenu un processus de plus en plus important de la métallurgie secondaire. Une teneur plus faible en hydrogène et azote, une teneur ultra-faible en carbone, une teneur ultra-faible en soufre, une teneur plus faible en oxygène total ainsi que la propreté de l'acier sont les raisons de l'installation d'installations de traitement sous vide dans l'atelier de fusion de l'acier.
Dans les nouvelles aciéries construites, les installations de dégazage sous vide sont considérées et intégrées dans la ligne de production d'acier. Il y a aussi une tendance pour les usines existantes à installer une installation de traitement sous vide pour donner l'opportunité à l'aciérie d'étendre la gamme de produits et d'être plus flexible afin de répondre à la situation du marché de l'acier.
Depuis les années 1950, plusieurs technologies de vide ont été développées pour le dégazage. Ces technologies incluent le dégazage DH (Dortmund-Hörder), le dégazage RH (Ruhrstahl-Heraeus), le dégazage en cuve sous vide (VTD), le dégazage par arc sous vide (VAD) et la fusion par induction sous vide (VIM). Dans le scénario actuel, les processus de dégazage RH et VTD sont normalement utilisés pour la production de masse d'acier afin de réduire les teneurs en gaz et en carbone dans l'acier liquide. Le choix entre le dégazage RH ou VTD est strictement dicté par les nuances d'acier à produire dans l'aciérie. Dans la majorité des cas, l'installation de dégazage RH est plus dominante, en particulier pour les grandes tailles de coulée, comparée au VTD en raison de son excellente performance de mélange et de son temps de cycle court pour la décarburation et le dégazage, ce qui se traduit par un grand nombre de coulées traitées par jour. En raison du temps de cycle court, le processus de dégazage RH peut traiter un grand nombre de coulées par jour. De plus, en raison de l'excellent comportement de mélange obtenu pendant le processus, ce court temps de traitement est atteignable indépendamment de la taille de la poche.
Historique et principes du processus RH
La technologie de dégazage RH a été introduite pour la première fois à la fin des années 1950 en Allemagne où la première usine de dégazage RH a été développée et installée. Le processus de dégazage RH a été nommé d'après Ruhrstahl et Heraeus où ce processus a été initialement développé. Depuis lors, de nombreuses améliorations de processus ont été apportées à l'usine de dégazage RH. Ces améliorations incluent l'installation d'une lance à oxygène, l'agrandissement des diamètres des siphons et du récipient, ainsi que l'application d'injection de poudre pour la désulfuration. Un modèle complet pour la décarburation sur l'usine de dégazage RH a été introduit par Kuwabara en tenant compte de la pression de vide, du débit de gaz de remontée, des diamètres du récipient ainsi que des siphons. Il a été rapporté que le temps nécessaire pour atteindre une teneur en carbone inférieure à 20 ppm (parties par million) peut être complété en moins de 15 minutes dans une usine de dégazage RH.
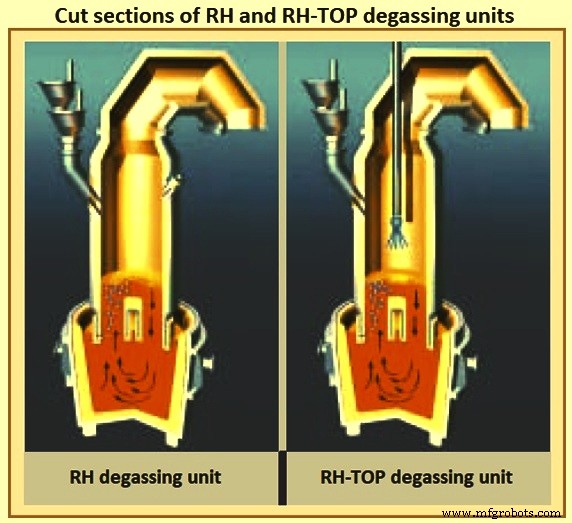
Lorsqu'elle est équipée d'une lance supérieure supplémentaire, le dégazage RH est appelé dégazage RH-TOP. Les unités de dégazage RH et RH-TOP (figure 1) utilisent le principe du processus de recirculation sous vide, et sont particulièrement appliquées pour la production de nuances d'acier avec des teneurs très faibles en carbone dans des conditions économiquement favorables. Les principales fonctions de l'usine de dégazage RH sont l'élimination de l'hydrogène, la décarburation naturelle et forcée, le chauffage chimique de l'acier liquide, et l'ajustement précis de l'analyse chimique et de la température de l'acier liquide. Ces activités sont réalisées sous conditions de vide. Une faible teneur en hydrogène est le prérequis principal pour la production de nuances d'acier à haute résistance et de nuances destinées à être utilisées dans les industries pétrolières et gazières. La technologie de dégazage RH permet d'atteindre des teneurs en hydrogène très faibles en un court temps de vide.
En tant qu'outil pour l'affinage secondaire de l'acier liquide, le processus de dégazage RH a de larges applications en raison de ses multiples fonctions métallurgiques, telles que le dégazage sous vide, la décarburation, l'élimination des inclusions, la dénitruration et l'élimination des inclusions. Il est largement utilisé pour la production d'aciers ultra-faibles en carbone, d'aciers pour roulements, d'aciers pour pipelines, d'aciers pour ressorts et d'aciers au silicium, etc.
L'unité de dégazage RH consiste typiquement en un récipient de type bloc ou fendu revêtu de réfractaire, équipé de deux siphons revêtus de réfractaire au fond du récipient, qui est connecté à une pompe à vide. Les autres composants sont un système de levage de récipient ou de poche hydraulique ou mécanique, dans le cas d'un RH-TOP, une lance de soufflage supérieur multifonction, et un système de mesure et d'échantillonnage. L'addition de matériau sous vide est exécutée au moyen d'un système de trémie sous vide. La réparation du réfractaire et le préchauffage des récipients, siphons et partie supérieure peuvent être exécutés sur des supports séparés. Les caractéristiques de la conception sont l'installation à récipient unique (système de levage de récipient), l'échange rapide de récipient (système de levage de poche) ou l'installation de récipient duplex pour une disponibilité accrue.
Le processus de dégazage par recirculation RH a prouvé sa vaste adéquation dans un grand nombre d'ateliers de fusion d'acier dans le monde, pour un fonctionnement avec des temps de coulée à coulée courts couvrant des tailles de coulée jusqu'à 400 tonnes. Le traitement sous vide dans les usines de dégazage RH produit de l'acier qui répond aux exigences de haute qualité de l'acier. Pour y parvenir, l'acier liquide est laissé circuler dans une chambre sous vide où une chute considérable de pression le fait se désintégrer en les plus petites parties. L'augmentation de la surface permet à l'acier liquide de se dégazer dans la meilleure mesure possible. Le processus a besoin d'unités de vide fiables capables d'aspirer des débits très importants sous des conditions très difficiles d'atmosphère poussiéreuse et de températures élevées.
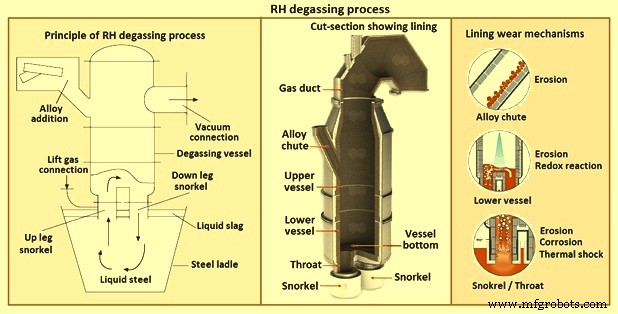
Le processus de dégazage RH dépend de l'aspiration de l'acier liquide de la poche vers la chambre sous vide équipée de deux siphons (jambe montante et jambe descendante). Lorsque le gaz inerte est soufflé dans l'acier liquide, le flux de recirculation de l'acier liquide entre la chambre sous vide et la poche est forcé. Le processus de dégazage se produit principalement dans le liquide interne, aux métaux projetés dans la chambre sous vide et aux surfaces des bulles, ce qui implique des réactions chimiques complexes et des phénomènes de transport. La figure 2 montre le principe du processus et le revêtement du récipient et d'autres parties du processus.
Développement du processus
Lorsque le processus RH a été initialement introduit, l'objectif principal était de réduire la teneur en hydrogène dans l'acier liquide. Le premier résultat n'a pas été aussi réussi que prévu en raison du vide insuffisant dans le récipient. L'application de pompes à vide à éjecteur de vapeur au début des années 1960 a permis d'atteindre une pression suffisamment basse, menant à des teneurs en hydrogène inférieures à 1 ppm. Depuis lors, le processus de dégazage RH est continuellement développé par rapport aux conditions de vide, la conception et la géométrie du récipient de réaction (taille et forme), la section transversale des siphons, et les capacités des unités de dégazage RH.
L'application du processus de dégazage RH pour la décarburation a été introduite pour la première fois à la fin des années 1970. Aujourd'hui, des teneurs finales en carbone extrêmement faibles inférieures à 20 ppm peuvent être obtenues avec l'utilisation de ce processus, comme nécessaire pour la production de tôles automobiles. L'ajout d'éléments d'alliage pendant le dégazage a les avantages d'atteindre des rendements plus élevés pour les ferro-alliages et une haute précision de l'analyse chimique de l'acier en raison de l'absence d'air et de l'évitement des réactions métal-laitier.
Les développements ultérieurs ont été l'utilisation d'oxygène gazeux pendant le traitement de dégazage RH dans les processus RHO, RH-OB, RH-KTB, RH-MESID et MFB. Dans le processus MFB, l'unité de dégazage RH est équipée d'un brûleur multifonction (MFB). Le MFB est un dispositif qui permet de souffler le combustible et l'oxygène depuis une seule lance insérée dans la chambre sous vide. Il permet de retenir la chaleur dans la chambre sous vide tant pendant le traitement sous vide qu'en veille. Cela réduit l'adhésion des métaux dans la chambre tout en rendant possible la production d'acier ultra-faible en carbone par soufflage d'oxygène pendant le traitement. Le but de ces processus était d'accélérer la réaction de décarburation, de réchauffer l'acier liquide par réaction alumino-thermique, de refondre les skulls, de maintenir le récipient à haute température en convertissant le gaz monoxyde de carbone généré en gaz dioxyde de carbone pendant la période de décarburation, et de chauffer le récipient revêtu de réfractaire entre les traitements. Récemment, certaines lances RH-TOP ont été utilisées pour souffler de la poudre dans l'acier liquide pour réduire les teneurs en soufre ou en carbone aux niveaux les plus bas. Aujourd'hui, tous ces processus, sauf RH-OB, sont appelés processus de dégazage RH-TOP.
Fondamentalement, les développements importants du dégazage RH et des processus de dégazage RH-TOP sont : (i) décarburation et dégazage plus rapides en améliorant la pompe à vide, la conception du siphon, la conception du récipient, les conditions améliorées pour la décarburation, (ii) augmentation de la vitesse des ajouts de ferro-alliages, (iii) séparation des activités comme l'alliage ou les ajouts de fil de l'installation d'une station dédiée pour ces activités, et (iv) optimisation des implantations d'usine pour réduire l'effet du temps de transport de la poche et du temps d'immersion du siphon sur le temps de cycle.
Concepts d'usine de dégazage RH
Une caractéristique unique du processus de dégazage RH est la large gamme de concepts d'usine qui peuvent raisonnablement être construits pour s'adapter à l'implantation spécifique de l'atelier de fusion, au temps de cycle nécessaire, et au respect des exigences de disponibilité. Une série de critères de conception disponibles pour considération pour l'usine de dégazage RH sont donnés dans le tableau 1.
| Tableau 1 : Critères de conception pour les usines de dégazage RH | |
|---|---|
| Concept de récipient | Récipient unique |
| Récipient double | |
| Type duplex | |
| Transport de poche | 1 chariot à poche ou 2 chariots à poche (avec changement de chariot pendant le traitement) |
| Immersion des siphons | Abaissement du récipient (par système à treuil, système à bascule, ou système hydraulique) |
| Levée de poche (par vérin(s) hydraulique(s) ou système à treuil) | |
| Maintenance des siphons | En position de traitement |
| En position d'attente (type récipient double seulement) | |
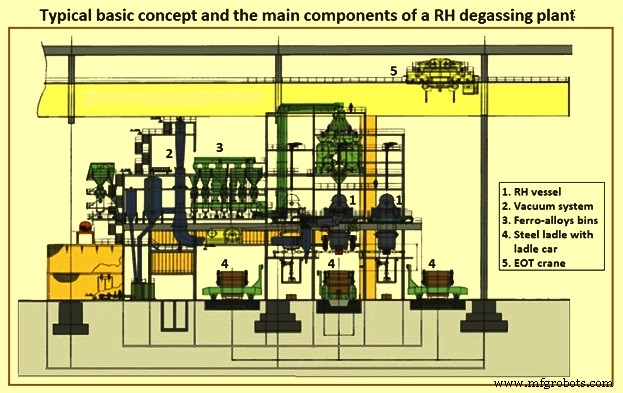
Le temps de cycle, la capacité métallurgique et la production de haute qualité régulièrement atteinte à partir de l'unité de dégazage RH dépendent de : (i) concept de l'usine de dégazage RH, (ii) intégration de l'unité de dégazage RH dans le flux de processus de l'atelier de fusion, (iii) conception du récipient RH, (iv) performance du système de vide et des autres composants de l'unité de dégazage RH, (v) maintenance régulière des réfractaires, (vi) conditionnement du laitier et métallurgie du laitier, (vii) conditions de production globalement stables, et (viii) le système d'automatisation. La figure 3 montre le concept de base typique et les principaux composants d'une usine de dégazage RH.
L'usine de dégazage RH est normalement équipée du système d'automatisation de niveau 2. Le système d'automatisation de niveau 2 qui inclut le matériel, le logiciel système et le logiciel d'application est réalisé sur la base des modèles métallurgiques. Le logiciel d'application de niveau 2 et le logiciel de modèle sont conçus comme des programmes exécutables indépendamment. Le logiciel applicable fournit au modèle les données de diverses sources et reçoit les données de modèle calculées. La communication entre le logiciel d'application et le logiciel de modèle est réalisée au moyen de tables de base de données qui fournissent les données d'entrée au modèle et reçoivent la sortie du modèle. D'autre part, le niveau 2 collecte toutes les données de traitement pour la transmission et la génération de rapport de coulée. L'automatisation de niveau 2 est principalement opérée par un dialogue unique qui est normalement conçu pour l'observation de processus accompagnant et la fourniture de données de consigne à exécuter sur l'automatisation de niveau 1. L'automatisation de niveau 2 ne nécessite qu'une petite intervention de l'opérateur.
Caractéristiques du processus de dégazage RH
Le processus consiste principalement en un récipient de réaction cylindrique revêtu de réfractaire avec deux tuyaux en acier attachés au fond de ce récipient. Le récipient de réaction est revêtu de briques en terre cuite/alumine dans la partie supérieure et de briques alumine/magnésite dans la partie inférieure. Les deux tuyaux en acier sont le siphon d'entrée et le siphon de sortie. Les deux sont complètement revêtus de réfractaires alumineux à l'intérieur mais seule la partie inférieure est revêtue de réfractaire à l'extérieur. Le siphon d'entrée est équipé d'un certain nombre de tuyaux d'injection de gaz disposés dans la section inférieure en un ou deux niveaux et répartis uniformément autour de la circonférence. Le récipient de réaction est conçu de manière que l'acier liquide soit remonté à travers le siphon d'entrée et retombe dans la poche d'acier après dégazage à travers le siphon de sortie. Le côté supérieur du récipient de réaction est pourvu d'échappement, d'installations pour ajouts de ferro-alliages ainsi que de fenêtres d'observation et de contrôle.
L'unité de dégazage RH est normalement employée pour le traitement sous vide et la décarburation de longues séquences de nuances d'acier à faible teneur en carbone. Les caractéristiques métallurgiques et opérationnelles du processus de dégazage RH incluent : (i) décarburation rapide jusqu'à moins de 20 ppm, (ii) élimination de l'hydrogène et de l'azote, (iii) utilisation de ferro-alliages à haute teneur en carbone moins chers, (iv) chauffage chimique de coulées tuées et non-tuées, (v) propreté de l'acier améliorée en termes d'inclusions non-métalliques, et (vi) bon contrôle de la composition.
Le système de lance de soufflage supérieur est installé au-dessus du récipient de dégazage RH et combine plusieurs fonctions. Des débits de soufflage d'oxygène de 2 000 à 4 000 Nm³/h et des capacités de brûleur installées de 2 à 4 MW sont des caractéristiques de conception typiques du processus. Pour la supervision du processus, la lance peut être équipée d'une caméra TV. De plus, la lance de soufflage supérieur peut être équipée d'une fonction de soufflage de poudre afin de conduire une désulfuration profonde de l'acier liquide. Les fonctions du processus de dégazage RH-TOP incluent : (i) soufflage d'oxygène pour décarburation forcée et chauffage chimique, (ii) chauffage du matériau réfractaire du récipient RH par combustion gaz/oxygène, (iii) soufflage de poudre pour désulfuration, (iv) élimination rapide des skulls par utilisation du jet d'oxygène, et (v) amorçage avancé par installation d'allumage externe.
Il existe un large éventail de qualités d'acier de masse qui peuvent être produites le plus économiquement ou même uniquement par les processus de dégazage RH. Des teneurs en carbone et hydrogène extrêmement faibles sont atteintes en courts temps de traitement. Il n'y a qu'une perte de température minimale. Aucune mesure spéciale de laitier, de franc-bord de poche, ou de bouchons poreux n'est nécessaire. La composition chimique peut être ajustée avec précision. Une gamme de produits étendue, des produits de haute qualité, une productivité accrue et une maintenance de poche minimisée sont d'autres avantages.
Le processus de dégazage sous vide RH n'atteint normalement pas l'équilibre et la quantité d'élimination d'hydrogène, de carbone et d'azote sont régis par des considérations cinétiques. Le mécanisme de décarburation est assez complexe car la cinétique de réaction dépend à la fois du taux de recirculation et du taux de décarburation. Le mélange du bain a aussi un effet sur la décarburation.
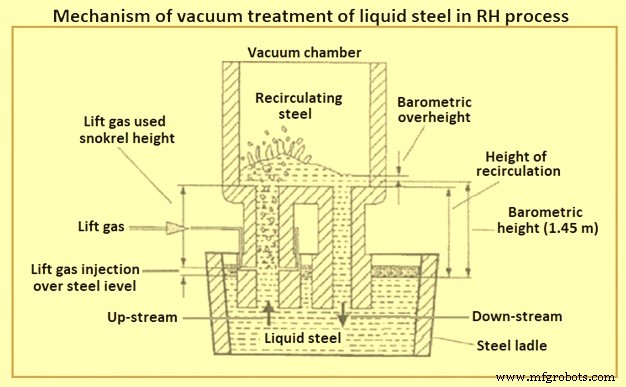
Puisque le processus de dégazage RH est basé sur l'échange d'acier liquide entre la poche d'acier et le récipient RH, le taux de recirculation de l'acier détermine la vitesse des réactions métallurgiques et la durée du processus en supposant une cible métallurgique définie. La recirculation de l'acier liquide dépend de la géométrie de l'équipement telle que le diamètre du siphon, le rayon de l'équipement, et la position et le nombre de tuyères de gaz de remontée. La densité de l'acier liquide pour la conception assumée à 1 600 °C est de 6,94 tonnes par mètre cube. La pression atmosphérique exercée sur la surface de la poche cause la montée de l'acier dans les siphons à une hauteur barométrique d'environ 1,45 m sous conditions de vide poussé. Le mécanisme du traitement sous vide de l'acier liquide dans le processus de dégazage RH est montré à la figure 3.
Les tôles automobiles et autres tôles exposées ainsi que les tôles pour l'industrie électrique (ex. pour transformateurs) sont des produits finaux typiques produits à partir de l'acier liquide traité dans les unités de dégazage RH / RH-TOP.
Étapes opérationnelles
Les diverses étapes de l'opération du processus de dégazage RH sont décrites ci-dessous. Le récipient de réaction est d'abord préchauffé à la température désirée qui varie normalement dans la gamme de 900 °C à 1 500 °C selon les exigences de l'usine.
Le processus de dégazage RH commence avec le déplacement de la poche d'acier contenant l'acier liquide dans la position de traitement par un chariot à poche et soit le récipient de réaction est abaissé, soit la poche est levée au niveau désiré de sorte que les siphons soient immergés dans l'acier. Le processus de dégazage commence après que les deux siphons sont suffisamment immergés dans l'acier liquide. Avant l'immersion des siphons, l'injection de gaz inerte, normalement de l'argon, est démarrée dans le tuyau de gaz du siphon d'entrée. L'argon agit comme gaz de remontée pour augmenter la vitesse de l'acier liquide qui entre dans le siphon d'entrée.
Après avoir atteint la profondeur d'immersion requise du siphon, le récipient de réaction est évacué au moyen d'un système de pompe à vide qui est connecté au récipient de réaction par le conduit de prise (échappement). Un vide (pression négative) est créé, et l'acier liquide est aspiré dans les deux siphons. Le gaz argon qui est injecté dans le mélange augmente la pression dans le siphon de jambe montante. Cette pression crée une circulation de l'acier liquide à travers les siphons. Maintenant, les étapes de traitement métallurgique, telles que le dégazage, le soufflage d'oxygène, et l'ajustement de l'analyse chimique et de la température peuvent être effectuées. Les ajouts d'alliages peuvent être faits à la fin du dégazage en fonction du surchauffe de l'acier liquide.
L'acier liquide dans le récipient de réaction est dégazé et reflue à travers le siphon de sortie dans la poche d'acier. L'acier dégazé est légèrement plus frais que l'acier liquide dans la poche d'acier. La force de flottabilité créée par la différence de densité (densité de l'acier liquide dégazé plus frais étant plus grande que l'acier liquide chaud dans la poche) agite le bain. Le taux de circulation de l'acier liquide dans le récipient de réaction contrôle le dégazage. Le taux de circulation dépend de la quantité de gaz argon de remontée et du degré de vide. Le temps de cycle est normalement dans la gamme de vingt à trente minutes. Selon sa taille, une unité de dégazage RH a la capacité de faire circuler 85 à 135 tonnes par minute d'acier liquide.
Lorsque la chimie de l'acier liquide est déterminée et jugée satisfaisante, les siphons du dégazeur sont retirés de l'acier liquide, l'argon est arrêté, et l'azote est introduit dans le siphon de jambe montante pour empêcher les tubes d'injection de geler. L'opération de dégazage est alors terminée, et la poche d'acier est transférée à la position de post-traitement ou de reprise.
Pendant la production, les opérateurs sont guidés par un système d'automatisation de processus. Ce système utilise un certain nombre de modèles mathématiques afin de prévoir les paramètres métallurgiques et de créer des points de consigne, par exemple pour la température de l'acier calculée cycliquement basée sur différents paramètres reçus et temps de traitement, la composition chimique en déterminant les échantillons d'acier reçus et les matériaux ajoutés au travers du processus. Des prévisions et points de consigne sont aussi créés pour l'état des fonctions de dégazage comme l'élimination de l'hydrogène et de l'azote selon les teneurs initiales, le temps de dégazage, la courbe de pression de vide, le taux de gaz de remontée et autres, l'état de décarburation en déterminant cycliquement la teneur en carbone et oxygène de l'acier, et le point de consigne pour diverses fonctions comme le soufflage d'oxygène, le vide et les schémas de gaz de remontée, etc.
De plus, le système de niveau 2 est connecté à la planification de production et à l'automatisation de processus des unités précédentes et suivantes ainsi qu'avec le laboratoire, afin de fournir toutes les données pertinentes à l'opérateur. Le suivi des données collecte toutes les données pertinentes du système de niveau 1 et des modèles de processus pour la création de différents rapports de coulée et de production. Toutes ces données sont stockées dans une base de données pour rendre le système prêt pour de futures applications de données.
Disponibilité de l'unité de dégazage RH
Outre un temps de cycle court, la disponibilité de l'unité de dégazage RH avec une vue sur la planification de production dans l'atelier de fusion est à considérer. Le plus critique est le temps nécessaire pour la maintenance du siphon. Après le traitement d'une séquence de six coulées, le siphon a besoin d'une maintenance intermédiaire (déskullage et gunning de réfractaire). Selon les conditions spécifiques de laitier et de traitement et les outils disponibles, le travail de maintenance prend 20 à 60 minutes. Une maintenance plus fréquente résulte en une durée de vie du siphon accrue. Après 60 à 300 coulées, selon à nouveau les conditions de traitement ainsi que la qualité du réfractaire et la conception des siphons, le siphon a besoin de remplacement. Une maintenance réfractaire supplémentaire est nécessaire, principalement dans la zone du fond, toutes les 2 à 3 campagnes de siphon. Dans l'usine de dégazage RH actuelle, le récipient est échangé pour le remplacement du siphon et la maintenance du récipient pour réduire le temps d'arrêt de l'usine.
Processus de fabrication
- Investissements Technologiques Manufacturiers Post-Pandémie : Saisir les Opportunités de Croissance
- Thermoformage sous vide expliqué : fabrication rentable de composants plastiques
- Technologie de mouvement linéaire : solutions de précision pour l'automatisation
- Comprendre les Circuits Imprimés (PCB) — Vue d'Ensemble Complète
- Technologie agricole : outils, machines et innovations façonnant l'agriculture moderne
- Comment la technologie pilotée par les startups stimule l'innovation et la croissance
- Explorer les 7 types fondamentaux de technologie
- Comprendre les testeurs de tubes sous vide : guide complet
- 3 Facteurs Essentiels pour Sélectionner la Technologie de Pompe à Vide Idéale