



Procédé de soufflage combiné : Amélioration du mélange et de la qualité en sidérurgie convertisseur
Procédé de soufflage combiné en sidérurgie convertisseur
Des inhomogénéités de composition chimique et température sont créées dans l'acier liquide pendant le soufflage d'oxygène (O₂) dans les convertisseurs à soufflage par le haut, dues au manque de mélange dans le bain. Il existe une zone relativement morte directement sous la cavité du jet. La nécessité d'améliorer le procédé en convertisseur à soufflage par le haut a mené au développement du soufflage combiné.
Le soufflage combiné (aussi appelé soufflage haut/bas ou soufflage mixte) se caractérise par une lance de soufflage par le haut et une méthode d'agitation par le bas. Les différences configurationnelles résident principalement dans les tuyères de fond ou éléments de purge. Elles vont de tuyères entièrement refroidies, à tuyères non refroidies, à éléments perméables. Le système d'agitation par le bas est nécessaire pour produire une gamme de nuances d'acier exigeantes en qualité et est essentiel pour l'économie du procédé. La fonctionnalité de l'agitation doit être assurée sur toute la campagne du convertisseur basique à l'oxygène (CBO/BOF). Fig. 1 : soufflage par le haut vs combiné.
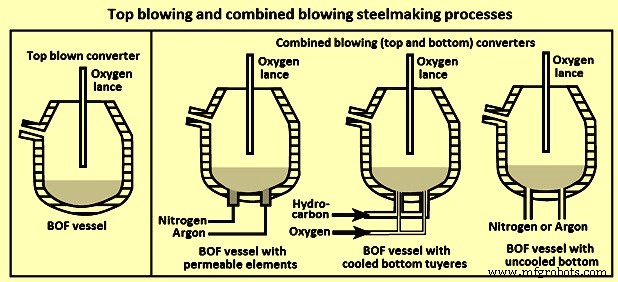
Actuellement, le convertisseur à soufflage combiné haut/bas est couramment utilisé en sidérurgie primaire. Dans le convertisseur combiné, l'agitation et le mélange du bain sont forcés par les jets d'O₂ par le haut et les flux de gaz inertes par le bas, atteignant une haute efficacité de mélange. Dans de rares cas, l'O₂ est aussi injecté par le bas avec tuyères à double tube concentrique + gaz d'enrobage pour contrôler température sortie tuyère et usure fond. Mais comme le purgage gaz inerte donne généralement meilleur contrôle usure, durée vie éléments purge et fond, la majorité des convertisseurs sont équipés d'agitation par purge gaz avec bouchons purge.
Première pratique soufflage combiné commercialement acceptée : LBE (Lance Bubbling Equilibrium) développée par ARBED-IRSID. Ce procédé est très proche du CBO : tout l'O₂ vient de la lance supérieure. L'aspect combiné = ensemble éléments poreux fond convertisseur par où argon (Ar) ou azote (N₂) soufflé. LBE : N₂ utilisé quasi exclusivement majorité soufflage (3-11 Nm³/min). Fin soufflage (absorption N₂ problématique) → Ar pour agitation. Post-soufflage : Ar quasi exclusivement, débit 10-17 Nm³/min. Fig. 2 : convertisseur LBE avec élément soufflage fond.
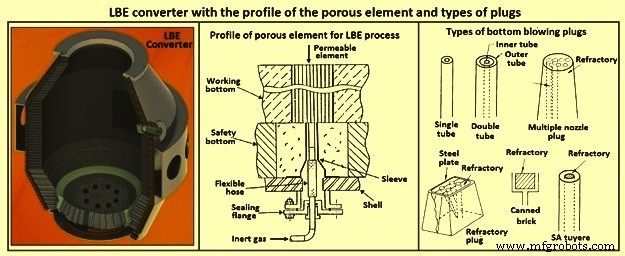
Dans le soufflage combiné, l'agitation fond par gaz inertes (N₂, Ar) améliore les conditions mélange dans le CBO. Gaz inertes introduits fond par éléments perméables (LBE) ou tuyères. Pratique typique : N₂ par tuyères/éléments perméables premiers 60-80 % soufflage O₂, Ar basculé derniers 40-20 %. Évolution rapide CO première partie empêche absorption N₂ dans acier. Profil élément poreux Fig. 2.
Accumulation fond et perte subséquente élément poreux = problème majeur. Difficultés maintien éléments LBE opérationnels → poursuite application tuyères non refroidies. Ici aussi O₂ par lance haut, gaz inerte fond par éléments tubulaires (généralement 6 petits tubes matrice réfractaire). Section transversale plus grande → débits plus élevés requis pour maintenir tuyères opérationnelles.
Configurations bouchons/buses fond
Développement initial soufflage combiné basé sur 3 types bouchons fond :
- Élément réfractaire type bouchons poreux : briques compactées petites fentes. Comme plupart tuyères, besoin pression gaz suffisante empêcher pénétration acier. Plus pénétrant que bouchons poreux.
- Tuyère non refroidie : introduit grandes quantités gaz inerte/buse → agitation locale intense, pénètre plus facilement accumulation. Air/O₂ inutilisables (pas refroidissement → vie tuyère trop courte).
- Tuyère entièrement refroidie : gaz inerte ou O₂ soufflé → agitation très forte, quasi pas problèmes pénétration accumulation fond. Tous cas : tuyauterie gaz par tourillons four avec joints rotatifs/étanchéités → rotation complète four.
Types bouchons soufflage fond développés Fig. 2.
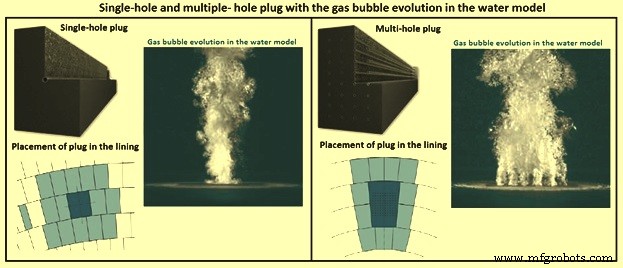
Designs actuels bouchons purge gaz inerte : designs bouchon mono-trou (SHP - Single Hole Plug) et bouchon multi-trous (MHP - Multi-Hole Plug). Ces designs = état de l'art largement accepté. SHP et MHP conçus avec diamètres tuyaux et nombre optimisés pour débit. MHP plus populaires pour purge inerte. Les deux types : base magnésie-carbone (MgO-C), 100 % magnésite fondue haute qualité, graphite haute qualité, distribution granulométrique optimisée, parfois additifs.
Purge efficace jusqu'à fin campagne revêtement CBO = objectif tous bouchons purge. Affecté par : gamme débits gaz appliquée, potentiel colmatage, taux usure conditions procédé. Norme sécurité la plus élevée = exigence essentielle purge fond.
Potentiel colmatage
Disponibilité réduite bouchons purge due accumulation fond = raison fréquente faible efficacité purge. Augmente coût agent désoxydation, baisse rendement, procédé soufflage moins efficace. Raisons principales colmatage : accumulation fond scorie très collante ou fréquence éclaboussures scorie élevée, problèmes alimentation gaz inerte, design bouchon purge non-adéquat. Alors que débit gaz élevé SHP peut réduire potentiel colmatage scorie à faibles taux éclaboussures, taux éclaboussures élevés avec accumulation potentielle ou alimentation gaz inerte insuffisante → infiltration profonde SHP avec très faible probabilité réouverture. Efficacité purge MHP augmentée par nombreux tuyaux nombre/diamètre/arrangement optimisés. Taux réouverture MHP régulier, pas sensible fluctuations pression gaz/alimentation.
Sécurité
Normes sécurité les plus élevées généralement pour designs MHP. Tuyaux gaz pressés directement dans brique MgO-C. Si alimentation gaz MHP réduite/nulle, infiltration acier seulement quelques mm dans bouchon. Risque rupture acier par MHP minimisé.
Caractéristiques purge et taux usure
Régime écoulement SHP = zone transition bouillonnement/jet ou entièrement jet → gros volumes gaz au-dessus tube unique → décroissance en bulles plus petites grande distribution taille. Régime = taux usure accrus (0,4-0,7 mm/chauffe). Design MHP = distribution bulles gaz bien plus appropriée au-dessus bouchon, part plus élevée petites bulles. Surface spécifique plus élevée petites bulles → efficacité purge et métallurgique accrue. Taux usure généralement plus faible = phénomènes back-attack et turbulence réduits à vitesses gaz plus basses. Fig. 3 : SHP et MHP avec évolution bulles gaz modèle eau.
Procédé soufflage combiné
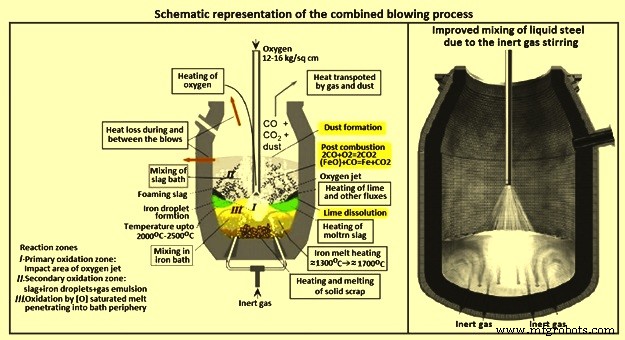
En sidérurgie combinée, O₂ affiner acier soufflé par lance supérieure tandis que gaz inerte (N₂/Ar) agitation fond introduit dans bain par briques agitation fond pour améliorer conditions procédé par mélange optimisé. Débit et type gaz agitation dépendent phase procédé et nuance acier. Approche plus rapide/meilleure équilibre métal-scorie grâce agitation fond. Équilibre et temps mélange dépendent type, nombre, position agitateurs, débit. Agitation plus forte décale équilibre thermodynamique direction souhaitée et réduit temps mélange. Basculement N₂→Ar normalement requis selon chimie finale acier. Poste vannes = partie centrale système agitation fond → contrôle débit individuel par bouchon purge.
Comme soufflage par le haut, O₂ injecté par lance multi-trous dans bain acier fondu. Gouttelettes métal générées par impact jet + action cisaillement écoulement gaz région impact (jet frappe surface métal, gaz déviés vers haut). Effet interaction jet-liquide : 3 modes : (i) dimpling (creusement), (ii) splashing (éclaboussure), (iii) penetrating (pénétration).
Quantité gouttelettes fer éclaboussées dans gaz/scories influence : rendement métallique, usure réfractaire, progression décarburation. Effet propriétés gaz/liquide sur profondeur dépression bain ; profondeur critique = début éclaboussure. Éclaboussure augmente jusqu'à certain momentum jet puis diminue. Direction éclaboussures : angle buses lance, hauteur lance, profil cavité jet (profondeur/diamètre), chevauchement jets O₂.
Nombreuses expériences modification embouts lance pour contrôler éclaboussures/crachats CBO. Importance design diamètres buses/angles inclinaison pour distribution pression optimale jet O₂. Études montrent : soufflage haut + agitation fond = performance supérieure vs soufflage haut seul CBO (éclaboussures/crachats).
Diverses méthodes soufflage fond agitation adoptées. Bouchon céramique avec multiples petits tubes/fentes intégré dans tuyères fond. Agitation par éléments réfractaires spéciaux ou petits tuyères non protégés disposés fond convertisseur.
Soufflage fond élève efficacement hauteur bain, profils usure réfractaire différents vs CBO soufflage haut. Usure tuyères/zones environnantes souvent sévère → matériaux haute densité résistants érosion pour résister flux turbulent acier fondu.
Soufflage combiné utilise gaz chers (O₂, Ar, N₂) → mesure précise et totalisation aident exploitation économique et contrôle qualité serré (rapports quotidiens gestion). Pour agiter bain, Ar/N₂ injecté par plusieurs bouchons agitation fond. Débit total et type gaz par étape prédéterminés menu chargé pour chauffe courante. Débit total divisé équitablement contrôleurs (1 par bouchon) → distribution uniforme = consigne distante contrôleur. Débit mesuré compensé masse température/pression par bouchon et type gaz → module contrôle. Sortie 4-20 mA module position vanne contrôle.
Si bouchon couvert scorie lourde, pression aval augmente. Si > limite prédéfinie, contrôle passe débit→pression, vanne répond algorithme différent. Réduction pression (< valeur hystérésis) → retour contrôle débit. Changement mode automatique, boucle inactive suit sortie active.
Optimisation consommation gaz et plage contrôle : contrôle pression entrée additionnel installé. Combinaison contrôle pression ligne alimentation + contrôle débit individuel lignes agitation → débits constants agitateurs individuels, évite colmatage bouchons poreux par scorie visqueuse. Instrumentation adaptée → indication opérateur condition bouchons poreux. Fiabilité procédé cruciale. Philosophie fail-safe : lignes alimentation (basculement gaz si pression entrée basse) + flux individuels (fail-safe open si défaillance média/alimentation). Représentation schématique Fig. 4.
Système agitation fond convertisseur contrôlé via PLC (automate programmable) : unité autonome avec poste HMI (interface homme-machine) ou intégré réseaux existants/nouveaux. Exploitation = flexibilité. Selon nuance acier sélectionnée, logiciel suit schémas agitation (tables paramètres consignes) débits Ar/N₂ pendant chauffe complète fonction O₂ total soufflé. Changements consignes et actions contrôle = mode automatique sans intervention opérateur, signaux terrain.
Pendant coulée, déslimage, chargement : débits prédéfinis assurés pour usure réfractaire réduite et haute durée vie bouchons poreux. Design bouchons agitation : longues vies par faible vitesse érosion, résistance écaillage avancée, longueur brique flexible.
Positionnement bouchons agitation par rapport jets O₂ = crucial efficacité système agitation fond. Points optimisation position : (i) impact jets O₂ sous diverses conditions (design embout lance, variabilité hauteur lance), (ii) rapport hauteur bain/diamètre convertisseur, (iii) influence usure réfractaire. Simulations CFD (Dynamique Fluides Calculatoire) récentes utilisées pour optimiser position bouchons en considérant conditions complexes CBO.
Dernier développement : technologie agitation alternée brevetée. Pratique agitation alternée : groupes éléments agitation contrôlés débits gaz agitation hauts/bas alternés. Évaluation statistique résultats plusieurs campagnes après implémentation atelier CBO : potentiel réduction coût Ar 30 % sans influence négative résultats métallurgiques.
Effets métallurgiques soufflage combiné
Schémas purge, surtout nombre bouchons, débits, type/qualité gaz purge → influence remarquable métallurgie CBO. Paramètres à coordonner strictement sinon processus hors contrôle et résultats visés non atteints. Effets métallurgiques :
Carbone/Oxygène
Résultat purge fond : cinétique décarburation améliorée → teneurs C plus basses fin soufflage sans sur-oxydation bain. Indicateur performance purge efficace : produit [C]×[O], bien plus bas vs CBO soufflage haut, moyenne 0,002-0,0025 %. Conditions non-équilibre existantes bain acier liquide et entre scorie/bain. Programme purge fond approprié → réactions menées plus près équilibre fin soufflage → effet décarburation renforcé. Durée post-agitation intensifie effet. Pour viser C les plus bas, teneur C revêtement réfractaire = paramètre significatif.
Référence CBO soufflage haut : [O] dissous à [C] égaux coulée plus bas → minimisation consommation agent désoxydation poche. Chance libérer/économiser traitement dégazage RH (Ruhrstahl Heraeus) coûteux par niveaux raffinage plus bas coulée.
Rendement fer
Purge fond, composition HM ([Si]), pratique scories, programmes soufflage → influencent niveau FeO scories → potentiel réaction chimique scorie/revêtement et effet post-agitation. CBO avec purge fond = teneurs Fe plus basses scories et volumes scories plus faibles vs CBO soufflage haut. Niveau FeO scories coulée dépend aussi C dissous bain acier.
Manganèse (Mn)
Rendement Mn à [C] égaux coulée > CBO conventionnel soufflage haut. Moins Fe-Mn nécessaire alliage métallurgie secondaire selon nuances. Ajustements niveaux Mn mieux contrôlés.
Phosphore (P)
Purge fond = meilleure capacité absorption P₂O₅ scories + dissolution chaux plus rapide. Gouttelettes fer liquide projetées pendant affinage CBO, surtout phase soufflage fort → température scorie formée > bain fondu → conditions affaiblies déphosphoration. Par purge, température scorie abaissée considérablement par agitation excellente bain + meilleure équilibration température scorie/acier.
Influence post-agitation
But principal post-agitation : (i) atteindre C et P les plus bas coulée, (ii) ajustement rapide/précis température coulée (effet refroidissement). Temps purge et intensité = 2 paramètres décisifs niveaux éléments. Post-agitation renforce significativement décarburation en menant C et O₂ dissous bain plus près équilibre. Post-agitation refroidit bain acier renforcé par chargement additionnel scories CBO. → amélioration distribution P facteur 3 et diminution P coulée à 0,005 %.
Influence arrangement bouchons purge et nombre
Système purge influence conditions équilibre bain acier pendant affinage → résultats métallurgiques. Purge fond permet approche/atteinte équilibre fin soufflage. Effet décarburation/déphosphoration considérablement amélioré. Pour efficacité purge, paramètre Rp établi. Rp = ratio condition actuelle/condition équilibre. Si équilibre atteint, Rp = 1. Augmentation nombre bouchons → agitation bain renforcée → valeurs Rp plus hautes proches 1. Fig. 5 : conséquence arrangements/nombres bouchons sur approche équilibre (paramètre Rp).
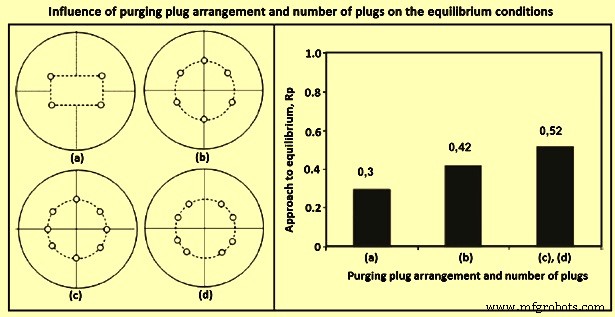
Indicateur agitation/mélange bain = temps mélange relatif. Temps mélange réduit = mélange/bain cinétique amélioré → accélération réactions chimiques (raccourcissement voies réaction). Paramètre cinétique bain = énergie mélange. Énergie mélange implique : hauteur lance, géométrie, pratique soufflage, niveau bain métal liquide, et pour CBO avec purge fond : débits purge.
Clés système purge fond réussi : principalement schéma purge, nombre bouchons, taux usure, disponibilité chaque bouchon. Arrangement bouchons = presque sans importance, juste élément design.
Influence intensité purge
Niveau intensité purge = rôle décisif pour atteindre produits [C]×[O] les plus bas et pertes fer bain. Niveau purge minimum → diminution considérable produit [C]×[O], surtout sous débit 0,06 Nm³/t·min.
Bénéfices exploitation
Soufflage haut + purge fond = affinage moins turbulent → moins d'éclaboussures (slopping) → rendements plus élevés. Consommation O₂ totale ~2 % inférieure et température coulée moyenne 10 °C plus basse vs CBO conventionnel. Dû meilleure agitation bain + conditions homogénéisées. Quantité chaux chargée réduite ~10-15 % vs convertisseur soufflage haut.
Point basculement idéal N₂→Ar
Niveaux N₂ coulée ajustables flexiblement pendant affinage par décalage point basculement N₂→Ar et débits purge particuliers. Pratique normale : débits N₂ bas début affinage + augmentation significative intensités purge Ar après basculement. Pour réaliser produits [C]×[O] les plus bas, purge intensive dernier tiers période affinage adéquate.
Normalement, jusqu'à 25 % affinage, type gaz et intensité purge n'influencent pas N₂ bain. Purge Ar cette phase = pas rentable, sans but. Ar > N₂ coût. Pour viser N₂ les plus bas, basculement N₂→Ar entre 25-50 % temps soufflage. Basculement retardé, surtout > 50 % affinage → N₂ très élevés coulée.
Introduction soufflage fond augmente significativement éclaboussures surtout partie basse convertisseur. En même temps, réduit pertes métal et skulling cône. Succès soufflage combiné = efficacité dispositifs agitation fond. Dispositifs : fiables, agitation efficace, durée vie raisonnable, pas colmatage exploitation.
Éclaboussures scories et soufflage combiné
Éclaboussures scories = technique éprouvée augmentant vie campagnes CBO à niveaux très élevés. Après coulée, scories convertisseur éclaboussées N₂ sur différentes zones revêtement 2-5 min. Pratiques : enrobage scories, lavage scories. Conserve faible quantité scorie liquide convertisseur après coulée. Scorie enrichie dolomie/dolomite brute. Convertisseur basculé plusieurs fois → couvrir fond et zones voisines fine couche scorie. Rechargement à chaud (hot patching) et gunning = autres mesures vie revêtement réfractaire.
Éclaboussures scories fonctionnent mieux scorie crémeuse/collante. Mais scorie collante → accumulation fond convertisseur couches scories gênant évolution libre jet gaz tuyères/bouchons ou bloquant complètement. Pas dysfonctionnement système agitation fond mais détérioration significative résultats métallurgiques par distribution gaz défavorable.
Couche scorie couvrant éléments agitation fond → agitation fond efficace impossible : gaz ne peut être injecté jet dirigé. Rampe entre revêtement et couche scorie jusqu'à fissure échappement. Effet agitation important plus établi. Couches scories très épaisses : gaz peut même longer baril jusqu'à cône supérieur/bouche → aucun effet agitation ni métallurgique. Phénomène Fig. 6. Vérifié gaz naturel (flamme identifiable). Détecté échappement gaz zones décrites. Gauche Fig. 6 : couche scorie juste couvrant fond. Droite : couche couvrant fond, col bas, baril (éclaboussures intensives).
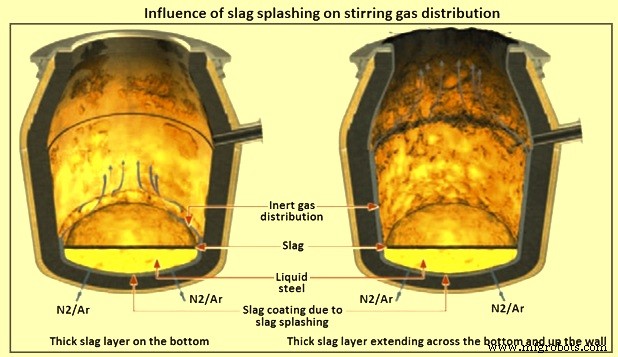
Cas extrêmes : gaz inertes ni contact bain ni scories. → Contrôle épaisseur fond régulier + contre-mesures précoces nécessaires pour maintenir fonction système agitation fond.
Avantages soufflage combiné
Raisons fondamentales implémentation système purge fond : (i) améliorer résultats métallurgiques, (ii) garantir production acier O₂ haute qualité coûts minimaux. Principaux avantages convertisseur combiné vs soufflage haut CBO :
- Accélération cycle soufflage → raccourcissement temps chauffe-à-chauffe.
- Formation scories plus courte/rapide + interaction améliorée scorie/bain (meilleures conditions fusion ajout ferraille/flux, ratio ferraille/HM plus élevé).
- Réduction re-soufflages + taux réussite composition/température accru.
- Homogénéisation/agitation bain acier et distribution température améliorées.
- Précision accrue atteinte composition spécifique.
- Contrôle procédé amélioré (précision supérieure température coulée et niveaux éléments).
- Rendements acier et ajouts flux améliorés (volume scories réduit, pertes fer scories/poussières fusion moindres).
- Moins éclaboussures, crachats, slopping.
- (FeO) plus bas, [P] et oxydation [Mn] plus basses → consommation O₂ moindre.
- Oxyde fer scories plus bas.
- Efficacité soufflage améliorée par brassage intense fondu.
- Teneur O₂ finale acier plus basse → moins désoxydants (ferro-alliages, aluminium).
- Qualité acier améliorée : soufflage gaz inerte fin procédure diminue concentration gaz dans métal.
- Vie revêtement réfractaire augmentée par évitement surchauffe scorie riche FeO.
Inconvénients soufflage combiné
- Équipement convertisseur soufflage combiné plus complexe → coût atelier accru, mais compensé par avantages ci-dessus.
- Coût élevé Ar, souvent remplacé partiellement par N₂.
- Disponibilité buses/bouchons agitation fond souvent < 100 % usure plus sévère vs autre revêtement convertisseur.
Processus de fabrication
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé CAS-OB : métallurgie secondaire avancée avec traitement à l'argon et à l'oxygène
- Séparation d'air cryogénique avancée : extraction efficace azote et oxygène
- Moulage par injection de plastique de précision : production efficace de composants durables
- Taraudage CNC expliqué : filetage de précision pour assemblages de haute qualité
- Vue d'ensemble complète des techniques de fabrication de l'acier
- Comprendre le processus d'extrusion : applications, matériaux et techniques