



Optimiser le positionnement du traitement thermique pour le succès de l'usinage de précision
Afin d'améliorer la viabilité et la compétitivité des entreprises d'usinage de précision, parmi de nombreux facteurs, la clé est de compter sur la technologie avancée. Avec le développement de l'industrie moderne, de plus en plus d'entreprises ont commencé à prêter attention au savoir-faire. Les documents de processus sont la base des entreprises d'usinage de précision, et leur exactitude est très importante. Aussi petit qu'un symbole et une donnée dans le fichier de processus, c'est très important, comme les exigences de taille dans le fichier de technologie de fabrication mécanique, les exigences de tolérance géométrique, les symboles et codes du programme d'usinage CNC, etc. Surtout pour le traitement de pièces mécaniques de précision, l'utilisation de documents de processus corrects affecte directement la qualité de traitement du produit et la sécurité de la production. Parfois, en raison de la négligence du technicien, même de petites erreurs, cela peut aussi entraîner la mise au rebut de pièces mécaniques de precision, causant certaines pertes économiques à l'entreprise.
Dans le processus d'usinage de précision, afin d'améliorer efficacement la performance du produit, il est nécessaire de s'assurer que la plupart des surplus d'usinage ont été enlevés lors de l'arrangement de l'emplacement du processus de traitement thermique. Cela garantit non seulement que les pièces peuvent être trempées et durcies, mais aussi qu'il y a une marge pour répondre au traitement ultérieur, afin que la qualité du produit puisse être mieux assurée. Le traitement thermique dans le processus d'usinage de précision peut être grossièrement divisé en traitement thermique préliminaire et traitement thermique final selon le but d'application. Le but du traitement thermique préliminaire est d'améliorer les propriétés mécaniques, d'éliminer les contraintes internes, et de préparer le traitement thermique final. Il inclut le recuit, la normalisation, la trempe et le revenu, et le traitement de vieillissement.
1. Traitement thermique préliminaire
Le but du traitement thermique préliminaire est d'éliminer les contraintes internes générées pendant le processus de fabrication du brut, d'améliorer la performance de coupe des matériaux métalliques, et de préparer le traitement thermique final. Le traitement thermique préliminaire inclut la trempe et le revenu, le recuit, la normalisation, etc., qui sont généralement arrangés avant et après l'ébauche. L'arrangement avant l'ébauche peut améliorer la performance de coupe du matériau. L'arrangement après l'ébauche est bénéfique pour éliminer les contraintes internes résiduelles.
Position de processus pour le recuit et la normalisation
Il est généralement arrangé après la production du brut et avant le processus de coupe.
Pour les pièces de précision, afin d'éliminer les contraintes résiduelles dans le processus de coupe, le recuit de décharge de contrainte devrait aussi être arrangé entre les processus de coupe.
Position de processus de la trempe et du revenu
Ce type de traitement thermique peut être utilisé comme traitement final, et peut aussi préparer l'organisation pour la trempe de surface ultérieure ou la trempe globale des pièces facilement déformables. Il est généralement arrangé après l'ébauche et avant la finition ou le semi-finition.
2. Traitement thermique final
Le traitement thermique final devrait généralement être arrangé après l'ébauche, le semi-finition, et avant et après la finition. Le traitement thermique avec grande déformation, comme la cémentation et trempe, trempe et revenu, etc., devrait être arrangé avant la finition, afin de corriger la déformation du traitement thermique pendant la finition. Le traitement thermique avec moins de déformation, comme la nitruration, peut être arrangé après la finition. Après ce type de traitement thermique, la dureté des pièces est plus élevée et devrait être aussi tardive que possible. Généralement, ils sont arrangés après le semi-finition et avant le meulage.
La position d'arrangement du processus de trempe globale et de trempe de surface est fondamentalement la même.
La déformation, l'oxydation et la décarburation des pièces trempées devraient être enlevées pendant le meulage, donc une marge de meulage devrait être réservée (par exemple, pour les pièces trempées avec un diamètre de 200 mm ou moins et une longueur de 1000 mm, la marge de meulage est généralement de 0,35~0,75 mm).
Pour les pièces trempées en surface, afin d'améliorer les propriétés mécaniques du cœur et d'obtenir la structure de martensite à grains fins de la trempe de surface, il est souvent nécessaire d'effectuer d'abord un traitement de normalisation ou de trempe et revenu. Comme la déformation des pièces trempées en surface est petite, la marge de meulage devrait aussi être plus petite que celle des pièces trempées globalement.
Par exemple :
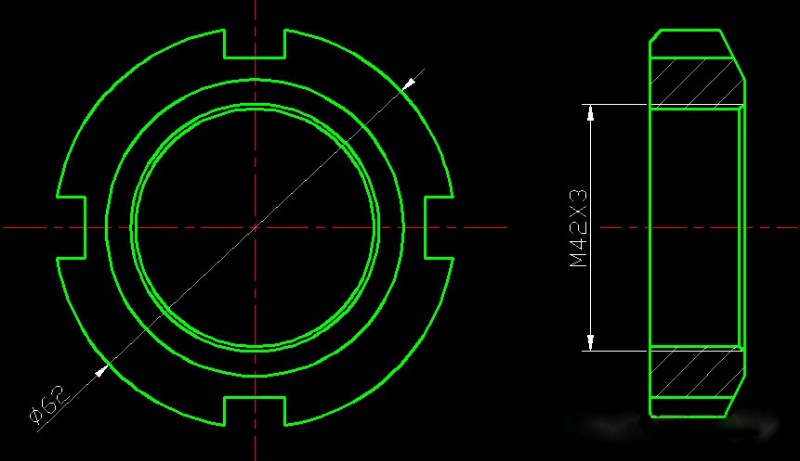
L'image ci-dessus est un écrou de verrouillage fait d'acier 45, et la dureté de l'encoche est requise à HRC 35~40. Si l'encoche et le filetage interne sont tous traités puis trempés et revenus dans leur ensemble, bien que la dureté de l'encoche puisse répondre aux exigences, le filetage interne est déformé et la précision ne peut pas être garantie ; s'il est coupé après le traitement thermique, la dureté sera plus élevée et l'usinabilité sera pauvre.
Si la méthode de traitement thermique et la séquence de traitement sont changées en : trempe et revenu - usinage encoche - trempe haute fréquence encoche - usinage filetage interne, les exigences techniques peuvent être satisfaites et la déformation des pièces peut être réduite.
3. Traitement de vieillissement
Le but du traitement de vieillissement est d'éliminer les contraintes internes et de réduire la déformation de la pièce. Le traitement de vieillissement est divisé en trois catégories : vieillissement naturel, vieillissement artificiel et traitement cryogénique. Le traitement de vieillissement est généralement arrangé après l'ébauche et avant la finition. Pour les pièces avec des exigences de précision plus élevées, un traitement de vieillissement peut être arrangé après le semi-finition. Le traitement cryogénique est généralement arrangé après le traitement de revenu ou après la finition ou à la fin du processus.
4. Traitement de surface
Pour l'anti-corrosion de surface ou la décoration de surface, parfois la surface doit être revêtue ou bleuie. Ce traitement de surface est généralement arrangé à la fin du processus.
Ce qui précède est le contenu pertinent de l'usinage de précision et de l'arrangement de l'emplacement du processus de traitement thermique, j'espère que cela pourra vous être utile.
Processus de fabrication
- Dans la production CMC de GE Aviation : Du carbure de silicium aux pièces composites
- Technologies d'usinage de précision : Progrès en exactitude et efficacité
- Certification NADCAP : Garantir la Qualité et la Confiance en Usinage de Précision
- Traitement thermique de précision : augmenter dureté, résistance et résistance à l'usure
- Maîtriser le processus de cisaillement : techniques et meilleures pratiques
- Traitement thermique des métaux non ferreux : revenu de solubilisation, nitruration et plus
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Les trois étapes essentielles du traitement thermique expliquées
- Usinage CNC de précision : guide professionnel des étapes de production