



Optimisation de l'usinage CNC : Division des processus et séquencement pour la précision
La planification des processus fait référence à l'ensemble du processus de fabrication et ne peut être jugée uniquement par la nature d'une opération ou le traitement d'une surface spécifique. Par exemple, certains plans de référence de positionnement doivent être usinés avec une grande précision dès l'étape de semi-finition, voire de brut. Parfois, pour éviter la conversion de chaîne de cotes, le semi-finish de certaines surfaces secondaires peut être programmé lors de l'étape de finition.
Après avoir déterminé la méthode d'usinage et l'étape de traitement pour chaque surface de la pièce, l'usinage de chaque surface au sein d'une même étape peut être regroupé en plusieurs opérations.
Méthodes de division des opérations d'usinage
Les pièces usinées sur machines-outils à commande numérique sont généralement divisées en opérations selon le principe de concentration des processus. Les méthodes de division sont les suivantes :
1) Division selon les outils utilisés
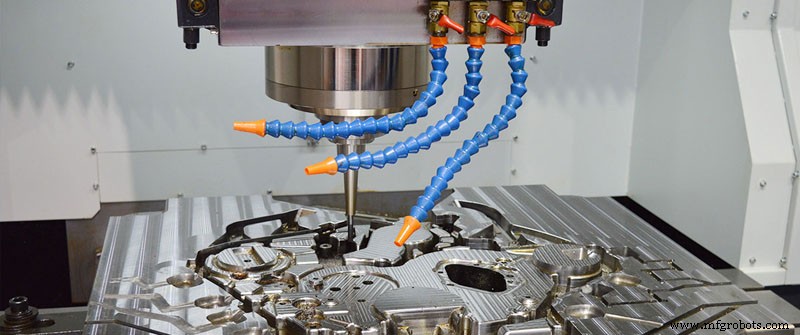
Considérer comme une opération le processus réalisé avec le même outil. Cette méthode convient aux situations où de nombreuses surfaces de la pièce doivent être usinées. Les centres d'usinage utilisent souvent cette méthode.
2) Division selon le nombre de serrages de la pièce
Considérer comme une opération le processus technologique qui peut être réalisé en un seul serrage de la pièce. Cette méthode convient aux pièces avec peu de contenu d'usinage. Sous réserve de garantir la qualité d'usinage, tout le contenu peut être réalisé en un seul serrage.
3) Division par ébauche et finition
La partie du processus réalisée en ébauche est considérée comme une opération, et la partie réalisée en finition comme une autre. Cette méthode convient aux pièces ayant des exigences de résistance et de dureté, nécessitant un traitement thermique ou une haute précision, devant éliminer efficacement les contraintes internes, et présentant une grande déformation après usinage, nécessitant une division en étapes d'ébauche et de finition.
4) Division selon la position d'usinage
La partie du processus qui réalise le même profil est considérée comme une opération. Pour les pièces avec de nombreuses surfaces d'usinage et une géométrie complexe, la séquence d'usinage CNC, de traitement thermique et d'opérations auxiliaires doit être organisée de manière rationnelle, et le problème de liaison entre les opérations doit être résolu. Les pièces sont composées de multiples surfaces, chacune ayant ses propres exigences de précision, avec des exigences de précision correspondantes entre les surfaces.
Principes de la séquence d'usinage
Pour satisfaire aux exigences de précision de conception des pièces, l'organisation de la séquence d'usinage doit suivre certains principes.
1) Ébauche d'abord, finition ensuite
La séquence d'usinage de chaque surface suit l'ordre : ébauche, semi-finition, finition et surfinition, dans le but d'améliorer progressivement la précision et la qualité de surface de la pièce. Si toutes les surfaces sont usinées sur machine CNC, l'organisation suit généralement l'ordre : ébauche, semi-finition, finition, c'est-à-dire que la semi-finition et la finition sont effectuées après l'achèvement de toutes les ébauches. Lors de l'ébauche, la majeure partie de la matière peut être rapidement enlevée, puis chaque surface est finie tour à tour, ce qui améliore l'efficacité de production et garantit la précision d'usinage et la rugosité de surface. Cette méthode convient aux surfaces usinées nécessitant une haute précision de position. Ce n'est pas absolu : pour certaines surfaces nécessitant une haute précision dimensionnelle, compte tenu de la rigidité, de la déformation et de la précision dimensionnelle de la pièce, on peut également envisager l'ordre ébauche, semi-finition, finition. Pour les surfaces à haute exigence de précision, il est préférable de laisser la pièce reposer entre l'ébauche et la finition, afin que les contraintes de surface après ébauche se libèrent complètement, réduisant ainsi le niveau de contrainte et de déformation, ce qui améliore la précision d'usinage.
2) Usiner d'abord le plan de référence
Au début de l'usinage, la surface servant de référence de finition est toujours traitée en premier. Comme la surface de référence de positionnement est précise, l'erreur de serrage est faible. Par conséquent, dans l'usinage de toute pièce, la surface de référence de positionnement est toujours ébauchée et semi-finie, finie si nécessaire. Par exemple, pour les pièces d'arbre, on usine toujours d'abord le trou central, puis le système de trous et autres surfaces en se basant sur la surface du trou central et le trou de positionnement comme référence de précision. S'il y a plusieurs surfaces de référence de précision, le traitement des surfaces de référence doit être organisé selon l'ordre de conversion de référence et le principe d'amélioration progressive de la précision d'usinage.
3) Plan d'abord, trou ensuite
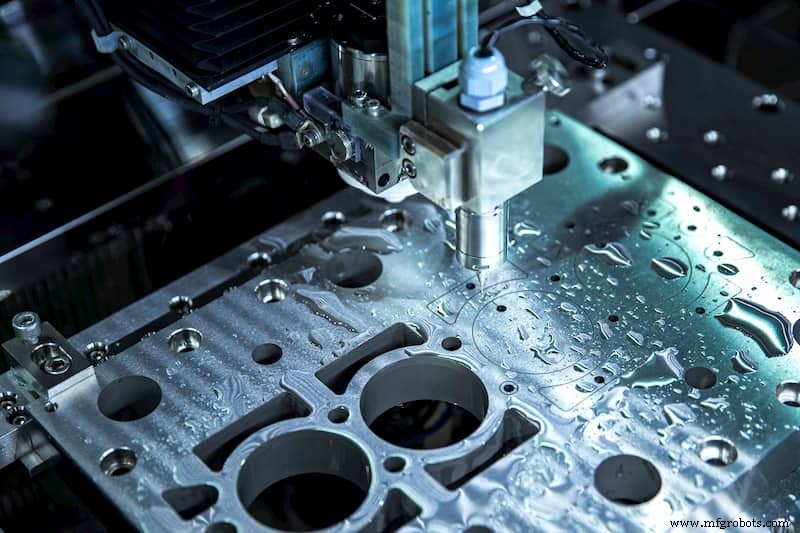
Pour les boîtiers, supports, corps de machine et autres pièces, la cote de contour du plan est plus grande, et le positionnement plan est plus stable et fiable. Il faut donc usiner le plan d'abord, puis le trou. Ainsi, non seulement l'usinage ultérieur dispose d'un plan stable et fiable comme surface de référence de positionnement, mais l'usinage de trous sur une surface plane facilite le processus et améliore la précision des trous. Généralement, les opérations peuvent être divisées selon les positions d'usinage : formes géométriques simples d'abord, puis complexes ; faible précision d'abord, puis haute précision ; plan d'abord, trou ensuite.
4) Intérieur d'abord, extérieur ensuite
Pour les manchons de précision, la coaxialité entre le cercle extérieur et le trou est requise. On adopte généralement le principe « trou d'abord, cercle extérieur ensuite », c'est-à-dire utiliser le cercle extérieur comme référence de positionnement pour usiner le trou, puis utiliser le trou de haute précision comme référence pour usiner le cercle extérieur. Cela garantit une haute exigence de coaxialité entre le cercle extérieur et le trou, et la structure du dispositif de serrage est également très simple.
5) Réduire le nombre de changements d'outil
En usinage CNC, la séquence d'usinage doit être organisée autant que possible selon l'ordre d'entrée de l'outil en position d'usinage.
Processus de fabrication
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Usinage CNC de Précision pour l'Aérospatiale : Fabrication de Pièces en Titane et Aluminium Légers
- Trois critères essentiels pour structurer les opérations d'usinage CNC
- Machines et méthodes de fraisage CNC : précision et automatisation
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Composants clés des systèmes CNC : guide complet des pièces et éléments
- Maîtriser l'usinage : procédés, outils et applications
- Services de finition pour pièces et composants de précision