



Techniques avancées de forgeage des métaux : Procédés et applications
Le forgeage des métaux est un procédé de déformation où le métal est pressé, martelé ou comprimé sous grande pression en pièces à haute résistance appelées pièces forgées. Le procédé de forgeage est entièrement différent du moulage (ou fonderie), car le métal utilisé pour fabriquer les pièces forgées n'est ni fondu ni coulé comme dans le procédé de moulage.
Le forgeage est défini comme un procédé de mise en forme des métaux dans lequel la forme spécifique de la pièce en métal est obtenue à l'état solide par des forces de compression appliquées à travers l'utilisation de matrices et d'outils. Pendant le procédé de forgeage, une déformation contrôlée du métal a lieu. Le procédé de forgeage est accompli par martelage ou pressage du métal. De nos temps modernes, le forgeage industriel est effectué soit avec des presses, soit avec des marteaux alimentés par air comprimé, électricité, hydraulique ou vapeur.
Tous les métaux et alliages sont forgeables, mais l'indice de forgeabilité des différents métaux et alliages peut varier de élevé à faible ou médiocre. Les facteurs impliqués sont la composition, la structure cristalline et les propriétés mécaniques, tous considérés dans une plage de température. Plus la plage de température est large, plus l'indice de forgeabilité est élevé. La plupart du forgeage est effectué sur des pièces chauffées. Le forgeage à froid peut également avoir lieu à température ambiante.
Le procédé de forgeage est l'un des plus anciens procédés de travail des métaux connus, avec ses origines il y a plusieurs milliers d'années. Le procédé remonte à 8000 av. J.-C. et a évolué à partir de l'art manuel simple de la forge. Traditionnellement, le forgeage était effectué par un forgeron utilisant marteau et enclume. L'utilisation du marteau et de l'enclume est une forme rudimentaire de forgeage. La forge a évolué au fil des siècles. Alors comme aujourd'hui, une série de coups de marteau compressifs effectue le façonnage ou le forgeage de la pièce. Le forgeage moderne utilise des marteaux à percussion machine ou des presses qui déforment la pièce par pression contrôlée.
Supériorité du forgeage sur le moulage
Le procédé de forgeage est supérieur au moulage en ce que les pièces formées ont des microstructures plus denses, des motifs de grains plus définis et moins de porosité, ce qui rend ces pièces beaucoup plus résistantes qu'une pièce moulée.
Le forgeage affine la structure des grains et améliore les propriétés mécaniques du métal. Avec une conception appropriée, le flux des grains peut être orienté dans la direction des contraintes principales rencontrées en utilisation réelle. Le flux des grains est la direction du motif que les cristaux prennent pendant la déformation plastique. Les propriétés mécaniques (telles que la résistance, la ductilité et la ténacité) sont bien meilleures dans une pièce forgée que dans le métal de base, qui a des cristaux orientés aléatoirement. Le flux directionnel des grains du forgeage assure une résistance élevée de la pièce avec une résistance à la fatigue supérieure, des propriétés mécaniques et une intégrité métallurgique. Le forgeage élimine les vides internes et la porosité, et produit une intégrité structurelle inégalée.
Le procédé de forgeage produit des pièces aux propriétés mécaniques supérieures avec un gaspillage minimal de matériau. Le matériau de départ dans le procédé de forgeage a une géométrie relativement simple. Ce matériau est déformé plastiquement en une ou plusieurs opérations en un produit de configuration relativement complexe. Le forgeage nécessite généralement un outillage relativement coûteux. Donc, le procédé est économiquement attractif lorsque un grand nombre de pièces doivent être produites et/ou lorsque les propriétés mécaniques requises dans le produit fini ne peuvent être obtenues que par un procédé de forgeage.
Classification des procédés de forgeage
Les procédés de forgeage peuvent être classés de différentes manières.
Selon la température de la pièce
Selon la température de la pièce forgée, le procédé de forgeage peut être : (i) forgeage à chaud, (ii) forgeage à tiède, et (iii) forgeage à froid.
Forgeage à chaud
Le forgeage à chaud est le procédé de forgeage le plus largement utilisé. Dans le forgeage à chaud, le forgeage est effectué à une température au-dessus de la température de recristallisation du métal, ce qui signifie à la température à laquelle de nouveaux grains se forment dans le métal. Ce type de chaleur extrême est nécessaire pour éviter l'écrouissage du métal pendant la déformation.
Dans les conditions réelles de fabrication industrielle, le frottement joue un rôle dans le procédé. Les forces de frottement à l'interface matrice-pièce s'opposent à l'étalement du matériau près des surfaces, tandis que le matériau au centre peut se dilater plus facilement. Le résultat est de créer une forme en tonneau à la pièce. Cet effet s'appelle le « tonnelage » (barreling) en termes de forgeage des métaux. Le tonnelage est généralement indésirable et peut être contrôlé par l'utilisation d'une lubrification efficace. Une autre considération, pendant la fabrication par forgeage à chaud, qui agit généralement pour augmenter l'effet de tonnelage, est le transfert de chaleur entre le métal chaud et la matrice plus froide. Le métal plus près des surfaces de la matrice refroidit plus vite que le métal vers le centre de la pièce. Le matériau plus froid est plus résistant à la déformation et se dilate moins que le matériau plus chaud au centre, causant aussi un effet de tonnelage.
Les avantages du forgeage à chaud sont : (i) taux de déformation élevés et donc écoulement facile du métal, (ii) recristallisation et récupération possibles, et (iii) forces requises moindres. Les inconvénients du forgeage à chaud sont : (i) la lubrification à haute température est difficile ; (ii) l'oxydation et la formation de calamine se produisent sur la pièce, (iii) mauvaise finition de surface, (iv) tolérances moins précises, et (v) déformation possible du matériau pendant le processus de refroidissement.
Forgeage à tiède
Dans le procédé de forgeage à tiède, la plage de température pendant le forgeage peut être de supérieur à la température ambiante à inférieur à la température de recristallisation. Dans le forgeage à tiède, la pièce est chauffée en dessous de la température de recristallisation du métal (jusqu'à 700 °C à 800 °C dans le cas de l'acier), afin de réduire la contrainte d'écoulement et les pressions de forgeage.
Des pièces à flux radial comme des configurations rondes avec brides centrales, des pièces rectangulaires, et des pièces non axisymétriques avec symétrie 3 fois et 6 fois ont été produites par extrusion à tiède. Il y a des moments où les pratiques de forgeage à tiède sont sélectionnées plutôt que le forgeage à froid, surtout pour les grades d'acier à plus haute teneur en carbone ou où les recuits inter-opérations peuvent être éliminés.
Comparé au forgeage à froid, le forgeage à tiède a les avantages potentiels de : (i) charges d'outillage réduites, (ii) charges de presse réduites, (iii) ductilité du métal augmentée, (iv) élimination du besoin de recuire avant le forgeage, et (v) propriétés à l'état forgé favorables qui peuvent éliminer le traitement thermique. Les avantages du forgeage à tiède sont : (i) taux de production élevés, (ii) bonnes tolérances dimensionnelles et finition de surface pour les pièces forgées, (iii) économies significatives de matériau et d'usinage, (iv) flux de grains favorable pour améliorer la résistance, et (v) plus grande ténacité de la pièce forgée.
Forgeage à froid
La plupart du forgeage est effectué à chaud, à des températures jusqu'à 1250 °C. Le forgeage à froid englobe de nombreux procédés tels que le pliage, le tirage à froid, l'emboutissage à froid, le poinçonnage, les extrusions, le filetage par laminage et plus, pour produire une gamme diversifiée de formes de pièces. Celles-ci incluent divers composants de type arbre, géométries en forme de coupelle, pièces creuses avec tiges et arbres, toutes sortes de configurations embouties (à tête) et pliées, ainsi que des combinaisons. Avec le forgeage à froid de barre, fil ou barreau en acier, les pièces de type arbre avec pliages 3 plans et caractéristiques de design à tête ne sont pas rares. Les pièces typiques sont les plus rentables dans la gamme de 5 kg ou moins. Les pièces symétriques jusqu'à 3 kg se prêtent facilement au traitement automatisé. Les options de matériaux vont des aciers faiblement alliés et au carbone aux aciers inoxydables séries 300 et 400, alliages d'aluminium sélectionnés, laiton et bronze.
Dans le procédé, une ébauche de barre lubrifiée chimiquement est forcée dans une matrice fermée sous pression extrême. Le métal non chauffé s'écoule ainsi dans la forme désirée. Dans le cas de l'extrusion directe, l'acier s'écoule dans la direction de la force du bélier. Elle est utilisée lorsque le diamètre de la barre doit être diminué et la longueur augmentée. L'extrusion inverse, où le métal s'écoule dans le sens opposé à la force du bélier, génère des pièces creuses. Dans l'emboutissage, le métal s'écoule à angle droit par rapport à la force du bélier, augmentant ainsi le diamètre et réduisant la longueur.
Pendant le procédé de forgeage à froid, le forgeage est effectué à température ambiante ou proche de celle du métal. Les aciers au carbone et alliés standard sont les plus couramment forgés à froid. Le forgeage à froid est généralement préféré lorsque le métal est déjà tendre, comme l'aluminium. Ce procédé est généralement moins coûteux que le forgeage à chaud et le produit final nécessite peu ou pas de travail de finition. Le forgeage à froid est aussi moins sensible aux problèmes de contamination, et le composant final présente une meilleure finition de surface globale. Les avantages du forgeage à froid incluent : (i) les taux de production sont très élevés avec une durée de vie exceptionnelle des matrices, (ii) améliore les propriétés mécaniques, (iii) moins de frottement entre la surface de la matrice et la pièce, (iv) la lubrification est facile, (v) pas d'oxydation ou de calamine sur la pièce. Les inconvénients du forgeage à froid incluent : (i) il peut y avoir des contraintes résiduelles, (ii) un équipement de forgeage plus lourd et plus puissant est nécessaire, (iii) un outillage plus résistant est requis, et (iv) la conception et la fabrication des matrices sont critiques.
Souvent choisi pour des caractéristiques de design intégrales telles que les brides et bossages intégrés, les forgeages à froid sont fréquemment utilisés dans les pièces de direction et de suspension automobiles, les systèmes de freinage antiblocage, la quincaillerie, les composants de défense, et d'autres applications où la haute résistance, les tolérances serrées et la production en volume en font un choix économique.
Selon les équipements de forgeage
Les composants forgés sont façonnés soit par un marteau, soit par une presse. Le forgeage au marteau est effectué en une succession d'empreintes de matrice en utilisant des coups répétés. La qualité du forgeage, et l'économie et la productivité du procédé au marteau dépendent de l'outillage et de la compétence de l'opérateur. Dans le forgeage à la presse, la pièce est généralement frappée une seule fois dans chaque empreinte de matrice et la conception de chaque empreinte devient plus importante tandis que la compétence de l'opérateur est moins critique.
Forgeage au marteau
Le type d'équipement de forgeage le plus courant est le marteau et l'enclume. Le marteau est le type d'équipement le moins coûteux et le plus polyvalent pour générer la charge et l'énergie pour effectuer un procédé de forgeage. Cette technologie est caractérisée par des coups d'impact multiples entre matrices profilées. Les marteaux sont principalement utilisés pour le forgeage à chaud.
Forgeage à la presse
Dans le forgeage à la presse, le métal est façonné non pas au moyen d'une série de coups comme dans le forgeage au marteau, mais au moyen d'une action unique de compression continue.
Selon l'arrangement des matrices
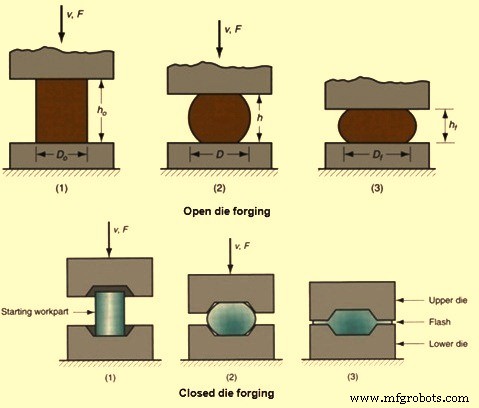
Selon l'arrangement des matrices, le procédé de forgeage peut être : (i) forgeage à matrice ouverte, et (ii) forgeage à matrice fermée. (Fig. 1)
Forgeage à matrice ouverte
Le forgeage à matrice ouverte est le type de procédé de forgeage dans lequel des matrices plates sans profil pré-découpé dans les matrices sont utilisées. Les matrices sont de forme simple et sont utilisées pour permettre au matériau de se déformer librement dans les directions latérales de la charge appliquée. Le mouvement de la pièce est la clé de cette méthode. Des pièces plus grandes pesant plus de 100 tonnes et d'environ 25 m de longueur peuvent être martelées ou pressées en forme de cette façon. Le forgeage à matrice ouverte convient seulement aux formes simples car le procédé donne une précision dimensionnelle moindre. Il y a besoin d'une grande compétence des opérateurs. Les matrices des forgeages à matrice ouverte sont simples et moins coûteuses. Le procédé de forgeage est le plus simple comparé aux autres procédés de forgeage.
Le forgeage à matrice ouverte est appelé ainsi car le métal n'est pas confiné latéralement par des matrices à empreinte pendant le forgeage. Ce procédé travaille progressivement le brut de départ dans la forme désirée, le plus généralement entre des matrices à faces planes. En pratique, le forgeage à matrice ouverte comprend de nombreuses variantes de procédé, permettant une gamme extrêmement large de formes et de tailles à produire. En fait, lorsque les critères de conception dictent une intégrité structurelle optimale pour un composant métallique énorme, la simple capacité de taille du forgeage à matrice ouverte en fait le choix de procédé clair par rapport aux alternatives non-forgeage. Au haut de la gamme de taille, les forgeages à matrice ouverte sont limités seulement par la taille du matériau de départ, à savoir le plus gros lingot qui peut être coulé.
Pratiquement tous les matériaux ferreux et non-ferreux forgeables peuvent être forgés à matrice ouverte, y compris certains matériaux exotiques comme les superalliages à durcissement par vieillissement et les alliages résistants à la corrosion et réfractaires.
La capacité de forme du forgeage à matrice ouverte est en effet large en latitude. En plus des barres rondes, carrées, rectangulaires, hexagonales et autres formes de base, les procédés à matrice ouverte peuvent produire ce qui suit :
- Arbres pleins à paliers (broches ou rotors) dont le diamètre augmente ou diminue (paliers) à plusieurs endroits le long de l'axe longitudinal.
- Pièces creuses de forme cylindrique et généralement avec une longueur bien supérieure au diamètre de la pièce. Il est possible de modifier la longueur, l'épaisseur de paroi, le DI (diamètre intérieur) et le DE (diamètre extérieur) selon les besoins.
- Pièces similaires à des anneaux peuvent ressembler à des rondelles ou approcher des cylindres creux en forme, selon le rapport hauteur/épaisseur de paroi.
- Coquilles métalliques à forme profilée comme des vaisseaux sous pression, qui peuvent incorporer des buses extrudées et d'autres caractéristiques de design.
Non sans rappeler les opérations de forgeage successives dans une séquence de matrices, de multiples opérations de forgeage à matrice ouverte peuvent être combinées pour produire la forme requise. En même temps, ces méthodes de forgeage peuvent être adaptées pour atteindre la quantité appropriée de déformation totale et la structure optimale de flux de grains, maximisant ainsi l'amélioration des propriétés et la performance ultime pour une application particulière. Forger un ébauche de moyeu et d'engrenage intégral, par exemple, peut impliquer plusieurs opérations de tréfilage ou de forgeage plein, puis emboutissage. De même, les ébauches pour anneaux peuvent être préparées par emboutissage d'un lingot, puis perçage du centre, avant le forgeage de l'anneau.
Forgeage à matrice fermée
Le forgeage à matrice fermée est aussi appelé forgeage à matrice à empreinte. Le procédé de forgeage consiste à marteler ou presser le métal entre deux matrices (appelées outillage) qui contiennent un profil pré-découpé de la pièce désirée. Dans le forgeage à matrice fermée, le matériau est entièrement contraint dans la cavité créée par les moitiés supérieure et inférieure de la matrice. Des pièces pesant quelques grammes à plus de 25 tonnes peuvent être fabriquées en utilisant ce procédé. Certains des plus petits pièces peuvent aussi être forgées à froid. Le forgeage à matrice fermée de l'acier, de l'aluminium, du titane et d'autres alliages peut produire une variété presque illimitée de formes 3-D. Ces forgeages sont régulièrement produits sur presses hydrauliques, presses mécaniques et marteaux.
Comme le nom l'implique, deux ou plusieurs matrices contenant les empreintes de la forme de la pièce sont rapprochées pendant que le matériau de forgeage subit une déformation plastique. Puisque le flux du métal est restreint par les contours de la matrice, ce procédé peut produire des formes plus complexes et des tolérances plus serrées que les procédés de forgeage à matrice ouverte. Le forgeage à matrice fermée permet de former des pièces plus précisément façonnées. Le procédé nécessite des pressions d'interface plus élevées, un contrôle très précis du volume de matériau et une conception de matrice appropriée.
Le forgeage à matrice fermée est une forme de forgeage à matrice à empreinte, qui ne dépend pas de la formation de bavure pour atteindre le remplissage complet de la matrice. Le matériau est déformé dans une cavité qui permet peu ou pas d'échappement de matériau excédentaire, imposant ainsi des exigences plus grandes sur la conception de la matrice.
Une flexibilité supplémentaire dans la formation des formes tant symétriques qu'asymétriques provient de diverses opérations de préformage (parfois pliage) avant le forgeage dans les matrices de finition. Les géométries de pièces vont de certaines des plus faciles à forger, formes sphériques simples, solides rectangulaires en bloc, et configurations disque, aux composants les plus complexes avec sections minces et longues qui incorporent des parois minces et des projections verticales relativement hautes comme des nervures et des bossages. Bien que de nombreuses pièces soient normalement symétriques, d'autres incorporent toutes sortes d'éléments de design (brides, saillies, trous, cavités, poches, etc.) qui se combinent pour rendre le forgeage très asymétrique. De plus, les pièces peuvent être pliées ou courbées dans un ou plusieurs plans, qu'elles soient fondamentalement longitudinales, équidimensionnelles ou plates.
Dans le forgeage à matrice fermée, la pièce est d'abord pré-forgée près de la forme finale par la matrice de blocage. La pièce est ensuite forgée à la forme et dimensions finales par la matrice de finition. Les deux matrices de blocage et de finition sont usinées dans le même bloc de matrice. Un plus grand nombre de matrices est nécessaire selon la complexité du travail. Les deux moitiés de matrice se referment et le travail est déformé sous haute pression. Le forgeage à matrice fermée fournit une haute précision dimensionnelle/contrôle serré des tolérances et convient aux formes complexes. Les matrices sont complexes et plus coûteuses et des taux de production élevés sont nécessaires pour justifier les coûts élevés.
La conception de la matrice dépend de la connaissance de la résistance et de la ductilité du matériau de la pièce, de la sensibilité du matériau au taux de déformation et à la température, des caractéristiques de frottement, de la forme et de la complexité de la pièce, et de la distorsion de la matrice sous de fortes charges de forgeage. Le matériau de la matrice nécessite résistance et ténacité à haute température, trempabilité et capacité à tremper uniformément, résistance aux chocs mécaniques et thermiques, et résistance à l'usure pour résister à l'usure par abrasion due aux calamines présentes sur la pièce. Le choix du matériau de matrice approprié dépend de la taille de la matrice, de la composition et des propriétés de la pièce, de la complexité de la forme, du nombre d'étapes de préformage, de la température de forgeage, du type d'opération de forgeage, du coût du matériau de matrice, du nombre de forgeages nécessaires, et du transfert de chaleur de la pièce aux matrices, etc. Les matériaux de matrice normaux sont les aciers à outils et à matrices.
La plupart des métaux et alliages d'ingénierie peuvent être forgés via le procédé conventionnel de forgeage à matrice fermée. Ceux-ci incluent les aciers au carbone et alliés, les aciers à outils, et les alliages inoxydables, d'aluminium et de cuivre, et certains alliages de titane. Les matériaux sensibles au taux de déformation et à la température (magnésium, superalliages à base de nickel hautement alliés, alliages réfractaires et certains alliages de titane) peuvent nécessiter des procédés de forgeage plus sophistiqués et/ou un équipement spécial pour le forgeage dans des matrices à empreinte.
Autres procédés de forgeage
Forgeage d'anneaux sans soudure par laminage
Le forgeage d'anneaux sans soudure par laminage est généralement effectué en perçant un trou dans une pièce épaisse et ronde de métal (créant une forme de beignet), puis en laminant et comprimant (ou dans certains cas, martelant) le beignet en un anneau mince. Les diamètres d'anneaux peuvent aller de quelques centimètres à environ 10 mètres.
Les anneaux forgés par le procédé de laminage d'anneaux sans soudure peuvent peser de moins de 1 kg jusqu'à 150 tonnes. Côté performance, il n'y a pas d'égal pour les anneaux forgés à section circulaire utilisés dans la génération d'énergie, l'exploitation minière, l'aérospatiale, les équipements hors route et d'autres applications critiques.
Les configurations d'anneaux sans soudure peuvent être plates (comme une rondelle), ou présenter des parois verticales plus hautes (autour d'une section cylindrique creuse). Les hauteurs des anneaux laminés vont de quelques centimètres à plus de 3 mètres. Selon l'équipement utilisé, les rapports épaisseur de paroi/hauteur des anneaux varient typiquement de 1:16 jusqu'à 16:1, bien que des proportions plus grandes aient été atteintes avec un traitement spécial. En fait, des tubes sans soudure jusqu'à 1200 mm de diamètre et plus de 6 mètres de long sont extrudés sur des presses de forgeage.
Même si les formes de base avec sections transversales rectangulaires sont la norme, les anneaux présentant des sections transversales complexes et fonctionnelles peuvent être forgés pour répondre à pratiquement toutes les exigences de conception. À juste titre nommés, ces anneaux laminés profilés peuvent être produits en milliers de formes différentes avec des profils sur les diamètres intérieurs et/ou extérieurs. Un avantage clé des anneaux profilés est une réduction significative des opérations d'usinage. Il n'est pas surprenant que les anneaux profilés personnalisés puissent aboutir à des consolidations de pièces économisant les coûts. Comparés aux anneaux laminés sans soudure à faces plates, les dimensions maximales (hauteur de face et DE) des anneaux laminés profilés sont quelque peu inférieures, mais restent très impressionnantes en taille.
La résistance tangentielle élevée et la ductilité rendent les anneaux forgés bien adaptés pour les composants résistants au couple et à la pression, tels que les engrenages, les paliers de moteur pour avions, les paliers de roue, les accouplements, les entretoises de rotor, les disques et carters étanches, les brides, les vaisseaux sous pression et les corps de soupapes. Les matériaux incluent non seulement les aciers au carbone et alliés, mais aussi les alliages non-ferreux d'aluminium, de cuivre et de titane, ainsi que les alliages à base de nickel.
Opérations de forgeage
Diverses opérations de forgeage sont : le tréfilage, l'emboutissage, le bourrage, le pleinage, le soudage par forgeage, le planissage et l'aplanissage, le bordage, le pliage, la coupe et le poinçonnage.
- Tréfilage (Drawing) – L'opération de tréfilage est effectuée pour allonger la pièce et diminuer la section transversale. Le tréfilage a lieu lorsque les forces agissent dans la direction perpendiculaire à l'axe longitudinal.
- Emboutissage (Swaging) – L'emboutissage est effectué par le procédé de forgeage à froid. Cette opération est utilisée pour changer les dimensions de la pièce et est faite en utilisant la force des matrices appliquée sur le matériau.
- Bourrage (Upsetting) – Le bourrage est effectué pour augmenter la section transversale de la pièce. Pour obtenir le résultat requis, l'opération de bourrage est effectuée dans la direction parallèle à l'axe longitudinal. L'opération de bourrage est généralement réalisée dans la production d'écrous et de boulons.
- Pleinage (Fullering) – C'est un procédé typique de forgeage à matrice ouverte. Le pleinage est principalement utilisé comme étape préalable pour aider à distribuer le matériau de la pièce en préparation pour d'autres opérations de forgeage. Cela se produit souvent lorsqu'un procédé de fabrication nécessite plusieurs opérations de forgeage pour être complété. Dans le pleinage, des matrices ouvertes à surfaces convexes sont utilisées pour déformer la pièce. Le résultat est de faire écouler le métal hors d'une zone et vers les deux côtés.
- Soudage par forgeage (Forged welding) – C'est l'opération pour augmenter la longueur en joignant deux pièces de métal. Elle est réalisée en appliquant le coup de marteau ou la pression lorsque les pièces atteignent la température de forgeage.
- Planissage et aplatissage (Flatting and setting down) – Le pleinage laisse une surface ondulée sur la pièce. Même après qu'un travail est forgé en forme avec un marteau, les marques du marteau restent sur la surface supérieure du travail. Pour enlever les marques de marteau et d'ondulation et obtenir une surface lisse sur le travail, un planissoir ou un ensemble de marteau est utilisé. Ce procédé est connu sous le nom de planissage ou aplatissage.
- Bordage (Edging) – Pendant le procédé, le matériau de la pièce est placé entre les deux matrices et il y a frappe au bord du matériau pour obtenir une forme requise. Le bordage est souvent une opération primaire de forgeage à chute.
- Pliage (Bending) – C'est une opération de forgeage très courante. C'est une opération pour donner un tour à une tige et une plaque de métal. Cette opération est nécessaire où les pièces forgées ont des formes pliées.
- Coupe (Cutting) – Avec l'aide de marteaux et de ciseau, il est possible de couper des tiges et des plaques en deux pièces. Cette opération de forgeage est réalisée lorsque la tige est en condition chaude.
- Poinçonnage (Punching) – C'est l'opération de forgeage par laquelle des trous sont faits avec l'aide du cylindre creux. Lorsque nous appliquons la pression sur les matrices cylindriques creuses, elles descendent pour faire un trou sur la plaque.
Équipements de forgeage
Le développement continu de la technologie de forgeage nécessite une compréhension saine et fondamentale des capacités et caractéristiques des équipements. L'équipement utilisé dans le forgeage influence le procédé de forgeage car il affecte le taux de déformation et les conditions de température et détermine le taux de production. Les exigences d'un procédé de forgeage donné doivent aussi être compatibles avec la charge, l'énergie, le temps et les caractéristiques de précision d'une machine de forgeage donnée.
Le type d'équipement de forgeage le plus courant est le marteau et l'enclume. Le choix de l'équipement de forgeage dépend d'un certain nombre de facteurs, y compris la taille et la complexité de la pièce, le matériau, et la qualité des pièces à produire. Les marteaux sont souvent préférés pour les petits et moyens lots en raison de la mise en place plus rapide de l'outillage. Cet équipement de forgeage peut être divisé en deux types de base : (i) machines à travail limité, et (ii) machines à course limitée.
Machines à travail limité
Dans les machines à travail limité, la quantité de déformation qui peut être réalisée pendant chaque course ou coup de la machine est limitée par l'énergie ou la force maximale disponible. Si l'énergie ou la capacité de force est inférieure à ce qui est nécessaire pour déformer la pièce, alors plus d'une course ou coup est requis. Les machines qui entrent dans cette catégorie sont les marteaux, les presses à vis à friction, et les presses hydrauliques.
Marteaux
Les marteaux sont les types de machines les plus couramment utilisés. Ils sont souvent préférés pour les petits et moyens lots en raison des mises en place d'outillage plus rapides et des frais généraux plus faibles. Ils sont aussi utilisés pour les forgeages allongés et à embranchements car des zones de matrice peuvent être fournies pour le plus grand nombre de matrices de préformage requises pour de telles formes. Les divers types de marteaux utilisés sont donnés ci-dessous.
- Marteaux à chute par gravité – Ce sont le type le plus ancien d'équipement de forgeage disponible. Le principe de fonctionnement est que le bloc de matrice mobile est soulevé par un mécanisme de levage puis relâché, de sorte qu'il tombe sur la matrice fixe attachée à l'enclume. La quantité de déformation qui peut être réalisée est déterminée par l'énergie potentielle du bloc de matrice mobile à sa hauteur maximale. Cette énergie potentielle est convertie en énergie cinétique pendant la chute du bloc de matrice et est ensuite dissipée dans la déformation de la pièce. Divers mécanismes de levage sont utilisés, y compris des moyens par friction avec planches, freins à bande ou courroies, ou un vérin de levage employant de la vapeur, de l'air comprimé ou du fluide hydraulique. Ces machines sont disponibles dans une gamme d'énergies de coup de 0,6 kNm à 400 kNm.
- Marteaux à double effet ou marteaux de puissance – Ces machines sont similaires aux marteaux à gravité en ce qu'un vérin de levage soulève le masse mobile, mais la puissance est aussi appliquée au masse mobile descendant pour augmenter la capacité d'énergie. Les valeurs d'énergie pour des masses de masse similaires sont considérablement plus élevées que pour les marteaux à gravité, et les vitesses de fermeture des matrices sont aussi plus élevées. La puissance provient de vérins à vapeur, air comprimé ou hydrauliques à double effet. Les marteaux à double effet sont fabriqués dans une gamme de valeurs d'énergie de 3 kNm à 830 kNm.
- Marteau à contre-coup vertical – Dans ces machines, deux masses avec des masses presque égales sont entraînées par des vérins à double effet l'une vers l'autre et s'impactent au centre de la machine. Plus d'énergie est dissipée dans la pièce que dans les fondations et le sous-sol comparé aux marteaux à simple effet. De très hautes capacités d'énergie sont disponibles dans ces machines, allant de 30 kNm à 2000 kNm.
- Marteau à contre-coup horizontal – Ces machines sont aussi appelées impacteurs et deux béliers sont actionnés par des vérins à double effet. Le brut chauffé est positionné verticalement entre les matrices par un mécanisme de transfert automatique. La plage typique de valeurs d'énergie va de 4 kNm à 55 kNm.
Presses à vis
Dans les presses à vis, le bélier supérieur et la matrice sont connectés à une grande vis verticale qui peut être tournée par un volant d'inertie, de sorte que le bélier peut monter et descendre par rapport à la matrice fixe dans le lit de la machine. Le bélier a une quantité d'énergie limitée pour chaque course, ainsi des coups multiples sont généralement employés comme pour les marteaux. Les presses à vis sont disponibles dans des valeurs nominales de 63 tonnes à 6300 tonnes.
Presses hydrauliques
Les presses hydrauliques sont disponibles dans une large gamme de tailles jusqu'à la plus grande à 50 000 tonnes ou plus de capacité. La matrice mobile est attachée à un bélier actionné par un grand vérin hydraulique. Diverses courses, forces et vitesses de fermeture peuvent être obtenues sur les presses hydrauliques. Dans certains cas, les presses hydrauliques sont équipées de béliers horizontaux auxiliaires, et ceux-ci permettent de forger des dépressions latérales dans certaines pièces, bien que cela ne soit pas fait à grande échelle.
Machines à course limitée
Dans les machines à course limitée, la quantité de déformation qui peut être faite est fixée par la course de la machine. Si une force ou énergie suffisante pour réaliser l'opération n'est pas disponible, alors la machine cale et une machine plus grande doit être utilisée. Les presses mécaniques entrent dans cette catégorie, car un manivelle ou un excentrique détermine la quantité de mouvement du bélier.
Presses mécaniques
Les presses mécaniques appartiennent à une classe de machines-outils qui englobent une large gamme de types de machines différents. Principalement, la presse mécanique transforme la force de rotation d'un moteur en un vecteur de force translationnel qui effectue l'action de pressage. Donc, l'énergie dans une presse mécanique provient du moteur. Ces types de presses sont généralement plus rapides que les presses hydrauliques ou à vis (en fait, la presse à vis peut aussi être classée comme une presse mécanique). Contrairement à certaines presses, dans une presse mécanique, l'application de la force varie à la fois en vitesse et en magnitude tout au long de la distance de la course. Lors de l'exécution d'une opération de fabrication en utilisant une presse mécanique, la plage correcte de la course est essentielle. Dans les presses mécaniques, une manivelle, un joint de genou, un yoke écossais, ou un mécanisme à coin mobile est utilisé pour appliquer un mouvement de compression vertical entre la matrice mobile supérieure et une matrice fixe inférieure.
Défauts de forgeage
Pendant le procédé de forgeage, il y a possibilité de survenue de certains défauts. Dans le procédé de forgeage à chaud, les défauts courants sont la fragilité à chaud, les bandes de cisaillement, la cavitation aux joints de grains. Dans le procédé de forgeage à froid, les défauts courants sont les fissures de surface, bande de cisaillement et éclatement central. Les défauts courants pendant l'opération de forgeage sont notamment : (i) remplissage incomplet de la matrice, (ii) désalignement de la matrice, (iii) replis de forgeage, (iv) pénétration de forgeage incomplète, (v) différences microstructurales résultant en variation de propriétés prononcée, (vi) fragilité à chaud, due à une concentration élevée en soufre dans l'acier et le nickel, (vii) surface piquetée puisque les écailles d'oxyde se produisant à haute température collent sur les matrices, (viii) flambage, dans le forgeage par bourrage, dû à une contrainte de compression élevée, (ix) fissuration de surface, due à la différence de température entre la surface et le centre, ou travail excessif de la surface à température trop basse, et (x) microfissuration due aux contraintes résiduelles. Des défauts comme : (i) soudure à froid, (ii) décalage de matrice, (iii) flux de grains inadéquat, (iv) flocons, (v) piqûres de calamine, et (vi) fissuration au niveau de la bavure peuvent aussi survenir.
La soudure à froid est due à un procédé de soudage incomplet. Les deux surfaces du matériau des pièces se touchent. La cause principale de la soudure à froid est le refroidissement excessif, les coins vifs et le frottement élevé. Pour éviter la soudure à froid, le rayon du congés est augmenté sur la matrice.
Le décalage de matrice est dû au désalignement des moitiés de matrice. Pour améliorer les formes, les matrices sont faites en deux moitiés. Pour éviter le décalage de matrice, il est nécessaire d'aligner correctement les moitiés de matrice et de fournir des encoches à moitié sur les côtés supérieur et inférieur de la matrice. Ainsi, pendant l'alignement, si l'encoche correspond des deux côtés, les formes correctes peuvent être obtenues.
En cas de défaut de section non remplie, le métal en mouvement ne remplit pas complètement la chambre de la matrice. Cela peut être dû à la conception inadéquate de la matrice de forgeage, au chauffage insuffisant et à une quantité moindre de matière première.
Les piqûres de calamine sont dues au nettoyage irrégulier de la surface extérieure du forgeage. Les calamines et oxydes s'enracinent dans la surface finie.
Le défaut de flux de grains inadéquat est dû à la conception inadéquate de la matrice, à cause de laquelle le matériau en écoulement ne s'écoule pas vers le bas. Pour éviter le flux de grains inadéquat, une conception appropriée de la matrice est importante.
Les flocons sont les désaccords internes qui sont fondamentalement trouvés dans l'arrangement. Ils sont principalement causés à cause d'un refroidissement inadéquat. Pour éviter le défaut de flocons, des procédures de refroidissement appropriées doivent être suivies.
Les contraintes résiduelles sont dues au refroidissement inadéquat et à la déformation non uniforme du forgeage. Pour éviter ce défaut pendant une période de temps, un refroidissement lent dans un four ou sous la cendre est fait pour le forgeage.
La fissuration de surface est due aux basses températures et au travail excessif. Pour éviter la fissuration de surface, des températures appropriées sont utilisées pour le procédé de forgeage.
Le forgeage incomplet est principalement dû au forgeage ayant lieu aux surfaces ce qui cause aucune rupture de l'intérieur du forgeage. Pour éviter, il est préférable d'utiliser des marteaux légers pour le procédé.
La fissuration au niveau de la bavure est due à l'épaisseur incomplète de la bavure. Donc pour éviter la fissuration au niveau de la bavure, il est nécessaire d'augmenter l'épaisseur de la bavure.
Processus de fabrication
- Métaux et alliages réfractaires : matériaux haute température essentiels pour l'aérospatiale
- Concevoir des workflows de processus : harmoniser talents humains et automatisation robotique
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Guide complet de fabrication des réfractaires façonnés