



Automatisation dans la production d'acier : Améliorer l'efficacité et la durabilité
L'acier est un alliage de fer contenant généralement moins de 1 % de carbone. En raison de ses propriétés polyvalentes et de ses possibilités de recyclage, l'acier est le matériau de base pour un développement durable dans la société industrielle moderne. Il offre une large gamme d'utilisations dans presque tous les secteurs industriels importants tels que la construction de machines et d'appareils, la construction de ponts et de bâtiments, l'ingénierie énergétique et environnementale, et les industries automobile et des transports.
L'acier est et restera le matériau de construction et d'ingénierie le plus important de l'ère moderne. L'industrie sidérurgique est un secteur industriel très dynamique. Des démarches sont en cours pour augmenter l'efficacité des ressources et de l'énergie, réduire les émissions et fournir des environnements de travail sûrs et sains. Pour y parvenir, l'industrie sidérurgique doit exceller dans l'environnement d'aujourd'hui, qui est un environnement d'affaires hautement dynamique et interactif. Les conditions de marché, les nouvelles exigences de produits, les coûts des matières premières et la gestion des processus affectent tous la performance de l'industrie sidérurgique.
L'industrie sidérurgique est un moteur important de l'économie et doit donc être gérée efficacement. De plus, elle nécessite des investissements lourds et il est essentiel qu'elle fonctionne économiquement pour rester en bonne santé. Ses produits sont indispensables pour d'autres industries telles que l'automobile et la construction. La qualité, la fiabilité et l'efficacité économique dans la production de produits sidérurgiques ne peuvent être assurées que par des installations de fabrication automatisées.
Les processus de l'industrie sidérurgique sont fortement consommateurs d'énergie et comprennent de nombreuses opérations unitaires complexes. Le minerai de fer et le charbon nécessitent un prétraitement avant d'être alimentés dans un réacteur, et les métaux liquides provenant de différents réacteurs doivent être manipulés avec soin. De plus, l'acier liquide doit être converti en forme solide puis laminé en produits finis. Chacune de ces opérations a un impact sur la qualité de l'acier produit et nécessite une surveillance constante. Il existe de nombreux systèmes pour la surveillance et le contrôle de chaque opération unitaire. Les systèmes de contrôle de processus dans l'industrie sidérurgique vont du contrôle manuel au contrôle entièrement automatisé.
Technologies de base et technologies avancées
Les processus de l'industrie sidérurgique doivent être équipés de deux types de technologies : (i) les technologies de base, et (ii) les technologies avancées.
Les technologies de base sont celles qui sont fondamentales pour les processus de production. Ce sont généralement les technologies traditionnelles développées sur la base de principes scientifiques. Ce sont les technologies nécessaires pour la production du produit à la productivité et au niveau d'efficacité requis avec une faible consommation spécifique de matières d'entrée. Les technologies de base consistent normalement en technologies chimiques, mécaniques, métallurgiques ou de production.
Les technologies de fabrication avancées d'aujourd'hui utilisent les cinq outils technologiques suivants qui ont le plus grand potentiel pour influencer la qualité des produits, outre l'amélioration de la productivité et de l'efficacité des processus :
- Automatisation – Une nouvelle génération de systèmes d'automatisation est utilisée dans le processus de production, reliant le processus de fabrication à des systèmes de contrôle à distance fréquemment par le biais de la technologie de l'information. Ces nouveaux systèmes d'automatisation sont équipés de capteurs sans contact ou à distance et d'interfaces standardisées, et, dans certains cas, éliminent totalement les interférences humaines. Cela aide à éliminer les défauts de qualité dans les produits introduits par les erreurs humaines. L'automatisation permet également la fabrication du produit avec de meilleures précisions et des tolérances serrées de manière rentable.
- Ingénierie computationnelle intégrée des matériaux – Cet outil crée des modèles informatiques pour simuler les propriétés des produits. En équipant les processus de production avec ces modèles, cela aide non seulement à produire des produits répondant aux exigences de spécification, mais réduit aussi les taux de rebut des produits. Cet outil aide à stabiliser le processus très rapidement au démarrage de la fabrication. Il réduit également la charge d'essais du produit après sa fabrication. Cela aide aussi le processus à produire des produits de manière meilleure, plus rapide et moins coûteuse.
- Fabrication numérique – La numérisation des contrôles pendant le processus de fabrication aide à identifier et corriger automatiquement les défauts dans les produits à chaque étape du processus de production. Cela améliore à son tour les taux d'acceptation des produits.
- Internet industriel et automatisation flexible – Grâce à une telle automatisation, le matériel de processus peut être interconnecté de sorte que les équipements et machines puissent communiquer entre eux et ajuster automatiquement la qualité du produit sur la base des données générées par les capteurs.
- Fabrication additive – C'est un outil très avancé qui crée des objets tridimensionnels basés sur des modèles numériques en déposant successivement de fines couches de matériaux. L'utilisation de cet outil élimine totalement la production de produits hors tolérances dimensionnelles.
L'automatisation, bien qu'elle fasse partie des technologies avancées, est souvent utilisée de manière interchangeable avec le terme « technologies avancées ». Dans cet article aussi, les deux termes sont utilisés de manière interchangeable.
Les technologies de fabrication avancées aident à répondre à un certain nombre de besoins de l'industrie sidérurgique. Ces nouvelles technologies de processus augmentent la productivité et la réactivité aux clients en permettant aux usines sidérurgiques de modifier et d'ajuster rapidement et facilement les processus de production selon les exigences des clients. En conséquence, les usines sidérurgiques peuvent générer une plus grande diversité de produits à partir des processus de production. Ces technologies avancées combinent l'efficacité de la production de masse avec la fabrication sur mesure avec des produits faits spécifiquement pour répondre aux besoins des clients. Cela est quelque peu difficile, et souvent prohibitivement coûteux à faire en utilisant des technologies conventionnelles pendant les processus de fabrication.
L'application des technologies avancées aux technologies de base dans les processus de fabrication est une tendance récente. Les applications des technologies de fabrication avancées ont un grand impact sur la qualité du produit. Les avancées rapides dans la technologie de l'information, les capteurs et les nanomatériaux réduisent considérablement non seulement les coûts des processus de fabrication de pointe, mais améliorent aussi leurs performances de manière significative en ce qui concerne la qualité des produits. Lentement mais sûrement, la numérisation a commencé à imprégner tous les aspects des processus de production, de l'ingénierie à la gestion de la chaîne d'approvisionnement jusqu'à l'atelier, ce qui rend les systèmes de production plus intelligents, hautement interconnectés et plus orientés vers la qualité du produit. Cela aide l'industrie sidérurgique non seulement à améliorer la productivité, mais aussi à devenir plus réactive aux besoins changeants des clients.
Définition et objectifs de l'automatisation
Le mot « Automatisation » dérive des mots grecs « Auto » (soi-même) et « Matos » (mouvant). L'automatisation est donc le mécanisme pour des systèmes qui « se meuvent d'eux-mêmes ». Cependant, en plus de ce sens originel, les systèmes automatisés atteignent aussi une performance significativement supérieure à ce qui est possible avec des systèmes manuels, en termes de puissance, de précision et de vitesse d'opération. Ainsi, l'automatisation fait normalement référence au remplacement total ou partiel d'une fonction précédemment réalisée par l'opérateur humain.
Historiquement, l'automatisation s'est avérée être un moyen efficace d'atteindre une production rentable dans la fabrication, ainsi que dans l'industrie de processus comme l'industrie sidérurgique. En général, l'automatisation a aussi soulagé les humains des tâches lourdes, dangereuses, complexes, ennuyeuses et chronophages. L'automatisation a également été extensive non seulement dans le processus de production réel de l'industrie sidérurgique, mais aussi dans les tâches de support (par ex. manutention, transport et stockage). De plus, l'automatisation peut fournir des solutions dans des situations hautement critiques en termes de temps où il n'y a pas suffisamment de temps pour qu'un opérateur humain réponde et prenne une action appropriée, ou dans d'autres types de situations où l'être humain s'avère insuffisant dans un ou plusieurs aspects.
L'automatisation est définie comme un ensemble de technologies qui résultent en l'opération de machines et systèmes sans intervention humaine significative et atteignent une performance supérieure à l'opération manuelle.
L'automatisation consiste en des technologies électromécaniques (ordinateurs) appliquées aux systèmes de processus dans le but de contrôler les processus de production pour soulager ou remplacer un opérateur humain. Cette définition est large dans l'intention de l'automatisation, mais ciblée dans sa forme – les ordinateurs. Les ordinateurs constituent la génération actuelle des systèmes de contrôle et seront de plus en plus sollicités pour effectuer le traitement automatique des données et fournir aux opérateurs des informations cruciales pour une prise de décision efficace.
Les systèmes d'automatisation utilisent des instruments de terrain et des capteurs pour la collecte de données et leur transmission à l'unité de traitement qui, après analyse des données, envoie des signaux aux équipements de contrôle dans le but de contrôler les paramètres de processus afin que ces paramètres restent dans des limites acceptables.
Les objectifs de l'automatisation incluent l'augmentation de la fiabilité et de la disponibilité opérationnelle des lignes de production. En fait, l'automatisation est appliquée aux systèmes homme-machine (homme-ordinateur) pour plusieurs fins qui incluent : (i) performance améliorée, (ii) sécurité opérationnelle renforcée, et (iii) économie accrue de la main-d'œuvre. La performance des systèmes peut être améliorée en allouant à un ordinateur des fonctions que les humains ne peuvent pas accomplir en raison de limitations inhérentes aux capacités physiques et aux capacités mentales. Par exemple, les processus dynamiques trop complexes pour que les opérateurs humains y répondent manuellement doivent être accomplis par l'automatisation. La performance du système peut aussi être améliorée en allouant à un ordinateur des fonctions que les opérateurs humains peuvent accomplir, mais qui sont mal adaptées ou qui causent des niveaux élevés de charge de travail et de stress.
Le rôle du système d'automatisation dans l'industrie sidérurgique inclut le fonctionnement fluide, précis et stable des processus de production, essentiellement employés pour produire des produits sidérurgiques finis à partir de matières premières/semi-finies en utilisant l'énergie, la main-d'œuvre, l'équipement et l'infrastructure. L'industrie sidérurgique étant essentiellement une « activité économique systématique », l'objectif fondamental de l'industrie est de faire du profit, qui peut être maximisé en produisant des produits de qualité en plus grands volumes avec moins de coûts et de temps de production, et donc le déploiement du système d'automatisation dans l'industrie sidérurgique devient essentiel.
Avantages et inconvénients de l'automatisation
Les avantages de l'automatisation incluent : (i) contrôle du processus de production, (ii) amélioration du processus de fabrication, en particulier en le rendant plus stable en assurant la facilité d'opération, (iii) amélioration de la productivité, (iv) réduction du cycle de production des matières premières au produit, (v) réduction de la consommation spécifique de matériaux ainsi que d'énergie, (vi) amélioration de la qualité du produit, (vii) réduction du coût de production, (viii) amélioration de la santé des équipements, (ix) gestion de l'environnement, et (x) sécurité des opérateurs et des équipements. La sécurité opérationnelle des systèmes technologiquement avancés, très courants dans l'industrie sidérurgique moderne, peut être renforcée par l'automatisation qui vise à éliminer les erreurs humaines des systèmes en remplaçant les opérateurs par des machinesvirtuellement sans erreur. L'automatisation se traduit par une capacité et une productivité humaines accrues, et une réduction de la charge de travail et de la fatigue de l'opérateur.
Les inconvénients de l'utilisation de l'automatisation dans l'industrie sidérurgique incluent : (i) faible satisfaction au travail de l'opérateur, (ii) échec de l'opérateur à surveiller les événements critiques du système (vigilance), (iii) dépendance excessive de l'opérateur aux systèmes automatisés (complaisance), (iv) faible compétence des opérateurs en cas d'urgence nécessitant une reprise manuelle (perte de compétences), et (v) perte de conscience de la situation du système par l'opérateur. En fait, la direction de certaines usines sidérurgiques voit l'automatisation comme réduisant le rôle de l'opérateur à un simple « pousse-bouton », le privant de l'utilisation de ses connaissances et de son expérience dans le contrôle des processus. Cet écueil du fonctionnement passif de l'opérateur sous automatisation cause chez les opérateurs : (i) manque de vigilance, (ii) complaisance, et (iii) pertes en termes de (compétences manuelles) et de conscience de la situation.
Malgré les avancées technologiques pour développer des processus de production automatisés qui peuvent accomplir des fonctions plus efficacement, fiablement, précisément ou à moindre coût que les opérateurs humains dans l'industrie sidérurgique, l'automatisation n'a toujours pas remplacé les humains dans les processus de production. En termes simples, cependant, il est facile de penser aux systèmes automatisés comme n'incluant pas les humains. Cependant, la plupart de ces systèmes « sans personnel », comme les opérations d'assemblage automatique de circuits imprimés, impliquent des opérateurs humains dans des rôles de supervision ou de surveillance.
Contrôle de supervision et rôle de l'opérateur
Le contrôle de supervision que l'humain en tant que superviseur peut exercer peut être vu comme une ou plusieurs des cinq fonctions génériques et interconnectées. Ces fonctions sont les suivantes :
- Le premier rôle du superviseur est de planifier ce qui doit être fait sur une certaine période avant que l'automatisation ne soit activée.
- Le deuxième rôle est d'enseigner (par ex. instruire, commander, programmer) le système automatisé avec ce qu'il doit savoir pour accomplir sa fonction assignée pour cette période.
- Le troisième rôle est d'activer l'automatisation et de surveiller l'action automatique et de détecter toute déviation ou défaillance.
- Le quatrième rôle du superviseur est d'intervenir dans l'action automatique si nécessaire et de décider des ajustements nécessaires à l'automatisation.
- Le cinquième et dernier rôle est d'évaluer la performance et d'apprendre de l'expérience observée.
Avec l'automatisation, le rôle assigné à un opérateur est celui de moniteur de système. Il doit scruter les affichages sans prendre d'action pour changer l'état du système sauf si nécessaire. Le but unique de cette surveillance est de déterminer si un système fonctionne normalement ou si une intervention humaine est requise. La décision d'intervenir dans le contrôle de processus est influencée par : (i) la précision avec laquelle un opérateur perçoit les valeurs des variables du système, (ii) la probabilité de manquer un événement critique en se concentrant sur d'autres informations, (iii) les récompenses et pénalités associées aux événements critiques, (iv) la stratégie formulée par un opérateur, (v) la corrélation entre événements, et (vi) le seuil en dessous duquel un opérateur ne traite pas un événement critique. En cas de défaillance du contrôle d'automatisation, il devient nécessaire pour l'opérateur de reprendre les commandes du processus, pour quoi l'opérateur doit avoir les compétences et le système doit prévoir cette reprise de contrôle.
Il y a toujours des situations dans l'industrie sidérurgique où l'opérateur en tant que composant du système de production doit être impliqué pour pouvoir gérer les machines et équipements lors de situations imprévues. Par conséquent, tant des systèmes automatisés avancés que des travailleurs humains qualifiés qui travaillent ensemble sont nécessaires pour atteindre une production flexible et efficace. La robustesse et la flexibilité des processus de production sont donc les enjeux clés pour l'automatisation. Cependant, comme dans l'industrie sidérurgique les processus sont très complexes et que la personnalisation des produits a augmenté cette complexité, il est devenu nécessaire que l'industrie sidérurgique adopte un niveau et une étendue d'automatisation accrus.
Automatisation et contrôle
L'automatisation est toujours associée au contrôle, qui est un ensemble de technologies qui atteint les motifs désirés de variations des paramètres opérationnels et des séquences pour les machines et systèmes en fournissant les signaux d'entrée nécessaires. Il existe quelques différences dans les sens où ces deux termes sont généralement interprétés dans les contextes techniques. Celles-ci sont données ci-dessous :
- Les systèmes d'automatisation peuvent inclure des systèmes de contrôle, mais l'inverse n'est pas vrai. Les systèmes de contrôle peuvent être des parties des systèmes d'automatisation.
- La fonction principale des systèmes de contrôle est d'assurer que les sorties suivent les consignes. Cependant, les systèmes d'automatisation peuvent avoir beaucoup plus de fonctionnalités, comme le calcul des consignes pour les systèmes de contrôle, la surveillance de la performance du système, le démarrage ou l'arrêt de l'usine, la planification des tâches et des équipements, etc.
Les systèmes d'automatisation sont essentiels pour les usines sidérurgiques où la plupart des processus ont des séquences complexes de nombreuses opérations. Aujourd'hui, l'automatisation dans l'industrie sidérurgique est devenue indispensable, car elle joue un rôle très spécial. Alors qu'aux premiers stades elle n'était utilisée que pour le contrôle de processus, aujourd'hui elle fournit des informations supplémentaires sur l'état de l'usine qui aident à planifier et préparer précisément la maintenance et la réparation de l'usine et des équipements. Aujourd'hui, l'automatisation assure des fonctions de diagnostic utilisées pour la maintenance basée sur l'état. Elle aide à augmenter la fiabilité des équipements et leur disponibilité pour la production.
Exigences de l'automatisation dans les usines sidérurgiques
L'automatisation des usines sidérurgiques nécessite plusieurs caractéristiques qui incluent : (i) la rigueur des exigences de précision de contrôle, (ii) la fiabilité pour supporter un fonctionnement continu 24 heures sur 24 dans une usine où les opérations ne s'arrêtent jamais, (iii) le traitement massif d'informations en raison de la grande échelle de l'opération, (iv) la rigueur de l'exigence de réponse élevée, et (v) la difficulté des opérations stables et de l'« intégration », en raison de la complexité des processus de fabrication.
La capacité d'un opérateur humain à contrôler un système automatisé peut être directement impactée par le niveau de planification des tâches et d'interaction de performance maintenu avec le contrôleur informatique. D'autre part, la capacité de l'opérateur à répondre et à prendre des décisions basées sur les informations du système est normalement influencée par divers niveaux d'automatisation. Dans ces situations, le niveau d'automatisation dans l'industrie sidérurgique peut être : (i) manuel, qui est un contrôle humain sans assistance informatique, (ii) soutien à la décision où le contrôle de l'opérateur avec une entrée sous forme de recommandations informatiques, (iii) consensuel où l'ordinateur contrôle les actions mais le consentement de l'opérateur est requis pour réaliser les actions, (iv) supervisé dans lequel le contrôle informatique est automatiquement mis en œuvre sauf si l'humain pose son veto, et (v) automatisation complète où il y a un contrôle informatique complet sans interaction de l'opérateur.
Classification des systèmes d'automatisation
Les systèmes d'automatisation peuvent être catégorisés en fonction de la flexibilité et du niveau d'intégration dans les opérations de processus de fabrication. Les divers systèmes d'automatisation utilisés dans l'industrie sidérurgique peuvent être classés comme suit :
- Automatisation fixe – Elle est normalement conçue sur mesure, équipement spécialisé pour automatiser une séquence fixe d'opérations. Elle est utilisée en production de grand volume avec équipement dédié, qui a un ensemble fixe d'opérations et conçu pour être efficace pour cet ensemble. Les systèmes de production à flux continu et de masse discrète utilisent cette automatisation. L'automatisation fixe est généralement associée à des taux de production élevés et à une conception inflexible du produit sidérurgique.
- Automatisation programmable – Ce système d'automatisation est utilisé pour une séquence d'opérations et une configuration des machines modifiables en utilisant des contrôles électroniques. Cependant, un effort de programmation non trivial peut être nécessaire pour reprogrammer la machine ou la séquence d'opérations. L'investissement sur l'équipement programmable est moins élevé, car le processus de production n'est pas modifié fréquemment. Le système consiste en un équipement conçu pour accommoder une classe spécifique de changements de produit. Ce type d'automatisation est typiquement utilisé dans les procédés par lots où la variété des tâches est faible et le volume de produit moyen à élevé, et parfois aussi en production de masse.
- Automatisation flexible – Ce type d'automatisation a la flexibilité et est utilisé pour fabriquer une variété de produits. Dans ce système d'automatisation, les opérateurs donnent des commandes de haut niveau sous forme de codes saisis dans l'ordinateur identifiant le produit et sa position dans la séquence, et les changements de niveau inférieur sont faits automatiquement. Chaque machine de production reçoit des réglages/instructions de l'ordinateur. Les machines chargent/déchargent automatiquement les outils requis et exécutent leurs instructions de traitement. Après le traitement, les produits sont automatiquement transférés à la machine suivante. Elle est typiquement utilisée dans les ateliers de travail et les procédés par lots où les variétés de produits sont élevées et les volumes de tâches moyens à faibles. Cependant, ce type d'automatisation est associé à des taux de production plus faibles et des produits qui nécessitent des changements fréquents en raison de leur dépendance à la demande.
- Système d'automatisation intégré – Il désigne l'automatisation complète d'un atelier d'une usine sidérurgique, avec tous les processus fonctionnant sous contrôle informatique et sous coordination par le traitement d'information numérique. Il inclut des technologies telles que la conception et fabrication assistées par ordinateur, la planification de processus assistée par ordinateur, les machines-outils à commande numérique, les systèmes d'usinage flexibles, les systèmes de stockage et de récupération automatisés, les systèmes de manutention automatisés tels que robots, grues et convoyeurs automatisés, l'ordonnancement et le contrôle de production informatisés. Il peut aussi intégrer un système de gestion à travers une base de données commune. En d'autres termes, il symbolise l'intégration complète des opérations de processus et de gestion en utilisant les technologies de l'information et de la communication.
Technologies de l'information dans l'automatisation des usines sidérurgiques
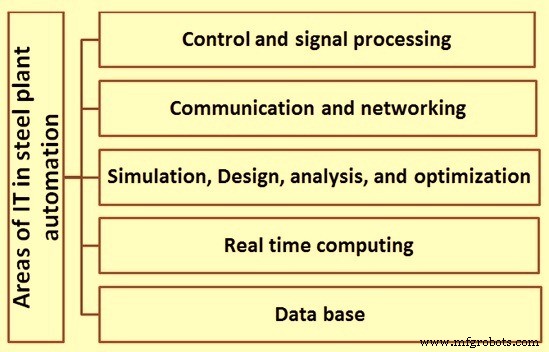
L'automatisation des usines sidérurgiques fait un usage intensif de la « Technologie de l'Information » (TI). La Fig. 1 ci-dessous montre quelques-uns des principaux domaines de TI utilisés dans le contexte de l'automatisation des usines sidérurgiques.
Cependant, l'automatisation des usines sidérurgiques est distincte de la TI dans les sens suivants :
- L'automatisation des usines sidérurgiques implique également une quantité significative de technologies matérielles, liées à l'instrumentation et la détection, l'actionnement et les entraînements, l'électronique pour le conditionnement de signal, la communication et l'affichage, les systèmes informatiques embarqués ainsi qu'autonomes, etc.
- Puisque les systèmes d'automatisation des usines sidérurgiques deviennent de plus en plus sophistiqués jour après jour en termes de connaissances et d'algorithmes qu'ils utilisent, ils englobent des domaines d'opération plus vastes comprenant plusieurs unités ou la totalité de l'usine sidérurgique, et ils intègrent la production avec d'autres domaines du fonctionnement de l'usine sidérurgique, tels que la gestion des matériaux, la gestion de la relation client, la gestion financière, la gestion de la qualité des produits, la gestion du contrôle des coûts, la gestion des ventes, etc., l'utilisation de la TI a augmenté de manière spectaculaire dans l'automatisation des usines sidérurgiques.
Comparée aux industries à forte intensité de main-d'œuvre, l'industrie sidérurgique peut être considérée comme très intensive en capital, ainsi le rôle et les applications de l'automatisation sont souvent différents. Au lieu de lignes de production totalement automatisées, l'automatisation est largement utilisée pour améliorer la contrôlabilité des processus, la qualité des produits et les tâches auxiliaires automatisées telles que la manutention. Les caractéristiques distinctives du système d'automatisation d'une usine sidérurgique incluent les suivantes :
- Le système d'automatisation sidérurgique est généralement réactif dans le sens où il reçoit des stimuli de son environnement dans lequel il fonctionne et produit à son tour des réponses qui stimulent son environnement. Naturellement, un composant crucial du système d'automatisation de l'usine sidérurgique est son interface avec l'environnement.
- Le système d'automatisation de l'usine sidérurgique doit être en temps réel. Cela signifie que le calcul non seulement doit être correct, mais doit aussi être produit à temps. Un résultat précis, qui n'est pas opportun, peut être moins préférable qu'un résultat moins précis produit à temps. Par conséquent, le système d'automatisation doit être conçu avec des considérations explicites pour respecter les délais de calcul.
- Le système d'automatisation de l'usine sidérurgique doit être critique pour la mission, dans le sens où le dysfonctionnement de n'importe quel composant du système d'automatisation peut entraîner des conséquences catastrophiques en termes de perte d'équipement et même de pertes humaines. Par conséquent, un soin extraordinaire doit être exercé lors de sa conception pour le rendre sans faille. Malgré cela, des mécanismes élaborés sont souvent déployés pour s'assurer que les circonstances imprévues peuvent aussi être gérées de manière prévisible. La tolérance aux pannes dues aux défaillances matérielles et logicielles est fréquemment intégrée dans le système d'automatisation.
Niveaux d'automatisation
Il existe cinq niveaux d'automatisation couramment employés dans l'industrie sidérurgique. Ces niveaux sont donnés ci-dessous :
- Niveau 0 – Sous ce niveau, il n'y a pratiquement pas d'automatisation et chaque contrôle de l'équipement et du processus consiste en un contrôle manuel.
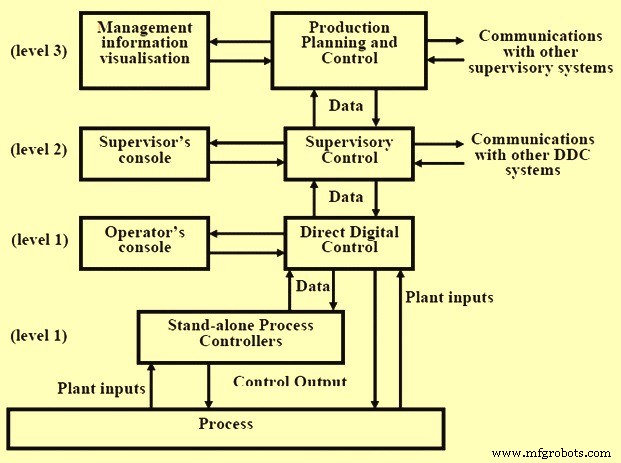
- Niveau 1 – L'automatisation de niveau 1 est limitée aux processus de production. Elle inclut le contrôle des équipements et des processus de production. Elle inclut le contrôleur numérique dédié (DDC). Elle n'inclut pas la mise en réseau. L'automatisation de niveau 1 utilise de plus en plus d'instruments de terrain modernes, E/S distants, bus de terrain et interfaces graphiques. Dans les différents ateliers d'une usine sidérurgique, les variateurs AC modernes fournissent de nouveaux outils pour le contrôle avancé de la vitesse et du couple. L'utilisation de l'hydraulique servo a également fourni de nouvelles possibilités améliorées pour contrôler la production d'acier dans une large gamme, des machines de coulée continue aux petits manipulateurs. Généralement, les systèmes de contrôle de niveau 1 aujourd'hui sont capables de gérer des systèmes MIMO (multi-entrées multi-sorties) et des systèmes en cascade de plus en plus complexes avec une précision améliorée.
- Niveau 2 – Ce niveau d'automatisation inclut le contrôle de supervision. Le contrôle de supervision combine les fonctions de planification de production et d'information de gestion avec les fonctions de contrôle de processus pour former un système de contrôle hiérarchique. Il inclut aussi les modèles de processus, la manutention automatique des matériaux, le réglage d'outils, l'emballage et d'autres systèmes auxiliaires. Il utilise des modèles de processus physiques pour compléter le contrôle de niveau 1 en donnant des valeurs de consigne calculées au contrôle de processus de niveau 1. La surveillance et le diagnostic de processus jouent aussi un rôle important dans les systèmes de niveau 2. Dans les grands systèmes, un ordinateur séparé peut être nécessaire pour gérer chaque niveau, mais dans les petits systèmes, deux ou plusieurs niveaux opérationnels peuvent être regroupés en un seul niveau informatique. Les contrôleurs numériques dédiés au niveau 1 ne nécessitent pas d'intervention humaine puisque leurs tâches fonctionnelles sont complètement fixées par la conception du système et ne sont pas interagies en ligne par les opérateurs. Tous les autres niveaux ont des interfaces humaines comme indiqué. Les systèmes d'automatisation de niveau 2 offrent deux capacités principales : (i) contrôle optimisé serré de chaque unité d'exploitation de l'usine basée sur les niveaux de production et les contraintes définies par le système de planification et contrôle de production (PCP) de niveau 3 en fournissant des points de consigne optimaux aux processus de fabrication, ce contrôle réagissant directement à toute urgence survenant dans sa propre unité, et (ii) fiabilité et disponibilité globales améliorées du système de contrôle total grâce à la détection de pannes, la tolérance aux pannes, la redondance et d'autres techniques applicables intégrées dans la spécification et l'opération du système.
- Niveau 3 – Le système d'automatisation de niveau 3 contient des fonctionnalités de planification et de surveillance du statut de livraison. Il inclut les fonctions de planification et contrôle de production. Les deux fonctions de planification de production et de contrôle de production sont incluses à ce niveau. Il inclut aussi la planification de maintenance et l'analyse de données. Ce système est un système d'automatisation totalement intégré. Avec ce niveau d'automatisation, le responsable d'exploitation à distance peut visualiser toutes les données. La planification des ressources d'entreprise (ERP) est une technologie logicielle populaire liée à l'automatisation de niveau 3.
- Niveau 4 – C'est comme les contrôles de niveau 3 mais sous ce niveau, le contrôle par satellite depuis une zone distante est possible. Le niveau 4 connecte les commandes clients et les matériaux et fait l'allocation de capacité à la production. Ce système ERP complexe est utilisé pour gérer le suivi et la documentation complets de la chaîne commande-approvisionnement.
Système de contrôle distribué (DCS)
Le système de contrôle distribué (DCS) est la plateforme technologique qui réalise les automatisations de niveau 1 et niveau 2. Le niveau 1 et niveau 2 peuvent être atteints normalement par des automates programmables (PLC), des systèmes à base de microprocesseurs ainsi que des contrôleurs programmables (PC) / postes de travail, selon les besoins. Dans le DCS, chacun des systèmes d'automatisation de l'atelier est subdivisé conformément aux exigences fonctionnelles et couvre les fonctions de contrôle en boucle ouverte et en boucle fermée des différentes sections de l'atelier de production.
Le système de contrôle distribué a évolué rapidement depuis le milieu des années 1980, passant d'un simple remplacement de tableau de bord à ses débuts pour devenir des réseaux complets d'information, de calcul et de contrôle d'usine, pleinement intégrés dans le courant principal des opérations d'usine. Ce progrès a été alimenté en partie par la révolution technologique dans la technologie des microprocesseurs et des logiciels, ainsi que par la nécessité économique.
Les DCS à base de microprocesseurs ont fait leurs débuts au milieu des années 1970. Initialement, ils étaient conçus comme des remplacements fonctionnels pour l'instrumentation électronique de tableau de bord et étaient conditionnés en conséquence. Les systèmes initiaux utilisaient des affichages de tableau de bord discrets similaires à leurs homologues d'instrumentation électronique. Ces systèmes ont évolué rapidement, ajoutant des postes de travail vidéo et des contrôleurs partagés capables d'exprimer des stratégies de contrôle régulateur et de séquence orientées opérations unitaires complexes contenant des dizaines d'éléments fonctionnels, tels que PID (proportionnel-intégral-dérivé), avance/retard/totalisateurs, éléments à temps mort, minuteur écoulé, circuits logiques et calculateurs à usage général.
Au début ou au milieu des années 1980, l'industrie des ordinateurs personnels a mûri, marquée par le système d'exploitation disque (DOS) de l'IBM PC comme standard. Cela a donné naissance à l'industrie du logiciel qui a livré des packages logiciels riches en fonctionnalités, de haute qualité et peu coûteux. Avec cela, il est devenu possible de développer un package SCADA (supervision, contrôle et acquisition de données) relativement peu coûteux pour une plateforme d'ordinateur personnel et de l'intégrer avec ces packages logiciels « shrink-wrap » à usage général, tels que tableur, publication assistée par ordinateur, ou gestion de base de données, et l'on pouvait avoir une alternative très rentable au DCS. En raison des limitations de performance et d'adéquation générale de ces offres PC, cette approche n'avait d'attrait que pour les applications non critiques sensibles au coût et où il existait un faible risque de sécurité ou de danger. Ce concept a cependant créé une attente et une vision de l'avenir, à savoir les architectures ouvertes.
Le DCS a été développé davantage et inclut maintenant des outils pour traiter les applications de contrôle de processus en temps réel en incorporant les packages « shrink-wrap » à faible coût dans leurs systèmes. De tels packages incluent : (i) gestion de base de données relationnelle, (ii) packages de tableur, (iii) capacités de contrôle statistique de processus, (iv) systèmes experts, (v) simulation de processus assistée par ordinateur, (vi) conception et dessin assistés par ordinateur, (vii) publication assistée par ordinateur, (viii) gestion d'affichage orientée objet, (ix) gestion d'affichage orientée Windows, et (x) échange d'informations avec d'autres systèmes d'usine.
Au cours de la fin des années 1980 et du début des années 1990, l'industrie informatique a poursuivi sa transformation. La mise en réseau des systèmes en un tout cohérent a promis de (ré)révolutionner l'industrie sidérurgique, qui n'avait à peine absorbé l'impact de la révolution du PC. Les standards logiciels et de communication ont commencé à s'imposer, rendant l'interopérabilité entre plates-formes informatiques disparates et logiciels d'application une réalité à court terme. L'organisation sidérurgique, y compris le plancher d'usine, pouvait être moulée en un tout cohérent en faisant travailler les divers systèmes départementaux de manière coopérative à un coût d'intégration acceptable. Ces nouvelles caractéristiques technologiques ont été ajoutées au DCS, notamment : (i) standards de systèmes d'exploitation ouverts, tels que UNIX ou POSIX, etc., (ii) modèle de communication d'interconnexion de systèmes ouverts (OSI), (iii) modèle d'informatique coopérative client-serveur, (iv) protocoles X-window pour communications de postes de travail, (v) systèmes de gestion de base de données relationnelle distribués, (vi) accès SQL (Structured Query Language) aux bases de données relationnelles distribuées, (vii) programmation orientée objet et langages indépendants de plateforme, et (viii) ingénierie logicielle assistée par ordinateur.
Ces éléments caractérisent la technologie DCS moderne. Les DCS d'aujourd'hui sont des plateformes de calcul distribué avec une performance suffisante pour supporter des applications de processus en temps réel à grande échelle. Structurellement, les DCS sont traditionnellement organisés en cinq sous-systèmes majeurs : (i) postes de travail d'exploitation qui agissent comme IHM (interface homme-machine) et fournissent la capacité de visualisation, (ii) sous-systèmes de contrôleurs qui effectuent le contrôle numérique direct, (iii) sous-systèmes de collecte de données, (iv) sous-systèmes de calcul de processus pour l'optimisation et la supervision de processus, et (v) réseaux de communication. Les standards de communication de systèmes ouverts permettent aux DCS de recevoir des informations d'un ensemble de plates-formes de calcul compatibles similaires, y compris les systèmes d'affaires, d'information de laboratoire, de maintenance et autres systèmes d'usine, ainsi que de fournir des informations en soutien d'applications telles que :
- Systèmes d'entreposage et de ligne d'emballage automatisés pour qu'une commande complète puisse être coordonnée depuis la réception des matières premières jusqu'à l'expédition du produit final.
- Systèmes de gestion de l'information de laboratoire (LIMS), qui effectuent l'analyse en cours de processus ainsi que les inspections d'assurance qualité.
- Ordonnancement de production automatisé pour une usine accédant au système d'affaires et se connectant aux systèmes de planification des ressources de fabrication et aux packages d'ordonnancement à capacité finie.
L'application des systèmes DCS peut être trouvée dans certains domaines d'opérations dans les grandes usines sidérurgiques intégrées.
Processus de fabrication
- Comment le molybdène renforce l'acier : applications clés dans l'industrie
- Le rôle crucial du niobium dans la production d'acier moderne
- Systèmes E/S d'automatisme de process : Tendances du marché, décentralisation et connectivité terrain Ethernet
- Pourquoi le nickel est crucial pour la performance de l'acier inoxydable
- L'automatisation des processus peut-elle booster votre croissance Instagram ?
- Usinage 5 axes : 10 éléments clés d'automatisation pour la précision
- Transformez votre business avec l'automatisation de la fabrication intelligente
- Automatisation industrielle 4.0 : révolutionner l'efficacité de la production
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables