



Cylindres de laminage premium & atelier de cylindres : Solutions expertes pour performance et durabilité
Les cylindres sont les consommables principaux et très coûteux dans un laminoir. Ils sont utilisés pour laminer l'acier et leur performance dépend de nombreux facteurs, notamment les matériaux utilisés et les charges auxquelles ils sont soumis pendant le service. La conception du cylindre est influencée par les limitations imposées par la charge de laminage, la résistance du cylindre et le couple disponible pour le laminage. Dans le cas du laminage à plat, elle est également influencée par la tolérance prévue pour le fléchissement du cylindre et par le bombage des cylindres. La conception doit prendre en compte la charge et le couple requis pour chaque passe. De plus, elle doit garantir que les dimensions physiques et le matériau du cylindre sont capables de supporter les charges les plus lourdes survenant pendant la séquence de laminage. Un autre facteur important pour la durée de vie du cylindre est ses propriétés d'usure.
Matériaux des cylindres
Dans le laminage des aciers, le matériau des cylindres doit être capable de supporter des charges qui déforment plastiquement le produit laminé sans être lui-même déformé plastiquement. Dans le laminage à chaud de l'acier, ce n'est pas un problème difficile et les cylindres en fer ou en acier conviennent s'ils sont exploités à une température considérablement inférieure à celle du produit laminé. Le choix entre cylindres en fer ou en acier dépend de la tâche spécifique qu'ils doivent accomplir et de la propriété la plus importante : ténacité, résistance à la fissuration thermique ou aux chocs, ou propriétés de résistance à l'usure.
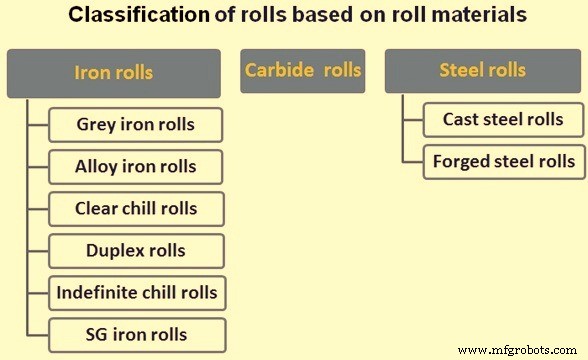
Les cylindres peuvent être classés selon les matériaux (Fig. 1) et le mode de fabrication, la première subdivision principale étant : (i) cylindres en fer, et (ii) cylindres en acier. Cette division dépend de la teneur en carbone du matériau. Pour les cylindres, la ligne de démarcation est généralement prise à environ 2,4 % C. Normalement, les cylindres sont dits à base d'acier en dessous de ce chiffre, et à base de fer au-dessus. Il existe une distinction structurelle marquée entre ces deux types car il n'y a pas de carbone graphitique libre dans les cylindres à base d'acier. Les cylindres en acier peuvent être soit moulés, soit forgés, donnant une subdivision supplémentaire. Une autre division qui traverse la classification ci-dessus est celle des cylindres duplex à double coulée, qui peuvent être moulés avec une surface extérieure en métal dur et un métal plus tenace et plus résistant formant le centre du cylindre.
Cylindres en fer
Cylindres en fonte grise
Ces cylindres sont moulés en sable et consistent en fonte grise (contenant des lamelles de graphite libre). La structure du cylindre est uniforme dans toute sa masse et très résistante à la fissuration par le feu. Elle est dans une certaine mesure auto-lubrifiante grâce au graphite libre, ce qui est un avantage lorsque des bagues de butée sont utilisées pour résister à la poussée axiale pendant le laminage. Une analyse typique du matériau du cylindre est : carbone (C) 2,5 % à 3 %, silicium (Si) 0,5 % à 1 %, manganèse (Mn) 0,4 % à 0,8 %, phosphore (P) 0,5 % max, soufre (S) 0,1 % max. Le P est autorisé jusqu'à 0,5 % pour augmenter la fluidité du métal pendant la coulée, mais il est avantageux de le réduire si des températures de coulée plus élevées sont possibles car le P est nuisible aux propriétés de la fonte. Le S est maintenu au minimum et le Si est choisi pour réguler la teneur en graphite libre, car la présence de Si favorise la graphitisation. Le Mn est utilisé pour neutraliser le S et pour désoxyder le métal. Une teneur trop élevée en Mn résiste à la graphitisation.
Cylindres en fer allié
Pour améliorer la qualité de la fonte grise, divers éléments d'alliage peuvent être ajoutés pour donner au cylindre une dureté accrue. Ces cylindres en fer allié ne contiennent que de petites quantités de nickel (Ni), chrome (Cr) et molybdène (Mo) et offrent une résistance à l'usure et une résistance légèrement meilleures que la fonte grise ordinaire. Le cylindre en fer allié avec des quantités plus élevées d'additions d'alliage est beaucoup plus dur et résiste mieux à l'usure, bien qu'il soit naturellement plus coûteux et doive produire un tonnage laminé plus élevé. La présence de Ni favorise la formation de graphite, mais comme elle est sous forme très finement distribuée, elle conduit à une plus grande ténacité et résistance à la fissuration par le feu. Le Cr augmente la tendance à former du carbone combiné et restreint la formation de graphite, donnant un fer beaucoup plus dur mais plus cassant. Le Mo et le tungstène (W) favorisent la formation de carbone combiné et ajoutent à la résistance à haute température. Avec un fer allié au Cr, il y a une tendance à la rupture des bagues dans les cylindres de profils en raison de la fragilité et, en outre, un bon approvisionnement en eau est nécessaire pour le refroidissement des cylindres afin d'éviter la fissuration par le feu. Une analyse typique du cylindre est : C 3 %, Si 1 %, Ni 1 % (ou Mo 0,5 %) et Cr 1 %. Une marque courante de cylindre en fer allié est la fonte « Adamite ». La dureté des cylindres est une mesure de la résistance à l'usure et s'exprime généralement en degrés de dureté Shore scléroscopique. Les cylindres en fonte grise relativement tendres ont une dureté de 30 à 40 degrés Shore, mais celle-ci peut être portée à 38-50 degrés pour les cylindres en fer allié. Ce dernier est une fonte grise mais le graphite est finement divisé et la matrice est plus dure. Les cylindres plus tendres sont favorisés pour les passes de débourbage et intermédiaires, et les cylindres en grains d'alliage plus durs pour la finition.
Cylindres à blanc net ou blanc défini
Un cylindre à blanc net a une couche superficielle de fonte blanche produite par un refroidissement rapide à la surface (au moyen d'un refroidisseur dans le moule) qui restreint la formation de graphite libre. Le cœur est en fonte grise en raison du refroidissement plus lent et la zone intermédiaire est un mélange de fonte blanche et grise. Les cols et les manchons ou embouts en pelle ne doivent pas être refroidis et conservent ainsi une plus grande ténacité. La couche refroidie est dure et résistante à l'usure mais elle est cassante. Elle a généralement environ 25 mm d'épaisseur sur les cylindres lisses mais peut être augmentée lorsque des rainures peu profondes sont requises. L'analyse est similaire aux cylindres en fonte grise bien que la teneur en C soit plus élevée. Une teneur en C plus faible donne une dureté plus faible mais renforce le cylindre et réduit l'incidence de la fissuration et de l'écaillage de surface, donc elle est utilisée dans les cas de forte contrainte comme le laminage de tôles. La dureté de surface peut être entre 55 et 65 degrés Shore, mais les cylindres ont une bonne résistance aux changements de température et à la fissuration par le feu. Un cylindre à refroidissement partiel est produit en refroidissant les parties choisies du corps (par ex. passes de finition) et en laissant le reste en fonte grise. Des éléments d'alliage peuvent être ajoutés aux cylindres à blanc pour donner des valeurs de dureté de 65 à 90 degrés Shore et peuvent contenir environ 4,5 % de Ni avec du Cr pour équilibrer la tendance à former du graphite libre. Les cylindres à blanc portant du Ni sont réputés avoir une tendance à l'écrouissage et sont plus adaptés au laminage à froid en raison de leur sensibilité à la fissuration par le feu.
Cylindres composites ou duplex
Une méthode pour combiner une surface très dure avec un cœur tenace est de mouler le cylindre par double coulée. La première coulée donne une enveloppe de fonte blanche hautement alliée qui se refroidit rapidement en surface dans un moule réfrigéré, après quoi la deuxième coulée (souvent de fonte grise) déplace le centre fondu de fer allié et le remplace par un cœur tenace. La dureté de l'enveloppe est de 75 à 95 degrés Shore.
Cylindres à blanc indéfini
Avec ce type de cylindre, il y a un blanc très fin, clairement défini, sans graphite, et pas de zone de mélange intermédiaire. Les couches de surface contiennent de très petites particules de graphite et la structure change en douceur vers le cœur gris. La dureté diminue lentement d'abord depuis la surface à un taux d'environ 1 degré Shore par 10 mm de profondeur, puis plus rapidement vers le centre tendre. Il y a donc une bonne profondeur utilisable. La surface est plus résistante à la fissuration par le feu et à l'écaillage que le cylindre à blanc net et les cylindres adhèrent mieux au produit laminé. Un cylindre à blanc indéfini allié avec une dureté de surface de 55 à 75 degrés Shore peut contenir du Ni, du Cr et du Mo. Ces cylindres peuvent être traités thermiquement pour les renforcer contre les charges de choc. Un exemple de ce type est l'Adamate à blanc indéfini. Ces cylindres peuvent être traités thermiquement et sont résistants à l'écaillage et à la fissuration par le feu.
Cylindres en fonte à graphite sphéroïdal
Les cylindres en fonte à graphite sphéroïdal (GS) trouvent une utilisation dans certains laminoirs. Ils présentent du graphite sous forme nodulaire lorsqu'ils sont moulés par l'utilisation d'une procédure de moulage spéciale impliquant l'ajout de magnésium (Mg). La fonte à graphite sphéroïdal a une résistance et une ténacité bien supérieures, la première étant environ deux fois celle d'une fonte à graphite lamellaire de haute performance et la seconde augmentée d'environ douze fois. La plupart des cylindres ont une structure perlite, mais la structure aciculaire est également disponible, offrant une meilleure résistance à l'usure. Une bonne finition peut être obtenue sur les cylindres, bien qu'une attention particulière lors de l'usinage soit nécessaire car des fumées nocives sont dégagées. Les propriétés d'usure des cylindres en fonte GS sont qu'ils s'usent uniformément et à un taux similaire à la fonte à graphite lamellaire. Ils conviennent pour les utilisations où un cylindre en fer normal n'est pas assez résistant et où les cylindres en acier donnent une mauvaise durée de vie en raison d'une usure excessive, mais, comme ils sont plus chers que les cylindres en fer et en acier, une attention particulière dans le choix de l'application est nécessaire. La dureté peut atteindre 80 degrés Shore ou plus.
Cylindres en acier
Les cylindres en acier peuvent être moulés ou forgés. Ils sont beaucoup plus résistants et plus tenaces que les cylindres en fer et sont utilisés là où un cylindre en fer est considéré comme pas assez résistant. Ils permettent des réductions plus lourdes, surtout lorsque des rainures profondes sont requises. Les ruptures dues aux chocs sont beaucoup moins probables et les propriétés peuvent être variées considérablement par un traitement thermique approprié. Cependant, les cylindres en acier au carbone s'usent plus rapidement que les cylindres en fer en raison de leur dureté plus faible.
Cylindres en acier moulé
Ces cylindres peuvent varier considérablement selon l'analyse. Le cylindre en carbone pur a 0,40 % à 0,90 % C et la dureté est de 28 à 36 degrés Shore. Les gros laminoirs (blooming, planchette et débourbage lourd) utilisent les grades inférieurs (jusqu'à 0,60 % C) tandis que les cages de débourbage à billettes utilisent les grades supérieurs. L'addition d'environ 0,5 % de Mo à ce type de cylindre, avec de petites quantités de Ni et Cr (ou un Mn plus élevé), donne une résistance accrue et réduit la gravité des fissures de feu qui peuvent survenir. La dureté est de 30 à 42 degrés Shore. Les cylindres plus hautement alliés se situent généralement dans les plages d'analyse : C 0,80 % à 1,0 %, Mn 0,60 % à 0,90 %, Ni 1,0 % à 2,5 %, Cr 0,50 % à 1,10 % et Mo 0,20 % à 0,40 %. Un cylindre C-Cr (C 1 %, Cr 1,5 % à 1,75 %) est également fabriqué. Ces cylindres sont généralement traités thermiquement, la plage de dureté est de 35 à 55 degrés Shore et ils sont couramment utilisés comme cylindres de soutien dans les laminoirs à 4 cages. Un acier allié contenant du tungstène (W) et avec une dureté de 40 à 50 degrés Shore est très résistant à la fissuration par le feu et est parfois utilisé pour les cylindres de débourbage dans les laminoirs à large bande à chaud. Les cylindres en acier allié moulé à base d'acier sont aussi fabriqués avec l'analyse variant : C 0,9 % à 2,5 %, Si 0,5 % à 1,0 %, Mn 0,4 % à 0,6 %, Ni 0,25 % à 1,0 % et Cr 0,5 % à 1,5 %. La teneur en C est dans une plage plus élevée que dans le cylindre en acier moulé. Tout le C est sous forme combinée. La plage de dureté est de 30 à 55 degrés Shore, selon la teneur en C, et les cylindres résistent bien à l'usure et sont résistants. La durée de vie est en ligne avec le coût. Un bon refroidissement à l'eau est requis.
Cylindres en acier forgé
Ces cylindres sont forgés à partir d'un lingot en acier moulé et le travail mécanique nécessaire résulte en une structure plus tenace améliorée. Sous forme d'acier au carbone (0,35 % à 0,75 % C), ils sont utilisés pour les laminoirs à blooming, planchette et débourbage lourd dans la partie basse de la gamme de C et pour les laminoirs intermédiaires plus petits dans la partie haute de la gamme. Ceci est quelque peu arbitraire et dépend des conditions particulières du laminoir. Ils sont normalisés avant utilisation et la plage de dureté est de 24 à 30 degrés Shore. Sous forme d'acier allié, ils peuvent être traités thermiquement pour donner une large gamme de dureté. Dans la plage 50-55 degrés Shore, ils sont utilisés pour les grands cylindres de soutien, autour de 80 degrés Shore pour les petits cylindres de soutien en laminage à froid, et 90-100 degrés Shore (entièrement durcis) pour les cylindres de travail en laminage à froid. Une analyse typique est 1 % C, 1,5 % à 1,75 % Cr et 0,5 % Ni. Les cylindres en acier forgé dans la plage de dureté du laminage à chaud sont hautement résistants aux charges de choc.
Cylindres en carbure
Le carbure de tungstène, WC ou W₂C, est un composé chimique contenant du tungstène et du carbone. Sa dureté extrême le rend utile dans la fabrication de cylindres de laminoir pour une durée de vie prolongée dans les applications nécessitant de longues campagnes de laminage. Le WC en combinaison avec les matériaux liants sous forme de poudre sont mélangés, broyés, granulatés et compactés en ébauches proches de la forme finale, qui sont finalement frittées dans un four sous vide. Certains cylindres sont ensuite pressés isostatiquement à chaud (HIP). Les cylindres sont ensuite rectifiés à l'aide de meules diamant ou tournés à l'aide d'outils de tournage très durs aux dimensions requises. Ces cylindres sont normalement utilisés dans les blocs de finition de fils machine et dans certaines applications de laminage de profils. Ces cylindres nécessitent une eau de refroidissement de haute qualité dans une plage de pH étroite et une dureté limitée. L'utilisation d'eau de refroidissement en dehors de la plage de pH recommandée lessive le liant du cylindre, causant une défaillance prématurée de la surface du cylindre. Divers grades de cylindres en carbure sont disponibles selon la taille de grain, la teneur en liant et la composition du liant. La gamme d'applications s'est étendue ces dernières années à l'utilisation de cylindres en carbure dans les laminoirs intermédiaires en utilisant une manchette en carbure montée sur un arbre en acier. Le montage est effectué par une méthode mécanique ou en créant un cylindre composite par pressage et frittage d'un anneau en carbure sur l'arbre.
Effet des éléments d'alliage sur les cylindres
Les effets des éléments d'alliage sur les cylindres sont donnés dans le Tableau 1.
| Élément | Cylindres en fer allié | Cylindres en acier allié |
|---|---|---|
| Carbone (C) | Augmente la dureté, la fragilité et la résistance à l'usure. Diminue la ductilité, la profondeur de blanc | Augmente la dureté, la fragilité et la résistance à l'usure. Diminue la résistance au choc. |
| Silicium (Si) | Augmente le graphite, améliore la propreté, Diminue la profondeur de blanc | Purifie l'acier dans une proportion de 0,20 % – 0,35 %, Augmente la dureté, Désoxydant, favorise une coulée saine |
| Phosphore (P) | Augmente la dureté et la fragilité. | Augmente la dureté et la fragilité, Diminue la ductilité, A tendance à ségréger |
| Soufre (S) | Augmente la dureté, la fragilité et la profondeur de blanc | Augmente la dureté et la fragilité. Diminue la ductilité. Doit être utilisé avec discrétion |
| Manganèse (Mn) | Réduit le blanc dans les basses gammes, augmente le blanc dans les hautes gammes, augmente la dureté en combinaison avec le nickel et le chrome, augmente la fragilité | Augmente la dureté et la fragilité. Purifiant pour la résistance à la traction et à l'usure |
| Nickel (Ni) | Augmente la résistance, la dureté et la résistance à l'usure. Diminue la profondeur de blanc | Augmente la résistance, la dureté et la résistance à la fissuration par le feu en combinaison avec Cr et autres |
| Molybdène (Mo) | Augmente la résistance, la dureté et la résistance à la fissuration par le feu, affine le grain | Augmente la résistance et la dureté |
| Vanadium (V) | Augmente la profondeur de blanc, la résistance et la résistance à la fissuration par le feu, Diminue la ductilité | Augmente la ténacité, la dureté et la sensibilité au traitement thermique |
| Chrome (Cr) | Durcisseur en toutes circonstances ; utilisé en combinaison avec Ni ou Mo ou les deux, augmente la profondeur de blanc | Durcisseur – fonctionne mieux en combinaison avec Ni ou Mo ou les deux |
| Cuivre (Cu) | En petites quantités, similaire à Ni | Similaire à Ni |
| Bore (B) | Durcisseur, à utiliser avec discrétion | Augmente la dureté |
Types de cylindres utilisés dans divers laminoirs à chaud
Les types de cylindres utilisés dans les laminoirs à blooming et planchette, à billettes et barres marchands, à profils, à tôles et à large bande sont donnés dans les Tableaux 2, 3, 4, 5 et 6 respectivement. Le choix d'un cylindre particulier dépend des exigences de production, du coût initial, des qualités spécifiques requises, etc. Une étroite collaboration avec le fabricant de cylindres est souhaitable pour s'assurer que ces exigences sont satisfaites autant que possible.
| Type de cylindre | Dureté de surface (degrés Shore) |
|---|---|
| Acier forgé, 0,4 % C | 24-30 |
| Acier moulé, 0,4 à 0,9 % C, Ductile | 28-36 |
| Acier allié moulé, 0 à 0,5 % Mo + Ni, Cr, Mn, résistant, tenace, résistant à la fissuration par le feu | 30-42 |
| Acier moulé Adamite, C élevé en solution complète + Ni, Cr, Bonne usure mais nécessite un refroidissement abondant pour éviter les fluctuations de température | 30-48 |
| Type de cylindre | Dureté de surface (degrés Shore) |
|---|---|
| Acier forgé 0,75 % C, Cylindres de cage de débourbage | 35 |
| Acier moulé – 0 à 0,5 % Mo + Ni, Cr, Mn, Résistant, tenace, résistant à la fissuration par le feu | 30-42 |
| Cylindres à grains perlite, Fonte, Résistant, tenace et résistant à la fissuration par le feu, Cylindres de brin | 30-38 |
| Cylindres à grains spéciaux, Amélioration du précédent | 35-40 |
| Acier moulé Adamite, C élevé en solution complète + Ni et Cr, Bonne usure mais nécessite un contrôle des fluctuations, Cylindres de débourbage | 30-48 |
| Cylindres à blanc indéfini au C pur, Les fluctuations de température doivent être évitées, Cylindres de cage intermédiaire | 35-40 |
| Cylindres à grains d'alliage Adamite, Très bonne pénétration de dureté, nécessite un contrôle de température et peut avoir une large gamme de dureté et résistance, Cylindres de brin | 35-50 |
| Cylindres à blanc au C pur, Haute résistance aux changements de température, rupture et craquelure de surface, Cylindres de petits profils | 55-65 |
| Cylindres à blanc indéfini d'alliage Adamite, Amélioration du précédent, Cylindres ovales et guides | 55-70 |
| Cylindres à blanc indéfini d'alliage entièrement durs, Amélioration d'Adamite ex. Nironite | 65-85 |
| Cylindres à blanc d'alliage haute teneur en Ni, Bon écrouissage, Cylindres de laminoir à guides | 65-90 |
| Graphite sphéroïdal, Cylindres de débourbage à billettes | 55 |
| Graphite sphéroïdal, Laminoirs à barres. La plupart des cages résistantes à la fissuration par le feu, Cylindres de débourbage | 60-65 |
| Type de cylindre | Dureté de surface (degrés Shore) |
|---|---|
| Cylindres en acier forgé, Débourbage, Intermédiaire et Finition | 24-30 |
| Acier moulé, 0,4 à 0,9 % C, Cylindres de débourbage | 28-36 |
| Cylindres à grains perlite, Résistant, tenace et résistant à la fissuration par le feu, Débourbage, Intermédiaire et Finition | 30-38 |
| Acier moulé, 0 à 0,5 % Mo + Ni, Cr, Mn, Résistant, tenace et bonne résistance à la fissuration par le feu, Cylindres de débourbage | 30-42 |
| Acier moulé Adamite, Carbone élevé en solution complète + Ni, Cr, Bonne usure mais nécessite un refroidissement abondant pour éviter les fluctuations de température, Cylindres de débourbage | 30-48 |
| Cylindres à grains spéciaux – amélioration du précédent | 35-40 |
| Acier hyper-eutectoïde avec Ni, Cr et Mo, Résistance à l'usure et résistance dans proportions égales, Débourbage et Semi-finition | 35-45 |
| Cylindres à blanc indéfini au C pur, Les fluctuations de température doivent être évitées, Cylindres de cage intermédiaire | 38-40 |
| Cylindres d'alliage Adamite, Très bonne pénétration de dureté, Nécessitent un contrôle de température, Fabriqués dans une large gamme de dureté et résistance, Intermédiaire et Finition | 38-50 |
| Acier moulé avec Cr et W, Haute résistance au craquelage et à la fissuration par le feu, Semi-finition | 40-50 |
| Cylindres à blanc indéfini d'alliage Adamite, Amélioration du précédent, Intermédiaire et Finition | 55-70 |
| Graphite sphéroïdal pour Cylindres de débourbage réversibles | 45 |
| Graphite sphéroïdal pour Petits laminoirs à profils | 60-65 |
| Type de cylindre | Dureté de surface (degrés Shore) |
|---|---|
| Cylindres à grains perlite, Fonte, Résistant, tenace et résistant à la fissuration par le feu, Débourbage | 30-38 |
| Fonte, 0 à 0,5 % Mo + Ni, Cr, Mn, Résistant, tenace et bonne résistance à la fissuration par le feu | 40-42 |
| Cylindres à grains spéciaux, Amélioration des perlite | 35-40 |
| Cylindres à blanc au C pur, Haute résistance aux changements de température, rupture et craquelure de surface | 55-65 |
| Comme ci-dessus mais incluant 0,4 à 1,0 % Mo, Cylindres de travail, Les conditions du laminoir doivent être stables | 55-65 |
| Cylindres à blanc indéfini d'alliage. Les fluctuations de température doivent être évitées par refroidissement, Cylindres de travail et de finition | 65-85 |
| Cylindres à blanc d'alliage, Fonte au Ni moulée, Bon écrouissage, Cylindres de finition | 65-90 |
| Cylindres à blanc composites d'alliage, Enveloppe externe de fonte blanche d'alliage formant la surface de travail et le reste en fonte grise tenace, Bon pour les finitions superfines, avantage de l'enveloppe étant auto-durcissante, Cylindres de travail | 75-95 |
| Type de cylindre | Dureté de surface (degrés Shore) |
|---|---|
| Cylindres en acier forgé, Cylindres de travail | 24-30 |
| Acier moulé Adamite, Carbone élevé en solution complète avec Ni et Cr, Bonne usure mais nécessite un contrôle de température par refroidissement, Cylindres de travail | 30-38 |
| Acier hyper-eutectoïde avec Ni, Cr et Mo, Résistance à l'usure et résistance en proportions égales, Cylindres de débourbage | 35-45 |
| Cylindres à blanc indéfini au C pur, Les fluctuations de température doivent être évitées, Cylindres de cage intermédiaire | 38-40 |
| Cylindres à grains d'alliage Adamite, Très bonne pénétration de dureté mais nécessitent un contrôle de température, Fabriqués dans une large gamme de dureté et résistance, Intermédiaire et Finition | 35-50 |
| Acier moulé avec Cr et W, Haute résistance au craquelage et à la fissuration par le feu, Cylindres de débourbage | 40-50 |
| Cylindres à blanc au C pur, Haute résistance aux changements de température, rupture et craquelure de surface | 55-65 |
| Comme ci-dessus mais incluant 0,4 – 1,0 % Mo, Les conditions du laminoir doivent être plus stables et contrôlées plus étroitement, Cylindres de travail | 55-65 |
| Cylindres à blanc indéfini d'alliage Adamite, Amélioration du précédent, Cylindres de finition à chaud et de planissage | 55-70 |
| Cylindres à blanc indéfini d'alliage, Amélioration d'Adamite, Cylindres de travail | 65-85 |
| Cylindres à blanc d'alliage en fonte, Similaires mais qualités améliorées par rapport aux cylindres à blanc indéfini d'alliage | 65-90 |
| Cylindres à blanc indéfini d'alliage Manganite, Très résistants au craquelage par le feu, marquage de queue, contusion et écaillage, Cylindres de travail de train | 75-85 |
| Graphite sphéroïdal, Cylindres de débourbage | 60-65 |
| Graphite sphéroïdal, Cylindres de finition | 65-70 |
| Graphite sphéroïdal, Cylindres de soutien | 50-55 |
Atelier de cylindres (Roll Shop)
Les fonctions de l'atelier de cylindres comprennent les suivantes :
- Réception de l'ensemble cylindre depuis le laminoir après achèvement d'une campagne de laminage.
- Lavage de l'ensemble cylindre et démontage des cylindres de l'ensemble.
- Inspection des cylindres pour les fissures de feu et mesure du diamètre. Inspection également des parties individuelles des cylindres et rotation des paliers de cylindres si nécessaire.
- Planification et exécution du rectifiage/regravure des cylindres selon le plan.
- Stockage du cylindre rectifié/regravé dans les rayonnages à cylindres en attente de son assemblage selon le planning de laminage du laminoir.
- Envoi des chapes après démontage vers la zone d'assemblage pour assembler le cylindre rectifié/regravé selon le planning de laminage.
- Assemblage du cylindre et de la chape par paires.
- Envoi de la paire de cylindres assemblée au laminoir.
Les inspections des chapes et paliers sont effectuées périodiquement. La fonction de l'atelier de cylindres inclut également le rectifiage des lames de cisaille qui sont devenues émoussées lors de leur utilisation dans le laminoir. L'atelier de cylindres moderne dans un laminoir dispose des installations suivantes :
- Machines de rectifiage de cylindres CNC entièrement automatiques, lourdes, moyennes et légères, et chargeurs de cylindres pour les laminoirs à plat
- Machines de gravure de rainures CNC entièrement automatiques, lourdes, moyennes et légères, et chargeurs de cylindres pour les laminoirs à profils et produits longs
- Machines de rectifiage de cylindres et bagues en carbure de tungstène pour les laminoirs à fils machine et profils légers
- Machines de chapage et dé-chapage pour tous types de cylindres
- Machines de texturage
- Tours à cylindres
- Tours, fraiseuses et aléseuses
- Équipements de chauffage par induction et de trempe
- Machines de lavage pour chapes
- Basculeurs pour chapes
- Rectifieuses de lames de cisaille
- Installations de refroidissement et lavage des cylindres
- Rayonnages de stockage des cylindres
- Chariots de transfert de cylindres
- Autres dispositifs utilisés dans les opérations quotidiennes de l'atelier de cylindres
L'atelier de cylindres conserve les données de performance individuelles de chaque cylindre et effectue une analyse approfondie des données pour améliorer la longévité de la durée de vie des cylindres. Pour cela, l'atelier travaille en étroite collaboration avec les fournisseurs de cylindres afin d'apporter des améliorations aux spécifications chimiques et physiques des cylindres lors du prochain cycle d'approvisionnement. L'atelier de cylindres coopère également avec l'organisme d'enquête lors de l'analyse de défaillance d'un cylindre en leur fournissant les données d'historique du cylindre depuis leurs registres.
Les fonctions de l'atelier de cylindres incluent également la prise d'actions d'approvisionnement en temps opportun pour les cylindres afin qu'ils puissent être mis à disposition du laminoir selon les besoins. L'action d'approvisionnement doit être entreprise en gardant un œil sur l'inventaire des cylindres qui doit être maintenu sous contrôle.
Lorsque la durée de vie du cylindre est terminée et que son diamètre de rebut est atteint, il est déplacé vers la zone des cylindres de rebut pour leur élimination. De même, les cylindres cassés sont également déplacés vers la zone des cylindres de rebut après la fin de l'enquête sur la rupture du cylindre.
Il existe deux solutions logicielles utilisées par les ateliers de cylindres modernes. Ce sont le système de gestion d'atelier de cylindres (RSMS - Roll Shop Management System) et le système de gestion des défauts de cylindres (RDMS - Roll Defect Management System) pour un contrôle et une analyse complets des opérations de l'atelier de cylindres. Le RSMS permet des analyses allant de la surveillance réelle du processus de rectifiage/gravure à la collecte et au traitement des données de production, consommation et besoins, avec un minimum de ressources. Le RDMS est un outil puissant qui améliore et optimise la productivité grâce à des fonctions de gestion des défauts approfondies et des actions correctives automatiques. De plus, l'atelier de cylindres doit être entièrement intégré au laminoir et il doit y avoir un échange de données entre le système du laminoir et le système de l'atelier de cylindres.
La disposition de l'atelier de cylindres est très importante pour optimiser la logistique des mouvements de cylindres. De plus, des passages doivent être prévus pour la libre circulation des chariots élévateurs.
L'automatisation de la manutention des cylindres dans l'atelier de cylindres nécessite l'application de mesures de sécurité pour interdire l'accès au personnel dans les zones où les opérations sont effectuées automatiquement, et donc non directement supervisées par du personnel. Il est nécessaire de prévoir des barrières de sécurité pour délimiter les limites de la zone de travail automatique. Dans cette zone, l'accès n'est autorisé que pour la maintenance ou les situations d'urgence.
Processus de fabrication
- Coulée et laminage de brames minces : amélioration de la production de produits plats
- Calamine de laminoir : génération, transport et utilisations pratiques dans la sidérurgie
- Poutres universelles (I/H) : conception, laminage et applications
- Laminage à chaud en train à bandes : Du réchauffage au bobinage
- Maîtriser le processus de laminage dans les laminoirs à produits longs
- Poinçons à goupille élastique : applications clés et usages industriels
- Comprendre le fraisage-tournage et tournage-fraisage : guide détaillé
- Comprendre les machines-outils de fraisage : types, fonctions et applications
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux