



Usine de sous-produits de cokerie : optimiser la capture du gaz et l'efficacité énergétique
L'usine de sous-produits de cokerie
L'usine de sous-produits de cokerie est une partie intégrante du processus de cokéfaction par sous-produits. Lors de la production de coke par carbonisation du charbon dans une batterie de fours à coke, une grande quantité de gaz est générée par la vaporisation des matières volatiles dans le charbon. Le gaz est généré sur la majeure partie de la période de cokéfaction, sa composition et son taux d'évolution changeant pendant cette période et étant normalement complets lorsque la température de la charge de charbon atteint 700 °C. Ce gaz est connu sous le nom de gaz de cokerie brut et est traité dans l'usine de sous-produits. Les fonctions de l'usine de sous-produits sont de traiter le gaz brut pour récupérer des produits chimiques du charbon précieux et de conditionner le gaz afin qu'il puisse être utilisé comme un gaz de combustion propre et respectueux de l'environnement.
Traitement initial du gaz brut
Après avoir quitté les chambres des fours à coke, le gaz de cokerie brut est aspergé de liqueur de lavage afin de réduire sa température à un niveau raisonnablement bas et de condenser les composants les plus facilement condensables (point d'ébullition élevé). Le gaz brut est refroidi par évaporation adiabatique d'une partie de la liqueur de pulvérisation à environ 80 °C et est saturé en eau. La température du gaz devient suffisamment basse pour qu'il puisse être manipulé dans les collecteurs de gaz principaux. Depuis le collecteur principal de gaz, le gaz de cokerie brut s'écoule dans le collecteur d'aspiration. La quantité de liqueur de lavage pulvérisée dans le gaz chaud quittant les chambres des fours est bien supérieure à celle requise pour le refroidissement, et la liqueur de lavage restante non évaporée fournit un flux liquide dans le collecteur principal de gaz. À ce stade, il y a deux flux : un flux de condensat liquide et un flux de gaz. Les deux flux passent par une vanne de contrôle papillon avant de quitter la zone de la batterie de fours à coke. Cette vanne de contrôle est réglée pour maintenir une pression légèrement positive dans le collecteur principal afin de fournir des conditions de travail sûres dans les chambres des fours à coke.
Le flux liquide dans le collecteur principal de gaz évacue le goudron condensé et d'autres composés. Le flux de liqueur de lavage s'écoule par gravité dans le collecteur d'aspiration avec le gaz de cokerie brut. Le gaz de cokerie brut et la liqueur de lavage sont séparés à l'aide d'un pot de vidange (le descente) dans le collecteur d'aspiration. La liqueur de lavage et le gaz de cokerie brut s'écoulent ensuite séparément vers l'usine de sous-produits pour traitement.
Le gaz brut saturé provenant de la batterie de fours à coke contient environ 46 % à 48 % de vapeur d'eau. Les autres composants du gaz brut contiennent de l'hydrogène, du méthane, de l'azote, du monoxyde de carbone, du dioxyde de carbone, des paraffines lourdes et des hydrocarbures insaturés (éthane, propane, etc.), et de l'oxygène, etc. Le gaz de cokerie brut contient également divers contaminants, qui lui donnent ses caractéristiques uniques. Ceux-ci consistent en :
- Composants de goudron
- Gaz acides de goudron (gaz phénoliques)
- Gaz basiques de goudron (bases pyridiques)
- Benzène, toluène et xylène (BTX), huile légère et autres aromatiques
- Naphthalène
- Gaz ammoniac
- Gaz sulfure d'hydrogène
- Gaz cyanure d'hydrogène
- Chlorure d'ammonium
- Disulfure de carbone
Fonctions d'une usine de sous-produits
Afin de rendre le gaz de cokerie brut adapté à l'utilisation comme gaz de combustion propre et respectueux de l'environnement, l'usine de sous-produits doit effectuer les fonctions suivantes :
- Refroidir le gaz de cokerie pour la condensation de la vapeur d'eau et des contaminants
- Éliminer les aérosols de goudron pour prévenir l'encrassage des conduites/équipements de gaz
- Éliminer l'ammoniac pour prévenir la corrosion des conduites de gaz
- Éliminer le naphthalène pour prévenir l'encrassage des conduites de gaz par condensation
- Éliminer l'huile légère pour la récupération et la vente de benzène, toluène et xylène (BTX)
- Éliminer le sulfure d'hydrogène pour respecter les réglementations locales sur les émissions régissant la combustion du gaz de cokerie.
En plus du traitement du gaz de cokerie, l'usine de sous-produits doit également conditionner la liqueur de lavage qui est retournée à la batterie de fours à coke, et traiter les eaux usées générées par le processus de cokéfaction. Le diagramme de blocs typique de l'usine de sous-produits est montré dans la Fig 1.
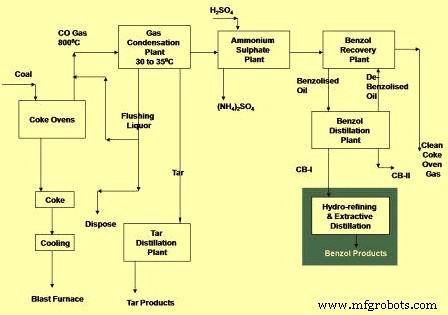
Fig 1 Diagramme de blocs typique de l'usine de sous-produits
Usine de traitement du goudron et de la liqueur
L'usine de traitement du goudron et de la liqueur traite la liqueur de lavage qui circule entre l'usine de sous-produits et la batterie de fours à coke. Elle traite également les eaux usées générées par le processus de cokéfaction et qui résultent de l'humidité du charbon et de l'eau chimiquement liée dans le charbon. Les principales fonctions de cette usine sont les suivantes :
- Séparation continue et rapide d'un flux de liqueur de lavage approprié. C'est une fonction très importante car ce flux est nécessaire pour refroidir les gaz de sortie chauds du four à une température qui peut être gérée dans le système de collecte de gaz.
- Séparation d'une liqueur ammoniacale excédentaire propre et sans goudron pour un traitement ultérieur.
- Séparation d'un goudron propre, essentiellement exempt d'eau et de solides.
Puisque l'approvisionnement en liqueur de lavage est très important, des équipements de secours sont normalement fournis pour le décantage et la recirculation de la liqueur de lavage.
La liqueur de lavage s'écoule dans les décanteurs de goudron où le goudron se sépare de l'eau et est pompé vers le stockage de goudron pour traitement dans l'usine de distillation de goudron ou pour la vente. Les particules solides plus lourdes se séparent de la couche de goudron et sont éliminées sous forme de boue de décanteur de goudron. La liqueur aqueuse est ensuite pompée de retour vers la batterie, avec une partie prélevée du circuit qui est la « liqueur excédentaire » de la cokerie ou eau usée. Celle-ci contient de l'ammoniac et, après élimination supplémentaire des particules de goudron, elle est décapée à la vapeur dans un alambic. Un alcalin tel que l'hydroxyde de sodium est ajouté dans l'alambic pour décomposer les composés d'ammoniac dissous dans la liqueur. La vapeur d'ammoniac de l'alambic est alors soit introduite dans le gaz de cokerie en amont du système d'élimination de l'ammoniac, soit l'alambic lui-même est souvent intégré au système d'élimination de l'ammoniac. Dans les deux cas, le sort final de l'ammoniac éliminé à la fois du gaz de cokerie et des eaux usées est le même. L'effluent d'alambic décapé est soit rejeté, soit traité dans une station d'épuration biologique sur site pour éliminer l'ammoniac résiduel, le phénol et les cyanures.
Procédés de traitement du gaz
Les procédés de traitement du gaz dans l'usine de sous-produits consistent généralement en les équipements d'usine suivants :
Refroidisseur primaire de gaz
Le refroidisseur primaire de gaz refroidit le gaz de cokerie brut pour éliminer la vapeur d'eau afin de réduire son volume. Les refroidisseurs primaires sont de deux types de base : le refroidisseur par pulvérisation et le type à tubes horizontaux. Dans un refroidisseur par pulvérisation, le gaz de cokerie est refroidi par contact direct avec une pulvérisation d'eau recyclée, l'eau de refroidissement de contact étant elle-même refroidie externement dans des échangeurs de chaleur. Dans le type tubulaire, le gaz de cokerie est refroidi indirectement en circulant à travers des tubes montés horizontalement dans lesquels de l'eau de refroidissement est pompée. Dans ce cas, l'eau de refroidissement n'entre pas en contact avec le gaz de cokerie et peut donc être refroidie dans une tour de refroidissement, par exemple. Au fur et à mesure que le gaz de cokerie est refroidi, l'eau, le goudron et le naphthalène se condensent. Le condensat se collecte dans le système du refroidisseur primaire et est évacué vers l'usine de traitement du goudron et de la liqueur.
Précipitateurs de goudron
Au fur et à mesure que le gaz de cokerie brut est refroidi, la vapeur de goudron se condense et forme des aérosols qui sont entraînés avec le flux de gaz. Ces particules de goudron contaminent et encrassent les processus en aval et encrassent les conduites de gaz et les buses de brûleur si elles sont autorisées à continuer dans le flux de gaz. Les précipitateurs de goudron utilisent généralement des électrodes à haute tension pour charger les particules de goudron et les collecter ensuite du gaz par attraction électrostatique. Les précipitateurs de goudron peuvent être installés avant ou après l'exhaureur.
Exhaureur
L'exhaureur fournit la force motrice pour induire le flux de gaz de cokerie depuis la batterie de fours à coke et à travers l'usine de sous-produits. L'exhaureur est d'une importance primordiale pour le fonctionnement de la batterie de fours à coke. Il permet un contrôle précis de la pression du gaz dans le collecteur principal, ce qui affecte à son tour le degré d'émissions dans la batterie de fours à coke comme les émissions aux portes. Une défaillance de l'exhaureur entraînera immédiatement l'éventement vers l'atmosphère de tout le gaz de cokerie brut généré par les torches de la batterie.
Élimination de l'ammoniac
En raison de la nature corrosive de l'ammoniac, son élimination est très nécessaire dans les usines de sous-produits. L'élimination de l'ammoniac du gaz de cokerie produit du sulfate d'ammonium, un produit vendable. Le procédé au sulfate d'ammonium consiste essentiellement à mettre en contact le gaz de cokerie avec une solution d'acide sulfurique. Les différentes variantes incluent l'utilisation d'un absorbeur, dans lequel la solution d'acide sulfurique est pulvérisée dans le gaz, ou l'utilisation d'un saturateur dans lequel le gaz est bullé à travers un bain de solution d'acide sulfurique. L'acide sulfurique réagit facilement avec l'ammoniac dans le gaz de cokerie pour former du sulfate d'ammonium. Celui-ci est ensuite cristallisé, retiré de la solution, séché et vendu comme engrais.
Des procédés plus modernes pour l'élimination de l'ammoniac incluent le procédé de lavage à l'eau dans lequel le gaz de cokerie est lavé par de l'eau, qui dissout l'ammoniac, ainsi que du sulfure d'hydrogène et du cyanure d'hydrogène. La solution de lavage résultante est pompée vers un alambic à ammoniac où la vapeur est utilisée pour décaper l'ammoniac. Les vapeurs d'ammoniac de l'alambic peuvent être traitées pour former du sulfate d'ammonium comme dans les procédés décrits ci-dessus, condensées pour former une solution d'ammoniac forte, incinérées ou converties catalytiquement en azote et hydrogène qui sont ensuite recyclés dans le gaz de cokerie.
Un autre procédé pour l'élimination de l'ammoniac du gaz de cokerie est le procédé PHOSAM développé par US Steel. Ce procédé absorbe l'ammoniac du gaz de cokerie en utilisant une solution de phosphate de monoammonium. Le procédé produit de l'ammoniac anhydre vendable.
Refroidisseur final de gaz
Le refroidisseur final de gaz élimine la chaleur de compression du gaz de cokerie qu'il gagne en traversant l'exhaureur. Cela est nécessaire car les efficacités de nombreux procédés de l'usine de sous-produits s'améliorent considérablement à des températures plus basses. Le refroidisseur final de gaz est donc placé en amont des laveurs d'ammoniac à lavage à l'eau. Les refroidisseurs finaux de gaz refroidissent généralement le gaz de cokerie par contact direct avec un milieu de refroidissement, soit de l'eau, soit de l'huile de lavage. Un aspect important de l'opération du refroidisseur final de gaz est que lorsque le gaz de cokerie est refroidi en dessous de la température de sortie du refroidisseur primaire de gaz, le naphthalène se condense du gaz. Ce naphthalène cristallise facilement à partir du milieu de refroidissement et encrassera l'équipement s'il n'est pas éliminé. Dans les refroidisseurs finaux à huile de lavage, le naphthalène se dissout dans l'huile de lavage et un flux latéral d'huile est décapé à la vapeur pour éliminer le naphthalène. Si de l'eau est utilisée pour refroidir le gaz de cokerie, le naphthalène condensé est absorbé en utilisant du goudron. Le goudron est soit entraîné dans l'eau de refroidissement, avec une partie du flux étant continuellement purgée pour traitement, soit il prend la forme d'une couche de goudron à travers laquelle l'eau de refroidissement s'écoule. Le goudron est continuellement échangé avec du goudron frais de l'usine de traitement du goudron et de la liqueur pour éliminer le naphthalène absorbé.
Élimination du naphthalène
Le naphthalène est éliminé du gaz de cokerie dans un laveur à gaz utilisant de l'huile de lavage. Le récipient peut être de type rempli ou de type « vide » dans lequel l'huile de lavage est pulvérisée dans le gaz en plusieurs étages. L'huile de lavage est régénérée en décapant le naphthalène de l'huile de lavage à la vapeur dans un alambic. Dans certaines usines, l'élimination du naphthalène est intégrée au processus similaire d'élimination de l'huile légère. Le naphthalène est souvent récupéré sous forme d'un flux d'huile plus lourde qui est ensuite mélangé au goudron produit dans l'usine de sous-produits.
Huile légère
C'est un terme général pour un mélange de produits chimiques similaires consistant principalement en benzène, toluène et xylène (BTX). Elle est aussi connue sous le nom d'huile de benzol. L'élimination de l'huile légère du gaz de cokerie utilise de l'huile de lavage dans un processus similaire à celui décrit pour l'élimination du naphthalène. L'huile légère est décapée de l'huile de lavage dans un alambic et est ensuite condensée pour former de l'huile légère brute. Cette huile peut être soit vendue pour un raffinage ultérieur hors site, soit raffinée dans l'usine de sous-produits en utilisant plusieurs étapes de distillation dans l'usine d'huile légère. L'huile légère peut en fait être laissée dans le gaz de cokerie, où elle augmente la valeur calorifique.
Désulfuration du gaz de cokerie
Il existe plusieurs procédés différents pour l'élimination du sulfure d'hydrogène du gaz de cokerie. Le procédé spécifique détermine où dans la chaîne de gaz il est installé. Les principaux procédés de désulfuration en usage sont le procédé sous vide, le procédé à l'ammoniac, le procédé de lavage, le procédé Sulfiban et le procédé Claus.
Processus de fabrication
- Les lanternes à gaz : évolution, conception et fabrication moderne
- Gaz naturel : de l'extraction à la distribution — aperçu complet
- L'Évolution et la Technologie Moderne des Pompes à Essence
- Hélium : Propriétés, Production et Approvisionnement Mondial
- Production et Standards de Qualité des Masques à Gaz Intégraux Industriels
- Le four à micro-ondes : conception, fabrication et innovations futures
- Four à gaz vs électrique : différences clés et comment choisir le bon
- Soudage au gaz : techniques, applications, avantages et inconvénients
- Maîtriser la maintenance d'usine : pratiques éprouvées pour une production d'énergie fiable