



Optimiser les performances du haut fourneau : technologies avancées et stratégies de grande réparation
Technologies pour améliorer la performance opérationnelle du haut fourneau
Un haut fourneau (HF) est un investissement pour l'avenir. Il est donc nécessaire de bien dimensionner tous équipements, systèmes et composants, et d'incorporer les technologies assurant production et qualité souhaitées pour une performance améliorée. Cela est particulièrement vrai lors des grandes réparations (capital repairs). Pendant celles-ci, l'incorporation de technologies d'amélioration répond aussi aux nouvelles exigences : performance HF, sécurité personnel, maintenance réduite, conformité environnementale.
Défi clé pour opérateurs HF : assurer approvisionnement continu et fiable en fonte pour atelier fusion, qualité uniforme, coûts minimaux. Toute interruption production fonte → arrêts potentiels aval. Temps d'arrêt minimisé, vie campagne HF maximisée. Fluctuations paramètres opérationnels évitées pour qualité fonte uniforme → technologies appropriées + automatisation/contrôle process sophistiqués.
Technologies majeures d'amélioration (Fig 1)
Plusieurs technologies, adoptées, améliorent grandement performance HF : productivité + consommation combustible. → Production fonte/volume HF accrue, consommation coke HF réduite.
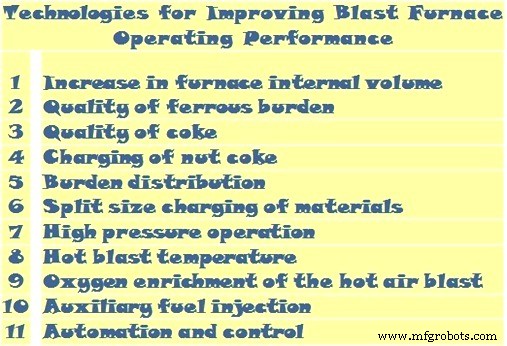
Fig 1 Technologies améliorant la performance opérationnelle du HF
Augmentation volume interne fourneau
Technologies avancées revêtement réfractaire + refroidissement fourneau → réduction épaisseur revêtement pendant grande réparation + augmentation vie campagne simultanées. Réduction épaisseur → volume interne accru → capacité production accrue. Profil T° fourneau cohérent toute campagne. Réfractaires améliorés : alumine résistante érosion partie haute, carbure silicium boche/ventre, parois foyer carbone résistant érosion + tampon céramique. Refroidissement : staves cuivre zones fort flux thermique, staves fonte autres zones (généralement refroidissement indépendant).
Qualité charge ferreuse
Pour HF perméable (opération stable essentielle) : charge ferreuse forte, calibrée, criblée efficacement (élimination fines). Ne doit pas se désagréger excessivement dans la gueulée (génère fines supplémentaires). Assez poreuse, réductible, taille appropriée pour réduction adéquate avant zone ramollissement. Ainsi zone cohésive moins restrictive, moins laitier riche FeO, charge thermique bas fourneau plus faible → opération fluide. Exigences propriétés physiques/métallurgiques aggloméré, minerai calibré, pellets à respecter. Propriétés ramollissement/fusion composants ferreux = effet important opération HF. Restrictions zone cohésive + mauvaises caractéristiques fusion → descente charge erratique, opération instable, fluctuations thermiques.
Aspect important sélection composants charge : caractéristiques ramollissement/fusion. Majorité chute pression HF = région ramollissement/fusion/écoulement goutte à goutte charge ferreuse sur lit coke gaz ascendants. Gamme fusion/ramollissement large → chute pression accrue + grande zone cohésive racine touchant maçonnerie bas fourneau.
Qualité coke
Pour opération stable HF productivités raisonnables, coke bonne qualité essentiel. Souvent cause citée périodes opération médiocres. Coke doit être : fort + stabilisé (supporter poids charge, min. rupture mécanique), assez gros + calibré, min. fines → lit perméable (liquides s'écoulent vers foyer sans restreindre gaz ascendants). Taille constante → éviter variations perméabilité indésirables + soutenir concept épaisseur couche coke variable selon rayon pour contrôle flux gaz radial. Coke doit être peu réactif perte solution (CRI, valeur normale 20-23%), garder résistance telles conditions (CSR, valeur normale 65-68%), faible alcalins → minimiser gazéification alcalins raceway (effet délétère rupture coke). Faible S → minimiser S fonte. Variations humidité/teneur C coke contrôlées → minimiser effet état thermique process.
Coke centre fourneau remplace progressivement dead-man et coke foyer, doit rester perméable → écoulement liquides centre foyer. Évite écoulement périphérique excessif fonte foyer. Augmentation T° centre coussin foyer observée avec augmentation taille coke dead-man → activité centre foyer accrue. Taille maille crible coke = paramètre important perméabilité foyer. Bénéfique souvent augmenter maille + charger coke fin additionnel mélangé charge ferreuse, hors axe fourneau.
Objectif coke haute qualité : gros coke atteint régions basses fourneau. Suivi long terme : échantillonner coke niveau tuyères (maintenance planifiée, souvent conjoint changement tuyères). Grand échantillon ratissé ouverture tuyère → propriétés comparées échantillon coke alimentation correspondant.
Pour minimiser variations thermiques/chimiques, charge homogène souhaitable. Composants charge intimement mélangés possible. Dépend nombre composants + système chargement individuel, mais réalisable degré raisonnable par sélection silos stockage + séquence déchargement.
Chargement coke noix (nut coke)
Système chargement flexible → utilisation coke noix. Taille dispo selon taille/efficacité cribles coke usine cokerie, typique 10-25 mm. Chargement coke noix mélangé matière ferreuse positionné mi-rayon → améliore opération : efficacité réduction + perméabilité couche minerai zone cohésive. Réduit T° ventre. Coke noix aussi chargé paroi, sandwich entre deux charges minerai → empêcher région paroi inactive quand minerai fin chargé paroi.
Distribution charge (burden distribution)
Facteur principal affectant stabilité opération + déterminant flux gaz radial → contrôle usure parois. Pour meilleur contrôle distribution charge gueulée HF → améliorer contact gaz-solide + rendement combustible, développements récents : deux types système distribution permettant contrôle suffisant haute productivité : (i) sommet sans cloche (bell-less top) avec goulotte rotative inclinable, (ii) système cloche (bell charging) avec blindage gorge mobile.
Principalement, flux gaz radial contrôlé par proportion charge ferreuse/coke (coke généralement bien plus gros). Facilement réalisé : chargement couches discrètes + variation épaisseur couche selon rayon. Protection parois : augmenter proportion couche minerai paroi → moins chaleur prélevée refroidissement paroi. Mais limite proportion matière ferreuse près paroi → sinon couche inactive → accroches paroi + charge non préparée régions basses + pannes tuyères. Proportion coke centre doit permettre opération stable niveau production souhaité. Forte proportion coke → région perméable relativement peu liquides descendants → volume soufflage max sans grandes fluctuations pression soufflage + descente charge erratique.
Coke centre remplace coke foyer → centre coke perméable favorise foyer perméable → écoulement liquide à travers foyer. Cheminée coke centrale pas inutilement large → sinon inefficacité + dommages certaines parties sommet fourneau (capacité calorifique excessive gaz ascendants).
Chargement tailles fractionnées (split size charging)
Systèmes distribution sophistiqués → contrôle additionnel distribution charge par >1 gamme taille matériau donné. Pratique courante : chargement fins ferreux (souvent criblage charge ferreuse principale). Fins chargées séparément petites quantités près paroi → réduction localisée perméabilité → protection parois. Chargement petit lot séparé réduit capacité chargement fourneau. Petit lot cloche + gorge mobile = moins retards que sommet sans cloche (temps déchargement réduit). Possible charger petites quantités fins paroi : chargement d'abord trémie sommet/grande cloche + angle goulotte initial/réglage gorge mobile correspondant. Quantité limitée par caractéristiques déchargement trémie (sans mélanger reste charge). Avantage financier : utiliser fins ferreux directement vs renvoi réagglomération. De même, charge ferreuse fractionnée gros/petit → chargée différentes parties rayon → contrôle perméabilité radiale.
Opération haute pression
Facteur limitant augmentation débit soufflage : effet soulèvement gros volumes gaz soufflant vers haut à travers charge. Effet soulèvement (débit massique) empêche descente normale charge → perte production au lieu augmentation. Pour augmenter taux production > normal : HF équipé vanne septum système gaz sommet → augmenter pression gaz sortie. Augmentation pression compresse gaz tout système → plus grand débit air soufflé possible. Augmentation quantité air soufflé/min → augmentation correspondante taux production. Aussi : supprime formation SiO → baisse Si fonte.
Pression gaz sommet augmentée → pression air soufflé entrée augmentée proportionnellement. Si pression sommet augmentée → soufflante plus grande nécessaire (débit accru + pression plus haute). Enveloppe fourneau, enveloppes rechauffeurs, dépoussiéreur, laveur primaire, conduites gaz → intégrité structurelle pour pression accrue. Vanne étranglement augmentant pression sommet = au-delà laveur primaire (effet sablage gaz réduit par élimination grande partie poussières). Ligne eau sortie laveur primaire → régulateur pour pression gaz dans laveur ne pas détruire joint eau. Gaz propre ou N₂ pour égalisation pression équipements chargement sommet. HF pressions sommet 2-2,5 kg/cm² opération réussie. Certains : turbines récupération pression sommet → récupération énergie compression + production électricité.
Température air chaud (hot blast temperature)
Améliore rendement combustible HF + permet T° fourneau plus hautes → capacité fourneau accrue. T° air chaud élevées essentielles opération efficace : réduisent substantiellement besoin coke HF + facilitent injection combustibles auxiliaires (charbon pulvérisé) remplacement coke HF. Économies énergie totales combinais techniques ~0,12 M kcal/t fonte. Coûts opération réduits : ratio coke baisse 2,8% par 100°C hausse T° soufflage (maintenu 1000-1200°C). Nombreux fours modernes >1300°C.
Enrichissement oxygène air chaud
But : contrôler température flamme adiabatique raceway (RAFT), génération gaz foyer, intensité fusion. Enrichissement air soufflé O₂ → augmentation RAFT. T° flamme élevées normalement incompatibles matériaux charge qualité médiocre → besoin matériaux charge qualité adaptée. T° flamme élevées enrichissement O₂ → contrôler humidité soufflage + injection combustible. Opérations >12% enrichissement. Chaque % O₂ au-dessus air normal (~21% O₂) → taux production +2-4%. Si matériaux charge bonne réductibilité (réduction rapide) → T° flamme augmentée significativement + rendement combustible amélioré. Usage judicieux O₂ → contrôle débit massique gaz bas fourneau → débit fourneau max + contrôle qualité fonte.
Injection combustible auxiliaire
Développement techniques hausse T° air chaud 1000-1300°C + besoin contrôle RAFT (type matériaux charge) → injection combustibles hydrocarbures par tuyères → contrôle T° flamme, augmenter pouvoir réducteur gaz bas fourneau + remplacer partie coke HF. Présence grosses quantités coke → combustibles hydrocarbures brûlent seulement CO + H₂ → moins chaleur que coke remplacé → contrôle T° flamme, mais gaz réducteur produit plus efficace que combustion coke.
Carburants testés : gaz naturel, gaz cokerie, fioul, goudron, charbon pulvérisé, même boues charbon/huile. Charbon pulvérisé = injectant le plus utilisé aujourd'hui (abondance relative + bas coût). Charbon introduit dans air soufflé par lance entrant flux air côtés tuyères soufflage. Désirable : charbon injecté complètement gazéifié/combusté avant sortie raceway juste intérieur fourneau. Précautions spéciales injection combustible → éviter accumulation combustible tubulure soufflage/buse + combustion subséquente. Processus injection charbon pulvérisé (PCI) :
- Charbon alimenté usine préparation → élimination corps étrangers (criblage + aimant supérieur).
- Concassage + séchage simultané flux gaz chaud ou unité combinée broyage/séchage, puis extraction système ventilateur aspiration induite.
- Charbon granulométrie correcte → séparateur vélocité → capturé filtre manches.
- Produit final criblé avant transfert silo stockage.
- Proportion gaz d'échappement recyclée générateur gaz chaud unité broyage/séchage. Contrôle : teneur O₂ total gaz chaud contact charbon <12% → éliminer risque inflammation charbon broyé.
- Système injection : trémies étanches (lock hoppers) + unités injection. Débit charbon par tuyère contrôlé indépendamment alimentateur mécanique. Alternative système plus simple moins précis : système à répartiteur (splitter). Équipements PCI robustes aujourd'hui : dispo >98%, précision injection ±2%.
Automatisation et contrôle
Système automatisation/contrôle aujourd'hui = solution idéale tous aspects opération fourneau :
- Contrôle sommet fourneau (chargement skip/ceinture) motifs complexes + distribution charge
- Système chargement spiral unique sommet sans cloche → augmenter portion fines chargeables
- Contrôle magasin (stock house) matériaux lots séquentiels + pesée « in-flight » + stratification
- Contrôle épuration gaz
- Contrôle rechauffeurs : cyclique, parallèle, parallèle chevauché, parallèle décalé 4 rechauffeurs
- Contrôles système injection charbon
- Opération/contrôle coulée
- Contrôles usine granulation laitier
+ Fonctionnalités sécurité usine + séquences arrêt.
Pour haute performance HF bas coûts : HF équipés système optimisation boucle fermée. Fonctionne base : modèles process avancés, intelligence artificielle, logiciels enrichis, interfaces graphiques, savoir-faire opérationnel. Performance process excellente + coûts production significativement réduits atteints fours avec optimisation boucle fermée. Système expert boucle fermée : paramètres principaux HF contrôlés sans interaction opérateur. Ex. : contrôle ratio coke, basicité, taux injection vapeur, même distribution charge → simultanément/automatiquement mode boucle fermée → opérations stables/cohérentes bas coûts. Contrôle précis HF base modèles process avancés.
Système gestion information process HF actuel : collecte, prépare, stocke toutes données pertinentes pour usage ultérieur.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Technologies avancées pour améliorer l'efficacité du frittage du minerai de fer
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu