



La lance à oxygène : clé de l'efficacité des convertisseurs à oxygène basique
Lance de soufflage d'oxygène et son rôle dans le convertisseur à oxygène basique
En sidérurgie au convertisseur à oxygène basique (LD), une lance réfrigérée à eau injecte un jet d'oxygène à haute vélocité (supersonique) sur le bain liquide pour son raffinage. La vélocité/quantité de mouvement du jet détermine la pénétration du laitier et du métal liquides, favorisant les réactions d'oxydation sur une zone relativement restreinte. Vélocité du jet et caractéristiques de pénétration dépendent du design de la buse (pointe de lance).
Le jet d'oxygène de la lance par le haut (top-blowing) est la source d'apport d'oxygène et d'énergie pour le brassage du métal liquide. Phénomènes majeurs intra-four impliquant ce jet : formation cavité (interaction physique jet/métal liquide), brassage métal liquide, génération projections/poussières, post-combustion CO (décarburation + réaction O₂). Pour optimiser opération/contrôle convertisseur, divers dispositifs et améliorations ont été appliqués au design et fonctionnement de la lance : buses Laval (conversion efficace énergie pression → énergie cinétique jet pour brassage), lance multi-trous (apport O₂ haute vélocité + réduction projections/poussières par dispersion jet).
Avec l'introduction du soufflage combiné dans les convertisseurs, le rôle des jets lance supérieure comme source d'énergie de brassage a diminué, mais la flexibilité design/opération s'est significativement accrue.
Réactions d'oxydation lors du soufflage
Raison principale soufflage O₂ : éliminer C du bain aux spécifications fin. Réaction principale : enlèvement C sous forme CO (exothermique → apport chaleur). Peu CO₂ (<10%) par combustion CO dans convertisseur par réaction O₂ (post-combustion). Autres réactions : oxydation Si, Mn, P, etc. → oxydés, absorbés dans laitier. Exothermiques → contribuent chaleur requise + élévation T° bain. Oxydation Si particulièrement importante : se produit tôt, silice formée + chaux ajoutée = laitier liquide. Réactions (variation énergie libre en kcal/mol à 1600°C) :
- C + 0,5 O₂ = CO (-66)
- 2CO + O₂ = 2CO₂ (-57,4)
- Si + O₂ = SiO₂ (-137,5)
- Mn + 0,5 O₂ = MnO (-58,5)
- 2P + 2,5 O₂ = P₂O₅ (-148,5)
Réactions d'oxydation dans zone impact jet O₂. Cette zone = cavité créée par impact O₂. Dépression bain = f(quantité mouvement/poussée jet O₂) :
F = W (Ve/g)
F = force, W = débit massique, Ve = vélocité sortie, g = accélération gravité. Poussée jet et angle impact optimisés via design buses lance pour réactions chimiques souhaitées + agitation bain.
Buses conçues pour débit O₂ donné (Nm³/min) → vélocité sortie (Mach), profil jet + force requis pour pénétrer laitier liquide + réagir métal bain zone cavité.
Jet haute quantité mouvement sort buse Laval ~2x vitesse son. Paramètre caractéristique : nombre Mach (rapport vélocité locale/vitesse son). Expansion dans buse → O₂ refroidi ~ -100°C vers sortie → refroidit intensément buse (côtés eau + O₂).
Buse Laval = entrée convergente + sortie divergente. Souvent terme « buse convergent-divergent (CD) ». Jets supersoniques = buses Laval. Réservoir O₂ stagnant pression Po. O₂ accélère section convergente → vélocité sonique (Mach=1) zone gorge cylindrique. Puis expansion section divergente → baisse T°, densité, pression ; vélocité → supersonique (Mach>1).
Sortie buse dans convertisseur : jet s'étale et décroît. Noyau supersonique persiste sur certaine distance. Jets supersoniques s'étalent angle buse Laval (généralement 10-16°, jusqu'à 23° certains designs).
Design buse adéquat + opération correcte = réactions sidérurgiques efficaces + durée vie lance max. Si buse sur-soufflée (jet pas pleinement expandi à sortie) → ondes de choc hors buse → énergie utile perdue, jet impacte bain avec moins force que jet idéalement expandi.
Buse sous-soufflée : jet expandi à pression ambiante puis stoppe expansion avant sortie. Flux O₂ se décolle paroi interne buse. Gaz chauds convertisseur brûlent/éroder sortie buse. Érosion = vie buse réduite + perte force jet → condition « soufflage mou ». Mécanismes formation jet supersonique + sur/sous-soufflage (Fig 1).
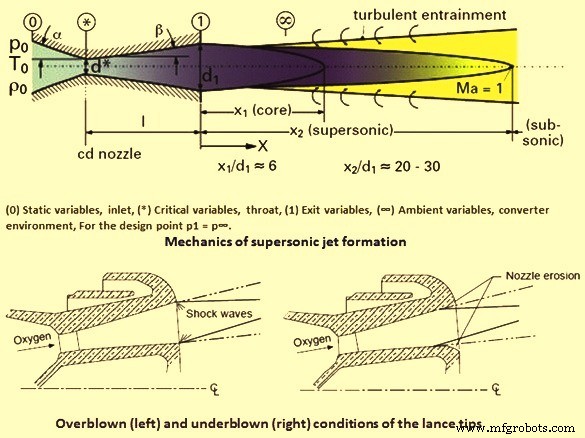
Fig 1 Mécanismes formation jet supersonique, sur-soufflage et sous-soufflage
Composants principaux lance oxygène LD
Raccords entrée O₂, sortie O₂ (pointe lance) = cuivre haute conductivité thermique moulé/forgé, buses usinées précisément pour débit/paramètres jet désirés. Corps lance = tubes concentriques : tube externe, tube intermédiaire, tube central O₂. Lance conçue pour compenser dilatation/contraction thermique. Tube externe exposé hautes T° convertisseur → dilatation → construction interne joints toriques + assemblages accommodent dilatation/contraction en service. Design sans contrainte + construction qualité aciérie pour conditions normales atelier fusion.
Eau refroidissement critique : empêche combustion lance. Buse cuivre + lance acier refroidies eau recirculée ~6 kg/cm². Canaux refroidissement : eau centre buse → sortie tube externe. Vitesse max eau zone buse (T° max). Débit = taux conception. T° sortie eau ≤60-65°C.
Important : designer buses Laval pour que variables process pendant soufflage concordent paramètres design. Buses opérées pression entrée > design → jets simplement inefficaces. Pression entrée < design → usure rapide + jets supersoniques inefficaces.
Facteurs affectant performance lance LD
Nombreux facteurs influencent performance/efficacité lance. Performance dépend conditions intra-fourneau. Teneur Si fonte = paramètre très important. Influence : quantité laitier formé, quantité laitier à pénétrer par jet O₂, contrôle slopping. Hauteur opérationnelle lance = critique, doit entrer calculs design buses. Hauteur trop basse → exposition T° extrêmes → transfert chaleur eau insuffisant → fonte/brûlure prématurée face lance. Hauteur trop haute → poussée jet moins efficace, temps raffinage plus long, plus O₂ nécessaire pour décarburation/T° bain. Débit O₂ = paramètre design parfois limité par alimentation O₂ et/ou émissions. Nombre Mach sortie = facteur design. Jet O₂ plus énergétique si Mach plus élevé.
Nombre buses + angle trous = considérations importantes. Débuts processus LD : lance 1 buse (soufflage vertical direct) → beaucoup slopping, matière éjectée droit par gueule convertisseur. Buses 3 trous légèrement inclinées → minimiser slopping, haut rendement process. Aujourd'hui多数 convertisseurs : lances 4, 5, ou 6 buses.
Zone impact = f(nombre trous, angle buse). Effet augmentation nombre buses + angle sortie sur zone impact bain pour lance 3, 4, 5 trous (comparaison). Débit O₂ = 565 m³/min, Mach = 2, hauteur lance = 1,8 m. Zones impact : 3 trous 12° → 1,41 m² ; 4 trous 12° → 1,52 m² ; 5 trous 12° → 1,61 m² ; 5 trous 14° → 1,67 m².
Angle buse augmenté → plus composante force latérale vs verticale → plus brassage/agitation bain. Mais composante latérale excessive → usure réfractaire accrue.
Facteurs affectant durée vie lance
Longue vie buse = économie convertisseur. Mais pratique normale : nombreux paramètres individuels influencent process : chimie fonte, pratique laitier, qualité chaux, motif lance, contrôle lance dynamique/statique, restrictions pression alimentation O₂, forme/volume convertisseur. Varient largement usine à usine → règles générales basées pratique idéale pour relation paramètres process / vie buse.
Partie la plus vulnérable : couronne tête lance, exposée >2000°C en service. Doit être cuivre conductivité ~100%. Seul cuivre forgé donne telle conductivité. Restrictions coulée → cuivre moulu conductivité électrique min ~90%. Conductivité électrique ∝ conductivité thermique.
Vie lance varie atelier à atelier selon pratiques. Typique : 200 chauffes ; certains 400 chauffes ; d'autres <100. Eau refroidissement critique pour vie élevée. Débit = taux conception. T° sortie ≤60-65°C. Qualité eau importante. Eau contaminée oxydes/boues → dépôts intérieurs tuyaux/buse → transfert chaleur réduit → vie lance réduite. Hauteur opérationnelle critique pour pénétration jet bain. Mais trop bas → érosion/fonte face buse.
Sous-soufflage convertisseur → érosion sortie buse + rupture buse. Accumulation excessive calamine (skull) sur buse → enlèvement mécanique ou brûlage. Les deux peuvent endommager lance.
Durée vie lance affectée par deux facteurs :
- Pour soufflage O₂, pression statique importante design buse ajustée poste vannes, pas entrée buse. Ainsi débit volumique O₂ requis réaction métallurgique généré. Perte charge entre poste vannes et buse (frottements, pertes singularités) = quantité inconnue. Généralement 0,3-1,5 kg/cm² selon géométrie tuyauterie O₂. Pour designer buse, perte charge estimée → pression entrée déterminée. Calcul théorique perte charge réelle difficile (calcul perte charge compressible couvrant tous composants réseau gaz). T° entrée + pression statique convertisseur = inconnues. Variables process design buse = valeurs approchées. Si buses opérées mode différent design original → indications rapides usure. Conditions soufflage instables/inefficaces.
- Pendant opération convertisseur, variables process peuvent varier par opérateur face imprévus (slopping métal/laitier, fluctuations pression réseau O₂, ajouts minerais réfrigérants phase soufflage principal) et événements process courants (prélèvement sous-lance pendant soufflage). Donc débit buse varie condition idéale design période plus/moins longue. Intérieur/extérieur buse : motif onde diamant complexe indésirable (ondes compression/expansion) → usure bord buse.
Nouveaux développements lances LD
1. Lance post-combustion : 90% gaz évolution réactions oxydation bain = CO. Souhaitable combuster CO → CO₂. Réaction hautement exothermique → chaleur additionnelle processus. Pratique suivie plusieurs ateliers LD ratio ferraille/fonte élevé. Nécessite lance double flux : deux sorties O₂. Lance : alimentation principale O₂ distribuée pointe lance comme lance conventionnelle ; O₂ auxiliaire contrôlé séparément + soufflé élévation plus haute convertisseur. Fonction O₂ auxiliaire : réagir CO sortant bain métallique → énergie thermique additionnelle → fondre ferraille supplémentaire + contrôler accumulation calamine (skull) gueule convertisseur.
2. Lance pour gunitage laitier (slag splashing) : projection revêtement protecteur laitier riche MgO sur parois convertisseur. Procédé populaire = slag splashing. Après vidange acier liquide, laitier résiduel reste convertisseur. Laitier conditionné composition + T°. Paramètres critiques succès. Alim O₂ coupée, N₂ ouverte. Lance abaissée ~1 m au-dessus fond convertisseur. N₂ activé → projection laitier liquide sur parois → revêtement laitier protecteur sur réfractaires. Revêtement → vie revêtement réfractaire >20 000 chauffes/campagne. Exigences gunitage réduites <0,5 kg/t acier liquide.
Processus de fabrication
- Logiciel maintenance mobile : piloter workflows efficaces
- Gestion appareils IoT : clé de déploiements scalables et sécurisés
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Comment l'Ingénierie de Précision Propulse la Fabrication Moderne
- Électroérosion par Enfonçage (EDM) : Principes, Techniques et Avantages pour la Précision Métallique