



Soufflage d'oxygène en sidérurgie convertisseur : pureté et efficacité accrues
Soufflage d'oxygène en sidérurgie convertisseur
L'oxygène (O₂) est soufflé sur la fonte dans le convertisseur pendant la fabrication de l'acier pour éliminer les impuretés : carbone (C), silicium (Si), manganèse (Mn), phosphore (P), etc. Une lance réfrigérée à eau injecte l'O₂ à très haute vélocité sur un bain liquide pour produire l'acier. Dans les années 1950, lors de la commercialisation du procédé convertisseur soufflé par le haut (taille max 50 t), une lance à pointe mono-trou était utilisée. Avec l'augmentation de la taille des convertisseurs, le nombre de trous à la pointe a dû augmenter pour meilleure distribution O₂ sur surface bain plus grande.
Avec demandes croissantes aciers haute qualité (bas impuretés), O₂ très haute pureté requis. O₂ sidérurgie : ≥99,5% pur, idéal 99,7-99,8%. Reste : 0,005-0,01% N₂, reste Ar.
Convertisseurs soufflés par le haut : O₂ jeté vélocités supersoniques buses convergentes/divergentes (Laval) bout lance réfrigérée. Jet puissant pénètre laitier, impacte surface bain liquide raffiner acier. Aujourd'hui plupart convertisseurs : pointes lance 3-6 buses. Même 8 buses utilisées. Axes chaque buse pointe multi-trous inclinés par rapport axe lance + équidistants autour pointe. Pointe lance = cuivre soudée tube acier lance.
Débits et vitesses O₂ selon taille convertisseur
Débits O₂ et vitesse flux O₂ avec diamètre tuyau lance pour différentes tailles convertisseur (Tableau 1).
| Tab 1 Débits de conception lance convertisseur | |||
| Taille chauffe convertisseur (tonnes) | Débit O₂ (Nm³/h) | Diamètre int. tube × épaisseur (mm) | Vitesse flux O₂ (m/s) |
| 250-300 | 58000-66000 | 245×8 | 43,5-49,5 |
| 210 | 48000-54000 | 219×8 | 45,8-51,5 |
| 180 | 39000-44000 | 194×6 | 46,3-52,2 |
| 150 | 30000-33000 | 168×6 | 48,4-53,3 |
| 120 | 26000-28000 | 159×6 | 47,3-50,9 |
| 80 | 18000-20000 | 133×5 | 46,8-51,9 |
| 60 | 14000-16000 | 121×5 | 44,7-51,0 |
| 50 | 11000-13000 | 114×5 | 40,0-47,3 |
En sidérurgie convertisseur, O₂ vitesse supersonique soufflé sur fonte éliminer impuretés C, Si, Mn, P. Pendant soufflage, hauteur lance diminuée pour rendre O₂ disponible dans bain élimination C. Soufflage O₂ ~15-20 min pour raffinage. Temps coupée-à-coupée (tap-to-tap) 50-60 min selon débit O₂, composition fonte, profil lance, chimie acier. Intéressant : temps soufflage O₂ et temps coupée-à-coupée ne dépendent pas significativement capacité convertisseur.
O₂ soufflé convertisseur par lance réfrigérée (~8-10 m) buse convergent-divergente haute pression (~11-14 kg/cm²) vélocité supersonique (Mach >1). Jet supersonique O₂ buse → meilleur entraînement O₂ bain liquide. Pendant soufflage, dispersion trois phases : gouttelettes laitier/métal / bulles gaz. Partie la plus importante lance = pointe buse. Conçue produire jet O₂ libre non-coalescent. Fonctions buse :
- Apport et distribution oxygène
- Produire jet gazeux
- Induire agitation bain
- Produire gouttelettes métal
Après vidange chauffe précédente + écoulement laitier, revêtement inspecté. Ferraille + fonte chargées. Convertisseur basculé position verticale + lance abaissée dans vessel → début soufflage O₂. Hauteur départ lance : concentration force niveau bain ne doit pas causer éjection fines particules fer (étincelles) + surface max bain couverte jet O₂.
Initialement O₂ soufflé « mou » (hauteur lance plus haute) → favoriser formation laitier + éviter éjection fines particules (fonte pas encore couverte laitier). Chaux normalement ajoutée début soufflage + pendant. O₂ soufflé ~15-20 min en diminuant progressivement hauteur lance → moussage laitier contrôlé + réactions oxydation ininterrompues.
Apport O₂ sous forme jet gaz libre = caractéristique importante sidérurgie convertisseur (soufflage haut pur + types soufflage combiné). Cette forme apport O₂ → temps total soufflage O₂ quasi indépendant capacité convertisseur, débit O₂, brassage fond. Reflété évaluant nombre débit quantité mouvement adimensionnel vs rapport temps soufflage/temps total soufflage différentes capacités 30-400 t.
Nombre débit quantité mouvement adimensionnel décrit action jet O₂ libre produit par débit volumique constant O₂ à diverses hauteurs lance. Nombre ↑ avec ↓ hauteur lance. ↓ hauteur = soufflage dur ; ↑ hauteur = soufflage mou. Profil lance = soufflage mou initial → progressivement plus dur avancement soufflage.
Exigences fondamentales profil lance toute sidérurgie convertisseur : formation laitier riche FeO (oxyde fer) stade initial, puis élimination C + P par augmentation progressive disponibilité O₂ bain → éviter sur-oxydation laitier. Première exigence = « soufflage mou » (pénétration superficielle jet) ; seconde = durcissement soufflage (pénétration profonde jet dans bain) progressive. Ainsi soufflage mou/dur = exigences essentielles raffinage fonte par impact jet O₂ indépendamment capacité convertisseur et type pratique (soufflage haut pur ou combiné) → temps total soufflage O₂ reste à peu près constant.
Disponibilité de l'oxygène
O₂ disponible énergétiquement pendant raffinage convertisseur. Disponibilité énergétique O₂ = faire passer certain débit O₂ par buse.
O₂ soufflé convertisseur par buses Laval. Buse Laval = buse convergent-divergent : section passage flux diminue sens écoulement → section minimale (gorge) → augmente ensuite. Section minimale = gorge buse. Buse Laval accélère gaz vélocité supersonique (Mach>1). Vélocité sortie ≈ Mach 2,0-2,4.
Comportement jet gaz libre
Comportement gaz sortant unique buse Laval dans environnement air : gaz s'étale environnement = « jet gaz libre » (étalement non confiné). Jet libre caractérisé par : longueur noyau potentiel (PCL) + longueur noyau supersonique (SCL). Noyau potentiel : pas entraînement environnement → vélocité gaz directions axiale/radiale = valeur sortie. Au-delà noyau potentiel : vélocités radiale/axiale commencent diminuer (entraînement environnement). Point atteint jet gaz libre : vélocité gaz = valeur sonique (M=1). Dans longueur noyau supersonique : vélocité > supersonique directions radiale/axiale. Au-delà SCL : vélocité subsonique. Étalement radial + décroissance vélocité axiale au-delà noyau potentiel = caractéristiques principales jet gaz libre.
Du à étalement, masse jet augmente → concentration gaz plan P=0 diminue (entraînement environnement). Si O₂ flux buse, concentration O₂ plan P2 < P1 < P=0. Mais masse jet (fluide principal + environnement) P2 > masse P1. Vélocité axiale jet = f(distance axiale mesurée sortie buse).
Propriété importante jet libre : emporte débit quantité mouvement → heurtant liquide converti en force + pénètre liquide. Débit quantité mouvement dans jet conservé. Propriété importante : dépend seulement variables amont (pression, nombre/diamètre buses). Ne dépend pas conditions aval.
Comportement jets produits pointes multi-buses dépend nombre buses + angle inclination chaque buse axe lance. Nombre buses sidérurgie convertisseur varie capacité mais généralement 3-6. Angle inclination chaque buse pointe 3 trous : 10-12° ; 5-6 trous : 15-16° axe lance.
Jets multi gaz libre aval buses : coalescent ou non = f(angle inclination, nombre buses, pression/débit amont donnés). Jet coalescent = similaire jet unique. Angle 10-12° pointe 3 trous → multi-jets ne coalescent pas certaine distance aval buse. Jet non-coalescent impactant liquide → pénétration = nombre jets.
Décroissance vélocité axiale + étalement radial dépendent rapport densité environnement/densité jet O₂. Si densité jet O₂ > densité environnement → jet s'étale lentement environnement. Vitesse étalement = f(valeur rapport). Vélocité jet décroît plus lentement toute distance aval. Situation : jet froid déchargé environnement métal chaud → longueur noyau potentiel PCL + longueur noyau supersonique SCL > rapport densité = 1. Si rapport <1 → jet O₂ plus léger environnement → jet s'étale plus vite → PCL + SCL plus courts. Cas : jet O₂ froid déchargé dans laitier.
Action jet oxygène libre
Vélocité jet O₂ libre importante. Vélocité axiale diminue distance aval buse augmente (entraînement environnement). Convertisseur : début soufflage, environnement jet O₂ = atmosphère chaude. Soufflage continue → environnement jet change CO → laitier. Majorité périodes jet submergé laitier. Environnement convertisseur = dynamique. Vélocité jet dépend pression amont, distance axiale aval, environnement. Difficile calculer vélocité jet environnement changeant, mais débit quantité mouvement dans jet indépendant distance aval buse + calculable.
Jet emporte débit quantité mouvement → heurtant bain converti en force. Action jet libre décrite en termes nombre débit adimensionnel. Nombre débit adimensionnel ↑ avec ↓ hauteur lance. Nombre débit adimensionnel décrit variation dynamique hauteur lance. Nombre débit quantité mouvement adimensionnel signifie action jet O₂ sur bain à hauteur lance contre gravité.
Pénétrabilité jet
Nombre débit adimensionnel décrit effet hauteur lance sur pénétrabilité jet. Pénétration superficielle hauteur lance élevée = « jet mou » vs pénétration profonde hauteur lance basse = « jet dur ».
Signifie : débit volumique constant O₂ pression constante déchargé buse → peut frapper bain « mou » + rendu progressivement plus dur. Méthode apport O₂ sidérurgie convertisseur par « jet libre » = très efficace réactions physico-chimiques.
Effets jet O₂ réactif mou heurtant bain métal liquide : (i) oxydation Fe, (ii) pénétration superficielle, (iii) réaction laitier/métal, (iv) amélioration formation laitier → facilite élimination P. Durée trop longue jet mou → slopping laitier sur-oxydation.
Effets jet O₂ réactif dur heurtant bain métal liquide : (i) disponibilité O₂ profonde bain, (ii) amélioration oxydation C + altération élimination P, (iii) évolution CO profond bain + échappement par bain agite bain, (iv) génération gouttelettes émulsionnées dans laitier.
Types jets O₂ + effets (Fig 1).
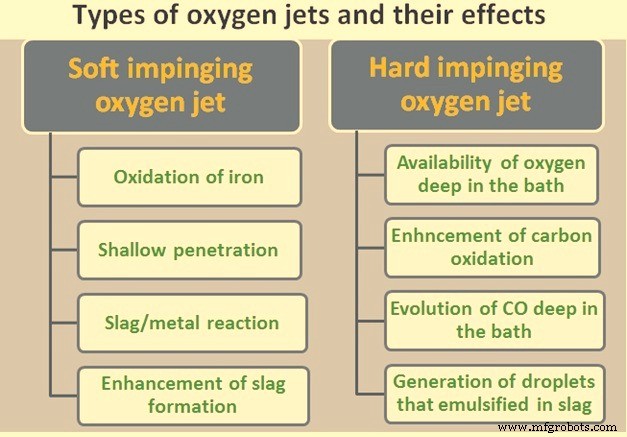
Fig 1 Types de jets d'oxygène et leurs effets
Réactions dans le convertisseur
Sidérurgie O₂ : fonte saturée C soufflée O₂ pur vélocités supersoniques. Réactions + mélange intenses. O₂ réagit Si dissous, Mn dissous, Fe lui-même → laitier liquide contenant FeO. O₂ réagit aussi C dissous → libère CO gaz → décarburisation fer. Chemin oxydation éléments (C, Si, etc.) raffinage acier : souffler O₂ solution fer point où concentration bain > niveau équilibre permis par élément impureté particulier. O₂ dissous + élément impureté dissous → combinent → CO gaz (cas C) ou silice liquide (SiO₂, cas Si). Solubilité ces deux produits [CO (gaz) + SiO₂ (liquide)] très limitée fer liquide → nucléation rapide phases séparées, coagulation, consolidation, flottement par agitation intense process.
Pendant soufflage O₂ intense sidérurgie, partie fer liquide oxydé → FeO → mélangé intensément bain métal liquide en émulsion → réagit impuretés dissoutes fer fondu directement :
- 2Fe (fondu) + O₂ (gaz) = 2FeO (laitier liquide)
- FeO (laitier liquide) + C (dissous solution fer liquide) = CO (gaz) + Fe (fondu)
- 2FeO (laitier liquide) + Si (dissous solution fer liquide) = SiO₂ (liquide) + Fe (fondu)
Réactions oxydation hautement exothermiques. Chaleur libérée oxydation Si + autres impuretés + enthalpie oxydation Fe lui-même → fondre ferraille froide augmenter taille chauffe convertisseur + augmenter T° acier liquide opérations aval. CO₂ jamais produit dans bain convertisseur sidérurgie sauf traces. CO₂ (si formé) → rapidement transformé CO par réaction C dissous restant. Si plus C dissous après oxydation bain liquide, CO₂ réduit CO par oxydation Fe lui-même. CO₂ = oxydant températures sidérurgie. Produit équilibre réaction oxydation Fe ou C dissous fer par CO₂ fortement vers CO, traces CO₂ selon calculs énergie libre Gibbs. C = agent réducteur FeO selon équation ci-dessus, autre facteur pouvant ralentir/perturber oxydation Fe.
Processus sidérurgie : partie fer oxydée point où ajoute % FeO liquide phase laitier coexistant convertisseur avec métal. Si O₂ soufflé au-delà point final oxydation impuretés, oxydation Fe devient excessive. Perte rendement Fe mesurable vers laitier → concentrations prévisibles/calculables FeO liquide élevées laitier. Une fois C oxydé CO, tout O₂ additionnel combine Fe → FeO laitier.
Processus de fabrication
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Fabrication des bouteilles d'oxygène : des matières premières à l'assurance qualité
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Procédé de soufflage combiné : Amélioration du mélange et de la qualité en sidérurgie convertisseur