



Facteurs clés pour prolonger la vie du revêtement des convertisseurs à oxygène basique
Facteurs affectant la vie du revêtement d'un convertisseur à oxygène basique
La vie, la fiabilité et les coûts du revêtement dans un convertisseur à oxygène basique (LD) sont vitaux pour les opérations fluides de l'atelier de fusion utilisant le procédé basique à l'oxygène. Une vie de revêtement plus longue → disponibilité convertisseur améliorée → productivité améliorée.
Trois facteurs clés pour vie revêtement plus longue (Fig 1) : (i) qualités réfractaires + motif pose dans convertisseur, (ii) pratiques opérationnelles, (iii) surveillance usure revêtement + pratiques maintenance revêtement. Développement matériaux réfractaires améliorés + contrôle process amélioré + maintenance meilleure pendant campagnes → augmentation vie revêtement possible.
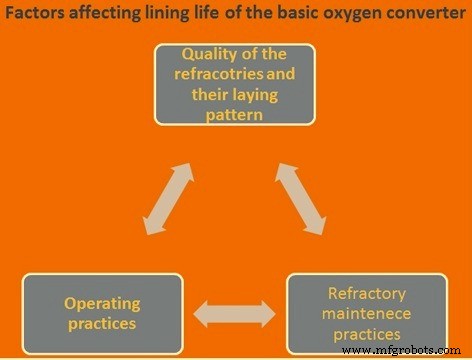
Fig 1 Facteurs affectant la vie du revêtement du convertisseur basique à l'oxygène
Aujourd'hui sans exception, convertisseurs LD revêtus magnésie-carbone (MgO-C) pour propriétés supérieures autres matériaux. Cependant pratique revêtement zonal : MgO-C qualités différentes selon zones convertisseur.
Causes usure réfractaires
Causes : chimiques ou physiques.
- Chimiques : matières gazeuses (gaz oxydants, réducteurs, vapeur eau), liquides (laitier, fonte, acier liquide), solides (fondants, désintégration carbone).
- Physiques : T° excessives (mauvaise dissipation, points chauds), contraintes mécaniques statiques (écaillage, dilatation), contraintes mécaniques dynamiques (abrasion, impact, vibrations).
Mécanismes clés usure revêtement réfractaire convertisseur LD :
- T° max métal liquide + laitier convertisseur
- Temps résidence matériaux haute T° convertisseur
- État oxydation bain (usure corrosion)
- Chimie laitier (usure corrosion)
- Impact + pénétration jet O₂ pendant soufflage
- Érosion réfractaires par laitier/métal pendant soufflage + basculement convertisseur
- Abrasion réfractaires (génération poussières/gaz)
- Impact ferraille/fonte pendant chargement
- Cyclage thermique
- Dommages mécaniques équipements nettoyage
Corrosion = attaque chimique. Érosion = attaque chimique + abrasion mécanique. Érosion fréquente : écoulements turbulents générés convertisseur ou érosion mécanique (ex. alimentation ferraille). Érosion accrue aux interfaces métal/laitier et laitier/atmosphère = « érosion ligne laitier ».
Qualité réfractaire MgO-C
Paramètres importants qualité briques MgO-C :
- Magnésie : matière première = périclase ou magnésie eau mer frittée. Propriétés : pureté, grade fritté/fondu/combinaison, densité, taille cristaux, structure grain, distribution taille grain.
- Carbone : pureté, distribution taille grain (graphite feuillet), structure grain (graphite feuillet), quantité noir carbone, quantité graphite feuillet.
- Agent liant : quantité/type résine, carbone vitreux, quantité/type brai (carbone graphite), ré-imprégnation.
- Additions métalliques : anti-oxydants (Al, Si, Al-Mg...). Combinaisons possibles. Paramètres : quantité, taille grain, type additions métalliques.
- Propriétés physiques brique : densité, porosité, résistance chaud/froid.
- Renforcement : fibres. Type + quantité fibres = facteurs importants.
Type/taille presse fabrication brique (friction/hydraulique) influence propriétés briques.
MgO magnésie ≥99%. Minéraux formés grain importants. SiO₂ global minimal (<0,3%). Bore (B) élevé = critique, détruit résistance chaude grain.
Densité grain généralement 3,2-3,5+ g/cm³. Faible densité = porosité élevée → grain sensible pénétration laitier.
Grande taille cristallite >140 µm. Magnésie fondue >1000 µm. Grande cristallite surpasse petite : réduction porosité interstitielle → moins pénétration laitier joints grains + moindre susceptibilité réduction MgO par C brique haute T° (réaction détruit C brique + MgO grain → vapeur Mg + CO).
Briques liées carbone : résidu C fin divisé après cokéfaction liant = cohésion brique. Graphite non-mouillant laitiers sidérurgie → empêche pénétration laitier dans brique + dissolution grains magnésie. Graphite hautement conducteur thermique → évacue chaleur surface brique → réduit cinétique réactions agressives. Chimiquement graphites = C pur mais contiennent cendres (minéraux argileux gisements). Graphite impur → impuretés silice/alumine brique → effets négatifs seulement. Graphite feuilleté normalement utilisé : résistance oxydation > graphite amorphe + conductivité thermique >. Quantité graphite généralement 5-25%. Tout égal sinon → plus graphite = plus résistance laitier + conductivité thermique.
Poudres métalliques MgO-C = piégeurs O₂ retardant oxydation graphite + liaison C. Améliorent résistance chaude notablement par formation liaisons complexes métallique-carbure-oxyde dans brique.
Réfractaires différentes zones convertisseur = conditions différentes → taux usure variables. Donc qualités différentes requises zones différentes pour usure uniforme = revêtement équilibré (balanced lining) ou zonal. Revêtement zonal : segment moindre usure → qualité inférieure ou épaisseur moindre. Segments usure sévère → réfractaires plus résistants (coût plus haut) → vie plus longue zones sévères.
Pratiques opérationnelles
Bon contrôle développement laitier, débit O₂ + pratique lance, utilisation brassage fond + usage limité re-soufflage = caractéristiques clés pratiques opérationnelles influençant vie revêtement. Connaissance interactions chimie process, dynamique soufflage, usure revêtement → sidérurgie efficace + vie revêtement longue.
Facteurs ayant effet maximum sur taux usure réfractaires convertisseur LD : T° bain élevée fin soufflage + teneur FeO élevée laitier. Attente convertisseur vidange longtemps après fin soufflage = grande influence négative revêtement. Autres facteurs influence négative : (i) Si élevé fonte, (ii) Mn élevé fonte, (iii) fréquence re-soufflages élevée, (iv) réactivité faible/qualité médiocre ajouts chaux, (v) ajout chaux insuffisant surtout période initiale soufflage, (vi) laitier convertisseur non saturé MgO périodes soufflage (faibles ajouts additifs MgO : dolomie calcinée/magnésite calcinée), (vii) basicité laitier faible.
Facteurs importants aussi : (i) Ti fonte + TiO₂ laitier, (ii) durée présence matière liquide convertisseur, (iii) forts ajouts minerai fer, (iv) fréquence nettoyage gueule convertisseur.
Facteurs effet positif sur taux usure : (i) fréquence élevée gunitage laitier (slag splashing), (ii) fréquence élevée revêtement laitier (slag coating), (iii) ajouts appropriés dolomie calcinée/magnésie calcinée, (iv) actions fréquentes soin fond (rechargement briques), (v) mesures réparation fréquentes (gunitage zones usées).
Laitier saturé chaux = important sidérurgie + prévenir usure excessive revêtement. Chaux avant/pendant soufflage → laitier légèrement sur-saturé chaux fin soufflage.
Chemin développement laitier selon % Si fonte : départ laitier initial riche FeO → teneurs SiO₂/CaO laitier montent (oxydation Si croissante + dissolution chaux). Si initial fonte élevé → SiO₂ élevé tôt soufflage. Fin soufflage : laitier légèrement sur-saturé chaux nécessaire éviter usure excessive. Taux ajout chaux adapté Si fonte + FeO laitier cible.
Revêtement MgO-C → laitier doit être saturé CaO + MgO minimiser usure. Solubilité MgO laitier = f(basicité, T°, FeO). Solubilité MgO élevée : basicité faible + FeO bas + T° haute. Donc solubilité MgO ↑ avec SiO₂ ↑. Laitiers basicité faible (≡ FeO bas) = solubilité MgO max → revêtement magnésite le plus attaqué début soufflage (basicité encore faible). Solubilité MgO ↓ basicité ↑ + FeO ↑.
Au-dessus ligne saturation, tout MgO ne peut rester liquide → laitier MgO saturé + augmentation basicité → précipitation MgO + augmentation viscosité laitier → dépôts fond/parois convertisseur. Dépôts prolongent vie revêtement.
Vie revêtement influencée analyse laitier tout soufflage. Système limite FeO-SiO₂ : composé fayalite (2FeO·SiO₂) point fusion bas 1205°C. Si fonte élevé → plus longue période traverser zone laitiers contenant fayalite. Cette zone + haute solubilité MgO basicités basses existant cette phase soufflage = influence très défavorable vie revêtement. Donc crucial : chaux ajoutée dissout vite → basicité laitier monte au plus tôt.
Chaux tendre (soft burnt) + hauteur lance suffisante sur bain métal début soufflage (améliore oxydation Fe → dissolution chaux) = favorables. Aussi : ajout chaux complet dans 3-4 min début soufflage.
Chaux ≠ CaO pur. Impuretés SiO₂, Al₂O₃ → compenser calculs ajouts. Efficacité métallurgique affectée granulométrie + réactivité (degré calcination). Granulométrie normale 8-40 mm (certains 10-50 mm). Particules <6 mm extraites convertisseur avec gaz déchets → jusqu'à 30% cas. Si arrive → laitier sous-saturé → usure supplémentaire revêtement.
Chaux large gamme granulométrique sépare chargement silos : gros → extérieur cône tas, fins → centre. Chargement chaux silo → qualité variable → conséquences négatives chimie acier, contrôle T°, vie revêtement.
Re-soufflage ajustement final T°/analyse souvent requis, mais au prix oxydation Fe accrue → usure réfractaire accrue. Ex. : re-soufflage <1 min → T° +20°C, mais FeO laitier +5%. Théoriquement chaux ajoutée pendant re-soufflage pour rester ligne saturation (suite hausse FeO), mais souvent non fait, surtout si re-soufflage pour hausser T° (hausse T° oxydation Fe compensée consommation chaleur dissolution chaux). Laitiers sous-saturés FeO/T° élevés acceptables métallurgiquement, mais très néfastes vie revêtement → dommage > plus longtemps acier liquide gardé convertisseur entre fin soufflage et vidange.
Autre facteur important cohérence/contrôlabilité comportement soufflage + faible taux variation résultats fin soufflage : mouvement bain suffisant pendant soufflage. Période principale décarburation : bon mouvement bain formation CO. C <0,30% → formation CO réduite → mouvement bain chute considérablement. Cette période : tâche mouvement bain = abaisser lance soufflage O₂. Effet brassage lance << formation CO, mais assure brassage jusqu'à fin soufflage. Raison introduction brassage fond gaz inertes. Quantité gaz fond via bouchons (typique 0,01-0,05 Nm³/t·min) faible vs O₂ soufflé haut, mais effet brassage multiples bénéfices : équilibre laitier/bain + FeO bas/contrôlables laitiers affiage → bénéfique vie revêtement.
Morceaux minerai fer ajoutés refroidir bain convertisseur → influence vie revêtement via hausse FeO. Excès minerai à éviter : O₂ additionnel par minerai → comportement soufflage incontrôlable. Ajout minerai préférable période principale décarburation, sinon C insuffisant réduire minerai fondu. Si minerai toujours chargé même côté convertisseur goulotte → laitier riche FeO formé localement zone gueulard → usure localisée revêtement. → Varier côté ajout minerai.
Surveillance usure revêtement + maintenance revêtement
Surveillance usure : mesure épaisseur revêtement technologie laser. Faisceau laser. Machines mesure laser spéciales dispo. Conseillé : mesure épaisseur 1x/jour → profil revêtement convertisseur pendant opération. Épaisseur réduite niveau certain → début techniques maintenance revêtement.
Pratiques maintenance employées prolonger vie revêtement :
- Revêtement laitier (slag coating) : technique basculement convertisseur créer revêtement travail laitier. Art nécessitant attention considérable opération. Actions succès : (i) sélection bon type laitier, (ii) conditionnement laitier après ajouts justes/quantités, (iii) basculement correct convertisseur, (iv) élimination laitier si nécessaire, (v) revêtement moment optimal. Bien planifié + correctement exécuté. Clé : suivre règles établies. Durée ~1-2 min.
- Gunitage laitier (slag splashing) : développement récent, contribution majeure augmentation vie revêtement. Utilise laitier résiduel sidérurgie, conditionné + refroidi → réfractarité accrue → revêtement surface réfractaire = revêtement travail soufflages suivants. Laitier liquide visqueux soufflé azote haute pression partie haute convertisseur (cône) → adhère revêtement travail. Nécessite quelques min temps convertisseur après vidange chauffe précédente avant début suivante. Développé contre érosion + produire « freeze lining ». Laitier giclé = revêtement travail chauffes suivantes. Outil puissant augmentation vie revêtement. Lance O₂ pour souffler N₂ sur laitier résiduel. Deux pratiques : (i) convertisseur vide acier, tout laitier dedans ; (ii) bain acier + laitier dans convertisseur. Méthode 2 = surtout gueulards + partie haute. Pratique soufflage diffère. Durée 2-3 min, convertisseur vertical. Débit N₂ contrôlé hauteur lance, généralement automatisé.
- Gunitage (gunning) : vie prolongée revêtement. Matériau réfractaire gunitage base MgO (généralement monolithique) zones usure sévère : gueulards, zone impact ferraille, ligne laitier. Gunitage zones sélectives après vidange acier/laitier. Pistolet type « shooter » pour environnement hostile process. Matériaux gunitage généralement base eau. Recherche continue → qualité améliorée. Coût matériaux gunitage → quantité équilibrée avec coût spécifique réfractaires sidérurgie.
- Rechargement briques (brick patching) : reconstruction fond érodé. Après vidange acier + laitier, garder laitier dans convertisseur. Briques réfractaires usagées grossières/cassées ajoutées laitier liquide. 30-60 min extra pour solidification laitier. Réfractaire usagé doit être grossier pour renforcer laitier liquide.
Processus de fabrication
- Optimisation de la poudre de tungstène : facteurs clés de performance
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Comment la surface des plaques, l'espacement et le diélectrique déterminent la capacitance
- Facteurs clés déterminant l'inductance dans la conception de bobines
- Facteurs essentiels influençant la qualité de découpe laser pour une précision optimale
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Oxyde de magnésium : clé pour prolonger la vie du revêtement BOF et réduire la corrosion
- Facteurs déterminant les coûts de découpe laser : ce qu'il faut savoir