



Optimiser le choix du mélange de charbons pour une production de coke efficace
Sélection du charbon pour inclusion dans le mélange de cokéfaction
Le mélange de charbons est nécessaire d'un point de vue économique : réduire le pourcentage de charbons de cokéfaction prime/durs (coût élevé) en les remplaçant par des charbons tendres/moyens. Dans certaines cokeries, même un faible pourcentage de charbons non-cokéfiables/vapeur est utilisé dans le mélange.
La sélection d'un mélange approprié pour fours à coke à sous-produits est un défi majeur pour le cokefacteur, car le mélange doit satisfaire :
- Exigences broyage préparation charbon. Aucun composant ni sur-broyé ni sous-broyé. Mélange calibré pour chargement fours : densité, écoulement, fractions granulométriques.
- Propriétés cokéfaction/frittage nécessaires pour coke qualité répondant exigences coke HF. Trois exigences base coke HF : (i) fournir chaleur réactions endothermiques HF, (ii) agir agent réducteur (gaz réduction nécessaires), (iii) support perméable HF pour charge ferreuse.
- Performance poussée sûre fours à coke. Ne pas exercer pression excessive parois four pendant cokéfaction → les endommager.
- Rendements coke HF + gaz cokerie. Bon mélange → pas excès coke noix/poussière coke.
- Économie.
Vu exigences variées, décisions mélanges ne sont pas ad-hoc mais après analyse approfondie. Mélange doit être conçu pour équilibrer exigences concurrentes : débit, haute qualité, efficacité coût, en gardant importance vie batterie.
Objectifs conception mélange charbon (Fig 1)
Efforts conception doivent se concentrer sur : (i) satisfaire propriétés physiques coke, (ii) satisfaire propriétés chimiques coke, (iii) satisfaire performance poussée four, (iv) maximiser usage matières carbonées faible valeur (charbons tendres), (v) respecter exigences économiques, (vi) assurer disponibilité continue fractions charbon → éviter changements fréquents mélange.
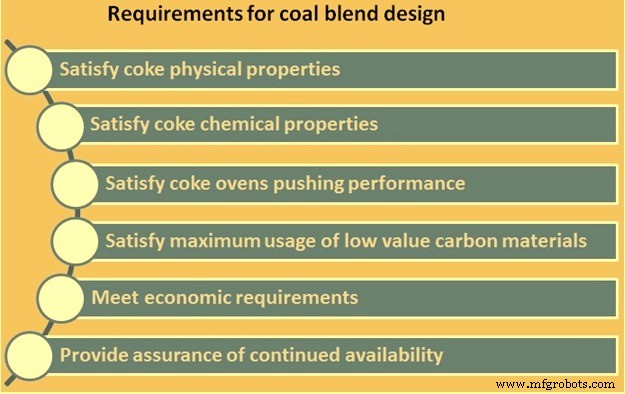
Fig 1 Exigences conception mélange charbon
Étapes conception mélange
Procédé par série d'étapes (aussi requises pour tout nouveau charbon ajouté) :
- Étude qualité : fiche technique fournisseur → évaluation qualité pour usage mélange. Coût + disponibilité long terme. Si paramètres préliminaires satisfaits → échantillon 5 kg demandé.
- Tests laboratoire : sur 5 kg → déterminer qualités charbon + vérification conformité fiche fournisseur. Résultats → % utilisable dans mélange. Évaluation économique préliminaire. Si satisfaisante → commande quantité suffisante pour essais four pilote.
- Essais four pilote : normalement (i) 100% nouveau charbon, (ii) mélange avec % prévu nouveau charbon. Pendant carbonisation pilote : tests contraction + pression gaz. Si réussis → charbon utilisé % prévu mélange pour essais usine. Surveillance étroite tous paramètres pendant essais usine.
- Adoption : essais usine réussis → charbon adopté usage régulier mélange.
Sélection finale tient aussi compte : prix, exigences usine préparation charbon, contrôle qualité approvisionnement.
Propriétés charbon ciblées conception mélange
Conception pour propriétés physiques coke
Propriétés physiques coke importantes opération stable HF : (i) Indice réactivité coke (CRI), (ii) Résistance coke après réaction (CSR), (iii) Indice Micum.
- CRI : aptitude coke résister rupture T° ambiante → comportement coke hors HF + partie haute HF.
- CSR : indication résistance coke exposé atmosphère réductrice HF. Mesure potentiel rupture taille inférieure environnement haute T° CO/CO₂ (bas deux tiers HF).
- Micum : test tambour → résistance coke T° ambiante. M40 élevé (% coke restant +40mm trou rond après 100 tours) + M10 faible (-10mm après 100 tours) = coke haute résistance.
Analyse pétrographique charbon = outil majeur prédiction résistance coke. Propriétés charbon importantes :
- Nombre gonflement creuset (CSN) : 3 min - 6 max charbons cokéfiables. Primes = CSN élevés ; tendres = CSN bas.
- Dilatation maximale : ≥55%. Dépend valeur composants mélange.
- Fluidité maximale : ≥600 ddpm charbons cokéfiables. Fluidité élevée = meilleure fluidité fours coke.
- Type coke Gray-King : ≥G5 charbons cokéfiables. Charbons tendres : limite G min.
- Réflexion maximale moyenne (MMR) : 0,85-1,35% charbons cokéfiables. Tendre = MMR bas ; dur = MMR haut.
- Vitrinite : ≥50% charbons cokéfiables. Tendre : limite 45%.
- Distribution vitrinite (V9-V14) : ≥70% charbons cokéfiables.
Conception pour taille coke
Taille coke telle que formée influencée par quantité composants inertes mélange. Teneur inerte ↓ → taille coke ↓. Type charbon influence taille coke. Taille coke aussi fortement dépendante variables opération. Pratique normale : taille coke HF contrôlée par criblage.
Conception pour rendement coke et gaz cokerie
Quantité coke four inversement proportionnelle matière volatile charbon. Gamme matière volatile importante pour coke haute résistance. Matière volatile influence aussi rendement gaz cokerie (paramètre important équilibre gaz aciérie).
Conception pour propriétés chimiques coke
Avec matières premières physiquement stables HF, contrôle process par propriétés chimiques. Plus importantes : humidité, carbone fixe, cendres, soufre, phosphore, alcalins. Majoritairement dépendent charbons utilisés. Cendres, S, alcalins → affectent CSR négativement. P → affecte CSR positivement, mais indésirable (passe entièrement dans fonte). Pour coke haute qualité + haut rendement : mélange faibles humidité, cendres, S, alcalins, P + haut carbone fixe. Température fusion cendres importante cokéfaction : > T° cokéfaction.
Conception pour performance poussée four
Pression cokéfaction max ≤0,14 kg/cm². Propriétés charbon intrinsèques : rang + teneur inerte = importance primaire pression cokéfaction parois. Rang : relation directe pression cokéfaction. Charbons bas volatils → pression excessive. Mais contribuent haute résistance coke + haut rendement.
Charbons rang similaire + inertinites élevées → pression plus faible. Charbons bas volatils australiens → généralement faible pression paroi → inclus mélanges réduire pression cokéfaction. Difficulté mesure pression cokéfaction (paroi) four commercial → corrélation mesures pression paroi/gaz four pilote avec mesures pression gaz fours commerciaux. Corrélation établie → mesures pression gaz installation commerciale surveillent pression cokéfaction. Pression gaz ↑ avec rang ↑ et ↓ avec inertinite ↑.
Contraction charge charbon : deux phases cokéfaction. Phase 1 : formation couche plastique, dépend propriétés charbon. Phase 2 : retrait semi-coke (après transformation couches plastique → semi-coke), dépend conditions opération. Fluidité max → prédiction phase 1 contraction latérale. Retrait vertical = paramètres opération (T° cokéfaction, taux chauffe).
Conception pour maximiser usage matières carbonées faible valeur
Pour réduire coûts exploitation + maintenir qualité coke, matières carbonées faible valeur ajoutées quantités variables mélanges. Charbons tendres, fines charbon, poussière coke, goudron charbon, coke pétrole, asphaltenes (résidus distillation), charbons non-cokéfiables → effet positif qualité coke + opération cokéfaction, si quantité adéquate + bon type mélange. Pratiques → coûts réduits, meilleure opération, conservation ressources.
Charbons oxydés (altérés) = matière carbonée faible valeur : oxydation → baisse CSR, stabilité, taille coke, rendement coke, aggrave expansion + caractéristiques pression paroi. CSR plus sensible oxydation ; amplitude chute CSR plus forte charbons bas rang. → Usage charbon oxydé à minimiser.
Conception pour respecter exigences économiques
Évaluation technologique mélange + évaluation économique coût utilisation coke produit. Charbon bas coût/tonne peut ne pas être économique si coke produit + usage HF considéré intégralement. Qualité charbon peut affecter négativement : rendement coke batterie, consommation coke HF HF, productivité HF. → Conception mélange doit garantir économie point usage, pas seulement apparence économique fours coke. Mélange produisant coke plus fort potentiel économies coûts HF = normalement adopté implémentation cokerie.
Conception avec assurance disponibilité continue charbon
Pour éviter changements fréquents mélange, charbons non disponibles long terme → éviter inclusion mélange.
Procédure décrite montre nécessité équilibre entre : débit, haute qualité coke, vie batterie, efficacité coût, économie globale + assurance approvisionnement constant charbons.
Processus de fabrication
- Quand la refonte technique pour le design industriel porte ses fruits
- Télémètre laser DIY low-cost pour Arduino – Rapide, fiable et abordable
- Fabrication de précision de moules pour solutions d'emballage pharmaceutique
- Choisir les bons matériaux pour l'usinage CNC : guide complet
- Choix du site idéal pour une aciérie greenfield : guide complet
- Récupération Efficace de l'Ammoniac dans la Production de Coke à partir de Charbon Cokéfiable
- Pourquoi la 5G est essentielle pour la fabrication intelligente moderne
- Poinçons et matrices premium : longévité d'outil garantie
- Comment choisir le bon réducteur de vitesse : critères de sélection essentiels